엔더 3(Ender 3) 등 3D 프린터 유리 베드 접착 마스터하기
3D 프린팅 입문 시 베드 레벨링만큼이나 많은 시간을 들여 배워야 하는 것이, 출력물을 베드에 붙게 하고 중간에 떨어지지 않게 하는 것입니다.
이 글에서는 제 출력 경험에서 얻은 팁들을, 일반적인 것부터 틈새 팁까지 공유합니다. 이 방법들로 출력물이 문제없이 베드에 붙게 하실 수 있습니다.
엔더 3에서 고품질 출력을 위한 이상적인 설정을 직접 시행착오로 찾고 싶지 않다면, 엔더 3 시리즈 전용으로 제작된 저희 큐라 프로필(Cura Profiles)을 확인해 보세요(전체 $7).
1. 베드를 제대로 레벨링하세요
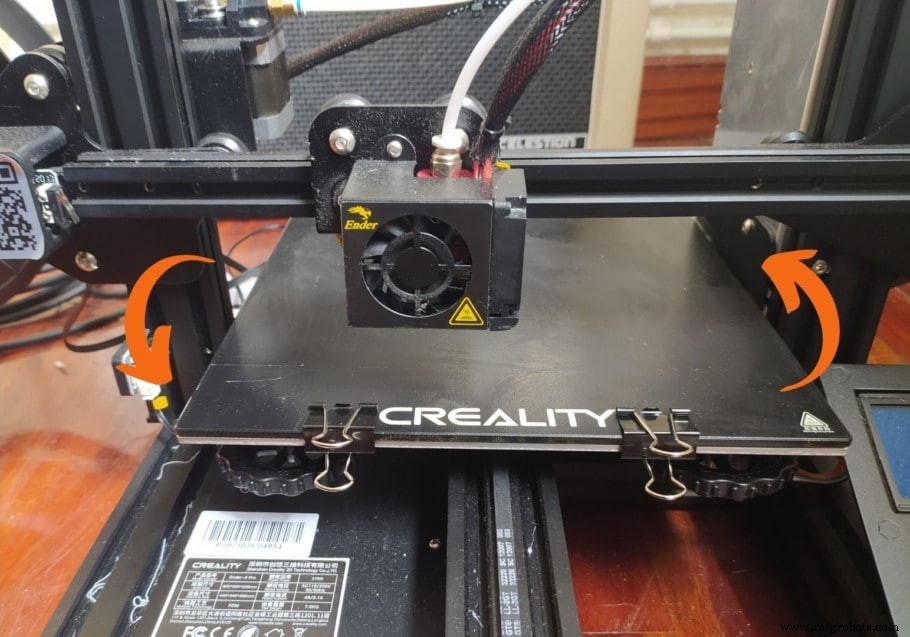
베드 레벨링은 노즐이 베드 중심, 측면, 모서리 어디서든 항상 같은 거리를 유지하게 합니다. 이는 좋은 첫 레이어를 보장하며, 베드 접착력과 출력 성공률을 높입니다.
자동 베드 레벨링 기능이 없다면, 가성비 좋은 자동 레벨링 내장 프린터 추천 글을 참고하세요. 아니면 종이나 필러 게이지(feeler gauge)로 직접 레벨링하는 법을 익히세요.
2. 베드를 청결히 유지하세요
여러 번 출력하면 빌드 표면에 먼지 등이 쌓여 접착을 방해합니다. 하지만 주범은 출력물 떼어낼 때 묻는 손가락 기름기입니다.
IPA(이소프로필 알코올)와 천으로 베드를 닦으세요. 종이 타월은 종이 입자가 남을 수 있어 비추천합니다.
청소 주기는 케바케입니다. 저는 5~10회 출력마다 청소하며 문제없지만, 매 출력마다 청소해야 한다면 그렇게 하세요.
3. 필라멘트에 맞는 적정 베드 온도 설정
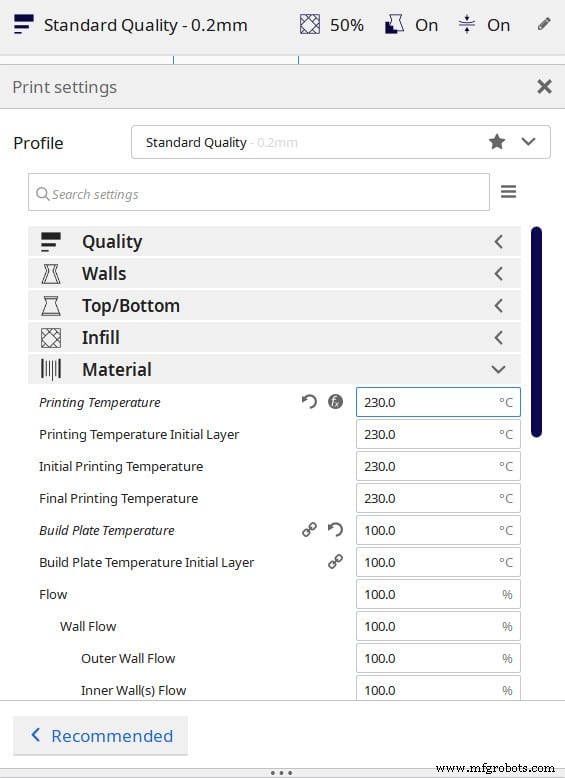
다른 블로그/포럼에서 잘 다뤄지지 않지만, 제 경험상 출력 품질에 엄청난 차이를 만든 핵심 포인트입니다.
베드 온도가 접착력에 미치는 영향을 연구한 연구에 따르면, "출력 소재의 유리 전이 온도보다 약간 높게 베드 온도를 설정할 때 접착력이 유의미하게 증가한다"는 결론입니다.
무슨 뜻일까요? 출력물이 휨(warping)이나 탈착(detaching) 문제가 있다면, 필라멘트의 유리 전이 온도(PLA 60°C, PETG 80°C, ABS 100°C 등)를 찾아 약간 높게 베드 온도를 설정하세요.
제 테스트 결과 PETG는 85°C, ABS는 110°C에서 최강 접착이었고, PLA는 60°C 이하에서도 잘 붙습니다.
PETG, ABS 성공적 출력 가이드:
4. 초기 레이어에서 팬 끄기
초반 몇 레이어 동안 파트 쿨링 팬을 끄면, 레이어가 너무 빨리 식기 전에 베드와 단단한 결합을 형성할 수 있어 접착에 큰 도움이 됩니다.
대부분 슬라이서에서 이 설정이 기본 활성화되어 첫 레이어 동안 팬이 안 돌지만, 본인 슬라이서에서도 그렇는지 확인하세요.
5. 브림(Brim) 또는 래프트(Raft) 사용
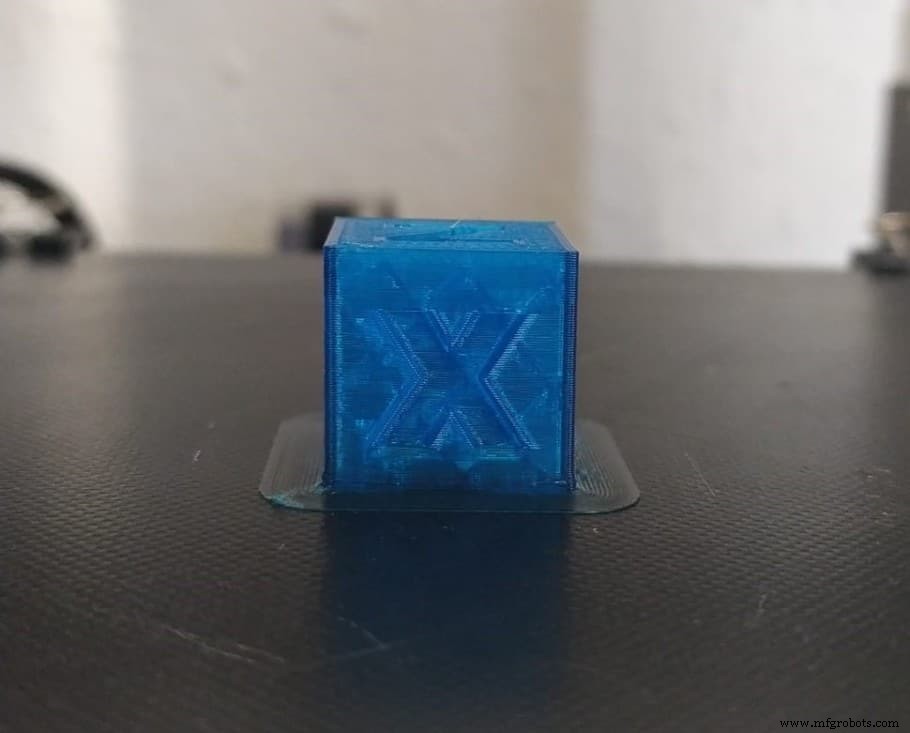
브림은 모델 주변에 압출선을 둘러 접촉 면적을 넓혀 접착을 돕는, 본질적으로 더 넓은 첫 레이어입니다.
래프트는 모델을 올릴 베이스 층을 먼저 출력하는 방식입니다.
둘 다 접착력을 크게 높이지만, 래프트는 재료를 더 쓰고 제거 시 모델에 자국을 많이 남겨 거의 추천하지 않습니다. 브림은 제거가 쉽고 자국도 거의 남지 않으면서 접착력 향상 효과가 큽니다.
6. 빌드 표면에 글루 스틱 바르기
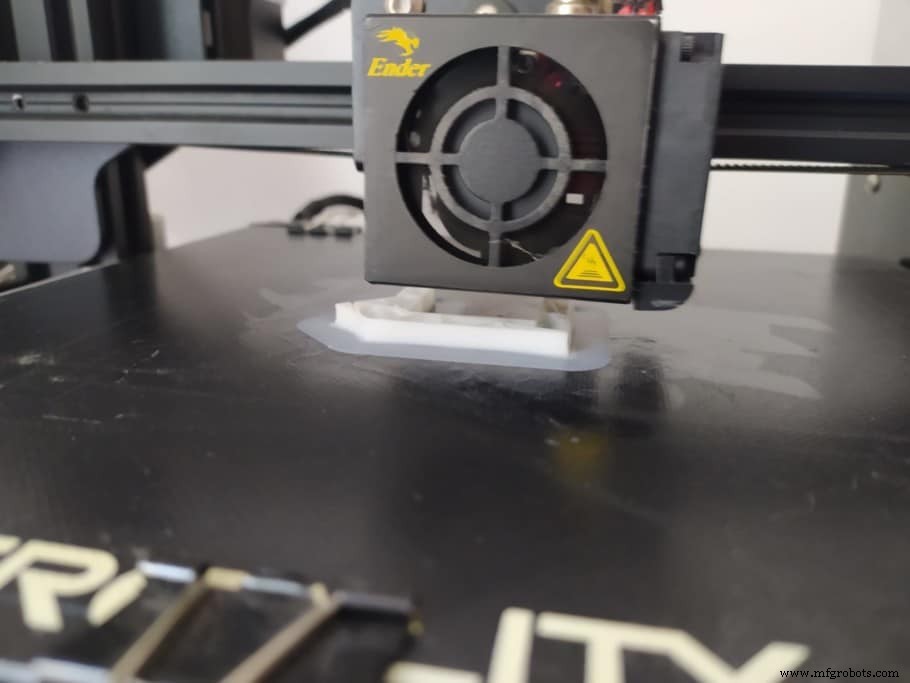
소량의 글루 스틱을 출력 전 베드에 바르면 접착력이 압도적으로 향상됩니다.
엔더 3에서 인클로저 없이 ABS를 출력(일반적으로 ABS는 휨 때문에 인클로저 필수)하며 글루 스틱과 브림을 함께 썼더니 거의 완벽한 결과를 얻었습니다.
단, 글루 스틱으로 접착력이 너무 강해 베드가 뜨거울 땐 떼어내기 거의 불가능합니다. 반드시 베드가 실온까지 완전히 식은 후 출력물을 제거하세요.
유리 베드의 글루 잔여물은 뜨거운 물과 비누로 씻어내고 완전히 말린 뒤 재장착하세요.
7. 빌드 표면에 헤어스프레이 뿌리기
헤어스프레이도 글루 스틱과 유사하게 접착력을 크게 높여줍니다.
제 경험상 글루 스틱이 약간 더 우수합니다(특히 ABS). 하지만 글루 스틱은 베드 식히면 쉽게 떨어지는데, 헤어스프레이는 식혀도 제거가 더 힘듭니다.
베드에서 헤어스프레이를 완전히 제거하려면 IPA(이소프로필 알코올)나 아세톤(아세톤이 조금 더 효과적)을 사용하세요.
8. 페인터즈 테이프(Painter's Tape) 또는 블루 테이프 사용
페인터즈 테이프나 블루 테이프를 베드에 몇 줄 붙여도 접착력 향상에 도움이 됩니다. 단, 테이프 사이 틈새가 없도록 꼼꼼히 붙이세요.
ABS 출력 테스트 시 필라멘트가 테이프에 아주 잘 붙었고, 테이프를 베드에서 벗겨내면 출력물도 그대로 따라와 제거가 매우 쉬웠습니다.
하지만 한 번은 테이프가 베드에 잘 안 붙어, ABS 수축력이 테이프를 당겨 베드에서 떼어지는 현상이 발생했습니다.
9. 인클로저(Enclosure) 사용 (주로 ABS용)
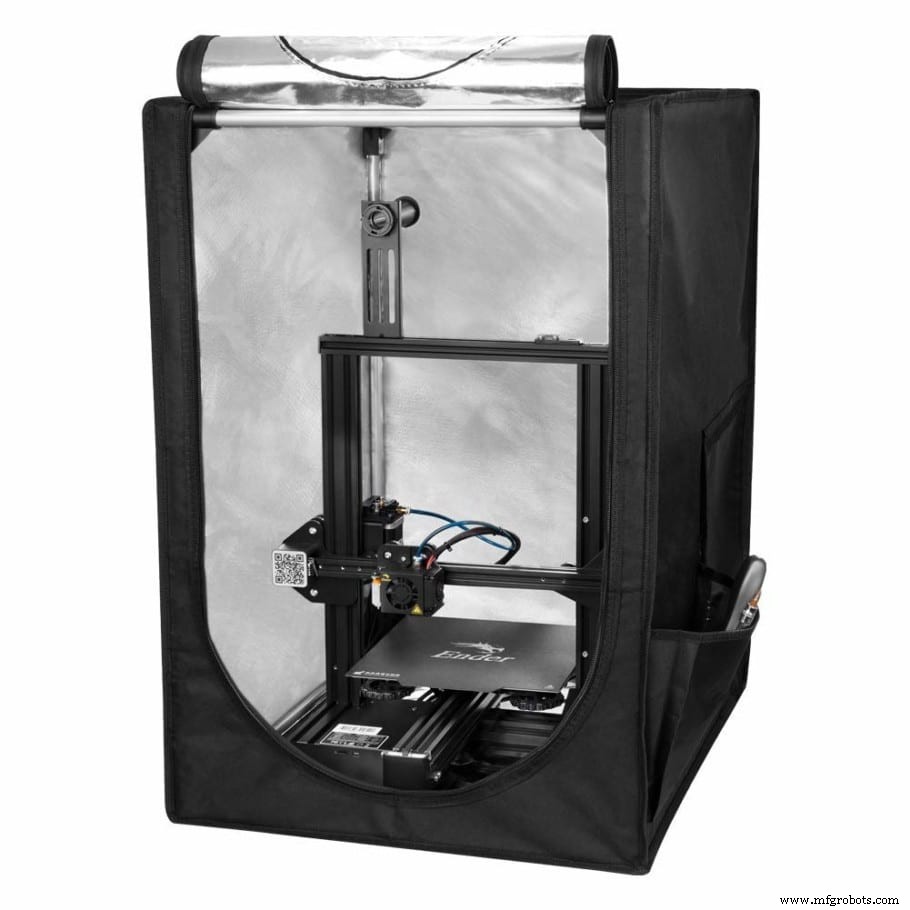
출력물이 베드에 안 붙는 주원인(나쁜 레벨링, 잘못된 베드 온도, 기름진 베드 등) 외에, 모든 열가소성 수지는 식으면서 수축하여 위로 당기는 힘을 가합니다. 이로 인해 휨, 크랙, 베드 탈착이 발생합니다.
이를 막으려면 프린터 내부(모델 주변) 온도를 최대한 높고 일정하게 유지해 천천히 균일하게 식게 해야 합니다. 이는 PLA보다 수축이 심한 ABS 등에 특히 중요합니다.
가장 쉬운 해결책은 인클로저 구매(일부 프린터는 기본 내장)입니다. 프린터를 넣고 출력 시작 후 닫으면 내부 온도가 실온 이상으로 유지되어 휨, 탈착, 크랙을 방지합니다.
가성비 좋은 인클로저가 많고, 직접 만들 수도 있습니다. 골판지 상자를 씌우는 방법도 있지만 화재 위험이 있어 절대 비추천합니다. 크리얼리티(Creality) 제품처럼 난연 소재로 된 저렴한 인클로저를 추천합니다.
10. 테이프로 출력물 고정하기 (최후의 수단)
위 방법들로 안 되면 맥가이버처럼 가용 수단을 동원하세요.
앞서 언급한 페인터즈/블루 테이프로, 프린터가 하층 출력 완료 후 출력물 가장자리를 테이프로 고정하는 것입니다.
물론 아직 출력 안 된 부분에 테이프를 붙이면 안 되지만, 몇 시간 후 출력물이 떨어지기 시작해 재출력하기 싫을 때 유효한 방법입니다(실제로 1~2회 성공).
결론
이 가이드에서 가장 효과적인 단계들은: 정확한 베드 레벨링, 적정 베드 온도 설정(유리 전이 온도 살짝 위), 브림 사용, 글루 스틱/헤어스프레이 도포, ABS/ASA 등 출력 시 인클로저 사용입니다.
도움 되셨길 바랍니다. 즐거운 프린팅 되세요!
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선정의 고민과 시간을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 3D 프린터 몇 가지와, 직접 테스트하고 엄선한 필라멘트 및 업그레이드 파츠를 소개합니다. 어떤 제품을 선택하든 의도한 대로 작동할 것입니다.



