엔더 3 시리즈 ABS 출력 최적화: 설정, 휨 방지, 전문가 팁
ABS는 엔더 3, 프로(Pro), V2에서 제대로 출력하는 법을 익히기 가장 어려운 소재 중 하나입니다. 주된 이유는 인클로저가 없는 오픈형 프린터이기 때문입니다.
하지만 설정 조정과 접착력 향상 트릭을 쓰면 엔더 3에서도 ABS 출력이 가능합니다.
요약: 엔더 3에서 ABS 출력하려면 노즐 온도 230~240°C, 베드 온도 100°C, 파트 쿨링 팬 끄기, 빌드 표면에 글루 스틱 도포로 접착력 높이고 휨 방지.
이게 다가 아니니, 제 테스트 결과와 접착력 향상법, 문제 예방법 등을 계속 읽어보세요.
엔더 3 고품질 출력 이상적 설정을 직접 찾기 싫다면, 엔더 3 시리즈 전용 큐라 프로필을 확인하세요(전체 $7).
필수 추천: 인클로저(Enclosure) 사용
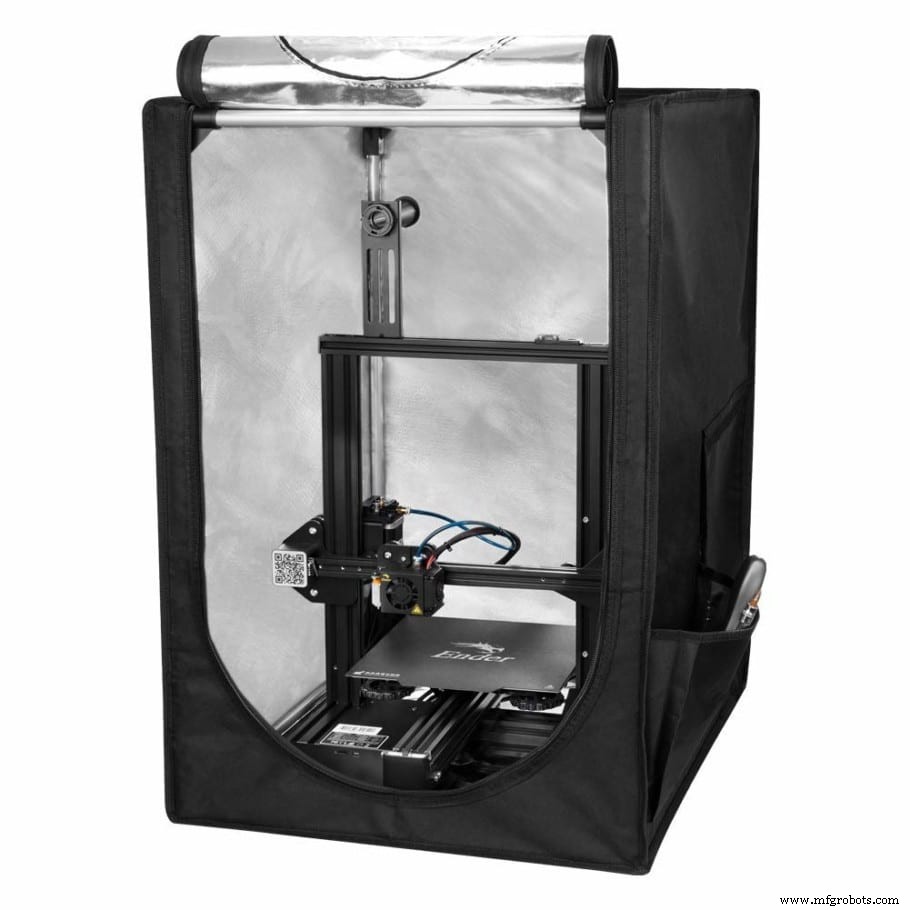
설정 들어가기 전, 엔더 3에서 ABS 출력 시 인클로저 사용을 강력 권장합니다. 프린터 내부 온도를 일정하게 유지해 휨과 레이어 분리(layer separation)를 방지합니다.
꼭 구매할 필요는 없습니다. 직접 만들거나 큰 골판지 상자를 덮어도 됩니다. 다만 골판지는 화재 위험이 있어 비추천하며, 난연 소재의 가성비 좋은 크리얼리티 인클로저를 추천합니다.
이미 설정 아시고 휨 방지/접착력 팁 바로 보려면 여기 클릭.
출력 온도 (Printing Temperature)
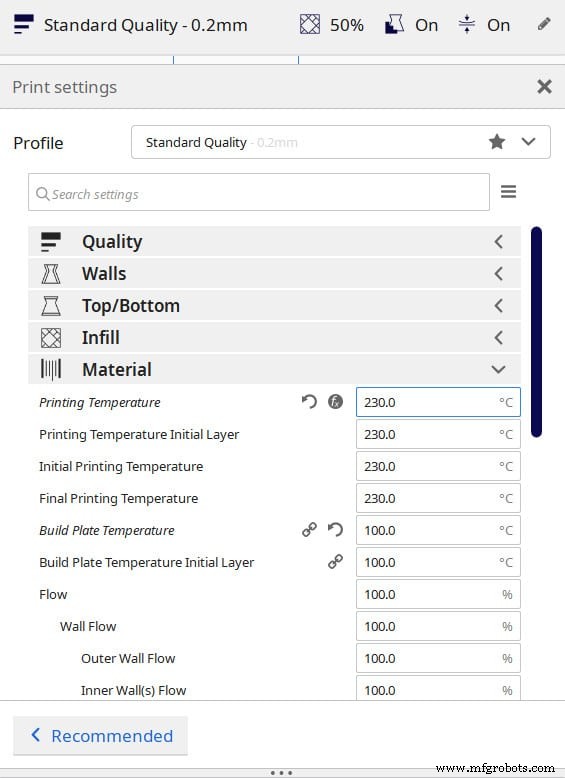
엔더 3(Pro, V2)에서 230~240°C가 디테일, 브리징(bridging), 오버행(overhang) 품질, 아티팩트 방지 면에서 최적입니다. 230°C 미만은 레이어 접착 불량, 240°C 초과는 브리징 품질 저하 우려.
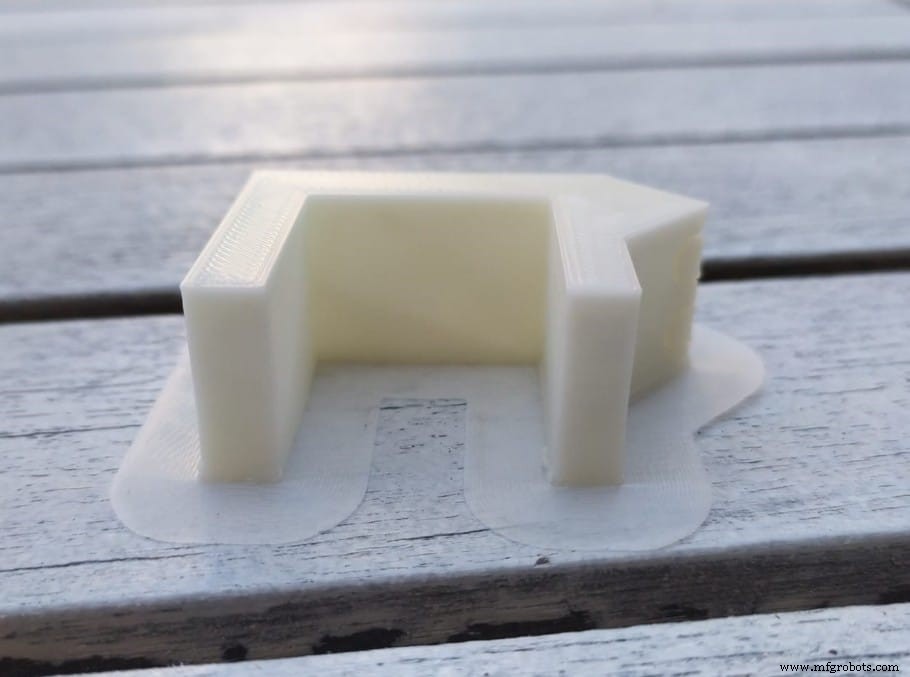
다양한 크기의 온도 타워와 직접 설계한 심플한 케이블 가이드로 테스트했습니다. 브리징/오버행이 있는 경우 230~240°C가 최적이었고, 심플한 케이블 가이드는 온도별 품질 차이가 없었습니다.
하지만 인클로저 없이 테스트했더니(대부분 인클로저 없으실 테니), 케이블 가이드가 항상 같은 지점에서 크랙이 생겼습니다(230°C가 240°C보다 크랙 더 큼). 이는 객체 주변 고온 유지가 얼마나 중요한지 보여줍니다.
참고: 인클로저 중요성에 대해선 별도 글 참조.
주의: ABS는 더 높은 온도에서도 출력 가능하지만, 순정 PTFE 튜브는 245°C 이상에서 손상되고 유독 가스를 냅니다. PTFE 튜브 교체 등 개조 없이 245°C 넘지 마세요.
- 엔더 3 ABS 최적 노즐 온도: 230°C ~ 240°C
최적 베드 온도 (Ideal Bed Temperature)
ABS에서 가장 중요한 건 베드 접착력이고, 베드 온도 설정은 필수입니다(브림 사용도 중요, 뒤에 나옴).
앞서 언급한 연구 결론: "출력 소재의 유리 전이 온도보다 약간 높게 베드 온도를 설정할 때 접착력이 유의미하게 증가한다."
즉, 베드 접착 문제가 있으면 필라멘트 유리 전이 온도(PLA 60°C, ABS 100°C, PETG 80°C)보다 약간 높게 베드 온도를 올리세요.
엔더 3(Pro, V2) 기준 ABS 최적 베드 온도는 100~110°C(110°C가 접착력 더 강함)입니다. 경우에 따라 글루 스틱 병행이 필요할 수 있습니다.
인클로저 없으면 110°C로 해도 ABS 수축으로 휨이나 완전 탈착 발생할 수 있습니다(휨 방지법은 뒤에서).
- 엔더 3 ABS 최적 베드 온도: 100°C ~ 110°C
파트 쿨링 (Part Cooling)
ABS는 식으면서 다른 플라스틱보다 더 많이 수축합니다. 베드 열을 받지 않는 상층이 식으며 하층을 당겨 휨이나 레이어 분리를 유발합니다.
따라서 쿨링을 최소화하거나 끄는 게 좋습니다. 처음 몇 레이어뿐 아니라 전체적으로요.
제 테스트에선 초기 레이어 팬 완전 끄고, 이후 30% 속도 유지가 좋았습니다.
하지만 브리징은 플라스틱이 빨리 식어야 잘 나와 팬 속도가 높을수록 유리합니다.
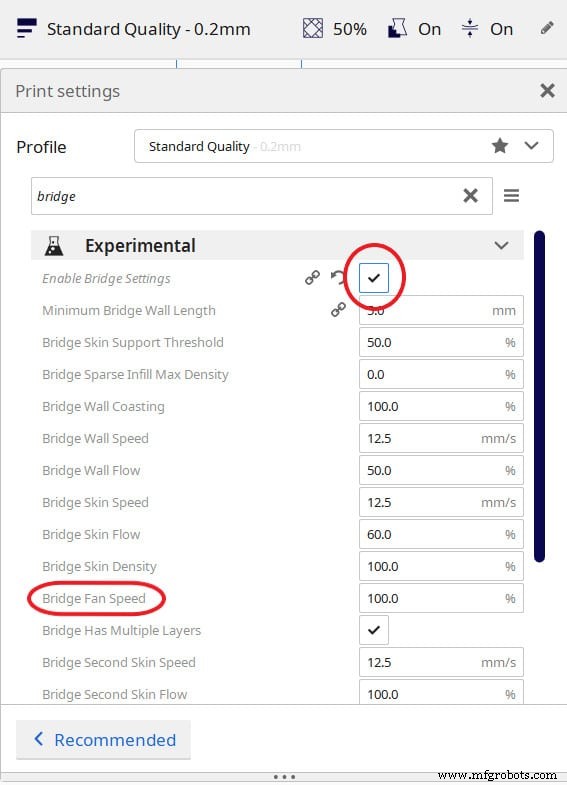
다행히 큐라에 실험적 설정인 "인쇄 냉각 활성화(Enable Print Cooling)"가 있어 "브리지 팬 속도(Bridge fan speed)"를 별도 설정 가능합니다(설정 검색창에 "bridge" 입력 → "Enable Print Cooling" 체크 → "Bridge fan speed" 조정).
엔더 3 ABS 최적 쿨링 설정:
- 초기 레이어: 팬 완전 끔
- 나머지 레이어: 팬 30% 또는 끔
- 브리징 구간: 팬 100%
리트랙션 설정 (Retraction Settings)
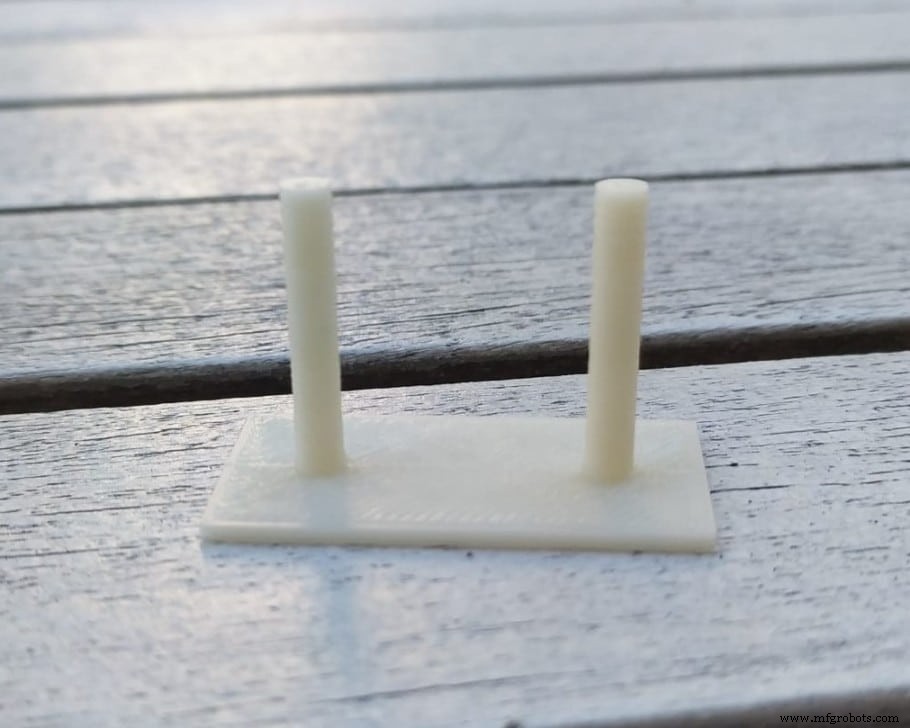
리트랙션/스트링잉 테스트 결과, PLA용 설정(큐라 기본값)과 동일하게 완벽한 결과:
- 컴빙 모드(Combing Mode): ON, "인필 내부(Within Infill)"(기본 "스킨 제외"도 작동)
- 리트랙션 거리: 6.5mm
- 리트랙션 속도: 25mm/s
- 최대 리트랙션 횟수: 100
- 최소 압출 거리 윈도우: 10mm
이 설정으로 스트링잉 테스트가 눈에 보이는 스트링 없이 매우 깨끗하게 나왔습니다.
속도 설정 (Speed Settings)
PLA와 마찬가지로 40~60mm/s가 엔더 3 ABS 출력에 이상적이며, 아티팩트, 고스팅(ghosting), 링잉(ringing) 없는 훌륭한 결과 나옵니다. 속도와 품질 균형점은 50mm/s.
50~60mm/s에서도 좋은 결과 나오지만, 모델 복잡도와 디테일 수준에 따라 35~40mm/s로 낮춰 고스팅/링잉을 더 줄일 수도 있습니다.
- 엔더 3 ABS 최적 속도: 40~60mm/s 사이
엔더 3 고품질 출력 이상적 설정을 직접 찾기 싫다면, 엔더 3 시리즈 전용 큐라 프로필을 확인하세요(전체 $7).
엔더 3에서 ABS 문제 해결
ABS는 식으면서 다른 열가소성 수지보다 훨씬 많이 수축해 휨, 베드 탈착, 레이어 크랙을 유발합니다.
따라서 PLA, PETG 등보다 냉각 관리가 더 중요하며, 인클로저 투자를 강력 추천합니다. 인클로저는 휨, 베드 접착 불량(휨 때문), 레이어 박리/크랙 등 ABS 주요 문제를 대부분 해결합니다.
인클로저 없이 순정 엔더 3로 출력해야 한다면, 성공 확률을 높이는 팁들:
프린터를 찬 공기 바람(드래프트) 없는 곳에 두세요
찬 공기 바람은 출력을 필요 이상으로 빠르고 불규칙하게 식혀, 한쪽이 더 수축해 휨과 크랙을 일으킵니다.
인클로저 없이 출력한다면 최대한 따뜻한 방에 두고 창문/문을 닫아 공기 유입을 차단하세요.
주의: ABS는 유독 가스를 내므로 프린터 가동 중 같은 방에 있지 마세요.
브림(Brim) 사용
ABS는 베드 접착이 심각한 문제이므로, 슬라이서 설정으로 접착력을 최대한 높이세요. 브림 사용이 최고 방법입니다.
브림은 출력물과 닿는 스커트(skirt) 형태로, 베드 접착과 특히 휨 방지에 탁월합니다. ABS 출력 시 항상 브림 사용하세요.
글루 스틱으로 접착력 강화
글루 스틱을 빌드 표면에 살짝 바르면 출력물이 베드에서 떨어지거나 휨 없이 잘 붙었습니다.
글루 스틱은 접착력을 획기적으로 높이고, 베드 식은 후 출력물 제거도 쉽게 해줍니다.
베드 아직 뜨거울 때 떼려 하면 글루 때문에 거의 불가능하니, 실온까지 완전히 식힌 후 제거하세요.
글루 스틱은 베드 접착 면에서 단연 최고 결과였으며, 약간의 휨이 있었으나 거의 티 안 났습니다.
페인터즈 테이프(Painter's Tape) 사용
빌드 표면에 페인터즈 테이프를 붙여도 접착력 향상에 탁월합니다. 테이프 사이 틈 없이 깔끔하게 붙이세요.
접착력 면에선 ABS가 테이프에 아주 잘 붙고, 글루 스틱보다 지저분하지 않으며 제거도 훨씬 쉽습니다.
하지만 글루 스틱이 조금 더 나아서, 테이프보다는 글루 스틱을 추천합니다.
출력물 크랙(레이어 분리)
근본 해결은 인클로저 사용뿐이지만, 레이어 간 결합이 강하면 박리 위험이 낮아집니다. 더 큰 노즐 사용으로 레이어 간 접촉 면적을 넓히면 결합 강도가 높아져 크랙 방지 효과가 있습니다.
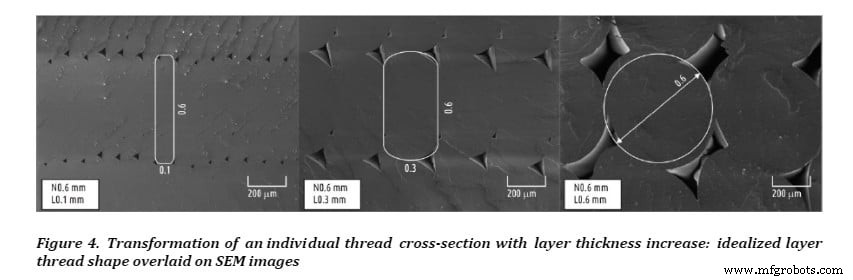
찬 환경과 공기 바람은 크랙 위험을 더 높이니, 프린터를 닫힌 방에 두고 주변 온도를 최대한 높이세요.
결론
ABS의 주적은 급격하고 불균일한 냉각으로, 이로 인해 휨, 베드 탈착, 크랙이 발생합니다.
인클로저 사용이 이 모든 문제를 해결해 ABS 출력을 식은 죽 먹기로 만듭니다. 인클로저 없다면 글루 스틱이나 페인터즈 테이프로 접착력 높이고, 찬 공기 바람 없는 닫힌 방에 프린터 두세요.
베드 온도를 ABS 유리 전이 온도(100°C) 살짝 위로 올리면 접착력 향상에 도움됩니다. 글루 스틱 없이 110°C가 가장 좋았으나, 글루 스틱 쓰면 100°C에서도 충분합니다. 베드 100°C + 글루 스틱 조합이 단연 최고였습니다.
마지막으로, 쿨링 팬을 낮추거나 완전히 끄세요. 단, 브리징 구간에서 팬 100% 켜지는 설정(브리지 팬 속도)은 꼭 활성화하세요. 안 그러면 브리징 품질 나옵니다.
추천 제품 섹션 확인하기
프린터, 필라멘트, 업그레이드 파츠 선정의 고민과 시간을 덜어드리기 위해 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 만족할 만한 3D 프린터 몇 가지와, 직접 테스트하고 엄선한 필라멘트 및 업그레이드 파츠를 소개합니다. 어떤 제품을 선택하든 의도한 대로 작동할 것입니다.



