3D 프린터 보정 마스터: 최적 출력 품질을 위한 단계별 가이드
자신 3D 프린터 정확히 보정해 최고 성능 내고 투자 수익 극대화하는 법 아시나요?
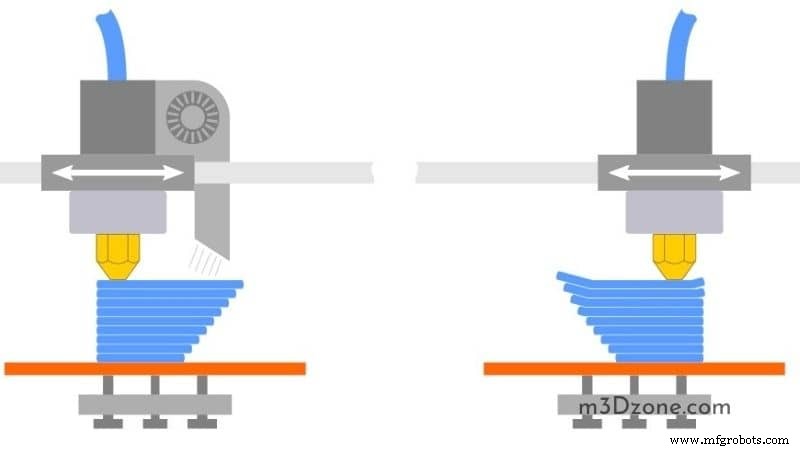
3D 프린터 보정이 완제품 출력 품질에 영향줄까요?
프린터 노즐이 프린트 베드에 너무 가까우면 출력 첫 레이어 찌그러지고 망가집니다. 그럼 출력 취소해야 할 수도 있음.
반면 노즐이 프린트 베드서 너무 멀면 접착 안 돼 출력 실패.
첫 레이어 Z 오프셋 미세 조정으로 다듬을 수 있습니다. Z 오프셋은 3D 프린터에 Z축을 Z 엔드스톱이나 프린터 베드서 얼마나 이동시킬지 알려줍니다.
하지만 모든 모터 미세 조정 법 배우는 건 3D 프린팅 입문자에겐 도전. 한 모터 보정 익히면 다른 모터들 보정 더 쉬워집니다.
정확한 보정 목표: 출력 첫 레이어 프린트 베드에 붙게 하기.
그럼 3D 프린터 어떻게 보정하나요?
3D 프린터 보정에 필요한 것들
- 소프트웨어 갖춘 3D 프린터
- 필라멘트
- 테이프
- 자 (40cm)
- 디지털 캘리퍼스
- 메모지와 연필 (아마존에서 확인)
보정 시작 전 수평 프린트 베드와 정사각 프레임 확보해 기대 결과 얻으세요. 둘 없으면 프린트 헤드 베드 녹아들어 불쾌한 결과 초래 가능.
보정 큐브란?
보정 큐브는 3D 프린터 설정 미세 조정 돕는 기하학적 모양. 밀리미터 설정 튜닝에도 씀.
스테퍼 모터 보정
3D 프린터엔 작은 스텝으로 회전해 익스트루더와 축들 특정 거리 이동시키는 스테퍼 모터들 있음. 회전 100 스텝이면 스테퍼 모터 50번 돌아 반 바퀴 돔.
3D 프린터 모터 보정은 거리와 스텝 간 관계 결정. 최적 익스트루더 보정 위해 프린터 필라멘트 과다 익스트루드 안 하는지 확인해야 함.
따라서 3D 프린터로 G코드 명령들 전송 필요.
모터 보정 다음 단계로:
1. 보정 값 준비
여기서 3D 프린터 설정과 실제 출력 비교. 불일치 교정 위해 계산 수행.
- 첫째, 프린터에 M503 명령 보내 설정 불러오기. 출력 예: Steps per unit: M92 X100.00 Y100.00 Z400.00 E140.00.
- 명령 후 처음 세 값은 X, Y, Z 방향 1mm 이동위한 스테퍼 모터 스텝들. 마지막 값은 익스트루더 모터 필라멘트 1mm 익스트루드당 스텝. 마지막 숫자 A로 표시.
- 그 뒤 필라멘트 꽂고 익스트루더 위 약 50mm 지점 마킹. 캘리퍼스 (아마존에서 확인)로 실제 값 구해 B로 표시.
- 다음, 약 10mm 필라멘트 익스트루드하고 익스트루더 위부터 마킹 지점까지 측정. 값 C로 표시. B-C가 실제 익스트루드 필라멘트 측정값.
B-C=10이면 익스트루더 올바르게 보정됨. 아니면 익스트루더 mm당 스텝 업데이트 필요. 따라서 D = 10*A / (B – C) 계산. 새 값이 프린터 익스트루더 mm당 스텝.
2. 익스트루더 보정
익스트루더 보정 시작하려면 3D 프린터에 새 값 알리기.
명령으로 프린터 새 값 알리지만 저장 안 됨. M500 명령으로 프린터에 새 숫자 저장.
축 보정 시 완벽한 결과 기대 마세요. 보정 맞는지 확인하며 약간 변동 경험. 하지만 원하는 값 근접하면 프린터 잘 보정됨.
3. 3D 프린터 축 보정
익스트루더 보정 후 3D 프린터 축들 보정. 축 보정 과정 익스트루더 보정과 동일.
하지만 축 보정 땐 뭔가 출력해야 함.
축 보정 전 익스트루더 보정 확실히 해야 함. 익스트루더가 출력 객체 크기 영향주기 때문.
축 보정 위해 작은 큐브 출력 시작. 직접 CAD 소프트웨어로 설계.
작은 큐브 출력 완료되면 치수 측정. 다음 단계 각 축 반복 계산(익스트루드 때처럼 D = 10*A / (B – C)). 단, 변수 새 값으로 교체:
- (B – C) 새 측정값으로
- 숫자 10 새 측정 타깃값으로
- 1단계 M503 명령 후 M92 값 해당 축 값으로
마지막 M92 명령들 프린터로 보내고 E 대신 설정하려는 특정 축 글자로 교체.
익스트루더 때처럼 여러 측정값 평균 내는 게 최선.
여러 객체 출력해 측정할 필요 없음. 대신 큐브 동일 축 따라 다른 위치들 측정.
4. X축 값 측정
X축 값 측정하려면 X축 홈ming 하고 Z축 치우기.
테이프(가능하면 덜 유연한 것) 프린터 베드에 붙이기. X축 이동 시 안 움직이는 3D 프린터 지점 테이프 붙여야 함.
다음 3D 프린터 X축 이동 명령. 100x100x100mm 프린터 베드면 70mm 시작 추천. 프린터 능력 넘지 않는 선에서 더 밀어도 됨.
그 뒤 캘리퍼스 써 X축 실제 측정. 70mm면 X축 적절히 보정됨.
첫 시도에 정확히 70mm 안 나올 수 있음. 하지만 측정값 기록.
5. Y축 보정
Y축 보정 X축과 비슷. 차이: Y축 움직임 측정할 테이프 붙일 위치.
첫째, X, Y, Z축 홈ming. 다음 X축 3D 프린터 가장 바깥쪽 부분과 일치할 때까지 이동.
다음, X축 마킹 지점 위 Y축에 테이프 붙이기. Y축 70mm 이동하고 테이프로 포인트 마킹. 두 지점 사이 실제 거리 측정.
두 측정값과 현재 M92 값으로 새 m92 값 구함.
6. Z축 보정
Z축 측정엔 디지털 캘리퍼스 대신 자 써도 됨.
첫째, x, y, z축 홈ming. 다음 자 프린트 베드 수직 세우기. 그 뒤 눈 3D 프린터 특정 지점(팔 가장 높은 부분 등) 높이 맞춤.
측정 시 눈 측정하려는 포인트 높이와 수평 유지. 다음 프린터 100mm 올리기 명령, 프린터 얼마나 움직였는지 확인.
두 번째 측정값 첫 번째서 빼면 프린터 오버슈트 여부 파악.
필라멘트 설정 미세 조정
필라멘트 롤마다 고유 특성. 같은 소재라도 제조사, 색상 다르면 다름.
최고 출력 위해 필라멘트 설정 미세 조정. 필라멘트 제조사 추천 설정 쓰면 고품질 출력 가능.
다음 단계로 미세 조정:
가) 필라멘트 측정
필라멘트 스풀 직경 제조사 표기랑 약간 다를 수 있음. 캘리퍼스로 필라멘트 실제 직경 측정.
스풀 여러 지점 직경 측정. 다른 측정값들 평균 내 필라멘트 직경으로 입력.
직경 정확히 맞추는 게 필수 – 3D 프린터 올바른 필라멘트 양 익스트루드 보장.
나) 올바른 출력 온도 구하기
출력 온도 보정 타워로 올바른 출력 온도 찾기.
온도 타워 여러 높이 블록들로 분리, 각 블록 다른 온도서 출력. 출력 후 블록들 분석해 소재 최적 출력 온도 결정.
주의: 온도 타워 출력엔 작업 필요. 일부 슬라이서 높이별 다른 온도 출력 허용. 아니면 G코드 수동 편집 후 출력.
익스트루더 온도 설정 G코드 명령 삽입 필요. 익스트루더 온도 설정 G코드 명령은 M104로 시작.
올바른 온도 어떻게 설정?
- 각 블록 높이 결정. H로 표시. 블록들 높이 0, H, H1, H2, H3, H4 등.
- G코드 파일 열기. 3D 프린터 이동 지시 명령들 찾기. G1로 시작. G코드 파일에 명령 많음.
- Z[H]부터 첫 G1 G코드 명령 구하기. X, Y 움직임 포함 가능.
- G1 라인 앞에 M104 S [T] 라인 삽입. T는 높이 H 블록 온도.
- 각 블록 반복, 적정 온도 사용.
- 끝나면 업데이트된 파일 출력.
온도 타워 출력 시 블록들 살펴 소재 최적 출력 온도 결정. 슬라이서 출력 온도로 설정.
결론
3D 프린터와 슬라이서 설정 보정 외 다른 설정들도 출력 품질 개선용으로 쓸 수 있음. 고문 테스트(torture tests)로 프린터 잘하는 것/못하는 것 진단.
출력 완성도 높이면 오버행, 브리지 등 다양한 영역 대응 가능. 고문 테스트로 다양한 문제 진단도 가능.



