3D 프린터 노즐 누수(스트링) 완벽 해결: 단계별 트러블슈팅 가이드
출력물에 얇은 플라스틱 '털'이나 '실'이 벽 사이를 잇거나, 자잘한 플라스틱 알갱이가 붙어 있거나, 모든 레이어에 누수 자국이 보인 적 있으신가요? 노즐에서 원치 않는 시점에 필라멘트가 흘러나오는 노즐 누수(Nozzle Leaking / Stringing) 현상입니다.
이 글에서는 누수의 원인, 진단법, 온도·리트랙션 설정으로 해결하는 법을 다룹니다.
누수 노즐 식별법
출력물에 플라스틱이 나와선 안 될 곳에 가느다란 '헤어'나 '스트링'이 생깁니다. 주원인: 익스트루더 온도 과다 또는 리트랙션 설정 오류. 필라멘트 제조사 권장 온도 준수, 리트랙션 거리 6.5mm / 속도 25mm/s / 최소 이동 거리 1mm로 시작하세요.
| 파라미터 |
설명 |
기준값 |
너무 낮을 때 |
너무 높을 때 |
테스트 모델 |
| 온도 |
필라멘트 가열 온도 |
제조사 스펙 참고. PLA: 190~220°C, ABS: 240~270°C |
언더 익스트루전, 노즐 미출력 |
노즐 누수 |
Temp Tower |
| 리트랙션: 거리 |
한 번에 당겨지는 필라멘트 길이 |
6.5mm |
노즐 누수 |
필라멘트 막힘, 언더 익스트루전 |
Retraction Test |
| 리트랙션: 속도 |
당기는 속도 |
25mm/s |
개선 없음, 필라멘트만 늘어남 |
필라멘트에 자국 남음 |
|
| 리트랙션: 최소 이동 거리 |
리트랙션 발동 최소 이동 거리 |
1mm |
너무 자주 리트랙션 |
리트랙션 안 걸림 |
|
3D 프린팅 문제의 본질
CNC 컨트롤러가 익스트루더를 움직여 형태를 만듭니다. 같은 레이어 내 빈 공간을 이동할 땐 익스트루더가 멈춰야 정상. 제대로 작동하면 디지털 모델과 치수·형상 일치. 하지만 캘리브레이션 안 된 새 프린터에선 여러 에러 발생. 그중 노즐 누수가 가장 흔하고, 원인만 알면 해결 쉽습니다.
왜 노즐이 새나?
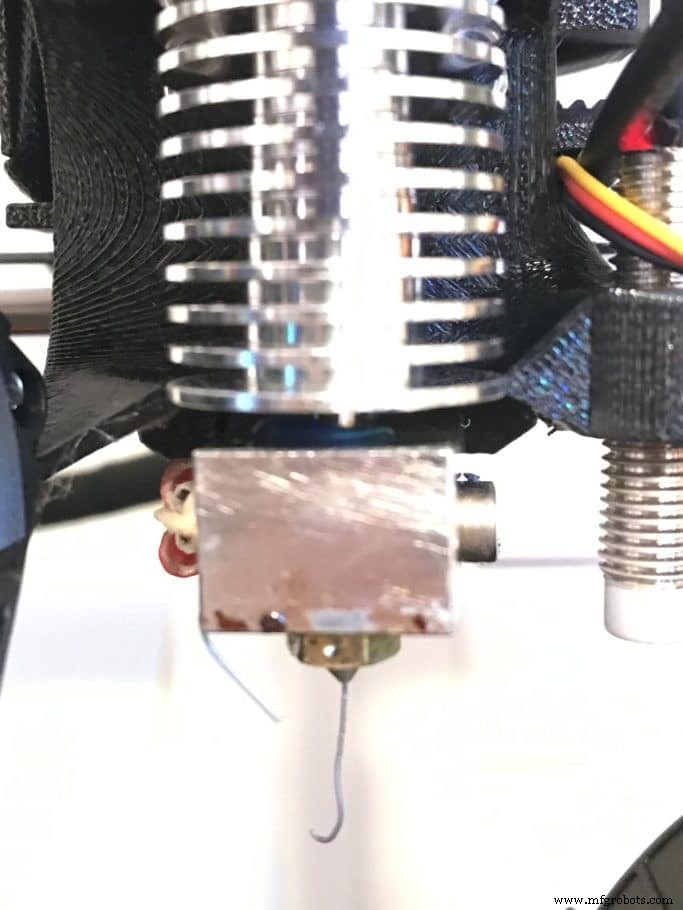
익스트루더는 필라멘트(약 1.75mm)를 녹여 노즐(0.1~1mm)로 밀어냅니다. 내부 압력으로 플라스틱이 흐르는 원리(다이렉트/보우든 공통). 설정이 안 맞거나 익스트루더 공급 불량이면 재료가 제멋대로 나옵니다.
온도가 핵심 파라미터
필라멘트 제조사 데이터시트에 최적 온도 범위 표기(예: 190~220°C). 범위가 넓어 딱 정하기 어렵습니다. 온도 너무 낮음 → 플라스틱 안 녹아 막힘(언더 익스트루전, 기어 자국 남음). 온도 너무 높음 → 과도하게 유동적 → 자체 무게로 누수(오징/헤어/위스커).
예열 단계 누수는 정상입니다. 필라멘트 열팽창으로 내부 압력 상승해 잠시 새는 건 자연스러운 현상. 출력 시작 전 스커트 몇 줄 깔면 해결. 반면 출력 중 누수는 레이어 심에 빈 줄 생기게 해 얇은 부분 품질 나쁘게 만듭니다.
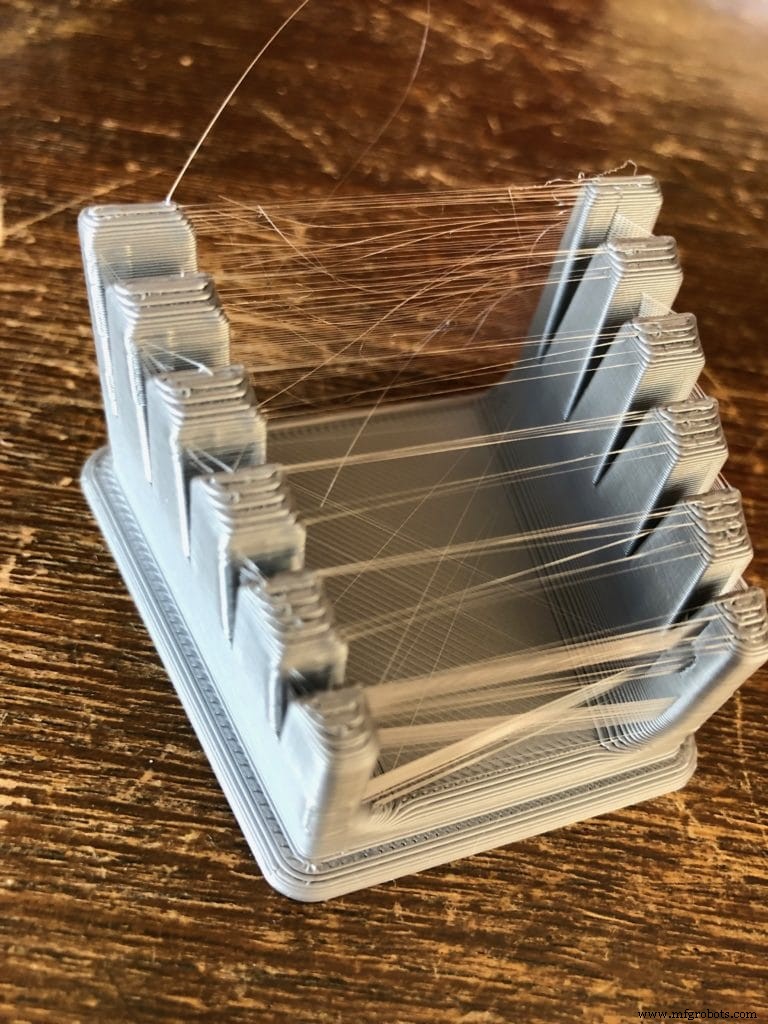
노즐 누수 해결법: 온도 & 리트랙션
최적 익스트루전 온도 찾기
- 온도만 바꿔 여러 번 출력해보기. 저온=불투명, 고온=광택. 중간의 '약간 밝지만 너무 번쩍이지 않는' 지점 선택.
- 출력 중 온도 조절 가능하면 3~5°C 단위로 바꾸며 몇 레이어 돌려보기. 품질 좋아지는 방향으로 계속 조정.
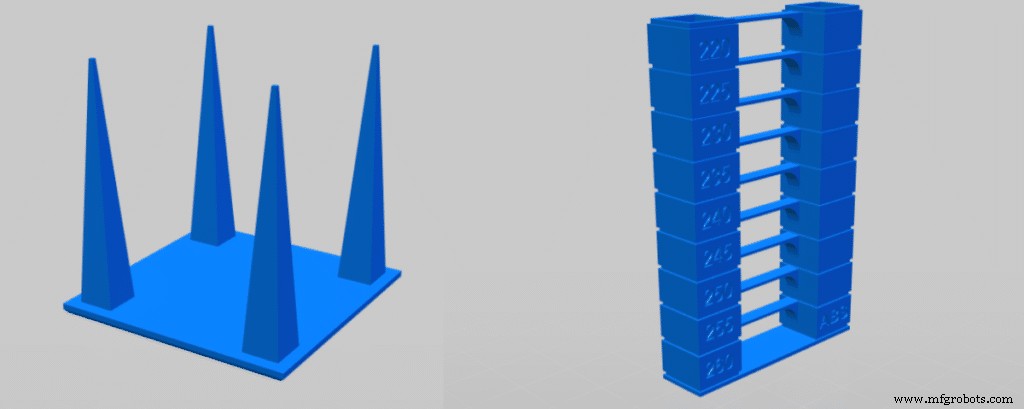
- 온도 타워(Temperature Tower) G코드 파일 활용(싱기버스 등에서 다운로드). 한 번 출력으로 여러 온도 구간 테스트 가능. 본인 프린터와 비슷한 기종용 G코드인지 확인 후 쓰세요.
첫 레이어엔 온도 높여 접착 확보, 이후 낮추는 것도 좋은 전략(히티드 베드 없을 때 특히 유용).
리트랙션이란?
출력 안 할 때 익스트루더 기어를 역회전시켜 필라멘트를 살짝 당겨 노즐 내부 압력 해제. 제대로 설정되면 이동 중 누수·스트링 없음. 설정 파라미터: 거리, 속도, 최소 이동 거리.
- 거리 짧음 → 스트링 가늘어지지만 안 멈춤. 너무 김 → 재출력 시 노즐 비어 구멍 생김, 필라멘트 막힘 위험.
- 속도 느림 → 필라멘트만 늘어남. 너무 빠름 → 필라멘트 손상.
- 최소 이동 거리: 이 거리 이상 이동할 때만 리트랙션 작동.
추천 리트랙션 기본값
- 리트랙션 거리: 6.5mm
- 리트랙션 속도: 25mm/s
- 최소 이동 거리: 1mm
리트랙션 테스트 모델(싱기버스/자체 검색엔진에서 'retraction test' 검색)로 거리·속도 하나씩 바꿔가며 15~20분짜리 테스트 출력 반복하면 금방 최적값 찾습니다. 이동 속도(트래블 스피드) 높이면 누수 시간 줄어 스트링 감소 효과도 있습니다.
결론
누수 노즐 식별법, 원인(온도/리트랙션), 해결법, 그리고 왜 그 해결법이 작동하는지까지 아셨습니다. 레시피만 따르는 게 아니라 원리를 이해하면 응용력이 생깁니다. 이제 프린터 캘리브레이션 하러 가세요!
추천 제품 섹션
프린터, 필라멘트, 업그레이드 파츠 선정의 고민을 덜어드리고자 테스트를 거쳐 엄선한 추천 리스트를 마련했습니다. 초보자부터 전문가까지 두루 쓸 만한 제품들입니다.



