1kg 3D 프린터 필라멘트는 얼마나 오래 갈까? 실용 가이드
3D 프린팅 입문자라면 한 번쯤 고민해봤을 질문입니다. PLA, ABS, 건축용 아크릴(일명 '반짝이 접착제') 등 다양한 소재를 시도해보지만, 정작 1kg 필라멘트 한 롤로 얼마나 출력할 수 있는지 감이 안 잡힙니다.
이 글에서는 다음 질문에 모두 답해 드립니다.
- 1kg 필라멘트 롤의 길이는 몇 미터인가?
- 평균적인 출력 하나에 필라멘트가 얼마나 필요한가?
- 1kg 롤로 몇 개의 모델을 출력할 수 있는가?
- 필라멘트를 더 오래 쓰려면 어떻게 해야 하는가?
- 필라멘트 소모량에 영향을 주는 요소는 무엇인가?
| 필라멘트 무게 |
밀도 |
직경 |
길이 |
가격(USD) |
| 1kg |
1.25g/cm³ |
1.75mm |
330m / 1080ft |
$20-30 |
|
|
2.85mm(3mm) |
110m / 360ft |
|
| 3kg |
1.25g/cm³ |
1.75mm |
990m / 3240ft |
$55-70 |
|
|
2.85mm(3mm) |
330m / 1080ft |
|
| 5kg |
1.25g/cm³ |
1.75mm |
1650m / 5400ft |
$90-110 |
|
|
2.85mm(3mm) |
550m / 1800ft |
|
일반적인 데스크톱 FDM 3D 프린터용 필라멘트는 주로 1kg, 3kg, 5kg 롤(스풀) 단위로 판매됩니다. 표준 1kg 스풀 가격은 약 $20~30선이지만, 수입세가 높은 국가에서는 훨씬 비쌀 수 있습니다.
왜 필라멘트를 미터/피트가 아닌 킬로그램 단위로 팔까?
스풀 안의 필라멘트 길이는 소재 밀도와 단면적(직경) 두 가지에 따라 달라지기 때문입니다. 같은 무게라도 밀도가 낮거나 직경이 가늘면 길이가 길어집니다.
1kg 필라멘트 길이 계산 예시
밀도 1.24g/cm³, 직경 1.75mm인 PLA 필라멘트 1kg의 경우 약 252.13m가 나옵니다(인터넷에 계산기가 많습니다). 만약 스풀 가격이 $25라면 미터당 약 9.9센트 꼴입니다.
평균적인 출력 하나에 필라멘트가 얼마나 필요할까?
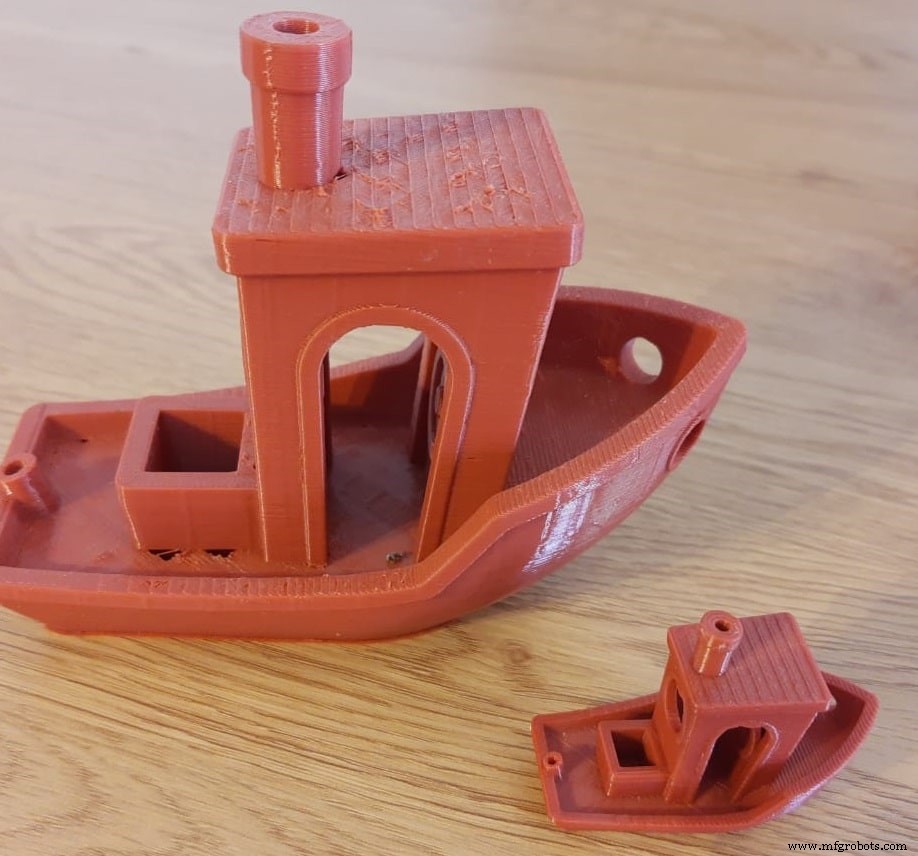
가장 쉬운 방법은 슬라이서 소프트웨어가 알려주는 예상 필라멘트 무게(g)를 확인하는 것입니다. 서포트, 브림, 래프트, 스커트까지 포함한 무게입니다. 1kg 스풀에서는 정확히 1000g만큼만 출력할 수 있습니다.
예시: 아이폰 케이스 출력
한 개당 11.8g이 드는 커스텀 아이폰 케이스를 출력한다면, 이론상 1000 ÷ 11.8 ≈ 84개를 뽑을 수 있습니다(낭비 없이 모두 사용 시).
목걸이 펜던트 하나에 5g이 든다면 1000 ÷ 5 = 500개까지 가능합니다. 같은 물건을 반복 출력해 선물하거나 판매하려는 분들에게 유용한 계산법입니다.
팁: 같은 크기의 오브젝트를 여러 개 출력할 때는 한 번에 하나씩 출력해 조립하는 편이 낫습니다. 예: 귀걸이 펜던트(지름 1.25인치 원)를 벽 두께 0.8mm로 하나로 출력하면 옆으로 놓거나 떨어뜨릴 때 변형되기 쉽습니다. 대신 각 귀걸이를 공유 구멍이 있는 원 두 개로 설계해 연결하세요.
슬라이서에서 필라멘트 소모량 확인하기
큐라(Cura) 등 슬라이서 소프트웨어는 출력 시간 추정치(부정확함)와 함께 필요 필라멘트 무게(g)를 꽤 정확하게 보여줍니다.
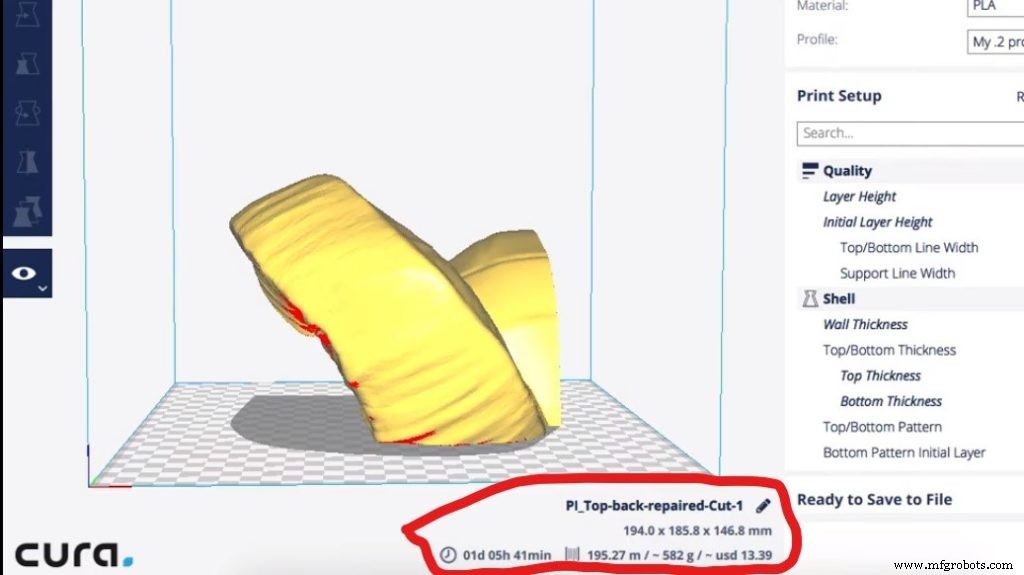
위 그림처럼 582g이 필요하다면 절반 이상을 쓰는 셈입니다. 저는 500g에 육박하는 출력은 피하는 편입니다. 출력 시간이 1~2일 걸리는데다, 중간에 스풀을 갈아야 할 위험이 커지기 때문입니다. 좋은 프린터라면 무인 출력이 가능하지만, 스풀 교체 과정에서 문제가 생길 소지가 큽니다.
방향 변경으로 필라멘트 절약하기
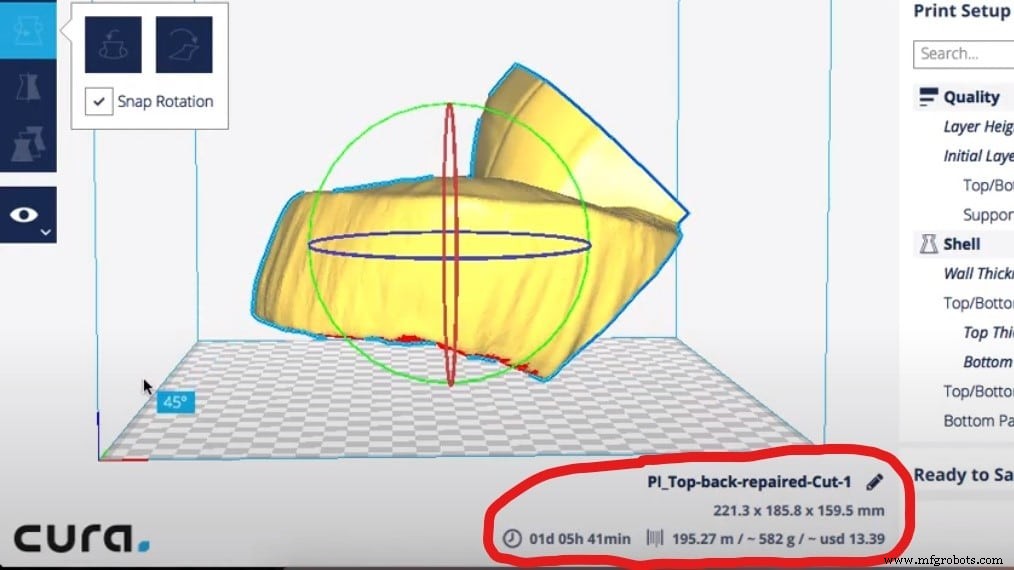
동일 모델을 세로에서 가로로 눕혔더니 필요 필라멘트가 582g → 452g으로 130g 절약되었습니다. $30짜리 스풀이라면 약 $4, 즉 스풀 가격의 10% 이상을 아낀 셈입니다.
이유는 간단합니다. 가로로 눕히면 서포트가 훨씬 적게 필요하기 때문입니다.
필라멘트를 더 오래 쓰려면?
크게 네 가지 방법이 있습니다.
- 3D 모델 크기 줄이기
- 브림, 래프트, 스커트 사용 줄이기
- 서포트 사용 최소화하기
- 인필 비율 낮추기
1) 3D 모델 크기 줄이기
큰 모델을 무작정 출력하면 디테일은 떨어지는데 소재비, 시간, 난이도는 기하급수적으로 늘어납니다. 꼭 1:1 프로토타입이나 부품이 필요할 때만 크게 출력하세요. 작은 모델도 정교한 디테일이 있으면 충분히 인상적입니다.
2) 브림, 래프트, 스커트 사용 줄이기
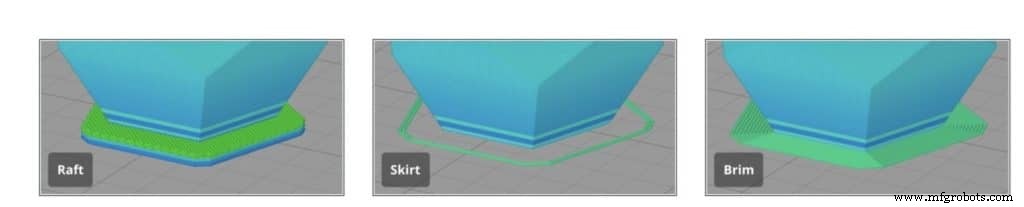
- 스커트: 출력 시작 전 노즐을 프라이밍하기 위해 모델 주변에 깔리는 라인. 필라멘트 소모가 가장 적고 베드 레벨링 확인용으로도 쓰입니다. 모델에 붙지 않으므로 접착력 향상 효과는 없습니다.
- 브림: 모델 첫 레이어에 붙는 넓은 테두리. 접착 면적을 늘려 베드 접착력을 높여줍니다. 하지만 모델에 붙어 있어 제거 시 모델 손상 우려가 있습니다.
- 래프트: 모델 아래에 깔리는 격자 구조 층. 모델이 베드가 아닌 래프트 위에 출력되므로 ABS 등 수축이 심한 소재의 워핑 방지에 유용합니다. 다만 출력 시간과 필라멘트 소모가 큽니다.
무조건 쓰지 말라는 게 아닙니다. 저도 기본 프로필에 3라인 스커트를 넣고, 접촉 면적이 작은 모델엔 브림을 추가합니다. 출력할 모델 특성에 맞춰 셋 중 하나를 적절히 선택하라는 뜻입니다.
3) 서포트 사용 최소화하기
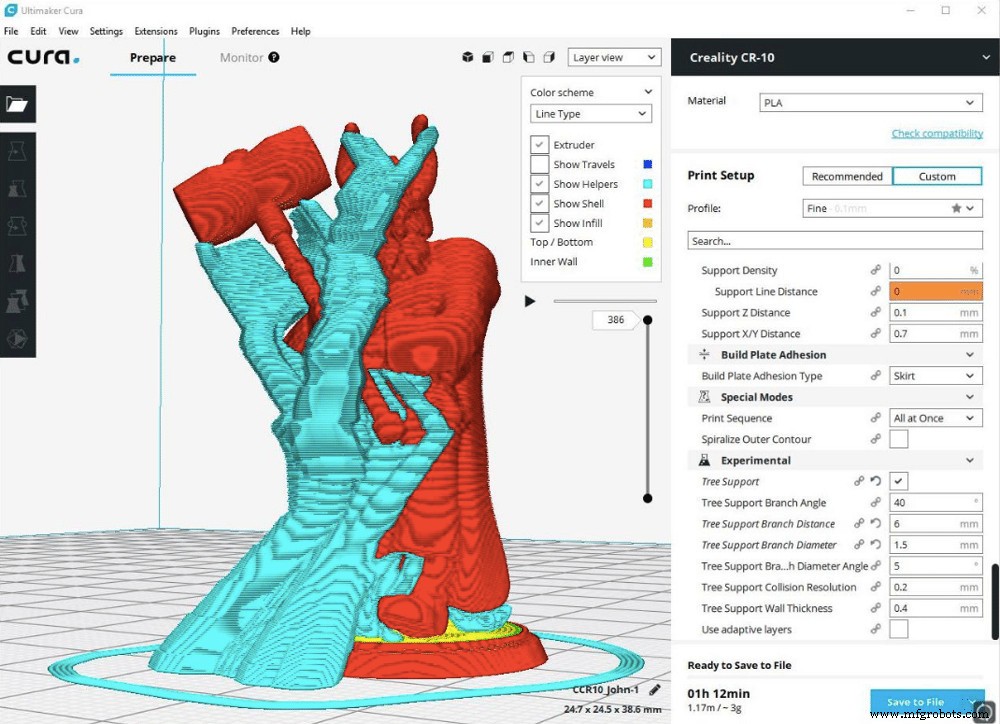
초보자는 서포트의 중요성을 간과하기 쉽습니다. 서포트는 오버행을 받쳐주거나 고난도 출력의 품질을 높여줍니다. 하지만 씽기버스(Thingiverse) 같은 사이트의 모델들은 서포트 과다 사용으로 필라멘트 낭비가 심한 경우가 많습니다.
슬라이서에서 모델 회전만으로 서포트를 대폭 줄일 수 있습니다. 앞서 본 예시처럼 세로→가로 회전만으로 $4를 아꼈듯, 슬라이서의 서포트 두께 설정을 조절해 소재 사용량을 줄이거나 아예 서포트 없이 출력할 수도 있습니다.
4) 인필 비율 낮추기
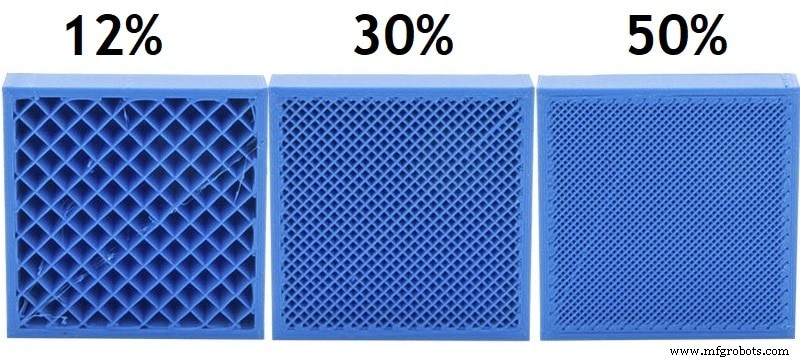
인필은 모델 내부를 채우는 소재 비율입니다. 100% 인필도 가능하지만, 전문가들은 대부분 50% 이하, 많게는 20% 이하를 권장합니다. 서포트가 필요한 오버행 파트는 오히려 인필이 낮을 때 더 잘 나오는 경우도 있습니다.
- 허니콤(벌집) 패턴: 가장 빠르고 소재 소모가 적으면서 강도가 뛰어납니다. 강도가 중요할 때 최적.
- 육각 패턴: 미니어처 등 강도가 덜 중요한 모델에 적합.
대형 모델은 어느 정도 인필이 있어야 튼튼하지만, 50~60%면 충분한 경우가 많습니다. 100% 인필은 출력 시간만 늘리고 실익이 적습니다.
추천 제품 섹션
프린터, 필라멘트, 업그레이드 파츠 선정의 고민을 덜어드리고자 테스트를 거쳐 엄선한 추천 리스트를 마련했습니다. 초보자부터 전문가까지 두루 쓸 만한 제품들입니다.



