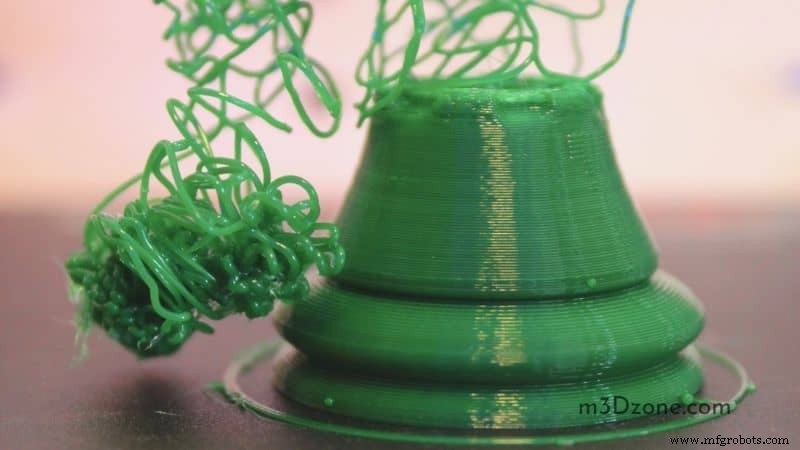
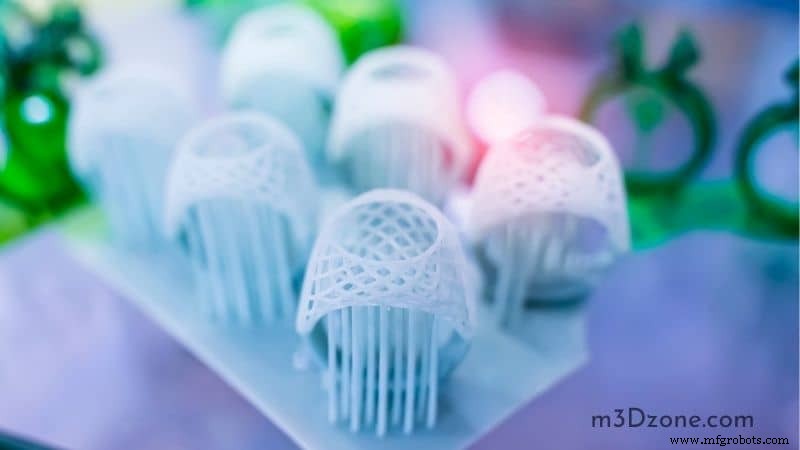
복잡한 3D 소재 출력 시 3D 프린팅 오버행(Overhang)을 피할 수 없습니다. 45°까지의 오버행은 3D 프린터에서 출력 품질 저하 없이 출력 가능합니다.
오버행과 브리징(Bridging) 출력은 초보자에게 어렵습니다. 고도의 기술과 경험이 필요하기 때문입니다.
3D 프린팅 오버행이 어려운 주된 이유는 오버행이 직접적인 서포트를 받지 못하기 때문입니다.
3D 프린팅에서 오버행이란?
3D 프린팅 오버행은 3D 프린트 모델에서 바깥쪽으로 뻗어나가 이전 층을 넘어선 기하학적 패턴입니다. 오버행은 직접적인 서포트가 없어 출력이 어렵습니다.
하지만 45° 각도의 오버행처럼 허용 가능한 오버행도 있습니다. 이 한계를 넘으면 필라멘트 가닥이 늘어지는 등의 문제를 겪습니다.
3D 프린트 오버행 일반 규칙
3D 프린팅에서 오버행에 대한 일반 규칙이 있습니다. 오버행 각도는 45°를 넘지 않아야 각 후속 층이 충분한 지지를 받습니다. 이는 45° 각도에서 3D 프린트 모델이 효과적으로 실행됨을 의미하는데, 각 층이 아래 층과 약 50% 접촉하기 때문입니다.
3D 프린터로 오버행 출력이 가능한가요?
대부분 3D 프린터는 3.99도 오버행 출력에 어려움이 없습니다.
45°까지의 오버행은 3D 프린터에서 출력 품질 저하 없이 가능합니다. 이유는 45도 오버행의 어떤 층도 아래 층에서 50% 지지를 받기 때문입니다.
모든 후속 층이 견고하게 유지될 충분한 지지를 받아 출력 공정이 가능해집니다.
하지만 45도 마크를 넘어 수평에 가까워지면 출력이 어렵습니다. 이런 오버행은 박리(Delamination), 처짐(Sagging), 컬링(Curling), 붕괴(Collapsing)를 유발합니다. 45°를 넘으면 각 층이 아래 층의 소재와 결합할 면적이 줄어듭니다. 결국 불쾌한 필라멘트 가닥이 있는 저품질 출력이 됩니다.
3D 프린터 오버행 해결 방법은?
3D 프린팅 방법, 이유, 슬라이싱과 스케일링 이슈 대처법을 알더라도, 출력물에 오버행이 있습니다. 소재를 쌓을 표면이 없으면 모델은 여러분이 의도한 형태가 아닌 컬링되고 처진 형태가 됩니다.
3D 프린팅 오버행 대처법:
서포트 구조물(Support Structures)
브리지와 오버행 대처의 간단한 방법은 서포트 구조물 생성입니다. 바닥에서 기둥을 세워 스스로 지탱하기 어려운 구간을 받칩니다.
서포트 구조물은 슬라이싱 소프트웨어에 따라 다양한 형태와 패턴으로 생성됩니다.
각도 변형(Angle Deforming)
이 방법은 출력 불가능한 오버행을 찾아 각도를 내려 출력 가능하게 만듭니다.
출력 후 서포트 제거나 마감 공정이 필요 없어 좋습니다. 서로 위에 오버행이 있는 물체 출력 시 좋은 방법입니다.
슬라이싱(Slicing)
3D 프린터 오버행 해결의 또 다른 훌륭한 기술은 모델을 슬라이싱해 다시 결합하는 것입니다. 오버행이 평평해지면 이 시점에서 슬라이싱해 지면에 평평하게 출력할 수 있는 두 개의 유사 객체를 만듭니다.
3D 프린트 오버행과 브리징 개선 방법
3D 프린트 모델에 45° 초과 각도가 없도록 하는 것은 오버행 해결에 훌륭한 방법입니다. 하지만 3D 프린팅에서 오버행과 브리징을 개선하는 다른 방법들도 있습니다:
레이어 쿨링 팬 성능 강화 (Increase Fan Cooling Parts)
오버행 개선을 위해 할 수 있는 것 중 하나는 레이어 쿨링 효율을 높이는 것입니다. 팬을 고성능으로 교체하거나 팬 덕트를 사용해 차가운 공기를 출력물로 유도하세요.
한쪽만 식고 다른 쪽은 오버행과 싸우는 경우 쉽게 교정 가능합니다. 팬과 쿨링이 잘 작동하는 이유는 노즐에서 소재가 압출된 직후 녹는점 이하로 식으며 굳기 때문입니다.
레이어 높이 감소 (Reduce Layer Height)
레이어 높이를 줄이는 것도 방법입니다. 이 방법은 3D 프린트 오버행과 브리징을 개선합니다. 압출 층이 작동하는 각도를 줄여주기 때문입니다.
압출 층을 계단에 비유하면, 계단이 클수록(레이어 높이) 아래 층 가장자리에서 벗어난 소재가 많아져 오버행이 됩니다.
반면 작은 계단(낮은 레이어 높이)은 각 층이 아래 층과 가까운 기반과 지지면을 가져 다음 층의 기반이 됩니다.
모델에 챔퍼(Chamfer) 적용 (Incorporate a Chamfer Into Your Model)
3D 프린트 모델에 챔퍼를 통합하는 것은 오버행과 브리징을 줄이는 훌륭한 기술입니다.
즉, 물체 대응 면 사이의 날카로운 90° 회전 대신 모서리를 깎아 대칭적인 경사면을 만드는 곡률을 도입합니다.
출력 속도 감소 (Decrease Printing Speed)
이 팁은 냉각과 더 나은 층간 접착과 관련됩니다. 출력 속도를 줄이면 압출 층이 식어 튼튼한 기반을 형성할 시간이 더 많아집니다.
출력 속도 감소, 더 나은 쿨링, 레이어 높이 감소, 적절한 파트 방향 조합으로 오버행 존재를 크게 줄일 수 있습니다.
출력 온도 조절 (Moderate Your Printing Temperature)
3D 프린팅 이상적 온도는 가능한 최저 온도 범위에서 원활히 압출되는 온도입니다. 필요 이상으로 노즐 온도를 높여 필라멘트가 필요 이상으로 뜨겁고 액체 상태가 되면 냉각이 효과적이지 않아 오버행과 브리징이 나빠집니다.
레이어 너비 감소 (Decrease Layer Width)
이 팁은 압출되는 모든 프린트 소재 층의 무게를 줄여 잘 작동합니다. 층 무게 감소로 안쪽 층 위로 돌출된 힘이나 질량이 줄어듭니다.
레이어 너비 감소의 또 다른 장점은 식혀야 할 소재가 줄어들어 압출 소재 냉각이 빨라집니다. 하지만 레이어 너비 감소는 압출 소재량이 줄어 전체 출력 시간이 늘어날 수 있습니다.
모델을 여러 파트로 분할 (Splitting Your Model Into Multiple Parts)
다른 방법보다 침습적이지만 어려운 출력에 기적을 만듭니다. 아이디어는 45°를 줄이는 더 작은 섹션으로 프린트 모델을 분할하는 것입니다.
전체 출력물이 작은 3D 프린터에 안 들어가는 대형 프로젝트에도 이 트릭을 쓸 수 있습니다. 일부 3D 프린트는 여러 파트로 분해돼 하나의 객체로 조립됩니다.
서포트 구조물 (Support Structures)
서포트 구조물 사용은 오버행이 마법을 부리게 놔두는 대신 지지 기반을 만들어줘 3D 프린트 오버행과 브리징 개선에 가장 쉬운 방법 중 하나입니다.
방향, 레이어 높이, 쿨링 레벨 등으로 서포트 소재를 완전히 피하기 어려운 경우가 많습니다. 일부 경우 슬라이서를 통해 직접 서포트 구조물을 추가해야 합니다. 시중 일부 슬라이서는 서포트 소재 커스터마이징을 허용합니다.
3D 프린터 튜닝 (Tuning Up Your 3D Printer)
3D 오버행과 브리징 개선을 위해 할 수 있는 마지막 일은 3D 프린터 튜닝입니다. 대부분 프린터를 방치하며 정기적 유지보수로 최상의 출력 품질을 내는 생각을 잊습니다.
3D 프린터는 큰 관리 없이 오래 가지만, 특별한 관리가 필요한 부품들이 있습니다. 롤러, 프린트 노즐, 벨트, 로드 등이 해당됩니다.
3D 프린트 모델 방향 변경 (Alter the Orientation of Your 3D Print Model)
프린트 모델 방향도 3D 프린팅에서 오버행과 브리징 개선에 쓸 수 있는 트릭입니다.
3D 모델을 회전·조정해 출력 각도를 줄이세요. 45° 미만으로 못 낮춰도 이 각도에 근접하게 할 수 있습니다.
3D 프린팅에서 브리징(Bridging)이란?
3D 프린팅에서 브리징은 수평으로 두 돌출 지점을 연결하는 소재 변위입니다. 즉, 3D 프린터가 서로 연결되지 않은 두 지점 사이를 출력합니다. 예를 들어 다리가 놓일 두 교각 기둥을 들 수 있습니다.
3D 프린터는 보통 베이스 층을 출력하고 이 층에서 후속 층들을 쌓습니다. 반대로 브리징 시 두 지점 사이에는 베이스 층이 없습니다. 게다가 3D 프린팅은 브리징을 위해 충분한 공기 순환 환경에서 진행되어야 합니다.
오버행 각도(Overhang Angle)란? 어떤 각도가 출력 가능한가?
수직보다 작은 어떤 각도에서든 오버행을 만들려면 3D 프린터가 각 후속 층을 오프셋해야 합니다. 각도가 수평(90°)에 가까워질수록 각 후속 층의 오프셋이 커집니다. 예: 45° 각도에서 층은 50% 오프셋됩니다.
45도 마크를 넘는 모든 각도는 출력이 어렵습니다. 이 지점을 넘으면 각 층이 이전 층에 부착할 면적이 줄어듭니다. 이는 처진 필라멘트 가닥이 있는 저품질 출력을 만듭니다. 45°를 넘는 오버행은 항상 피해야 합니다.
결론
우리 모두 알듯, 3D 프린터는 바닥부터 위로 객체를 출력합니다. 압출 소재의 각 층은 이전 층 소재나 프린트 표면에 의해 지지됩니다.
하지만 더 복잡한 디자인의 객체 출력 시 하부 출력 소재로 지지되지 않는 상부 영역이 생깁니다. 이 영역은 디자인 모양과 공간에 따라 오버행이나 브리징을 나타냅니다.