


3D 프린팅

산업 제조
핫엔드(Hotend)는 FDM 프린터 핵심 부품이자 겉보기와 달리 가장 복잡한 구성품. 해상도뿐 아니라 내마모성·고온 소재 출력 가능 여부 결정. 선택지·예비 부품·액세서리 다양. 만능 핫엔드는 없으며 주 사용 용도·주력 소재에 따라 최적 모델 결정.
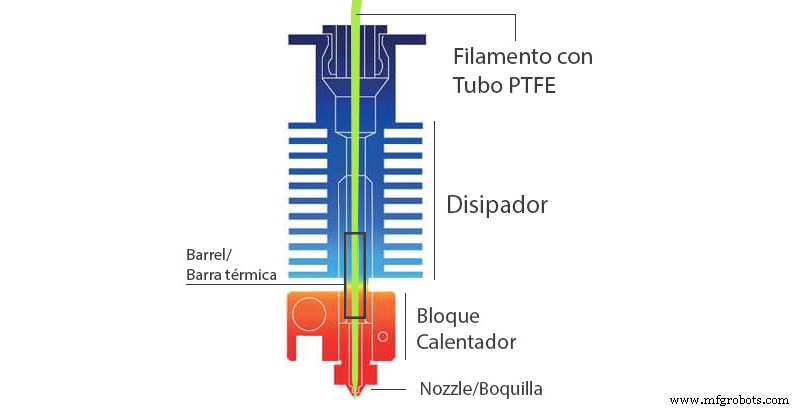
필라멘트 용융·압출해 빌드 공간에 적층하는 요소 집합. 익스트루더(다이렉트/보우덴)와 연동. 기본 구조: 익스트루더가 필라멘트 밀어 소형 챔버서 용융 → 압력에 의해 미세 홀(노즐) 토출 → 베드/부품 위서 고화. 필라멘트 용융 전 최대 강성 유지 필요 → 핫엔드 내 냉각존(Cold Zone)과 가열존(Hot Zone) 명확 분리, 전이 구간 최소화 필수.
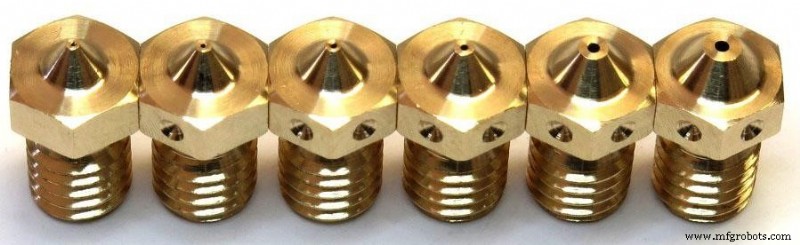
XY 평면 해상도 결정. 선택 시 시스템 호환성, 직경, 재질 3요소 고려.
주류: V6 시스템, MK8 시스템. Ultimaker, BCN3D, Raise3D 등 독자 시스템도 존재.
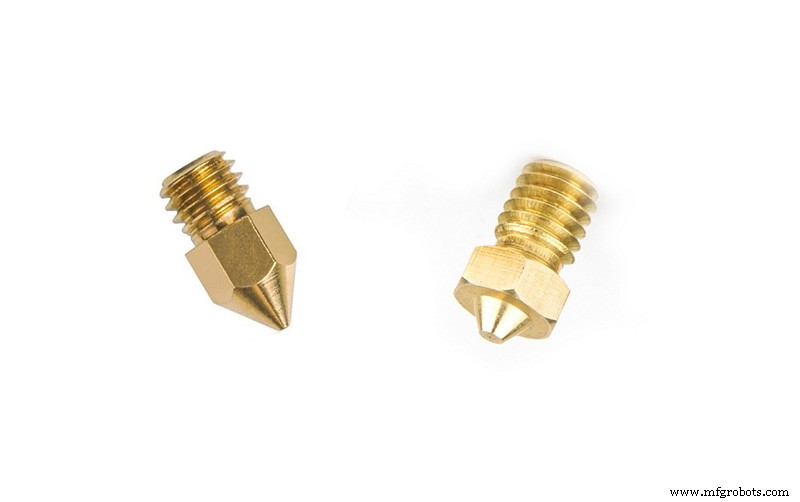
둘 다 M6×1 나사산이나 치수 상이. MK8 길이 8mm, V6 5mm. 레벨 센서 헤드 장착 프린터에선 호환 안 됨. 개조 가능하나 순정 시스템 유지 권장. E3D, MicroSwiss, 3DSolex 등 양 시스템 모두 고품질 컴포넌트 공급.
기본 0.4mm(해상도·속도 타협점). 용도별 다양한 직경 존재.
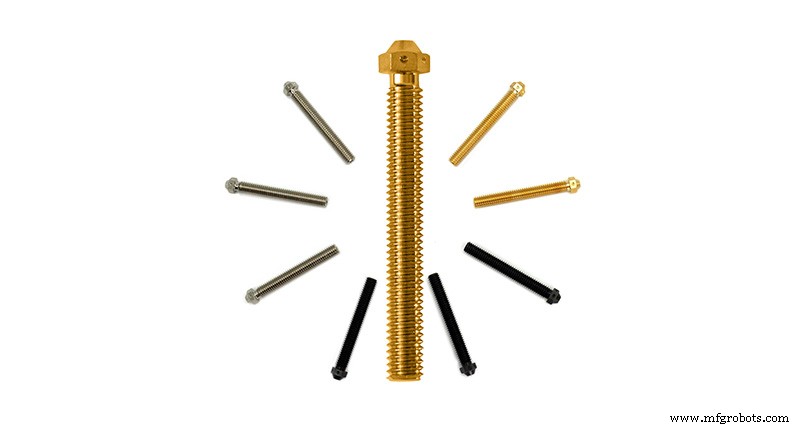
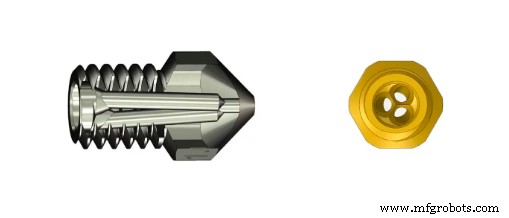
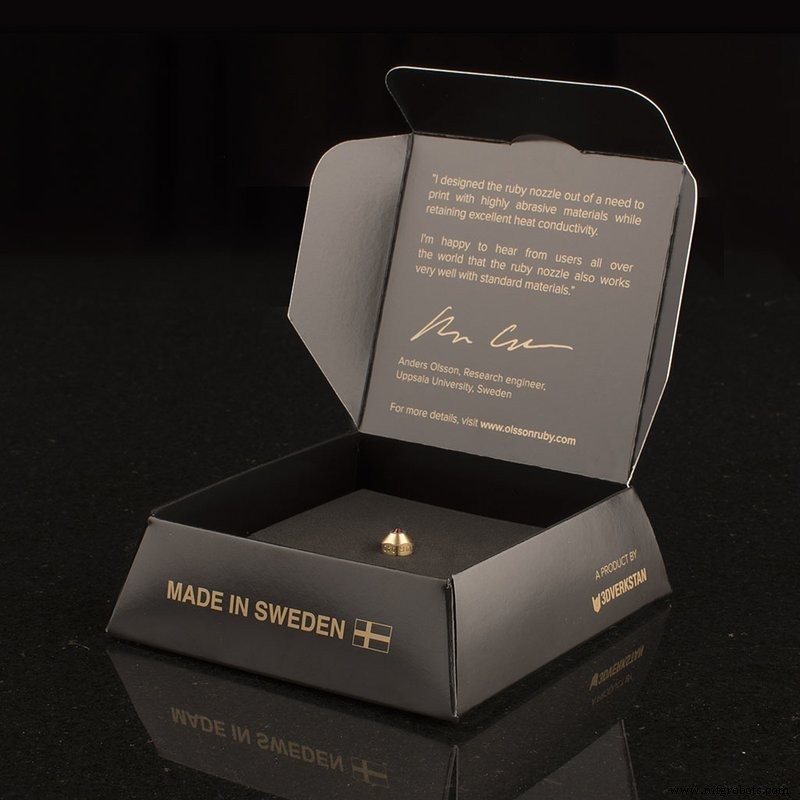
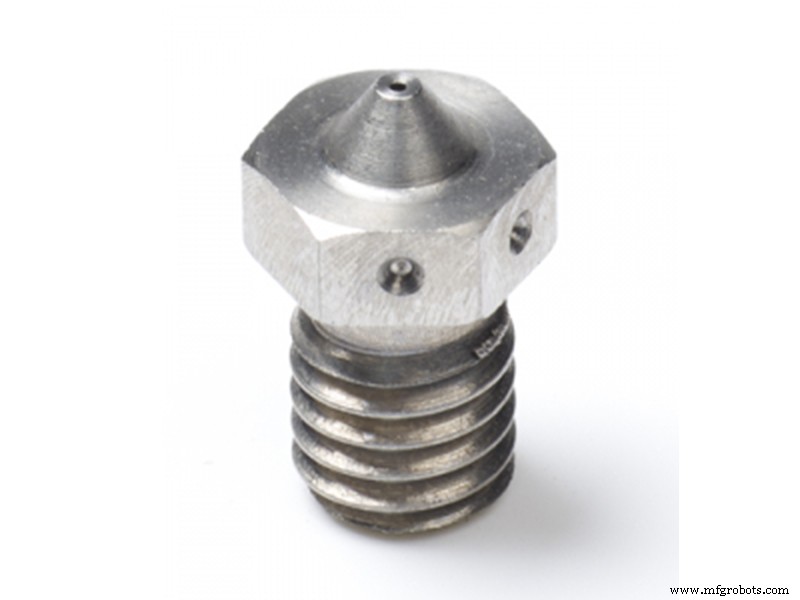
신소재 등장 → 노즐 신소재 필요. 주요 노즐 재질:
노즐·히트브레이크 가열존에 열전달. 일반(알루미늄, ≤300℃) / 고온(니켈 도금 구리, ≤500℃). V6 등 일부는 실리콘 양말 옵션으로 복사열 차단(PLA 등에 중요).
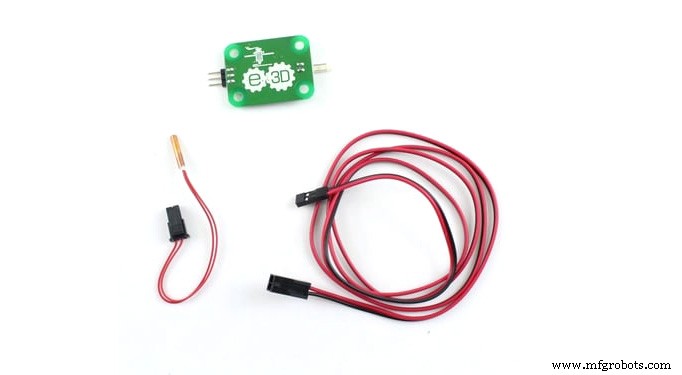
히팅 블록 온도 측정. 폼팩터·파라미터 다양, 교체 난이도 높음(펌웨어 수정·추가 전자부품 필요). 주요 3종:
전류 통전 시 발열→히팅 블록 열전달. 일반 30W/40W. 치수 통상 범용. 12V/24V 버전 → 메인보드 전압 매칭 필수.
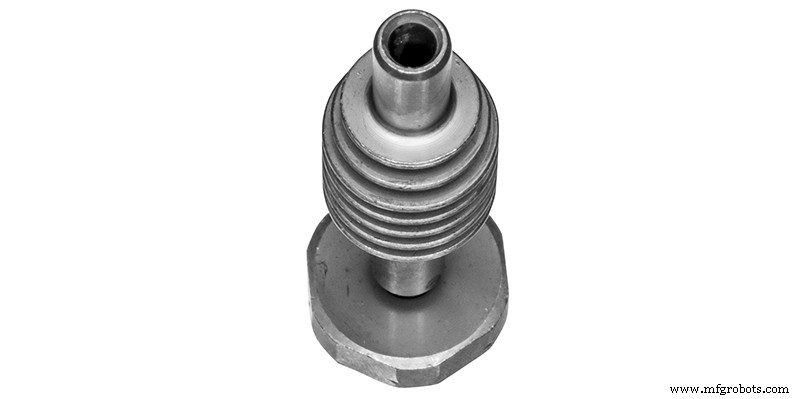
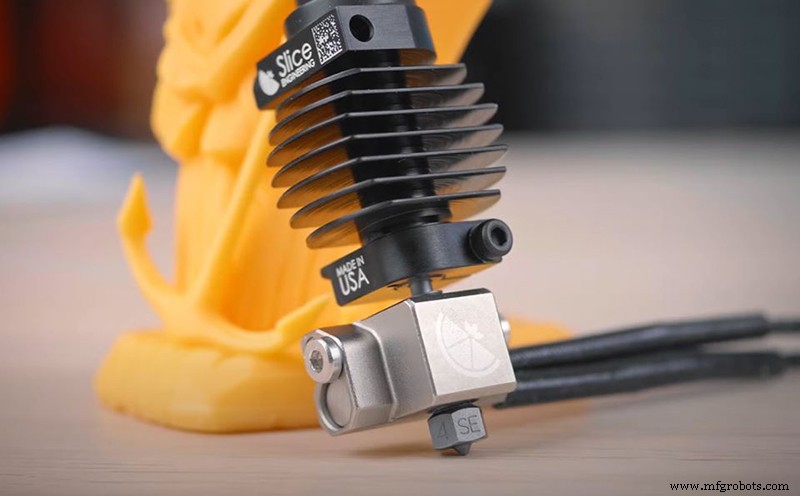
핫엔드 핵심 부품. 가열존·냉각존 분리, 품질이 잼 방지 결정. 내부가 테플론(PTFE) 코팅 여부로 올메탈(All-Metal) 여부 판정. 저열전도 소재(스테인리스강) 제작으로 단열 극대화. 최상급은 티타늄 또는 바이메탈(Slice Engineering 등).
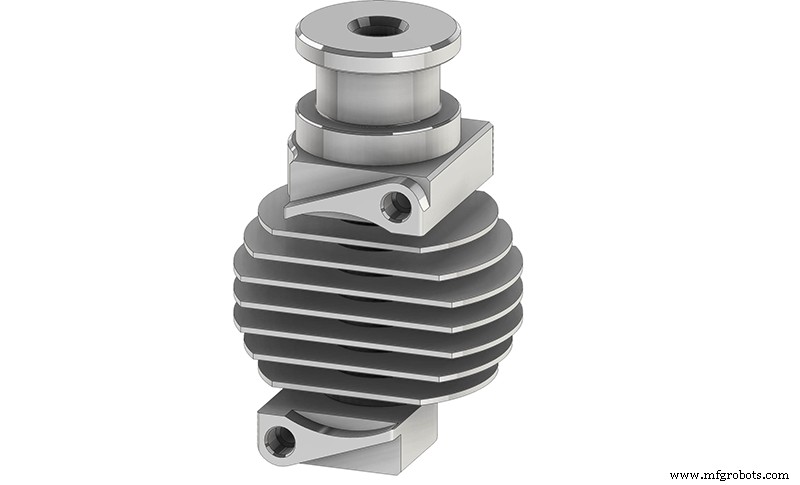
냉각존 냉각, 필라멘트 조기 용융 방지. 품질·성능 중요, 특히 고온·저연화점 소재(PLA) 시. 다이렉트 익스트루더 경우 히트싱크가 익스트루더 열전달 차단 역할도 겸함(단, E3D Aero/Hemera 등 일체형 제외).
만능 고성능 핫엔드 없음. 상황별 최적 모델/조합 존재. 표준 핫엔드는 범용 소재 가끔 출력엔 양호하나 까다로운 상황엔 교체/업그레이드 필요. 대표 6가지 특수 케이스:
일반 소재 <280℃이나 엔지니어링 필라멘트(폴리카보네이트 등) 약간 초과, PEKK 등 대폭 초과. 히팅 블록·노즐 니켈 도금 구리, 올메탈 히트브레이크(티타늄/바이메탈, 최소 열전도) 필수. 서미스터 한계로 열전대 또는 PT100 필수. 다이렉트 익스트루더면 히트싱크 고성능·최대 냉각. Slice Mosquito, Copperhead 최적.
최상 난이도. 위 구성 + 니켈 도금 구리 노즐 → 경화강 노즐 또는 E3D Nozzle X(0.6mm) 교체. Slice 호환.
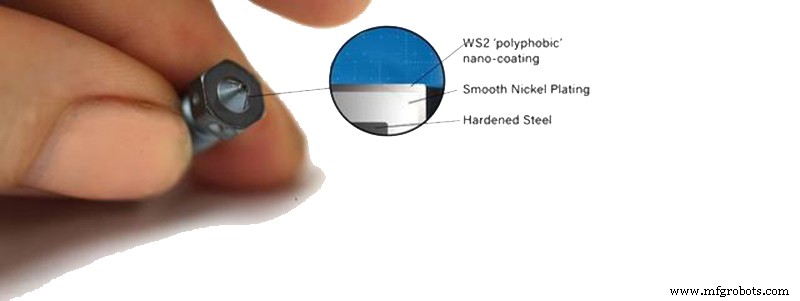
내마모 노즐 + 올메탈 히트브레이크 권장. 테플론 히트브레이크도 작동하나 마모 빠르고 PTFE 튜브 빈번 교체. 금속 히트브레이크 중 티타늄이 연마성 소재 내구성 우위. 알루미늄 히팅 블록 충분.
생체적합/식품 접촉 소재 출력 시 금속 잔류 독성 방지 필수. 필라멘트 접촉 전 부품 스테인리스강 또는 티타늄 권장. E3D V6 + 티타늄 히트브레이크 + 스테인리스 노즐 최적 조합.
대용량 부품 → 해상도보다 속도 우선. 1mm 초과 대구경 노즐 활용 → 대유량 용융 능력 핫엔드 필요. V6 Volcano/Supervolcano 최적.
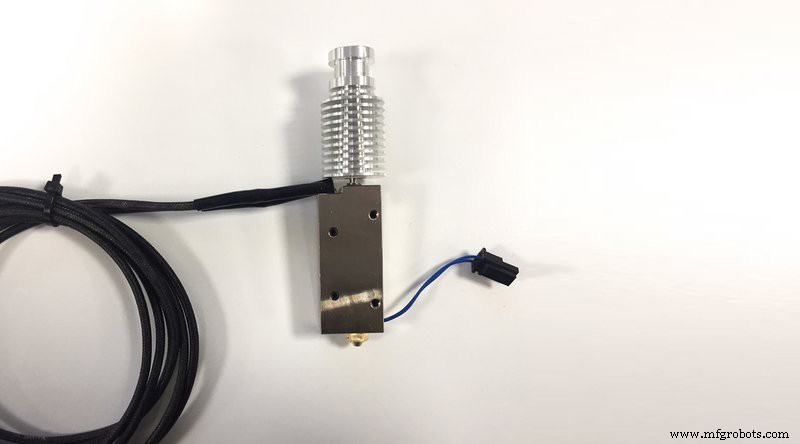
한계 = 핫엔드 용융 속도. Volcano/Supervolcano 적합하나 3DSolex Core Heating Technology 노즐(최대 30mm³/s, E3D/Slice 호환)이 최적.
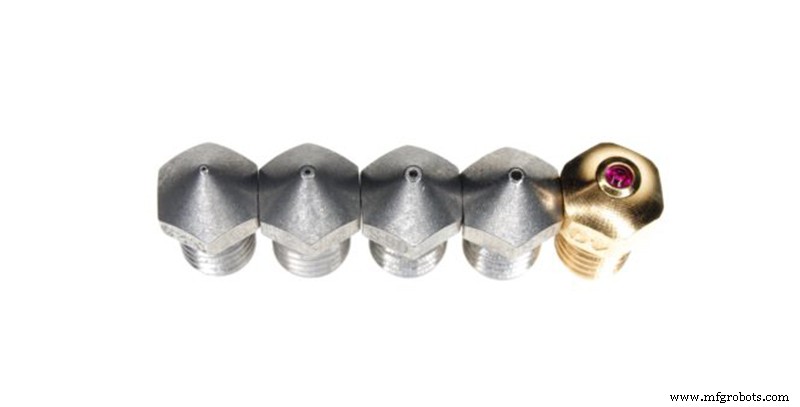
실제 니즈는 복합적 → 여러 상황 만족하는 타협점 모색 필요. 모듈러 시스템(E3D V6, Slice Copperhead) 보유 시 상황별 핫엔드 재구성으로 각 시나리오 최고 성능 발휘 가능.
3D 프린팅
CNC 가공은 광범위한 제품 제조에 필수적인 공정이지만, 귀사의 니즈에 가장 적합한 머신 샵을 선택하는 것은 까다롭고 시간이 많이 소요될 수 있습니다. 온라인 검색이나 다른 신뢰할 수 있는 제공업체의 추천 요청 등 샵을 선택하는 방법에는 여러 가지가 있습니다. CNC 머신 샵을 찾을 때 귀사의 니즈에 가장 적합한 샵을 찾는 데 도움이 되는 여러 고려사항이 있습니다. 가까운 CNC 머신 샵 고려하기 필수 사항은 아니지만, 지역 CNC 머신 샵은 종종 더 편리합니다. 지역 제공업체를 이용하면 배송 시간과 비용을 절약할
현대 제조 및 가공 기술의 지속적 발전으로 CNC 가공 장비와 지원 CAM 시스템이 널리 사용되고 발전했습니다. CAM 시스템이 생성하는 가공 공구 궤적(공구 경로 패턴)은 제어 장비 가공 작업의 핵심입니다. 가공 공작물의 정밀도, 표면 거칠기, 전체 가공 시간, 공작 기계 수명 등 측면에 직접 영향, 궁극적으로 생산 효율 결정. 이 글은 절삭 방법의 다양한 특성과 선택에 영향을 미치는 요인들을 분석하고, 밀링 공정에서 공정 방법과 절삭 방법을 비교하여 적절한 공구 경로 모드 선택 참고 자료 제공. 1. 공구 경로 모드 공구