


제조공정

산업 제조
현대 제조 및 가공 기술의 지속적 발전으로 CNC 가공 장비와 지원 CAM 시스템이 널리 사용되고 발전했습니다. CAM 시스템이 생성하는 가공 공구 궤적(공구 경로 패턴)은 제어 장비 가공 작업의 핵심입니다. 가공 공작물의 정밀도, 표면 거칠기, 전체 가공 시간, 공작 기계 수명 등 측면에 직접 영향, 궁극적으로 생산 효율 결정.
이 글은 절삭 방법의 다양한 특성과 선택에 영향을 미치는 요인들을 분석하고, 밀링 공정에서 공정 방법과 절삭 방법을 비교하여 적절한 공구 경로 모드 선택 참고 자료 제공.
CNC 가공에서 공구 경로 패턴은 공구가 공작물 절삭 완료 시 경로 계획 방법. 동일 부품 가공 시 여러 절삭 방법이 부품 크기 및 정밀도 요구사항 충족 가능하지만 가공 효율은 다름.
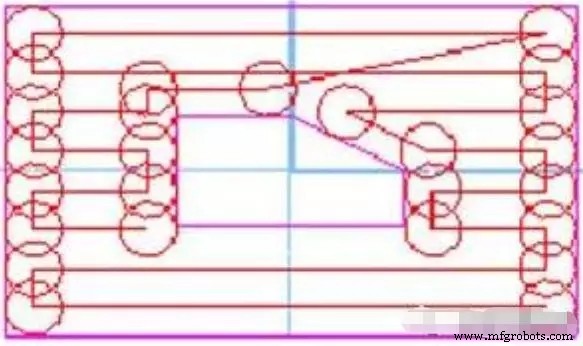
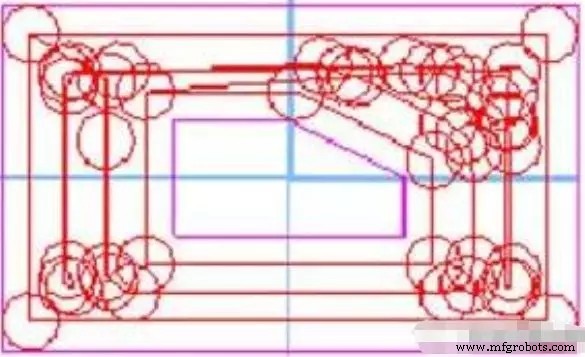
공구 경로 모드는 4유형: 단방향 이송, 왕복 이송, 원형 절삭 이송, 복합 이송. 복합 이송은 앞 3가지 혼합 이송. 단방향 또는 왕복 이송은 가공 전략 측면에서 모두 라인 절삭. 따라서 가공 전략 차이에 따라 절삭 방법 선 절삭, 원형 절삭, 기타 특수 방법으로 나눔. 흔히 행 절삭(Row Cut)과 링 절삭(Ring Cut) 사용.
라인 절삭은 공작 기계 최대 이송 속도 유리, 절삭 면 품질도 원형 절삭보다 좋음. 그러나 복잡한 평면 캐비티에 여러 보스가 있어 다중 내륜 형성 시 라인 절삭에서 추가 공구 들기 동작 자주 발생. 즉, 공구 경로 어딘가에서 공구와 보스 간섭 회피 또는 미가공 잔여 영역으로 공구 복귀 위해 공구를 가공 평면에서 일정 높이 들어올린 후 다른 공구 경로 시작점으로 이동 후 계속 절삭.
행 절삭 공구 경로는 주로 특정 고정 방향과 평행한 일련의 직선 세그먼트로 구성, 계산 간단. 단순 캐비티 정삭 또는 큰 여유량 제거 황삭에 적합.
링 절삭에서 공구는 유사 경계 윤곽 경로 따라 이동, 폐곡선 집합으로 구성. 절삭 시 공구 동일 절삭 상태 유지 보장. 링 절삭 공정은 현재 루프 궤적 연속 오프셋으로 다음 루프 궤적 계산하므로 계산 복잡하고 시간 소요. 복잡한 캐비티와 곡면 가공에 적합.
공작물 형상과 기하 요소에는 가공 영역 기하 형상, 아일랜드 크기 및 위치 등 포함. 공작물 자체 고유 특성으로 변경 불가능하지만 공구 이송 방식 결정하는 근본 요인.
공정 라우트는 가공 목적 달성 직접 공정, 공구 경로 모드 선택 직접 근거. 공정 라우트는 가공 영역 순서, 아일랜드 병합 및 분할, 황삭/반정삭/정삭 분할 결정. 목표 달성 공정 라우트 많음, 서로 다른 공구 경로 모드 선택 결정.
공작물 소재도 공구 경로 모드 결정 요인 중 하나. 공작물 소재는 직접 가공 대상, 공구 이송 직접 영향 안 주지만 공구 소재, 크기, 가공 방법 등 선택 영향, 간접적으로 공구 방식 영향. 공작물 블랭크 형상과 크기 가공 여유량 분포 균일하게 만듦. 동시에 선택적 블랭크 공작물에서 블랭크 크기와 형상 사용으로 클램핑 방법 변경, 가공 영역 재분배로 가공 전략 영향, 공구 이송 방식 다르게 만듦.
공작물 클램핑 및 고정 방법도 간접적으로 절삭 방식 영향. 예: 압력판 발생 새 "아일랜드" 영향, 조임 힘이 절삭량과 절삭 방식 변화 영향, 진동이 절삭 방식 영향.
공구 선택은 공구 소재, 형상, 길이, 치아 수 등 포함. 이 파라미터들 공구-공작물 접촉 면적과 빈도 결정, 단위 시간당 절삭 재료량, 공작 기계 부하, 내마모도 결정. 공구 수명 절삭 시간 길이 결정. 그중 공구 크기(직경) 절삭 방법 직접 영향. 서로 다른 직경 공구 선택 시 잔여 영역 크기 영향, 가공 경로 변화 유발, 다른 절삭 방법 초래.
밀링 공정에서 복잡한 평면 캐비티에 여러 보스 있어 다중 내륜 형성 시 라인 절삭에 추가 공구 들기 동작 자주 발생, 원형 절삭은 가공 경로 연장. 이런 추가 공구 들기나 가공 경로 연장 절삭 효율 심각 저하. 따라서 이런 상황 최소화하는 것이 주요 과제.
전체 절삭 영역을 가공 필요에 따라 여러 하위 영역 분할, 각 하위 영역 별도 가공. 공구 들기 하위 영역 간 발생. 동시에 이 가공 하위 영역들 절삭 방법 따라 병합/분할하거나 무시. 이 다른 가공 영역 선택은 공구 들기 횟수 감소뿐만 아니라 가공 경로 상대적으로 길어지지 않게 함. 동시에 새 영역에 가장 합리적 절삭 방법 채택 가능, 가공 효율 향상.
이송 방식 선택 시 두 가지 고려: 가공 시간 길이, 가공 여유량 균일성. 일반적으로 원형 절삭은 공작물 형상 기반 절삭 방법, 가공 여유량 상대적 균일. 행 절삭은 가공 여유량 상대적 불균일. 행 절삭 후 더 균일 여유량 남기려면 보통 경계 주변 원형 절삭 공구 경로 추가 필요. 여유량 불균일 요구 무시하면 라인 절삭 공구 경로 길이 보통 상대적 짧음. 여유량 불균일 고려해 원형 절삭 공구 경로 추가 시 가공 영역 경계 길면 경계 주변 원형 절삭 공구 경로 총 가공 시간 영향 더 뚜렷, 수평 절삭 공구 경로 일반적으로 원형 절삭 공구 경로보다 김. 행 절삭 공구 위치는 계산 쉽고 메모리 적게 차지, 하지만 공구 들기 횟수 많음. 원형 공구 경로 사용 시 루프 경계 여러 번 오프셋, 자기 교차 루프 제거 필요.
공작물 형상 특성 가공 방식 결정. 가공 대상 다름에 따라 공작물 평면 캐비티형과 자유형 표면형으로 단순 분류. 평면 캐비티형 일반적으로 행 절삭 가공. 대부분 이 유형 공작물 황삭 밀링으로 형성(박스, 베이스 등 부품), 가공 여유량 큼. 행 절삭 공작 기계 최대 이송 속도 유리, 가공 효율 향상, 절삭 면 품질도 링 절삭보다 좋음.
자유형 표면 일반적으로 원주 절삭 가공. 표면 대부분 주조나 정칙 형상서 형성, 여유량 균일 분포 안 됨. 동시에 표면 정밀도 요구 높음. 실제 형상 더 잘 접근, 양호한 표면 가공 특성 가짐.
부품 가공 보통 황삭, 반정삭, 정삭 3단계 분할, 때로 초정삭 단계도 있음. 합리적 가공 단계 분할은 가공 정밀도 보장 필요. 전통 가공 방법 공작 기계 기능 상대적 단일, 공정 라우트서 각 단계 경계 명확. 하지만 CNC 밀링 가공 방법 경계 상대적 모호, 혼합 가능.
황삭 주요 목표: 단위 시간당 재료 제거율 추구, 반정삭용 공작물 기하 윤곽 준비. 따라서 행 절삭 또는 복합 방법으로 층절삭 사용. 반정삭 주요 목표: 공작물 윤곽 매끄럽게, 표면 정삭 여유량 균일. 따라서 링 절삭 자주 사용. 정삭 주요 목표: 기하 치수, 형상 정밀도, 표면 품질 요구 충족 공작물 획득. 공작물 기하 특성 따라 내부 절삭 방법 채택, 모서리 및 이음새엔 원형 절삭 방법 채택.
프로그래밍 중 절삭 방식 결정 주요 원칙: 부품 가공 정밀도와 표면 거칠기 요구 충족 보장; 가공 경로 최대한 단축, 공구 공회전 시간 감소, 수치 계산 간단, 프로그램 세그먼트 수 적게, 프로그래밍 작업량 감소. 일반적으로 평면 캐비티는 행 절삭으로 가공 영역 분할해 공구 들기 횟수 감소, 자유형 표면은 원형 절삭으로 형상 근사. 선택된 블랭크 크기 프로그래밍 선택 영향. 블랭크 형상 증가로 클램핑 어려운 형상 가공 쉬운 클램핑 라인 절삭 및 캐비티 가공 변환, 또는 링 절삭 자유형 표면 큰 여유량 라인 절삭 방식으로 변경 가공 효율 향상.
제조공정
CNC 밀링 머신 셋업 방법은? “CNC 밀링 머신 셋업 방법”이라는 질문에 답하기 전에 고려해야 할 여러 요소가 있습니다. 수직 머신인가 수평 머신인가? 몇 축 기계인가? 공구 터렛/매거진 용량은? 공작물 고정 방식은? (바이스, 클램프, 지그, 진공 척 등) 또한 다음과 같은 기본 공작기계 지식이 있다고 가정합니다. 에지 파인더(Edge Finder) 사용법 컨트롤러 화면 탐색 및 조작법 기본 CNC 제어 명령어 지식 (G/M코드, 오프셋, 좌표계 등) LED 에지 파인더 CNC 밀링 머신 셋업 단계별 절차 (3축 수직
핫엔드(Hotend)는 FDM 프린터 핵심 부품이자 겉보기와 달리 가장 복잡한 구성품. 해상도뿐 아니라 내마모성·고온 소재 출력 가능 여부 결정. 선택지·예비 부품·액세서리 다양. 만능 핫엔드는 없으며 주 사용 용도·주력 소재에 따라 최적 모델 결정. 핫엔드 작동 원리 필라멘트 용융·압출해 빌드 공간에 적층하는 요소 집합. 익스트루더(다이렉트/보우덴)와 연동. 기본 구조: 익스트루더가 필라멘트 밀어 소형 챔버서 용융 → 압력에 의해 미세 홀(노즐) 토출 → 베드/부품 위서 고화. 필라멘트 용융 전 최대 강성 유지 필요 → 핫엔드