적층 마스터하기: 전문 출력을 위한 필수 파라미터 가이드
출력을 위한 파일을 준비할 때 기본 파라미터와 작동 원리를 아는 것이 매우 중요합니다. 오늘날 라미네이팅 소프트웨어에서 사용할 수 있는 파라미터 수는 늘어나고 있지만, 소프트웨어와 기술에 대한 깊은 지식이 없다면 기본 파라미터만 수정하는 것부터 시작하는 것이 좋습니다.
세 가지 파라미터 그룹으로 구분할 수 있습니다: 소재 종속 파라미터, 출력 프로필 정의 파라미터, 하드웨어 정의 파라미터. 소프트웨어에 따라 다른 카테고리로 나타나거나 혼합되어 있을 수 있습니다.
하드웨어 정의 파라미터
일반적으로 프린터 노즐과 관련되며, 다른 직경의 노즐로 교체할 때 수정해야 합니다.
- 노즐 직경: 사용 중인 노즐의 실제 직경입니다. 0.4mm 노즐을 사용하면 0.4mm를 선택해야 합니다.
- 압출 폭: 압출된 선의 실제 폭으로, 사용 중인 레이어 높이에 따라 달라지며 보통 노즐 직경보다 큽니다. 실제 값을 알려면 컵 모드로 큐브를 출력해 실제 벽 두께를 측정해야 합니다. 레이어 높이가 노즐 직경의 50%와 같으면 압출 폭은 보통 20% 더 큽니다. 즉, 0.4mm 노즐과 0.2mm 레이어 높이 사용 시 압출 폭은 0.48mm가 됩니다.
소재 파라미터
각 소재에 직접 의존하는 파라미터로, 소재 변경 시 수정해야 합니다. 가장 중요한 것들은 다음과 같습니다:
- 출력 온도: 출력 중 노즐 온도를 정의합니다. 제조사 제공 데이터이나, 각 프린터별로 보정하는 것이 좋습니다.
- 베드 온도: 출력 온도와 마찬가지로 제조사 정보를 참고해야 합니다. 출력 중 베드 온도를 정의합니다.
- 챔버 온도: 히팅 챔버 장착 프린터에서만 사용 가능합니다. 출력 중 챔버 온도를 정의합니다. 보통 소재의 Tg(유리 전이 온도)보다 약간 낮은 온도를 사용합니다.
- 플로우(Flux): 출력 속도에 대한 상대적 압출 속도의 보정 계수입니다. 1 미만(100% 미만)은 압출 부족, 1 초과(100% 초과)는 과압출을 의미합니다. 일반적으로 올바른 값은 1이지만, PLA나 PETG 같은 소재는 더 낮은 값(0.9~0.95)이 필요할 수 있고, TPE와 TPU 같은 소재는 더 높은 값(1.05~1.15)이 필요할 수 있습니다.
- 수축 속도: 수축 거리와 함께 소재의 수축 값을 정의합니다. 이 파라미터는 프린터 유형에도 크게 의존합니다. 각 소재-프린터 조합에 맞게 올바르게 설정해야 합니다. 일반적으로 20~40mm/s 범위입니다.
- 후퇴 거리: 각 이동 전 필라멘트가 후퇴하는 거리입니다. 후퇴 속도와 마찬가지로 각 소재-프린터 조합에 맞게 올바르게 설정해야 합니다.
- 쿨링 팬 속도: 레이어 팬 속도와 그에 따른 출력 중 부품 냉각을 정의합니다. 제조사 정보를 참고해 소재가 이 기능을 필요로 하는지 확인해야 합니다. ABS는 보통 항상 끄고, PLA는 항상 최대 속도로 사용합니다. PETG나 ASA 같은 소재는 낮은 속도(20~50%)로 쿨링 팬을 사용할 수 있습니다. 일반적으로 라미네이팅 소프트웨어는 높이에 따라 다른 속도를 선택할 수 있게 해주며, 첫 레이어에서는 베드 접착을 위해 팬을 반드시 꺼야 합니다.
출력 프로필 정의 파라미터
최종 부품의 품질, 마감, 강도를 정의하는 파라미터입니다. 소재에 직접 의존하지 않으므로 각 소재마다 조정할 필요는 없습니다. 영향을 주는 요소에 따라 여러 카테고리로 분류할 수 있습니다.
레이어 파라미터
- 레이어 높이: 각 레이어의 두께를 정의합니다. 최적값은 보통 노즐 직경의 절반입니다. 예: 0.4mm 노즐이면 0.2mm, 0.6mm 노즐이면 0.3mm. 노즐 직경의 75%를 초과하는 레이어 높이는 절대 사용하지 않아야 합니다.
- 첫 레이어 높이: 베드와 접촉하는 첫 레이어 높이를 정의합니다. 베드 접착을 개선하기 위해 레이어 높이보다 약간 낮은 값으로 설정할 수 있습니다.
- 하단 솔리드 레이어 수: 부품 하단에 출력할 조밀한 레이어 수를 정의합니다. 하단 솔리드 레이어 수 × 레이어 높이 = 부품 하단 벽 두께. 1mm 이상의 두께를 얻기 위해 충분한 레이어 수를 사용하는 것이 좋습니다.
- 상단 솔리드 레이어 수: 부품 상단에 출력할 조밀한 레이어 수를 정의합니다. 상단 솔리드 레이어 수 × 레이어 높이 = 부품 상단 벽 두께. 마찬가지로 1mm 이상의 두께를 위해 충분한 레이어 수를 권장합니다.
외곽선(퍼리미터) 파라미터
- 퍼리미터 수: 부품이 가질 외곽선 수를 정의합니다. 부품 벽 두께 = 퍼리미터 수 × 압출 폭. 최소 1mm 이상의 벽 두께를 얻는 퍼리미터 수를 사용하는 것이 좋습니다.
- 컵 모드: 대부분의 소프트웨어에 있는 기능입니다. 활성화 시 부품 전체에 걸쳐 단일 외곽선만 연속적으로 출력됩니다.
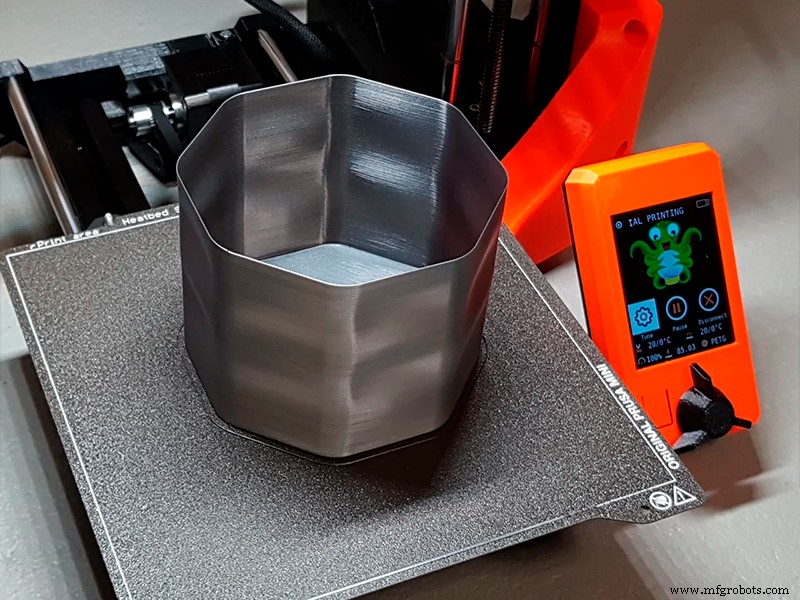
이미지 1: 컵 모드로 출력된 부품. 출처: Prusaprinters
채우기(인필) 파라미터
- 채우기 밀도: 부품 내부 채우기 비율입니다. 소재가 차지하는 부피와 빈 부피의 비율로, 50%면 내부 부피의 절반이 빈 공간입니다. 보통 10~30% 값을 사용합니다.
- 채우기 패턴: 채우기 기하학 패턴을 정의합니다. 소프트웨어마다 다르지만 세 가지로 분류됩니다:
- 2차원/평면: 직선, 격자, 삼각형 등 가장 일반적입니다. 보통 가장 빠르지만 부품의 이방성이 높게 나타납니다.
- 3차원: 자이로이드, 큐빅 등. 부품 이방성이 낮지만 보통 출력 시간이 더 깁니다.
- 동심원: 유연 부품의 최대 유연성에 적합합니다. 강성 부품에서는 외곽선과 겹치지 않아 마감이 더 좋지만 기계적 특성은 최소화됩니다. 시각적 모델이나 목업에 적합할 수 있습니다.
- 채우기 오버랩: 채우기 선이 외곽선에 겹치는 거리입니다. 높은 값은 부품 강도를 높이지만 채우기 패턴이 표면에 보일 수 있습니다.
- 채우기 결합: 매우 낮은 레이어 높이를 사용할 때 출력 시간을 줄이는 데 매우 유용한 기능입니다. 예: 0.1mm 레이어 높이, 0.4mm 노즐로 출력 시 3번째 레이어마다 인필을 결합할 수 있어, 벽은 0.1mm 높이로 출력되고 인필은 0.3mm 높이로 출력되어 표면 마감에 영향 없이 출력 시간을 대폭 단축합니다.
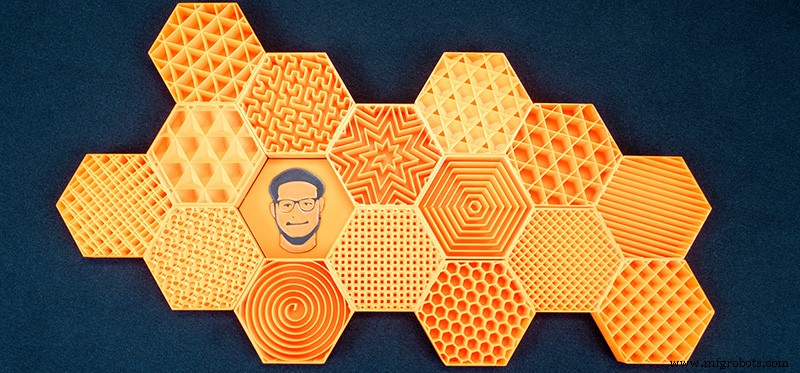
이미지 2: 다양한 인필 패턴. 출처: Prusaprinters.org
이러한 기본 파라미터들에 올바른 속도 설정, 베드 추가 설정, 올바른 소재 설정이 더해지면 완전하고 효율적인 출력 프로필을 만들 수 있습니다.



