리니어 팔레트 시스템: 수익성 증대 위한 검증된 길
개선된 소프트웨어가 리니어 팔레트 시스템에 큰 힘 실어줘
DMG Mori(일리노이 호프만 에스테이츠) 수석 시스템·영업 책임자 아담 한셀이 완벽히 요약: "어떤 숍 가든. 자동화 원하는지 물어보세요. 답은 예. 100%." 하지만 어떤 자동화? 어떤 기계·공정? 다양한 기업들에 논리적 답은 여러 금속 절삭 기계 통합하고, 추가 작업 가능케 하는 리니어 팔레트 시스템. 반면 '논리적'이 항상 '쉬운'이나 '걱정 없는' 의미하진 않음.
FMS와 팔레트 풀 시스템 혼동 말 것
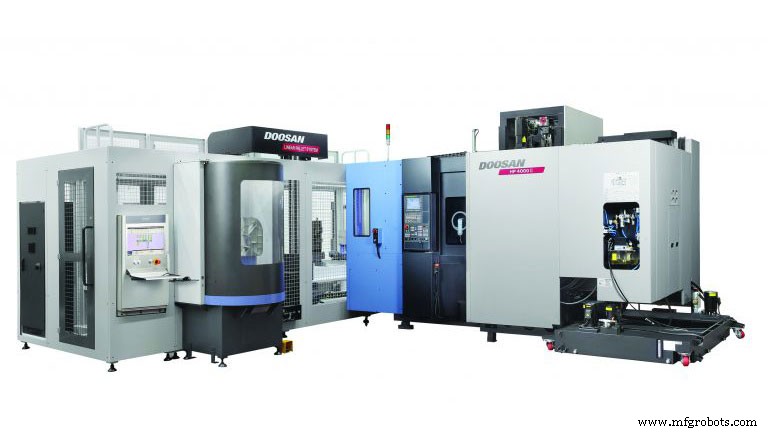
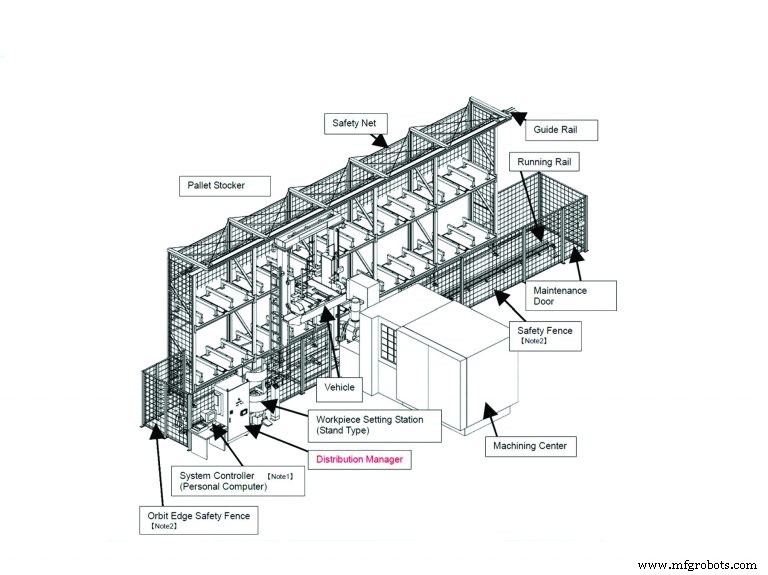
기본 리니어 팔레트 시스템, 유연 제조 시스템(FMS)으로도 알려짐, 중앙 저장 위치서 공작물로 하나 이상 머시닝 센터 로딩·언로딩 자동화. 공작물은 직선 레일로 이동, 추가 운동축 가진 차량이 공작물 기계 안으로, 테이블 위로 이동시키고 완료 시 다시 꺼냄. 운영자들이 개별 기계 아닌 중앙 스테이션서 작업 셋업, 중앙 컴퓨터가 작업 분배·실행 제어.
가장 흔한 구성에서 공작물은 고정구에 볼트 체결, 고정구 다시 균일 팔레트에 볼트 체결. 표준 팔레트용 기계 구성돼 있는 한 언제든 어떤 작업이든 어떤 기계로 갈 수 있어 시스템 유연성 극대화. 리니어 팔레트 시스템 또 다른 핵심 특징: 초기 설치 후 추가 기계 툴, 더 많은 저장, 검사 같은 비가공 작업 포함해 확장 가능. 일부 시스템 10대 이상 머시닝 센터와 3단 쌓인 수십 팔레트 선반 보유.
따라서 리니어 팔레트 시스템은 팔레트 풀 시스템과 다름, 후자는 Doosan Machine Tools America(뉴저지 파인브룩) 시스템·대형 기계 스페셜리스트 밥 발디지가 설명한 대로 기계의 '비지능적 연장'으로 생각 가능. "팔레트 풀 시스템에선 기계 자체 추가 소프트웨어가 시스템 운영. 보통 풀 안 어떤 팔레트에 어떤 프로그램 연관되고 그 팔레트들 기계 통과 순서 말하는 거로 제한. 그게 다. 생산 스케줄링 없음. 데이터 관리 없음. 리포팅 없음. 그냥 기계 연장된 더 큰 팔레트 시스템." 팔레트 풀 시스템들 보통 원형 배열, 선형도 가능해 혼란 가중.
"본 팔레트 풀 시스템들 전형적으로 5~6개 팔레트 모두 같은 부품."이라고 Fastems LLC(오하이오 웨스트체스터) 사장 데이비드 수이카. "부품 바꾸려면 일반적으로 기계 안 툴링, 파트 프로그램, 각 부품 필요 오프셋 모두 변경해야. 팔레트 풀은 같은 부품 시리즈엔 괜찮음. 하지만 팔 수 있는 양만큼 딱 필요한 거 만들려면 리니어 팔레트 시스템이 일반적으로 더 나은 길."
스핀들 가동률 90% 이상
상황 다르지만 FMS 없이 50~60% 스핀들 가동률 넘기는 기계 숍 없어 보임, 제대로 쓰는 누구나 90% 이상 비율 봄. 경우에 따라 격차 더 큼. 한셀 "수동 공급되는 기계 믹스 있으면 스핀들 가동률 대부분 경우 30% 이하일 것. 클립보드로 공작물 교체, 고정구 교체, 많은 리소스 효율적 스케줄링 불가능." 수이카 설명: "기계 다운타임 대부분 인간 때문... 공구 기다림... 프로그램 파악... 수동 툴 오프셋 펀칭. 그 1시간 셋업 쓰면 생산으로 다시 못 돌림."
지난 몇 년간 리니어 팔레트 시스템에서 가장 크고 중요한 개선은 소프트웨어. 정도 차이 있지만 모든 FMS 제공업체들이 시스템 처리량 최대화 가능케 하는 용량 계획 소프트웨어 제공. 한셀 전형적 시나리오 설명: "여러 기계, 각 매거진 180툴, 24 고정구, 계약 맞추려 특정 기한까지 나와야 할 특정 작업들 있다고 해보자. 작업 우선순위와 특정 기한 필요 수량 같은 파라미터 설정. 또는 자동차 만든다고. 액슬 2개 휠 3개 생산 안 함. 휠 4개 필요. 그래서 소프트웨어에 로트 사이즈 생산하라 말할 수 있음. 어느 경우든 소프트웨어가 필요 생산 얻도록 리소스 제대로 쓰는 법 자동 계산. 제대로 계획하고 고정구·툴링 준비해 소프트웨어 일하게 하면 90~95% 가동률 완전 달성 가능."
잡숍에도 적합... 그 이상
FMS 누가 혜택 보나? 어떤 상황엔 소규모 잡숍부터 10만 개 이상 부품 만드는 운영까지. Makino Inc.(오하이오 메이슨) 제품 라인 매니저 존 아인버거: "이 기술 스윗스팟은 다소 랜덤한 순서로 다양한 제품 돌리고, 상대적 짧은 생산 런 가진 사람. 기계 센터 밖에서 작업 셋업으로 스핀들 가동률 증가.
"하지만 계절 생산 가진 사람들 중 고생산량 애플리케이션도 있습니다." 계속. "예: 연 8만 개 뭐든 만들지만 3개월만 만들고, 그 후 4개월 변종이나 다른 것 돌림. 레크리에이셔널 차량 파워트레인 산업 이 생산 스킴 맞음. 비수기에 시즌 때 필요 것 만듦, 스노모빌 팔릴 때 보트 모터, 보트 팔릴 때 스노모빌 모터. 우리 FMS 이런 고량 상황에서 고객들에게 매우 유용한 도구였음."
한셀 추가: "겨우 5~6개 다른 파트넘버 돌리는 사람들이 리니어 팔레트 시스템에 올리는 거 꽤 흔함. 그런 시스템에 많은 리던던시 있음. 호리존탈은 보통 큰 툴 매거진 있어 리던던트 툴 매거진에 넣고 긴 근무조 돌림. 툴 부러지거나 마모되면 다음 거로 가면 됨." 반면 Liebherr(미시간 샐린) 지적: 팔레트 핸들링 셀이 주어진 팔레트 위 모든 부품 사이클 타임 총합 5분 넘을 때 가장 비용 효율적. 아니면 차량이 팔레트 교체 기다리며 시간 낭비.
이런 시스템 인기 어느 정도인지 감 잡게 하려: 아인버거 말함 Makino가 북미 혼자서 지난 20년 575개 리니어 팔레트 시스템 설치.
호리존탈만 아님
전통적으로 리니어 팔레트 시스템은 보통 호리존탈 머시닝 센터 연결. "호리존탈 기계 거의 항상 팔레트 체인저와 함께 옵니다."라고 Doosan 발디지 설명. "독립 설정에서 운영자가 기계 가동 중 부품 로드·언로드 쓰는 로드 스테이션 구역에 두 번째 팔레트 항상 있음. 그게 FMS에 이점 크레인이 기계 사이클 방해 않고 로드 스테이션 구역서 로드·언로드 가능하므로. 전형적 버티컬 머시닝 센터엔 그거 없음, 대부분 5축 기계도, 다만 Doosan 같은 제조사들이 이제 5축 기계에 FMS 연결 가능 팔레트 체인저 장착."
머시닝 센터 타입 혼합 외에 다른 기능들 FMS에 통합 가능. 다른 빌더 기계들 통합 가능, 다만 그런 경우 Fastems 같은 '불가지론적' 자동화 회사와 작업 더 나을 수 있음: "Brand X 기계로 황삭, Brand Y 기계로 타이트 공차 애플리케이션, 칩에 자동 툴 오프셋 쓰는 Zoller, CMM, 워시 스테이션, 디버 시스템 모두 완전 통합 가능."라고 수이카. "우리 소프트웨어가 툴 오프셋과 검사 데이터도 자동 관리."
이런 옵션 일부는 하나 이상 스테이션에 로봇 필요, 또는 전통적 FMS 차량을 레일 위 로봇으로 교체. 아인버거 말함 Makino가 후자 하이브리드 '레일 위 로봇' 제공, '주로 항공우주 구조 분야 요건 답으로. 일부 고객들 로봇 온 레일로 기계에 파트 오토로드 원함, 평평한 표면에 파트 로드 시작해 서브픽스처 가져가 호리존탈 머시닝 센터에 로드하는 이점 원하기 때문.
"이 접근법은 같은 머시닝 센터 내 첫 작업 4축, 두 번째 작업 5축인 다중 작업 부품서도 매우 유리." 계속. "머시닝 센터 팔레트 1이 서브플레이트 위 파트 받는 4축 툼스톤, 같은 머시닝 센터 팔레트 2가 같은 서브플레이트 위 같은 파트 받는 5축 테이블로 후속 5축 작업. 레일 위 로봇 시스템이 팔레트 핸들링 FMS와 이산 파트 핸들링 로봇 간 격차 메움."
반면 발디지 경고: 한 종류 유연성 얻으면 다른 거 잃음. "다른 팔레트들에 적응하는 수요 보기 시작, 호리존탈서 일부 기능, 터닝 역량 가진 5축 기계서 다른 기능 수행, 다른 팔레트 필요. 플러스: FMS에 작업 수행 필요 모든 기계들 올릴 수 있음. 마이너스: 소프트웨어가 이 팔레트만 이 특정 기계 이 특정 시간에 가도록 보장해야 하므로 FMS 유연성 일부 잃음. 반면 FMS 위 여러 기계 모두 같으면 팔레트 볼트 체결된 작업 어디든, 언제든, 아무렇게나 갈 수 있음."
비용과 과제
아인버거에 따르면 레일 시스템, 차량, 작업 셋업 스테이션, 팔레트 스토커 스탠드 포함 초기 FMS 비용은 주어진 머시닝 센터 비용 약 3분의 2, 고정구 제외. 처리량 두 배 약속 감안하면 좋은 페이오프. 하지만 한셀 "사람들 팔레트 많이 갖는 아이디어 정말 좋아하지만 때로 고정구 비용 과소평가. 기계 뭐 살지 결정할 때 진짜 고정구 비용 때로 포함 안 돼 — 시스템 완전 활용 못 하게 막을 수 있음. 예: 8시간 이상 기계 돌릴 충분한 작업 로드업 못 하면 라이트아웃 운영이나 3교대 제거 혜택 못 얻음."
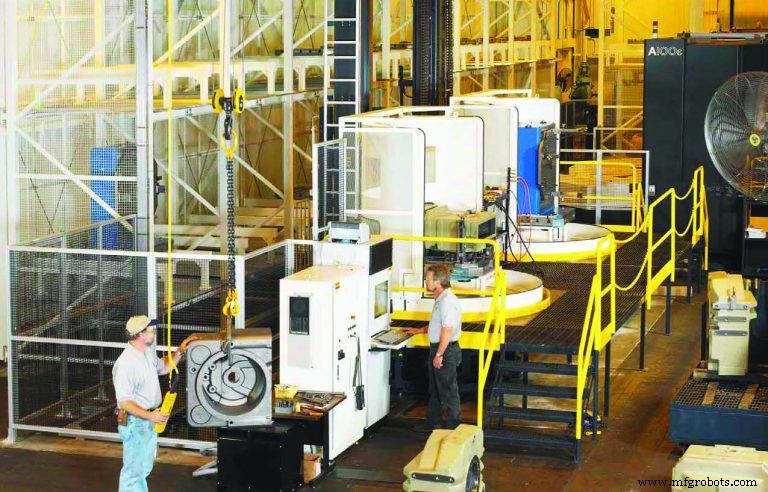
모두 동의 최대 과제는 운영적. 수이카 말: "PC와 같음: 쓰레기 넣으면 쓰레기 나옴. 좋은 프로그램 있고, 툴 오프셋 알려지고, 스케줄 짜여지면 아주 잘 작동. 대부분 기업 최대 과제는 준비됐는지 확신시키는 규율. 회계 부서 모든 기업이 들이는 규율과 다를 바 없음. 인보이스 매칭, 정확한지 확인, 세금 납부 확인. 쉽진 않지만 정확히 정렬돼 완료. 제조 플로어에서도 같은 일 할 수 있고 통합 가능, 에러 유발 인간 요소 제거 가능."
수이카 추가 경고: "대부분 리니어 팔레트·로봇 시스템들 자동화 섬 경향. 자기 것 알고 자기 것 외 연결 안 됨. ERP(전사적 자원 관리) 패키지가 주문 추적, 원자재 입고 등 할 수 있음. 툴 결정, 툴 오프셋 결정, 측정 시스템에 돈 많이 썼음. 하지만 이 모든 시스템 간 정보 흐름 여전히 수동으로 끝남." 이 상대적 통합 부족이 기업들 주요 인력 절감 달성 막음.
수이카 말: "완전 통합하면 8~9대 기계 고작 몇 명으로 돌리는 거 흔함. 지금 8대 기계 3명 인력 시스템 작업 중, 한 명은 자동화 안 하려 해서 그냥 체크. 2교대 돌림, 그 라인 6명, 지금은 14명. 하지만 그런 높은 수준 시스템 통합 필요, 아니면 자동화 뭐 할지 말해줄 사람들 한 무리 여전히 필요. 통합과 소프트웨어가 핵심. 그래서 DMG Mori, Makino 등 전담 자동화 팀과 시설 갖춤.
소프트웨어가 모든 것 해결하진 않음. 발디지 지적: 기계적 신뢰성 절대적 최우선. "기계 — 더 중요하게는 여러 기계 — FMS에 연결했는데 다운되면 그 기계들 스핀들 가동률 제로. 운영자가 호리존탈 머시닝 센터 로드 서던 자리가 이제 FMS 안에 둘러싸임. 푸시버튼들 사라짐. 그 기계 수동으로 효율적 로드·언로드 할 가능성 매우 적음. 후드 열어 FMS가 90% 업타임 전달 기계적으로 가능한지 확인."
고품질 빌더들에겐 3상 고전압 전력을 차량 위 버스바로 지하철 3번째 레일처럼, 접점 외 움직이는 부품 없이 통과. "덜 견고한 시스템들 차량을 케이블 트랙 따르는 케이블 시리즈에 테더링, 차량 앞뒤 움직임에 케이블 지속적 벤딩으로 피로 지점 발생."라고 발디지. "둘째, 서보드라이브, 모터, 컨트롤 등 간 발생해야 할 데이터 통신용 터널 안 광학 아이들 사용, 그 케이블들 필요성 제거.
"FMS에 쿨런트 채널, 덕트, 파이핑 있어 팔레트 저장소 갈 때 남은 쿨런트 회수돼 기계 쿨런트 탱크나 중앙 저장소로 반환되게, 플로어 어지럽히지 않게 하는지도 볼 것."이라고 발디지 마무리.



