롤 포밍 vs 프레스 브레이크: 금속 제작에서 품질과 비용을 잡는 최적 공법 선택법
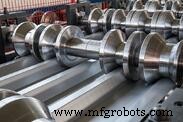 금속 성형 공법 선정은 품질과 비용의 트레이드오프 싸움입니다. 핵심 질문은 "목표 품질을 만족하면서 총생산비를 최소화하는 공법은 무엇인가?"입니다. 롤 포밍과 프레스 브레이크의 4대 비교 포인트를 통해 의사결정 프레임워크를 제공합니다.
복잡한 단면 형상: 롤 포밍 압승
프레스 브레이크는 '한 번에 한 번의 벤딩'만 가능하므로 복잡 단면은 다중 히트(Hit)가 필요해 시간·인건비가 선형 증가합니다. 롤 포밍은 연속 롤러를 통과하며 복잡한 선형 형상을 단일 패스(Pass)로 성형하므로 공정 시간과 인건비를 획기적으로 단축합니다.
장척 부품(Long Parts): 프레스 브레이크의 구조적 한계
프레스 브레이크는 시트 단위로 재단·투입해야 하므로 장척품은 분할 성형 후 접합이 필수적입니다. 접합비·중량 증가·스クラ프 발생 등 숨은 비용이 큽니다. 롤 포밍은 코일 원자재를 연속 투입해 무접합 장척품을 생산하므로 드롭오프(Drop-off) 로스 최소화, 자재 수율 극대화, 경량화 동시 달성이 가능합니다.
소재 선정과의 상호작용
양 공법 모두 경량 금속(알루미늄, 박판 강판)에 적합하나, 고강도재는 프레스 브레이크에서 스프링백 제어가 난제입니다. 내구성·경량화 모두 잡으려면 고강도 경량 소재를 롤 포밍으로 성형해 게이지 다운(Gauge Down)하는 전략이 유효합니다.
툴링 비용 구조의 차이
소량 다품종은 프레스 브레이크 툴링비가 낮지만, 대량 양산으로 갈수록 롤 포밍의 단위 툴링비는 급격히 하락합니다. 예상 연간 수요량(EAU)을 기준으로 BEP(손익분기점) 수량을 산출해 공법을 결정하십시오.
전략적 제작 파트너와 함께 4대 요소(단면 복잡도, 부품 길이, 소재, 수량)를 종합 평가하면 최적 공법이 명확해집니다.



