바인더 제팅 완전 가이드: 원리부터 응용까지
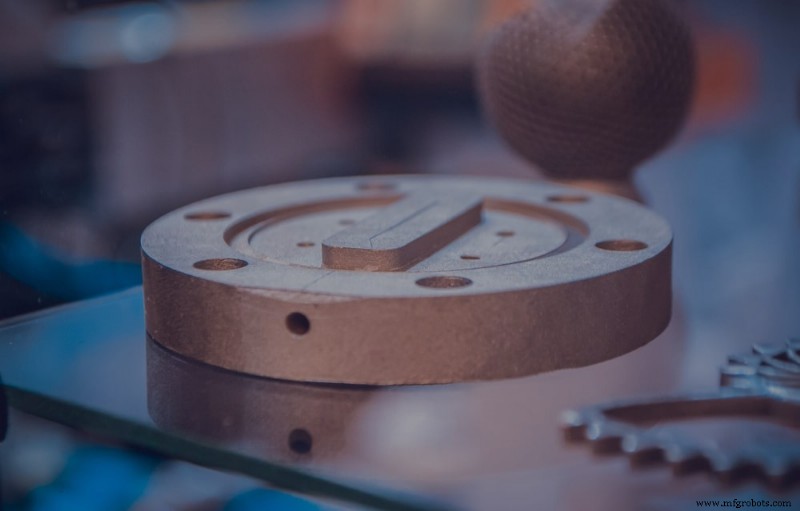
바인더 제팅이란 무엇일까요? 1993년 매사추세츠 공과대학(MIT)이 이 잉크젯-파우더 베드 형태의 3D 프린팅을 개발하여 다양한 재료로 복잡한 부품을 프린트했습니다. 오늘날 바인더 제팅은 여러 산업에서 응용되며, 금속 부품부터 대형 사형 주조 코어, 풀컬러 프로토타입까지 모든 것을 만들 수 있습니다. 바인더 제팅은 빠르고 비용 효율적이지만, 많은 제품 팀이 이 제조 공정에 익숙하지 않습니다. 알아야 할 사항을 소개합니다.
바인더 제팅이란?
다른 많은 3D 프린팅 방법이 단일 노즐이나 레이어를 사용하여 층별로 부품을 만드는 반면, 바인더 제팅은 파우더 베드에 액체 바인더를 분사합니다. 사실 바인더 제팅 3D 프린팅 공정은 2D 프린터가 종이에 잉크를 추가하는 방식과 유사합니다. 주로 금속, 모래, 세라믹 프린팅에 사용되며 속도, 경제성, 대형 부품 프린팅 능력으로 알려져 있습니다.
바인더 제팅 공정을 시작하려면 부품의 디지털 모델을 만들고, 슬라이싱한 후 제조 파트너에게 보내야 합니다. 그들은 이를 바인더 제팅 프린터에 입력합니다. 그런 다음 리코팅 블레이드나 롤러가 빌드 플랫폼 위에 얇은 파우더 층을 펼치고, 잉크젯 노즐이 장착된 캐리지가 파우더 베드 위를 지나가며 바인딩 에이전트 방울을 증착합니다. 풀컬러 부품을 만드는 경우, 이 단계에서 기계가 컬러 잉크도 증착합니다.
빌드 플랫폼은 모델의 레이어 두께에 따라 낮아집니다. 대부분의 풀컬러 모델은 100미크론 레이어 높이를 가지며, 대부분의 금속 부품은 50미크론, 대부분의 사형 주조 금형 재료는 200~400미크론 사이의 레이어 높이를 가집니다. 다음으로 블레이드나 롤러가 표면을 재코팅하고, 부품이 완성될 때까지 공정이 반복됩니다. 엔지니어는 부품을 경화시켜 강도를 높이고, 빌드 플랫폼의 느슨한 파우더에서 부드럽게 분리한 후 브러시나 압축 공기로 청소할 수 있습니다.
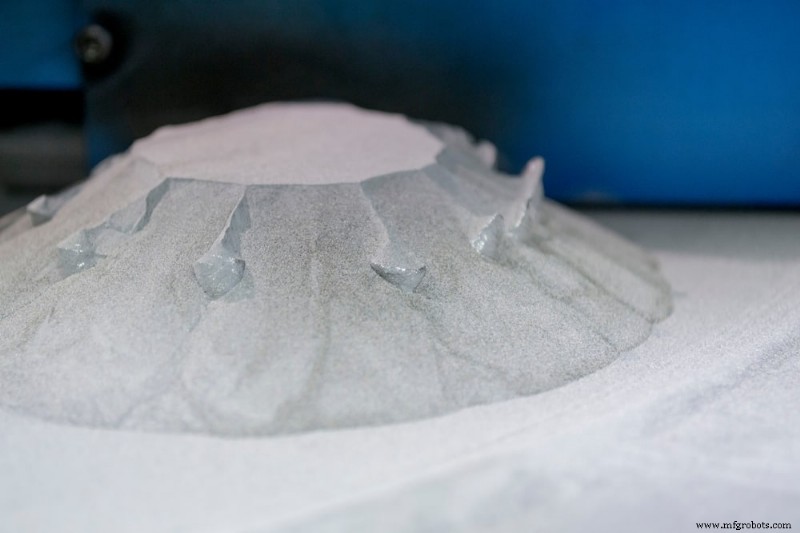
바인더 제팅으로 방금 생성된 부품은 그린 상태이며 일반적으로 높은 다공성과 열악한 기계적 특성을 가집니다. 따라서 엔지니어는 프린팅 후 부품 재료에 따라 달라지는 몇 가지 후가공 단계를 추가할 수 있습니다. 예를 들어, 금속 부품은 청동 같은 저융점 금속으로 소결될 수 있습니다. 풀컬러 부품이라면 아크릴로 침투시켜 생동감을 개선할 수 있습니다. 사형 주조 코어나 금형이라면 추가 가공이 필요하지 않습니다.
일반적인 바인더 제팅 재료
바인더 제팅 재료는 파우더, 모래, 금속 세 가지 범주로 나뉩니다.
사암 및 PMMA 파우더
바인더 제팅 3D 프린팅 기계는 주로 1차 프린트헤드가 바인딩 에이전트를 추가하는 동안 2차 프린트헤드가 색상을 추가하므로, 사암 또는 폴리메틸 메타크릴레이트(PMMA) 파우더를 사용하여 풀컬러 모델을 쉽게 만들 수 있습니다. 그러나 결과 부품은 가공 후에도 매우 부서지기 쉬우며, 지형도나 피규어 같은 비기능성 모델에 가장 적합합니다.
모래
모래와 실리카 모래는 상대적으로 저렴하므로 일회용 금형과 코어 제작에 훌륭합니다. 바인더 제팅 모래로 기존 방식으로는 어렵거나 불가능한 복잡한 형상을 만들 수 있을 뿐만 아니라 ±0.3mm의 치수 정확도도 달성할 수 있습니다. 또한:
- 추가 후가공이 필요하지 않습니다.
- 사형 주조 코어와 금형의 레이어 두께는 보통 200~400μm입니다.
- 빌드 크기는 최대 2200 x 1200 x 600mm까지 가능합니다.
금속
바인더 제팅은 금속 3D 프린팅에도 인기 있는 선택입니다. 선택적 레이저 소결(SLS)이나 선택적 레이저 용융(SLM)보다 최대 10배 더 경제적이며, 최대 800 x 500 x 400mm의 비교적 큰 빌드 크기를 제공합니다. 바인더 제팅은 복잡한 형상도 가능하게 하고, 서포트 구조가 필요하지 않으며, ±0.2mm의 치수 정확도를 가집니다.
바인더 제팅은 강철, 티타늄, 크로마이트, 구리 등과 호환되지만, 어떤 금속을 사용하든 부품 강도를 개선하기 위해 후가공이 필요합니다. 후가공 옵션에는:
- 침투(Infiltration): 침투는 경화된 부품을 뜨거운 용광로에 넣는 것을 포함합니다. 바인딩 에이전트가 타버린 후 부품 밀도는 약 60%로 감소합니다. 엔지니어는 청동이나 다른 저융점 금속으로 남겨진 공극을 채워 최소 90% 밀도에 도달할 때까지 채울 수 있습니다. 침투된 부품은 상대적으로 강하고 양호한 기계적 특성을 가지지만, 침투 후 약 2% 작아집니다.
- 소결(Sintering): 더 나은 기계적 특성을 원한다면 금속 부품을 소결할 수 있습니다. 소결은 부품을 용광로에서 가열하여 바인더를 태워내고 금속 입자를 융합하는 것을 포함합니다. 소결된 부품은 높은 내식성과 3% 다공성을 가지지만, 단점은 초기 크기에서 약 20% 수축하는 경우가 많다는 것입니다. 이 수축이 균일하지 않을 수 있어, 설계가 이미 20% 수축을 고려했더라도 프린팅 후 부정확성을 초래할 수 있습니다.
바인더 제팅의 장단점
바인더 제팅을 선택하면:
- 상대적으로 높은 치수 정확도 달성: 바인더 제팅은 실온에서 발생하므로 휨에 대해 걱정할 필요가 없고 부품은 높은 치수 정확도를 유지합니다. 금속으로 바인더 제팅하는 경우 2차 후가공 중 잔류 응력 완화에 대해서도 걱정할 필요가 없습니다. 그러나 소결 후 수축이 발생할 가능성이 높습니다.
- 비용 절감: 금속 부품 바인더 제팅은 SLM이나 SLS 사용보다 10배 이상 경제적입니다. 더 저렴할 뿐만 아니라 레이저 대신 액체 바인딩 에이전트를 사용하므로 에너지도 덜 사용합니다. 또한 바인더 제팅 세라믹과 금속 파우더는 일반적으로 SLS와 SLM용 파우더보다 저렴합니다. 마찬가지로 바인더 제팅으로 풀컬러 프로토타입을 SLS, SLM, 재료 제팅으로 생산하는 비용의 일부만으로 생산할 수 있습니다.
- 서포트 구조 불필요: 바인더 제팅에서 비결합 파우더가 부품에 필요한 모든 서포트를 제공하므로, 서포트 구조가 필요하지 않아 더 많은 설계 자유도를 제공합니다. 이는 또한 다른 3D 프린팅 기술에 비해 더 짧은 후가공 시간과 더 적은 재료 소비를 의미합니다.
- 폐기물 감소: 미사용 파우더의 100%를 미래 프린트에 재사용할 수 있어 재료와 비용을 절약합니다. 비교하면 SLS 3D 프린터가 사용하는 파우더의 50%만 재사용 가능합니다.
- 대형 부품이나 여러 소형 부품 동시 신속 제작: 바인더 제팅 기계는 최대 2200 x 1200 x 600mm의 빌드 볼륨을 가지므로, 대형 부품을 생산하거나 여러 소형 부품을 동시에 빌드할 수 있습니다.
그러나 바인더 제팅 사용 시 고려해야 할 몇 가지 단점도 있습니다. 다음을 명심하세요:
- 금속 바인더 제팅 부품은 더 높은 다공성으로 인해 SLS 대응품보다 기계적 특성이 낮습니다.
- 바인더 제팅은 다른 3D 프린팅 공정에 비해 제한된 재료 선택을 제공합니다.
- 부품은 그린 상태에서 부서지기 쉬워 거친 디테일만 프린트할 수 있습니다.
- 대부분의 바인더 제팅 부품은 후가공이 필요하며, 이는 생산 시간을 크게 연장하고 부정확성을 유발할 수 있습니다.
Fast Radius와 함께 3D 프린팅하기
바인더 제팅은 대형 프린트와 풀컬러 프로토타입에 훌륭한 빠르고 경제적인 기술입니다. 바인더 제팅이 다음 프로젝트에 가장 적합한 공정일까요? 경험 많은 제조 파트너와 협력하면 올바른 결정을 내리는 데 도움이 될 수 있습니다.
Fast Radius에서 우리 전문가 팀은 최신 3D 프린팅 기술에 대한 다년간의 경험을 보유하고 있습니다. 우리는 3D 프린팅을 위한 설계 최적화, 귀하의 필요에 맞는 재료와 3D 프린팅 방법 선택 등을 도울 수 있습니다. 지금 문의하여 시작하세요.



