금속 주조 공개: 4대 핵심 공법 & 설계 필수 요소
금속 주조는 고대 검 제작에서 현대 고성능 컴포넌트의 중추로 진화해 풍력 터빈부터 항공우주 부품까지 모든 것을 구동합니다. 엔지니어에게 각 주조 공법의 뉘앙스와 이에 수반되는 설계 규칙을 마스터하는 것은 공급망 전반에 걸쳐 견고하고 비용 효율적인 솔루션을 제공하는 열쇠입니다.
금속 주조란 무엇인가?
핵심적으로 금속 주조는 최종 부품의 형태를 정의하는 정밀하게 설계된 금형에 용융 금속을 붓는 기술입니다. 금속이 냉각되고 응고되면서 금형의 형상을 취하며, 후공정 준비가 된 니어넷셰이프(Near-net-shape) 컴포넌트를 생산합니다.
주조는 놀라운 다재다능함을 제공하지만 엄격한 엔지니어링 제약이 따릅니다. 모든 합금은 응고 시 수축하며, 일반적으로 금속에 따라 0.3%~1%입니다. 엔지니어는 이러한 수축률을 미리 계산해 툴링 설계에 반영해야 치수 정확도를 유지할 수 있습니다.
단계별: 핵심 금속 주조 공정
구체적 변형에 관계없이 모든 주조 작업은 공통 워크플로를 따릅니다. 아래는 대부분의 주조소가 사용하는 표준 시퀀스입니다.
1단계: 패턴 제작
패턴(원하는 부품의 충실한 복제품)은 금형 캐비티의 기초를 형성합니다. 패턴은 대량 생산용 영구형(강철 또는 알루미늄) 또는 소량/시제품용 유연형(왁스, 목재, 플라스틱)일 수 있습니다.
2단계: 코어 제작
중공 또는 내부 형상을 위해 코어를 금형 캐비티에 삽입합니다. 코어는 희생형(점토, 세라믹) 또는 영구형(금속)일 수 있으며, 그 형태가 최종 주물의 공극을 정의합니다.
3단계: 금형 제작
금형 제작은 물량과 부품 요구 사항에 맞춰집니다. 대량 생산은 CNC 가공 툴 강철 다이를 사용하고, 소량/시제품 부품은 패턴 주위에 모래를 다져 만든 샌드 몰드를 사용합니다.
4단계: 금속 주입
금속을 완전 액체 상태로 가열해 금형에 주입합니다. 충전 방식(중력, 압력, 원심)은 부품의 밀도, 표면 마감, 치수 충실도를 좌우합니다.
5단계: 부품 추출
금속이 응고되면 부품을 제거합니다. 샌드 몰드는 일회용이라 파괴해야 하며, 강철 다이는 열어서 부품을 꺼내고 다음 사이클을 위해 리셋합니다.
6단계: 후공정
주조품은 조립 준비 상태로 나오지 않습니다. 일반적인 후공정 단계에는 플래시 제거, 열처리, 정밀 공차와 표면 사양을 위한 CNC 가공이 포함됩니다.
4대 주요 금속 주조 공정
수십 가지 특수 주조 방법이 있지만 네 가지가 산업 생산을 지배합니다.
1. 다이 캐스팅
다이 캐스팅은 내구성 있는 툴 강철 금형과 고압 주입을 사용해 복잡한 니어넷셰이프 부품을 엄격한 공차(±0.05mm)와 우수한 표면 마감으로 생산합니다. 초기 툴링 비용은 높지만 알루미늄과 마그네슘의 대량 생산 경량 구조물에 탁월합니다.
2. 중력 주조 (영구 금형)
중력 주조는 재사용 가능한 금속 툴링(일반적으로 주철)을 사용하고 자연 중력으로 캐비티를 채웁니다. 금속을 미리 가열해 조기 응고를 방지합니다. 다이 캐스팅의 정밀성과 낮은 툴링 비용의 균형을 맞춰 중량 생산에 적합합니다.
3. 인베스트먼트 주조 (로스트 왁스)
인베스트먼트 주조는 왁스 또는 레진 패턴으로 시작해 세라믹으로 코팅합니다. 왁스를 태워내면 용융 금속이 세라믹 쉘을 채웁니다. 이 공정은 높은 치수 정확도(±0.1mm)와 우수한 표면 품질을 제공해 항공우주 및 고성능 컴포넌트에 이상적입니다.
4. 샌드 주조
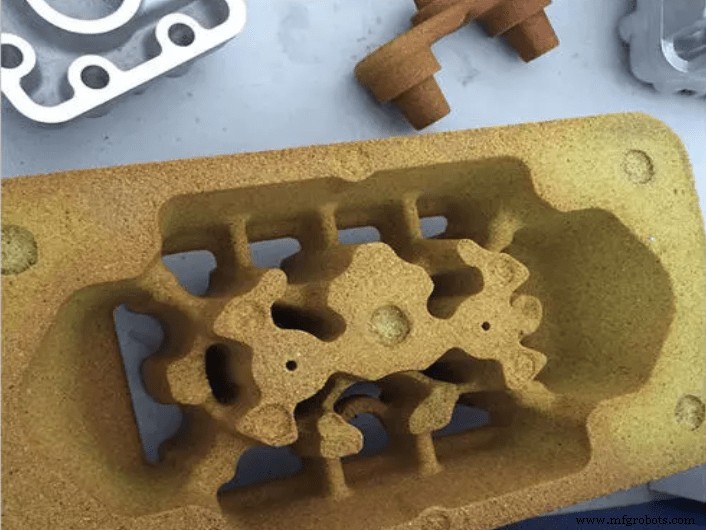
샌드 주조는 바인더(점토 또는 화학)와 혼합한 모래를 사용하는 가장 경제적인 방법입니다. 극도로 큰 부품과 복잡한 형상을 수용할 수 있지만 일반적으로 치수 정밀도는 낮습니다(±0.5mm). 소량 또는 시제품 생산에 필수적입니다.
장단점: 왜 금속 주조를 선택하는가?
핵심 이점
- 대규모 역량: 주조 컴포넌트는 CNC나 단조의 크기 한계를 초과할 수 있습니다.
- 두꺼운 벽 형상: 주조 부품은 박리 없이 구조적 무결성 유지 가능.
- 모놀리식 통합: 단일 주조품으로 비용이 많이 드는 용접이나 볼트 조립 제거.
- 트라이볼로지 성능: 주조 금속은 중하중 애플리케이션에 우수한 베어링 특성 제공.
- 경량 합금 호환성: 알루미늄과 마그네슘 주조로 강도 저감 없이 경량화.
- 소재 다재다능성: 단일 주조소에서 철/비철 합금 모두 가공 가능.
핵심 한계
- 결함 취약성: 기공, 수축 캐비티, 슬래그 포함물은 철저한 품질 관리 필요.
- 치수 공차: 일반적으로 감산식 CNC 가공보다 덜 정밀.
- 노동 집약성: 전통적 샌드 주조는 상당한 수작업 필요.
- 높은 생산 최소량: 다이 및 영구 금형 툴링은 대량 주문 필요.
기타 고급 주조 변형
4대 주력 공법 외에도 로암 몰딩, 쉘 몰딩, 원심 주조, 연속 주조 같은 특수 공정이 틈새 요구 사항을 해결합니다. 예: 고속 원통형 부품 또는 원자재 밀 스톡 생산.
FAQ
Q1: 샌드 주조와 다이 캐스팅의 차이는?
A1: 샌드 주조는 일회용 모래 금형을 사용해 소량 및 대형 부품에 비용 효율적입니다. 다이 캐스팅은 내구성 있는 강철 다이를 사용해 고압으로 금속을 주입, 엄격한 공차와 빠른 사이클 타임으로 대량 생산에 이상적입니다.
Q2: 단조나 CNC 가공을 주조보다 선호해야 할 때는?
A2: 최대 구조적 무결성과 충격 저항이 필요하면 단조, 엄격한 공차, 날카로운 피처, 소량 생산이면 CNC 가공. 복잡한 내부 캐비티, 모놀리식 통합, 두꺼운 벽 형상이 필요하면 주조를 선택하세요.
관련 기사



