핀볼: 클래식 아케이드 게임의 역사, 디자인, 제조
배경
핀볼은 투명한 유리 덮개 아래 램프, 타겟, 범퍼의 미로를 통해 작은 강철 공을 조종하는 동전 작동 아케이드 게임입니다. 생생한 조명과 매력적인 사운드로 20세기 중반 부상 이후 특히 젊은 플레이어들을 사로잡아 왔습니다.
역사
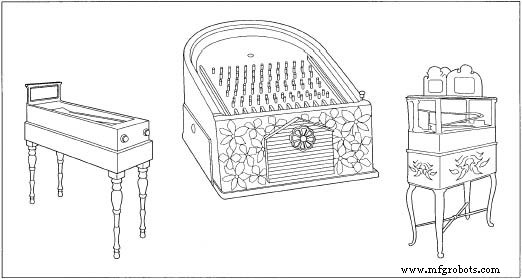
핀볼의 계보는 17세기 프랑스 바가텔 게임으로 거슬러 올라갑니다. 나무 보드에 구슬과 철핀으로 플레이했습니다. 프랑스 군인들에 의해 미국에 소개된 바가텔은 1830년대까지 선술집과 정거장에 퍼졌고, 더 큰 테이블톱 버전과 나중에는 어린이 장난감으로 진화했습니다.
1871년 몽태규 레드그레이브가 기계적으로 플레이필드에 공을 발사하는 스프링 장착 플런저를 특허받았습니다. 이 혁신은 오늘날까지 필수 요소로 남아 있습니다. 헨리 페서스가 1889년 동전 작동 벽걸이 버전을 선보여 현대 핀볼의 아케이드 형식의 길을 열었습니다.
1930년대 최초의 상업적 성공: 데이비드 고틀립의 배플 볼(1931)과 레이 몰로니의 발리후(1932)이 대공황 와중에도 수만 대 판매되었습니다. 1935년까지 자동 점수 계산과 상금 지급이 있는 전동 테이블이 일반화되었습니다.
핀볼은 1930년대 도박과 혼동돼 규제 도전에 직면했습니다. 로스앤젤레스, 시카고, 뉴욕 같은 도시에서 게임이 금지되었으나, 1947년 플리퍼 도입(고틀립의 험티 덤티 최초)이 초점을 기술로 옮기며 1956년 법원이 핀볼을 기술 게임으로 판결했습니다.
1970년대 컬러풀한 일루미네이티드 백글라스와 마이크로칩 제어 점수 시스템이 등장해 음성, 복잡한 보너스, 멀티 레벨 플레이필드로 게임플레이를 풍부하게 했습니다. 1980년대 초 비디오 게임 부상으로 제조 침체가 왔고, 1990년대 후반 윌리엄스 일렉트로닉스만 남아 1999년 생산 중단했습니다. 오늘날 빈티지 머신은 소중한 수집품입니다.
설계 프로세스
새로운 핀볼 머신 제작은 일반적으로 12~18개월 소요되며 최대 100만 달러 비용이 드는 다학제적 노력입니다. 일반적인 팀 구성:
- 게임 디자이너 - 핵심 컨셉 구상 및 팀 조정
- 소프트웨어 개발자 - 게임 운영 체제 및 규칙 구축
- 아티스트 - 백글라스, 플레이필드 그래픽, 애니메이션 디자인
- 기계 엔지니어 - 플리퍼, 범퍼 및 기타 하드웨어 설계
- 사운드 디자이너 - 음악 및 효과음 제작
- 전기 엔지니어 - 회로 및 배선 회로도 개발
- 기계 설계자 - 모든 도면을 생산 레이아웃으로 통합
- 애니메이터 - 스크롤링 점수 디스플레이 프로그래밍
- 모델 메이커 - 프로토타입 부품 제작
- 테크니컬 라이터 - 매뉴얼 및 지원 문서 제작
- 프로덕션 매니저 - 예산 및 벤더 조정 감독
공정은 컨셉에서 시작되며, 종종 독창적 아이디어나 라이선스 속성(영화, 만화)에서 파생됩니다. 디자이너가 플레이필드를 배치해 램프, 플리퍼, 키커, 틸트 메커니즘을 위치시킵니다. '화이트-우드' 프로토타입(정확한 치수로 자른 합판 보드)을 조립, 배선, 플레이해 규칙을 미세 조정합니다.
동시에 아티스트가 백글라스 스케치를 제작하며, 라이선스 관련 시 권리자의 승인을 받아야 합니다. 화이트-우드 단계 후 디자인을 확정하고 자재 명세서를 작성하며, 팀이 생산 일정 유지를 위해 부품을 주문합니다.
설계 완료 후 10~20개 완전 마감 프로토타입을 생산합니다. 이들은 기능 테스트, 안전 준수, 마케팅 자료용으로 사용됩니다. 성공적인 프로토타입이 최종 양산 전 검사를 통과하면 대량 제조에 들어갑니다.
원자재
핀볼 캐비닛은 플레이필드, 배선 보드, 인클로저용 저렴하면서 내구성 있는 합판으로 제작됩니다. 구조 부품(나사, 스프링, 프레임)은 스테인리스강 또는 알루미늄으로 제작됩니다. 플레이필드 요소는 플라스틱으로 성형될 수 있습니다. 엄격한 공차와 비용 효율적 조달은 품질 유지와 비용 통제를 위해 필수적입니다.
제조 공정
플레이필드 프레싱
- 고압 롤러가 각 합판 보드에 플레이필드 레이아웃을 각인해 기계 유닛 조립 지점을 표시합니다.
실크스크린 인쇄
- 백글라스와 플레이필드 아트워크는 실크스크린 인쇄로 제작됩니다. 스텐실이 최대 4색을 분리해 기계적 개구부 주변에 복잡한 디자인을 정밀하게 레이어링합니다.
수작업 조립
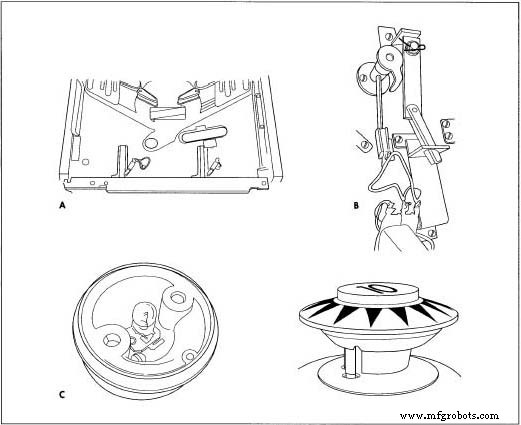
- 대부분 구성요소는 수작업으로 조립됩니다. 여기에는 약 1,000개 부품 배선, 플리퍼, 범퍼, 전자 회로 설치, 백글라스와 캐비닛 통합이 포함됩니다.
품질 관리
품질 보증은 부품 치수 정확성을 위한 공급업체 검사로 시작됩니다. 중요한 평가는 프로토타입 테스트 중 발생합니다: 10~20개 각 프로토타입이 플레이어빌리티 체크, 안전 낙하 테스트, 배송 내구성 테스트를 거칩니다. 마케팅이나 전시용으로 추가 유닛이 생산될 수 있습니다. 모든 프로토타입이 이러한 엄격한 기준을 충족한 후에만 머신이 본격 양산에 들어갑니다.



