폴리우레탄: 화학, 응용, 그리고 생산 개요
폴리우레탄은 백본을 따라 카바메이트(우레탄) 결합(–NHCO2)을 특징으로 하는 선형 거대분자입니다. 이 결합은 다이이소시아네이트가 폴리올과 반응할 때 형성되며, 1930년대 후반 처음 탐구되었습니다. 오늘날 폴리우레탄은 건축 단열재, 표면 코팅, 접착제, 고체 플라스틱, 운동복 등에서 다재다능함으로 높이 평가받습니다.
배경
폴리우레탄은 폴리카바메이트로도 불리며, 반복 단량체 단위로 구성된 거대분자인 폴리머의 광범위한 클래스에 속합니다. 이들의 결정적 특징은 백본 내 카바메이트 기(–NHCO2)의 존재입니다.
합성 폴리우레탄 생산은 다이이소시아네이트(OCN–R–NCO)와 다이올(HO–R–OH) 간 축합 반응으로 시작됩니다. 초기 단계에서 두 분자가 결합하며, 한쪽 끝에 반응성 알코올(OH), 다른 쪽에 이소시아네이트(NCO)를 남깁니다. 이 반응성 말단이 추가 단량체와 계속 반응해 상온에서도 급속히 고분자량 사슬을 생성합니다. 상업적으로 유용한 폴리우레탄은 성능 조정을 위해 에스테르, 에테르, 아마이드, 우레아 관능기 같은 다른 작용기를 종종 포함합니다.
역사
독일 화학자 프리드리히 바이어가 1937년 폴리우레탄 화학을 처음 연구해 톨루엔 다이이소시아네이트를 이수소 알코올과 반응시켰습니다. 이 연구는 초기 결정질 폴리우레탄 섬유 중 하나인 펄론 U로 이어졌습니다. 제2차 세계대전 중 고무 대체재 탐색으로 탄성 폴리우레탄 개발이 촉진됐으며, 1940년 최초의 폴리우레탄 엘라스토머가 생산돼 고무 대체용 밀러블 검을 제공했습니다. 폴리우레탄이 미세 실로 방사될 수 있다는 발견으로 나일론과 결합해 가볍고 신축성 있는 의류 생산이 가능해졌습니다.
1953년 미국에서 연성 폴리우레탄 폼 상업 생산이 시작돼 단열재로 빠르게 필수재가 되었습니다. 3년 후 더 저렴하고 유연한 폼이 시장에 나왔고, 1950년대 후반 성형 폴리우레탄이 등장했습니다. 이후 수십 년간 스판덱스 섬유, 폴리우레탄 코팅, 열가소성 엘라스토머가 등장했습니다.
원자재
폴리우레탄 합성은 단량체, 프리폴리머, 안정제, 착색제 등 다양한 원자재를 사용합니다.
이소시아네이트
다이이소시아네이트가 핵심 반응제입니다. 높은 반응성의 이소시아네이트(NCO) 기를 포함합니다. 가장 흔한 이소시아네이트는 톨루엔 다이이소시아네이트(TDI)와 폴리머릭 이소시아네이트(PMDI)입니다. TDI는 톨루엔 니트레이션, 생성물 환원으로 디아민 생성, 이성질체 분리로 생산됩니다. PMDI는 아닐린-포름알데히드 폴리아민의 포스게네이션으로 생성됩니다. 1,5-나프탈렌 다이이소시아네이트와 비톨릴렌 다이이소시아네이트 같은 고성능 이소시아네이트는 엘라스토머용 더 높은 경도와 융점을 제공합니다.
폴리올
폴리올은 이소시아네이트와 반응하는 알코올 기(–OH)를 제공합니다. 알킬렌 옥사이드 중합으로 고리형 에테르에서 유래한 폴리에테르 폴리올이 자주 사용됩니다. 일반적인 예로는 폴리에틸렌 글라이콜, 폴리프로필렌 글라이콜, 폴리테트라메틸렌 글라이콜이 있으며, 연성 폼과 열경화성 엘라스토머용으로 선택됩니다. 폴리에스테르 폴리올은 테레프탈산 생산 부산물로 종종 얻어지며, 폼과 코팅용으로도 사용됩니다. 폴리에스테르 폴리올이 한때 지배적이었으나, 낮은 비용과 비교적 성능으로 폴리에테르 폴리올이 크게 대체했습니다.
첨가제
폴리우레탄 제형은 열, 빛, 대기 오염물질, 염소로부터 보호하기 위해 안정제를 추가합니다. 하이드록시벤조트리아졸이 UV 차단제 역할을 하고, 항산화제가 산화를 완화하며, 3차 아민 화합물이 질소 산화물로 인한 변색을 억제합니다. 항곰팡이제는 특정 용도에 추가됩니다. 중합 후 재료는 자연스럽게 백색이며, 원하는 미학을 위해 착색제(일반적으로 분산 또는 산성 염료)를 혼입합니다.
설계
폴리우레탄은 네 가지 주요 형태로 생산됩니다: 엘라스토머, 코팅, 연성 폼, 가교 폼. 엘라스토머는 늘어나고 원래 모양으로 돌아가 강도, 유연성, 내마모성, 충격 흡수가 필요한 용도에 이상적입니다. 열가소성 폴리우레탄 엘라스토머는 복잡한 부품으로 성형 가능해 자동차 부품, 스키 부츠, 롤러스케이트 휠, 케이블 재킷 등의 기반이 됩니다. 섬유로 방사되면 스판덱스가 되어 양말, 브라, 보정 스타킹, 수영복, 운동복에 사용됩니다.
폴리우레탄 코팅은 용제 저항성, 우수한 충격 내구성, 빠른 경화를 제공합니다. 마모 저항성, 유연성, 접착성, 화학적 내구성이 요구되는 표면(볼링 레인, 댄스 플로어 등)에 적용됩니다. 수성 폴리우레탄 코팅은 항공기, 자동차, 산업 장비에 인기 있습니다.
연성 폼은 가장 큰 폴리우레탄 시장으로, 높은 충격 강도와 가구 쿠션, 매트리스, 시트 쿠션 광범위한 용도로 평가받습니다. 경질 또는 가교 폼은 보드나 라미네이트로 단열재를 제공하며, 상업용 지붕과 건물 스프레이 폼 용도에 광범위하게 사용됩니다.
반경질 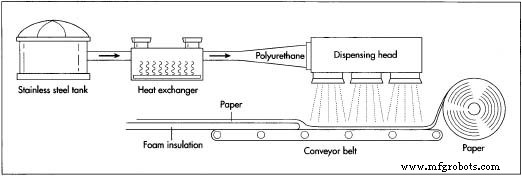 폴리우레탄 폼은 자동차 대시보드와 도어 라이너, 카펫 언더레이, 포장, 스펀지, 스퀴지, 내부 패딩에 사용됩니다.
제조 공정
폴리우레탄 생산은 벌크 폴리머 합성, 가공, 최종 제품 변형 및 출하의 세 단계로 나눌 수 있습니다. 폴리우레탄 폼의 연속 생산이 이 워크플로를 예시합니다.
폴리머 반응
- 원자재(다이이소시아네이트와 폴리올)는 교반기가 장착된 대형 스테인리스강 탱크에 액체로 저장돼 유동성을 유지합니다. 계량 장치가 정밀 투여를 보장하며, 일반적인 폴리올-다이이소시아네이트 비율은 1:2로, 이는 폴리머 특성에 직접 영향을 미칩니다.
- 자재가 반응 파이프 진입 전 열교환기를 통과합니다. 교환기가 온도를 최적 수준으로 조절합니다. 중합이 파이프 내에서 발생해 스트림이 디스펜싱 헤드에 도달하기 전 폴리우레탄을 생성합니다.
가공
- 디스펜싱 헤드가 가공 라인에 연결됩니다. 경질 폼 단열재의 경우 베이킹 페이퍼 롤이 라인 시작에서 스풀링돼 컨베이어 따라 이동해 디스펜싱 헤드 아래에 위치합니다.
- 폴리우레탄이 페이퍼에 분사되고 즉시 이산화탄소와 혼합돼 팽창을 유발합니다. 재료가 컨베이어를 따라 상승하며 반죽처럼 팽창하는 '번'을 형성합니다.
- 팽창이 시작되면 두 번째 페이퍼 층과 선택적 사이드 페이퍼가 추가됩니다. 각 층이 폼을 캡슐화해 형태를 부여합니다. 폼 번이 폭과 높이를 설정하는 패널을 통과한 후 라인을 따라 건조됩니다.
- 라인 끝에서 자동 톱이 단열재를 원하는 길이로 절단합니다. 완성된 번은 최종 가공 단계(포장, 적재, 출하)로 컨베이어됩니다.
품질 관리
품질 보증은 입고 원자재 검사로 시작됩니다. 화학자들이 pH, 비중, 점도, 외관, 색상, 냄새를 측정합니다. 이러한 매개변수의 엄격한 통제로 일관된 완제품을 보장합니다.
생산 후 폴리우레탄 제품은 추가 테스트를 거칩니다. 코팅은 건조 시간, 필름 두께, 경도 평가. 섬유는 탄성, 복원력, 흡수성 테스트. 폼은 밀도, 저항성, 유연성 검사.
미래
폴리우레탄 성능은 출범 이래 지속적으로 개선되었습니다. 지속적인 연구는 신축성 향상을 위한 프리폴리머 변형, 고급 충전제 사용, 개선된 촉매, 최적화된 프리폴리머 비율을 탐구합니다. 생산 트렌드는 휘발성 톨루엔 다이이소시아네이트를 폴리머릭 이소시아네이트로 대체하고 염화불화탄소 발포제 제거 등 더 빠르고 저렴하며 친환경적인 공정을 지향합니다.



