트로피: 고대 영광에서 현대 제조까지 - 종합 가이드
배경
트로피는 학계, 비즈니스, 스포츠 전반에서 성취의 가시적 상징으로 쓰입니다. 탁월함을 보여주기 위해 제작되며, 특정 대회와 관련된 조각상, 스포츠 장비, 동물을 자주 형상화합니다. 특히 농업 박람회에서 그렇습니다. 수상자에게 트로피는 단순한 장식이 아니라 인정을 의미하며, 가정, 사무실, 교육 기관에 자랑스럽게 전시됩니다.
트로피는 저렴한 것부터 거의 무가치한 것까지 다양합니다. 매년 NHL 챔피언에게 수여되는 유일한 스탠리 컵처럼 독특할 수도 있고, 1달러 미만의 대량 생산 플라스틱 피규어일 수도 있습니다. 금전적 가치와 관계없이 각 트로피는 보물로 여겨집니다.
한때 금속을 나무나 금속 받침대 위에 얹어 만들던 트로피는 이제 플라스틱으로 몰드 성형해 금, 은, 황동 색으로 착색합니다. 부품은 공장에서 제조된 후 어워드 딜러들이 조립해 대중에게 판매합니다. 이 모듈식 접근법으로 소매점은 실버톤, 골드톤, 투명 플라스틱 피규어를 대리석 느낌이나 나무 느낌 베이스와 조합해 사실상 무한한 트로피 배열을 만듭니다. 피규어는 이제 정장 입은 세일즈우먼, 아일랜드 스텝 댄서, 베이트 캐스터, 권총 사수, 여자 라크로스 선수 등 수백 가지 형태로 나옵니다.
역사
고대부터 트로피는 승리를 기념했습니다. '트로피(trophy)'라는 단어는 그리스어 tropaion에서 유래했는데, trope(격파하다)에서 나왔습니다. 고대 그리스에서는 전장 승리 지점에 트로피를 세워 노획한 무기, 깃발, 때로는 전사 나무상을 전시했습니다. 전투 세부사항을 새기고 신들에게 바쳤습니다. 해전 트로피는 배 전체나 잔해를 해안에 배치해 정복을 상징했습니다. 신에게 바쳐진 공물로 트로피를 파괴하는 건 성물 훼손으로 여겨졌습니다.
로마인들은 가정 전시용으로 개념을 개조했습니다. 전장 유물 대신 로마에서 정교한 트로피를 주문 제작했는데, 흔히 기둥과 아치를 기초 위에 올렸습니다. 거대한 석조 기념물(대부분 소실)은 한때 승리를 기념하는 조각 석조 트로피로 장식되었습니다.
중세 트로피에 대해선 알려진 바가 적습니다. 은으로 된 양손 컵인 칼리스(chalice)가 1600년대 후반 신대륙에서 스포츠 승자에게 수여되었습니다. 미시간 주 디어본의 헨리 포드 박물관에 있는 정교한 스털링 컵인 키프 컵(은세공인 제시 키프 제작)은 1699년 두 뉴잉글랜드 마을 간 경마 우승자에게 수여되었습니다. 칼리스는 경마, 보트, 초기 자동차 경주의 일반적인 상이 되었습니다. 현대 스포츠 트로피는 종종 컵 형태를 띱니다: 데이비스 컵(1900년 최초), 스탠리 컵(1894년), 알파인 스키 월드컵(1967년부터).
오늘날 플라스틱 트로피는 저렴하고 널리 수여됩니다. 일반적으로 세 범주로 나뉩니다: 베이스 위의 투명 플라스틱 액션 피규어, 금색 또는 은색 액션 피규어, 이벤트 그래픽을 홀로그램으로 장식한 직육면체 플린스를 플라스틱 베이스 위에 올린 형태.
원재료
플라스틱이 트로피 생산을 지배하지만, 단일 트로피에도 여러 소재가 쓰일 수 있습니다. 핫스탬프 금속 호일을 피규어에 압착해 사실적인 금이나 은 광택을 냅니다(투명 디자인 제외). 석고(자이프섬)를 베이스에 넣어 무게감을 주고, 금속 스터드를 부품에 몰드해 구조적 무결성을 강화합니다.
설계
트로피는 단일 조각으로 조각하지 않고 개별 부품으로 조립합니다. 베이스(대리석이나 나무 모방 플라스틱)가 기초가 되며 초승달, 조각, 계단형, 특수 스타일로 나옵니다. 기둥이 피규어나 추가 단을 지지하며 일반 금속, 인조 대리석, 홀로그램일 수 있습니다. 장식용 라이저가 베이스와 기둥 사이에 앉아 수상자 순위(1, 2, 3위)를 표시합니다. 마지막으로 피규어가 조립을 마무리하며 대회의 본질을 담아냅니다.
설계는 고객 상담으로 시작합니다. 신제품 팀이 시장 조사와 포커스 그룹으로 피드백을 수집해 원하는 구성요소와 미충족 니즈를 파악합니다. 창작 전문가들(조각가, 그래픽 아티스트, 컨셉 디자이너, 엔지니어)이 이 통찰을 스케치나 시제품으로 옮깁니다. 컨셉이 위원회 승인을 받으면 툴링 부서가 사출 성형용 강철 다이를 만듭니다. 소재 선택은 내구성과 기능 기준을 따릅니다. 설계는 심미성, 제조 가능성, 내구성을 엄격히 검토받으며, 문제는 재평가를 거쳐 최대 4주 소요될 수 있습니다. 최종 승인 후 양산에 들어갑니다.
제조 공정
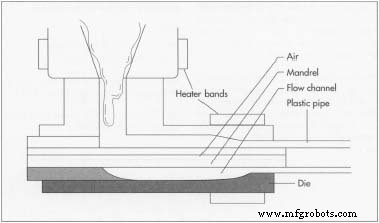
- 각 트로피 부품은 사출 성형 또는 압출로 생산됩니다. 라이저, 베이스, 피규어 등 대부분 부품은 사출 성형합니다. 플라스틱 펠릿 연속 공급을 녹여 고압으로 강철 다이에 주입하는 압출 공정으로 균일하고 고품질의 부품이 나옵니다.
- 성형기엔 특수 강철 다이가 장착돼 크기에 따라 사이클당 최대 12개 부품을 성형합니다. 작업자가 온도와 압력 일관성을 모니터링합니다. 피규어의 금속 스터드는 성형 중 삽입해 얇은 부분을 보강합니다.
- 베이스에 석고를 채워 과도한 취성 없이 무게감을 주고, 밀봉 후 다듬습니다.
- 금속 마감 예정인 피규어는 세척 후 핫스탬프 머신으로 가열된 금속 호일을 압착합니다. 필요시 색상과 질감을 추가한 후 박스 포장해 출하합니다.
- 기둥은 다이를 통해 플라스틱을 압출해 길이대로 자른 후 박스에 담습니다.
- 모든 부품이 자동으로 봉투 포장·박스 포장돼 조립업체로 출하 준비됩니다.
품질 관리
정밀 기계(특히 강철 다이)는 정기적으로 점검, 유지보수, 세척되어 정확하고 고품질의 부품을 보장합니다. 금속 호일 롤부터 플라스틱 펠릿까지 모든 투입 자재가 승인 테스트를 거칩니다. 라인을 떠난 트로피는 모양, 색상, 호일 적용을 검사해 각 조각이 엄격한 기준을 충족하는지 확인합니다.
부산물/폐기물
불량 부품은 플라스틱 유형과 색상별로 분류해 분쇄 후 다른 제품용으로 재활용합니다. 피규어와 투명 아크릴 플린스 같은 고가치 부품은 품질 유지를 위해 신소재로 제작합니다. 성형기에서 주변 플라스틱 분진이 발생하나 에어 스크러버가 포집합니다. 공장 배수는 회수·처리해 오염물질 제거 후 방류합니다.



