낙하산: 역사, 설계, 미래 혁신
배경
낙하산은 공기 중 낙하 또는 이동하는 사람·물체의 속도를 줄이기 위한 장치입니다. 주로 우주선 재진입이나 항공기 투하 같은 고고도에서 안전한 강하용으로 쓰이며, 경주차 등 차량의 주행 후 감속용으로 수평 전개 구성도 가능합니다.
두 가지 핵심 설계가 있습니다. 첫째, 반구에서 원뿔까지 다양한 돔형 캐노피(천막). 둘째, 날개처럼 작동해 목표 지점으로 조종 가능한 직사각형 파라포일(램에어 캐노피). 둘 다 무게 15파운드(7kg) 미만, 가격 $1,200~$1,500 수준입니다.
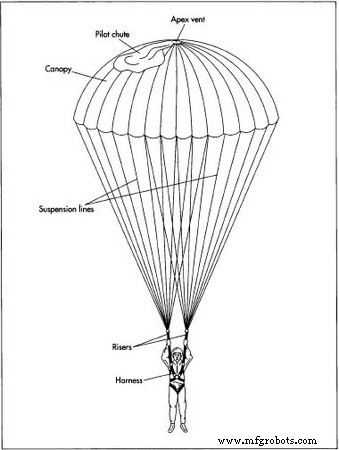
개인용으로는 하네스와 캐노피 수납 컨테이너가 일체화됩니다. 컨테이너는 보통 백팩 형태이나 착석형도 있습니다. 전개 장치(주로 리프코드)가 컨테이너를 열어 소형 파일럿 슈트(지름 약 3피트/1m)를 내보내고, 이가 메인 캐노피를 백에서 꺼냅니다. 전개 슬리브 등이 캐노피 개방 속도를 조절해 장비와 사용자 충격을 완화합니다.
역사
12세기 중국 기록에 경직된 우산형 낙하산이 오락용으로 쓰여 높은 곳에서 뛰어도 안전하게 착륙했다는 기록이 있습니다. 레오나르도 다빈치가 1495년 최초의 현대적 낙하산을 스케치했습니다. 나무 프레임으로 지탱하는 피라미드형 리넨 캐노피로, 화재 건물 탈출용으로 제안되었으나 시험되지 않았습니다.
본격적 실험은 18세기부터 시작되었습니다. 1783년 프랑스 물리학자 루이-세바스티앙 르노르망이 나무에서 두 개의 파라솔을 들고 뛰어내렸습니다. 2년 후 장-피에르 블랑샤르가 실크로 최초 비경직 캐노피를 만들어 열기구에서 시험했다고 전해집니다. 앙드레-자크 가르느랭은 1797년부터 다수 열기구 점프를 수행, 8,000피트(2,400m) 고도에서 실크 또는 캔버스 캐노피(약 100파운드/45kg)로 강하했습니다. 초기 점프는 진동이 심했으나 1804년 조셉 륄란데스가 정점 벤트(apex vent, 원형 구멍)를 도입해 공기 배출로 캐노피를 안정화했습니다.
미국에서는 찰스 브로드윅이 1901년 줄 연결 팩을 도입해 줄이 끊어지면 자동 전개되게 했습니다. 앨버트 베리 대위가 1912년 이동 비행기에서 최초 낙하산 점프. 1차대전 말기 독일 조종사들의 광범위한 사용 후 미군 조종사 표준 장비로 채택되었습니다.
2차대전에는 조종사 안전뿐 아니라 공수 부대 투입에도 쓰였습니다. 1944년 프랭크 데리가 캐노피 외곽에 슬롯을 낸 조종 가능 설계를 특허냈습니다.
최고 고도 점프 기록은 1960년 조 키팅거가 세웠습니다. 열기구로 102,800피트(31km) 상승 후 6피트(1.8m) 캐노피로 점프. 4분 38초 자유낙하 중 714mph(1,150km/h) 도달, 17,500피트(5.3km)에서 28피트(8.5m) 메인 캐노피 전개. 총 강하 시간 약 14분.
원자재
초기 캐노피는 캔버스였으나 실크가 얇고 가볍고 강하며 내화성과 탄력성에서 우수했습니다. 2차대전 중 실크 금수로 미국 제조사들은 나일론으로 전환. 나일론의 탄력성, 내곰팡이성, 저렴한 비용으로 주력 소재가 되었습니다. 현대 캐노피는 주로 립스톱 나일론(ripstop nylon)을 쓰며, 일정 간격으로 이중 또는 특수 굵은 실을 직조해 작은 정사각형 패턴을 형성, 찢김 전파를 방지합니다.
보강 테이프, 하네스 스트랩, 현수선도 나일론. 금속 커넥터는 카드뮴 도금 단조강(내식성), 리프코드는 스테인리스 강선.
한 생산 공장 월 사용량: 원단 400,000평방야드(330,000m²), 테이프·웨빙 500,000야드(455km), 코드 230만야드(2,000km), 실 3,000파운드(1,400kg).
설계
돔 캐노피는 평평한 원형이거나 원뿔/포물선형으로 펼쳤을 때 평평하지 않을 수 있습니다. 정점 벤트로 공기 흐름 허용, 가장자리 메쉬 패널로 조종 보조. 현수선은 캐노피 스팬을 관통해 연속으로 달리거나 분절되어 외곽과 벤트에만 연결될 수 있습니다.
제조 공정
조립
- 립스톱 나일론을 긴 테이블에 펼치고 컴퓨터 가이드 커팅 또는 원형 칼날 전동 나이프로 패턴 조각 절단.
- 사다리꼴 패널 4개를 쐐기 모양 고어(gore, 약 13피트/3.96m)로 봉제. 2침 산업용 미싱으로 평행 2열 프렌치 펠 시암(French-fell seam, 가장자리 접어 강도 확보). 일부 고어 섹션은 립스톱 대신 메쉬 사용.
- 일반적으로 24개 고어를 나란히 이어 원형 캐노피 형성, 2단계와 동일하게 시밍.
- 모든 패널과 심을 조명 테이블에서 검사해 접힘, 스티칭, 결함 여부 확인. 결함 기록 후 수리 후 진행.
마감
- 상단 심을 테이프로 보강(각 방사심 위에 테이프 봉제).
- 중앙 벤트 보강: 원단을 웨빙 감아 4침 미싱으로 평행 4열 봉제.
- 외곽 스커트(폭 2~3피트/0.5~1m)도 벤트와 동일 마감.
- V자 탭을 스커트에 전문 자동 기계로 봉제해 균일성 확보.
- 현수선(20피트/6m)을 각 V탭에 꿰고 지그재그 스티칭으로 헴과 심에 4~10인치(10~25cm) 고정.
- 정점 라인 12개(1피트/30cm)를 중앙 벤트에 봉제, 각 라인이 벤트 가로질러 반대편 심의 V탭에 연결.
리깅
- 캐노피를 강철 커넥터 링크로 하네스에 연결. 선이 꼬이지 않고 정확한 순서 유지 필수.
- 라인 끝을 매듭 또는 차이니즈 핑거 트랩(Chinese finger-trap) 방식으로 고정, 지그재그 스티칭으로 우발적 풀림 방지.
- 전 공정 최종 검사. 합격 낙하산에 일련번호, 제조일자, 검사 도장 부여.
- FAA 공인 리거가 캐노피, 현수선, 파일럿 슈트, 작동 장치(리프코드 등)를 팩에 조립.
품질 관리
제조사는 FAA 민간·군용 항공 기준 준수 필수. 품질 관리에는 조명 검사 테이블, 원단·심 강도 측정용 인장 시험기, 공기 투과도 측정용 퍼미어미터, 스티치 카운트 정밀 측정 도구 등이 포함됩니다.
미래 전망
더 나은 소재와 설계 연구 지속. 주목할 진전은 항공기 비상 강하용 낙하산입니다. BRS(Ballistic Recovery Systems Inc.)가 소형 항공기용 GARD(General Aviation Recovery Devices) 생산. 캐노피 1,600평방피트(150m²), 15×10×6인치(38×25×15cm) 백에 진공 포장, 무게 25파운드(10kg), 소형 로켓으로 저고도에서도 전개 보장.
1990년대 말까지 14,000대 이상 경량·초경량 항공기에 GARD 장착(개당 $2,000~$4,000). BRS 집계 1998년 6월 기준 121명 생명 구함. FAA가 세스나 2개 모델에 승인.
보잉 747용 5-파라포일 시스템 제안으로 비상 강하 시 조종 가능한 글라이드 패스 구현 아이디어이나 실용성 미검증.



