대형 트럭 제조: 설계, 생산, 미래의 길
배경
대형 트럭은 중량으로 분류. 총중량 등급(GVWR) 33,000lb(15,000kg) 이상이면 대형. 트레일러 견인 시 총연결중량 등급(GCWR) 80,000lb(36,360kg) 초과 가능.
트레일러 없이 적재 운송하는 트럭을 스트레이트 트럭이라 함(덤프트럭, 콘크리트 믹서, 쓰레기차 등). 트레일러 연결 시 트랙터, 5휠 피벗으로 연결.
역사
최초 가솔린 엔진 트럭 1890년대 미국 등장. 1차대전 국내외 물자 수송 필수. 1920년대 포장도로 붐으로 트럭 제조사 급증, 1925년 300개 이상 브랜드 운행. 대공황으로 다수 도태, 1990년대 미국 주요 대형 OEM 9개사 잔존, 연간 약 15만~20만 대 생산.
원재료
강철: 강도·내구성; 알루미늄: 경량·내식성; 연마 스테인리스: 밝고 오래가는 마감; 성형 플라스틱: 복잡한 형상. 프레임 레일·크로스멤버 고장력 강, 서스펜션·액슬·엔진 마운트 주조/제작/용접. 캡 쉘 강/알루미늄(아연도금층) 또는 지붕 곡면용 파이버글라스. 후드·프론트 펜더 플라스틱/파이버글라스 몰딩; 브라이트 트림(미러, 바이저, 그릴) 연마 스테인리스. 내장: 비닐/천 업홀스터리, 합성 카페트, 플라스틱 트림. 윈도: 라미네이트 안전유리. 유체: 디젤, 합성/석유계 윤활유, 부동액, 파워스티어링 오일, R134a 냉매.
설계
OEM 5~7년 주기 대형 라인업 리프레시, 신기술·소재·고객 옵션 통합. 설계 프로세스: 클레이 모델→프로토타입 캡·후드 내구 테스트→풀스케일 프로토타입 로드 트라이얼. 양산 전 생산 부품으로 파일럿 모델 제작해 최종 조립 이슈 발굴. 일부 제조사 최대 12,000개 옵션 제공으로 다양한 화물 니즈 충족.
제조 공정
대형 트럭은 내부/외부 조달 부품으로 조립. 대부분 OEM 자체 캡 제작; 일부 엔진, 트랜스미션, 액슬, 주요 부품도 직접 생산. 조립 라인서 각 트럭 연속 작업장 거치며 프레임 스켈레톤→자체 동력으로 라인 이탈 완제품까지.
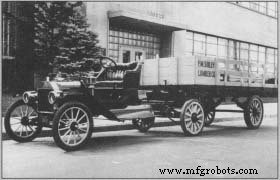 1911 포드 모델-T/스미스 폼-A 트럭 컨버전 트랙터 + 1914 플랫베드 세미트레일러. (헨리 포드 박물관 & 그린필드 빌리지)
트랙터-트레일러(세미트럭) 1910년대 등장. 찰스 마틴 1911년 가솔린 트랙터 최초 5휠 커플러 도입, 트랙터가 트레일러 킹핀 중심으로 피벗 가능. 이 설계로 단일 동력 장치로 풀 트레일러 견인 가능, 적재/하역 중 트레일러 유휴. 오거스트 프루하우프 1914년 트레일러 생산 시작, 업계 핵심 플레이어 급부상.
프레임 조립
- 1. C채널 프레임 레일 2개 선정, 나란히 배치, 크로스멤버 브래킷·엔진 마운트 등 자동 드릴링. CNC 머신 홀 위치 결정.
- 2. C섹션 내부에 나사 스터드 스팟 용접; 브레이크 에어 라인·전기 배선 라우팅·클램핑.
- 3. 크로스멤버 브래킷 볼트 체결, 레일 서로 대향 배치해 래더형 프레임 형성.
- 4. 추가 프레임 마운트 품목(엔진 마운트, 서스펜션 브래킷, 에어 탱크) 볼트 고정.
액슬·서스펜션 장착
- 5. 전후 액슬 허브, 브레이크, 브레이크 드럼 장착 후 U볼트로 서스펜션 클램핑. 판스프링 또는 에어백 서스펜션.
- 6. 액슬·서스펜션 들어올려 프레임 고정; 쇼크 업소버 액슬-프레임 간 장착.
프레임 마감
- 7. 조립 프레임 다음 스테이션 이동. 에어 탱크, 브레이크 챔버, 라이트, 센서 연결.
- 8. 트랙터용 5휠 설치·볼트 고정. 섀시 완성.
섀시 도장
- 9. 도장 불필요 부품 마스킹. 섀시 도장 부스 진입, 압축 에어건 스프레이 도장. 부품 프리프라이밍 입고로 프라이머 코트 불필요.
- 10. 도장 섀시 건조 오븐 통과; 출구서 마스킹 제거.
엔진·트랜스미션 장착
- 11. 디젤 엔진·트랜스미션 라인 도착. 클러치·트랜스미션 엔진 볼트 체결; 팬, 알터네이터 등 배선·호스 연결.
- 12. 엔진/트랜스미션 어셈블리 호이스트로 섀시 올리고 고정. 라디에이터 브래킷 볼트, 연료·에어·스타터·냉각수 라인 연결.
섀시 마감
- 13. 연료 탱크 마운트·연결. 배터리 고정(배선 미연결).
- 14. 인접 작업장서 타이어 휠 장착. 알루미늄 휠 자연 상태; 강철 휠 타이어 장착 전 도장. 트럭 자체 바퀴로 방출.
캡·후드·슬리퍼 조립
- 15. 캡·슬리퍼 서브구조 지그 용접, 구조 강도·부착점 확보.
- 16. 아우터 스킨 패널(사이드, 백, 플로어, 루프) 용접·밀봉. 도어 힌지 장착.
- 17. 몰딩 플라스틱 후드 검사·샌딩·플랜트 출하.
캡·후드·슬리퍼 도장
- 18. 캡·후드·슬리퍼 세척·마스킹·도장. 스트라이프 지정 시 선도장→마스킹→베이스 컬러 도장. 각 패스 건조 오븐 사이클 포함. 검사 후 최종 마스킹 제거.
- 19.
캡·후드·슬리퍼 마감
- 19. 그릴, 헤드라이트 브래킷, 후드 힌지, 래치, 제조사 엠블럼 설치.
- 20. 외부 부품(그랩 핸들, 미러, 바이저) 실내 작업 전 장착.
- 21. 계기판, 게이지, 경고등, 스위치 배선·장착.
- 22. 폼 단열 패드 부착; 업홀스터리·플라스틱 트림 고정. 플로어 러버 매트/방음 패드 포함 패브릭 카페트. 시트 캡 구조 볼트 고정.
- 23. 윈드실드·리어 윈도 고무 가스켓 장착.
캡·후드·슬리퍼 장착
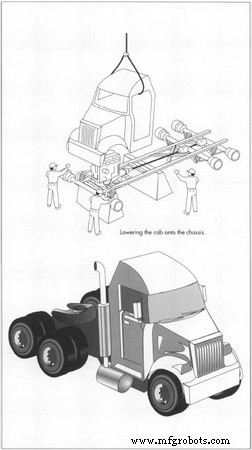
- 24. 완성 캡 섀시 위 내리고 볼트 고정. 슬리퍼 캡 뒤 고정. 스티어링 컬럼·트랜스미션 시프트 레버 연결.
- 25. 후드 내리고 고정. 범퍼 브래킷 부착, 헤드라이트·턴시그널 배선 완료.
유체 주입
- 26. 엔진, 라디에이터 등 레저보어 충전; 에어컨 시스템 충전. 단거리 로드 테스트용 소량 디젤 주입. 스티어링 휠 장착, 배터리 배선, 트럭 자체 동력으로 라인 이탈.
액슬 정렬
- 27. 트럭 레이저 정렬 머신 위치; 액슬·휠 각도 조정해 적절한 핸들링·타이어 수명 보장.
완성 트럭 테스트
- 28. 트럭 다이노미터 진입 고정. 후륜 롤러 연결 다이노미터, 엔진 출력 검증.
- 29. 워터 스프레이 부스 통과해 캡 누수 확인, 단거리 주행으로 전체 작동 검증. 합격 유닛 '레디 로우' 주차해 딜러 인도 대기.
품질 관리
모든 부품·조립 작업 검사. 부품 조립 전 치수 정밀도 검증. 생산 작업자 1차 검사, 품질관리 검사원 2차 확인. 계기판 설치 전 기능 게이지·스위치 테스트, 도막 두께 전자 측정으로 표준 충족 확인.
미래
대형 트럭 지난 세기 느리게 진화, 앞으로도 그럴 것. 연비 효율 중시로 공기역학 설계 확대, 배기가스 규제 강화로 클린 연소 엔진 추진. 원자재·완제품 수송 가장 경제적 수단 중 하나로 대형 트럭 향후 수십 년 현대 물류 초석 유지.



