프로즌 요거트: 역사, 원료, 제조 인사이트
배경
프로즌 요거트는 아이스크림의 크리미한 질감과 셔벗의 상큼한 산미를 결합한 청량한 디저트입니다. 20세기 후반 현대 디저트 시장에 등장했지만 뿌리는 수천 년 전 고대 아시아의 초기 물 얼음 제조까지 거슬러 올라갑니다. 로마 기록엔 네로 황제의 차가운 과일 주스가 나오고, 13세기 마르코 폴로가 이 얼음 간식을 이탈리아에 전하며 유럽 열풍을 일으켰고 식민지 개척자들과 함께 북미에 상륙했습니다.
1800년대 기술 혁신으로 냉동 간식 생산이 단순해졌습니다. 1848년 최초 핸드 프리저 특허, 볼티모어 제이콥 퍼셀이 미국 최초 도매 아이스크림 제조사 설립. 세기 전환기 살균기와 호모게나이저 발명으로 안전성과 질감 향상. 1940년대 직접 팽창 프리저, 연속 동결, 저온 냉장 기술로 새로운 시장과 편리한 테이크아웃 패키지 등장. 1960~70년대 하이테크 대량 가공 기계로 산업이 도약했습니다.
1970년대 내내 프로즌 요거트는 입지 확보에 애먹었습니다. 초기 소비자들이 '그냥 요거트 맛'이라 불평했기 때문입니다. 제조사들이 레시피를 개선하고 1980년대 건강 의식 열풍이 저칼로리 디저트를 환영하며 급성장했습니다. 콘, 컵, 크레페, 와플, 바나나 스플릿 등 다양한 형태로 제공되며 아이스크림·셔벗과 차별화된 더 새콤하고 풍부한 질감으로 자리잡았습니다.
1986년 시장 규모 2,500만 달러로 세 자릿수 성장. 주요 아이스크림 업체들이 앞다퉈 자체 브랜드 출시하며 카테고리 지속성을 인정했습니다. 1990년대 초 프로즌 요거트는 전체 냉동 디저트 시장의 약 10%를 차지해 3억 3천만 달러 매출, 1억 3,500만 갤런 생산을 기록했습니다.
원재료
프로즌 요거트 특유의 새콤함은 두 핵심 유산균 Lactobacillus bulgaricus와 Streptococcus thermophilus에서 나옵니다. 최종 믹스의 약 1%지만 풍미와 질감에 필수적입니다.
생산은 요거트 균주 추가 외엔 아이스크림과 거의 같습니다. 물과 공기 두 핵심 성분이 중요합니다. 공기는 과런(overrun)을 위해 주입되고, 물은 연속상으로 액체에서 반고체로 전이되며 제품이 완전히 얼지 않게 합니다. 프로즌 요거트엔 항상 미세 얼음 결정이 있어 부드러운 입안감을 줍니다.
우유와 유제품이 믹스 대부분을 차지합니다. 유지방 0.5~6%로 지방 수준 조절. 무지방 고형분(MSNF) 8~14%로 유당(55%), 단백질(37%), 미네랄(8%) 공급. 단백질은 실키한 질감과 녹는 저항성에 기여.
설탕 15~17%로 주 감미료는 수크로스(사탕수수/비트). 풍미·바디·점도 향상, 총고형분 높여 수분 대체·식가 상승. 계란 고형분은 동결 시간 단축과 풍미 강화 위해 종종 첨가.
안정제(동물/식물성 젤라틴)는 소매 환경 온도 변동 시 거친 질감 방지. 결정화 감소, 녹는 속도 늦춤, 취급성 개선. 유화제(보통 지방산)는 더 작은 기포 생성, 단단함 증가, 휘핑 시간 단축. 우유에 천연 존재하지만 첨가 안정제·유화제는 전체 믹스 0.5~0.6%.
부원료: 계란 고형분, 착색료, 미네랄 염, 카세인산 유도체(시트르산염, 인산염), 과일·추출물·견과류·코코아·바닐라·향신료(올스파이스, 계피, 정향, 넛맥, 생강) 등 다양한 향료.
제조 공정
믹스 가공
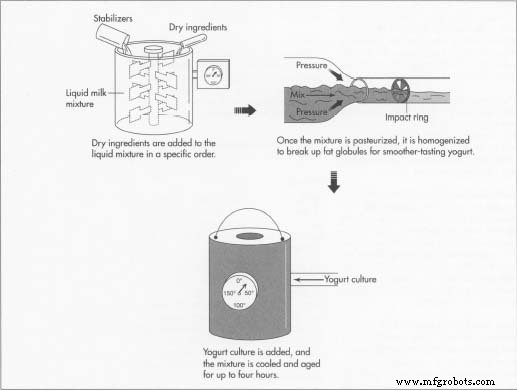
- 1. 신선한 고품질 원료를 정밀 계량. 액체·건조 성분 별도 혼합 후 배트에서 합칩니다.
- 2. 액체 혼합·가열하며 건조 재료를 제어된 순서로 추가. 배치를 템퍼링하고 49°C(120°F)까지 점진 가열해 덩어리 방지·완전 용해.
믹스 살균
- 3. 병원체 제거·제품 보존 위한 살균. 업계 표준은 79°C(175°F) 25~40초, 더 높은 99~104°C(210~220°F)로 풍미·융합 추가 개선하기도 합니다.
호모게나이징
- 4. 지방구 크기를 2µm 미만으로 줄여 크림 분리 방지. 고속 펌핑, 충격 파열, 캐비테이션으로 균일 미세구조 확보.
요거트 균주 접종
- 5. 32°C(90°F)에서 1% 균주 접종 후 응고될 때까지 유지한 뒤 냉각.
냉각 및 숙성
- 6. 혼합물을 32°C(90°F)에서 4°C(40°F)로 점진 냉각. 0~4°C(32~40°F) 사이 탱크에서 최대 4시간 숙성해 최적 질감 발달.
향료·착색·동결
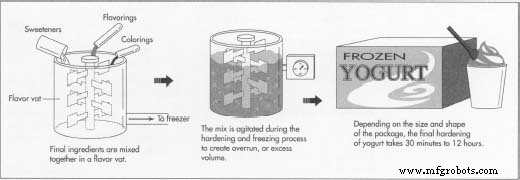
- 7. 감미료, 향료, 착색료를 플레이버 배트에서 블렌딩 후 -6~ -2°C(20~28°F) 프리저로 펌핑.
- 8. 경화 단계에서 교반해 공기 혼입, 약 50% 과런 달성. 공기 추가는 일관성 개선·기호성 향상. 3분 내 동결 시작, 몇 분 후 목표 과런 도달, 물 2/3 고체화.
포장 및 경화
- 9. 목표 과런 도달하면 포장 후 -26°C(-15°F) 이하로 동결. 급속 동결로 거친 큰 얼음 결정 방지해 고운 질감. 연속식/배치식 프리저 사용, 패키지 크기·프리저 종류 따라 최종 경화 30분~12시간 소요.
출하
- 10. 용기를 냉장 트럭에 빽빽이 실어 온도 변동 최소화. 차량은 -26°C(-15°F) 이하 유지, 공장 저장 조건과 맞춤. 드라이아이스는 -78°C(-109°F)로 열충격 우려 있어 신중 사용. 소매점, 외식업체, 타 제조사로 납품.
품질 관리
생산·포장·유통 전 단계가 엄격한 위생 프로토콜로 관리돼 오염 차단. 자동 CIP(제자리 세정) 시스템으로 펌프·탱크·장비 신속 살균해 병원균 방어.
제조사는 공중보건 살균 기준 준수 필수, 표준 평판수, 대장균, 곰팡이, 효모 정기 검사. 산도·색상 제어로 발효 위험 완화, 커들링·이취 방지.
원재료·칼로리 정확 표시는 법적 의무로 건강 의식 소비자 투명성 보장.
미래
저지방·풍미 좋은 옵션에 대한 소비자 수요 지속으로 프로즌 요거트 부문 강한 성장 잠재력. 가공 기술 발전이 효율·품질 지속 향상, 신시장·혁신 변형 개척.



