못: 종류, 설계, 제조 - 종합 가이드
배경
못은 뾰족한 생크(shank)와 머리가 있는 금속 체결구로, 목재와 기타 자재를 고정하도록 설계되었습니다. 강철이 생산을 지배하지만 알루미늄, 황동, 구리, 특수 합금으로도 만듭니다. 아연 도금, 청색 처리, 폴리머 페인트 같은 코팅은 내식성, 그립력, 미관을 높입니다. 미국에서는 연간 거의 300가지 못이 생산되며, 주택 골조 공사가 대부분을 차지합니다. 일반적인 목조 주택에는 크기별로 20,000~30,000개의 못이 필요합니다.
길이별 분류가 일반적입니다: 1인치(2.5cm) 미만은 택(thumbtack)이나 브래드(brad), 1~4인치(2.5~10.2cm)는 일반 못, 4인치(10.2cm) 초과는 스파이크(spike)라고도 부릅니다. 이 범위는 유연하지만 건축업자와 제조사에게 유용한 약어입니다.
'페니(penny)' 용어는 18세기 영국에서 유래했습니다. 주어진 크기 못 100개의 가격이 그 호칭을 결정했습니다. 예: 10페니 못은 100개에 10페니였습니다. 오늘날 '페니'는 길이만 나타냅니다: 2d=1인치, 10d=3인치, 16d=3.5인치. 2d~10d 사이는 페니당 0.25인치씩 증가합니다. 10d 이후는 엄격한 진행 규칙이 없습니다.
못은 기원전 3500년경 메소포타미아에서 처음 나타났으며, 구리나 청동으로 단조했을 것입니다. 철이 곧 초기 소재를 대체했습니다. 처음에는 모두 수작업 단조로 희귀하고 비쌌습니다. 1500년대에는 기계가 길고 평평한 철판(못 막대)을 생산해 이를 절단, 연마, 헤드 성형했습니다. 1646년 버지니아 의회는 정착민들의 못을 보호하는 법을 제정해 그 경제적 가치를 인정했습니다. 1786년(에제키엘 리드)과 1790년(토머스 클리포드) 초기 특허는 평평한 철판에서 테이퍼진 조각을 절단하는 기계를 도입했습니다. 최초의 와이어 기반 못 제조기는 1850년경 미국에서 등장했으며, 이 방식이 오늘날까지 주를 이룹니다.
설계
미국의 300가지 못 종류 대부분은 프로토타입 승인 후 새로운 설계 작업이 필요하지 않습니다. 성형 다이스와 제조 공정이 대량 생산을 위해 확대됩니다.
머리 형태는 다양합니다: 넓고 원형 머리가 일반적이며, 피니싱 못은 카운터싱크가 가능한 좁고 테이퍼진 머리를 가집니다. 실내장식 못은 장식용 머리를, 이중 머리 못은 거푸집 공사용 탈착식 머리를 가집니다. 생크는 일반적으로 원형이고 매끄럽지만, 톱니, 홈, 나선형 설계는 더 강하고 영구적인 그립을 제공합니다. 열가소성 코팅을 생크에 입히면 마찰열로 경화돼 못을 고정합니다. 직경은 종류별로 다릅니다: 일반 못이 가장 굵고, 박스 못이 더 가늘며, 피니싱 못이 가장 얇습니다.
끝 모양도 다양합니다. 표준 다이아몬드 포인트는 4면 테이퍼형이지만, 뭉툭한, 끌, 미늘, 바늘 끝은 특수 용도에 쓰입니다.
건축 자재가 진화함에 따라 제조사도 혁신합니다. 이제 타일 지붕, 마루, 슁글, 홈통, 벽보드, 시트 메탈, 콘크리트용 못이 존재합니다. 일부는 에어 네일건용으로 설계되었고, 소수는 항공우주 용도로도 쓰입니다.
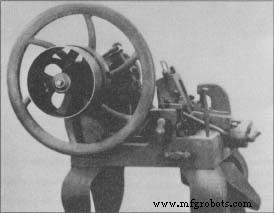 이 19세기 중반 못 절단기는 전단 작용으로 바 철에서 못을 잘라냈습니다. (헨리 포드 박물관 & 그린필드 빌리지 소장.)
못은 목조 골조 공사에 필수적이지만, 항상 주된 체결구는 아니었습니다. 18세기 말 이전 미국 건축업자들은 무거운 목재 골조에 테논과 모티스, 나무 못으로 접합 강도를 확보했습니다. 이런 장인정신은 고숙련 목수를 요구했고 식민지 아메리카에서 높은 비용을 수반했습니다.
1790년대 이전에는 못을 영국에서 수입하거나 지역 대장장이가 단조했습니다. 일반적인 공정은 철봉을 가열해 모루에서 망치로 생크와 머리를 성형하고, 노치를 내어 못을 떼어낸 뒤 머리를 평평하게 다듬고 광을 냈습니다.
1790~1830년 유럽과 미국 발명가들이 못 생산을 가속화하고 비용을 낮추는 기계 장치를 도입했습니다. 이 발전은 1830년대 시카고의 벌룬 프레임 주택 설계와 맞물려 대량 생산 못을 활용하고 목수 숙련도 요구를 낮췄습니다.
윌리엄 S. 프레처
원자재
강철이 못 생산을 지배하지만 알루미늄, 구리, 황동, 청동, 스테인리스, 니켈, 은, 모넬, 아연, 철도 쓰입니다. 아연도금 못은 내식성을 위해 아연 코팅을 입히고, 청색 못은 화염 처리로 보호 산화층을 만듭니다. 시멘트 코팅 못은 플라스틱 수지로 감싸 그립력을 높이며, 일부 브래드는 기재와 어우러지도록 유색 에나멜을 입힙니다.
제조 공정
현대 못은 금속 와이어 코일에서 생산됩니다. 못 제조기는 분당 최대 700개를 생산한 뒤 세척, 마감, 포장합니다.
성형
- 와이어를 코일에서 뽑아 다이가 머리를 성형하도록 고정합니다.
- 기계식 해머가 자유단을 다이 캐비티로 변형시켜 머리를 만듭니다.
- 커터가 반대쪽을 때려 끝을 만들고 와이어에서 못을 잘라냅니다.
<다이가 풀리고 익스펠러가 못을 수집 팬으로 배출합니다.
추가 성형
- 나선형 꼬임, 톱니, 기타 표면 질감이 필요한 못은 롤러, 꼬임, 스탬프로 가공합니다. 때로는 가열 후 처리해 원하는 프로파일을 얻습니다.
마감
- 회전 드럼의 뜨거운 가성소다로 세척해 오일과 금속 부스러기를 제거합니다.
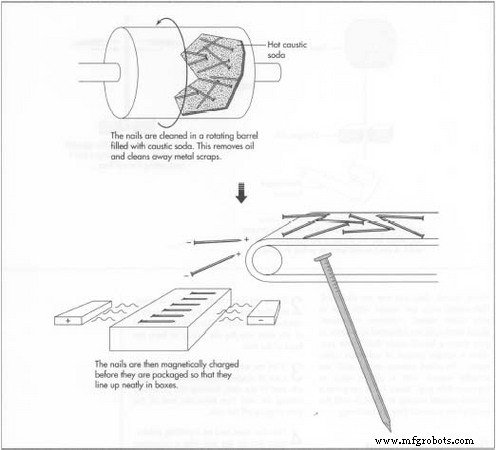
- 광택 마감은 뜨거운 톱밥 드럼으로, 청색 마감은 화염 처리로 만듭니다. 아연도금 못은 용융 아연에 담그는(용융 아연도금) 방식이나, 570°F(300°C)에서 분말 아연과 산화아연으로 코팅합니다. 기타 코팅은 분무나 침지 방식으로 입힙니다.
- 특수 못의 엄격한 공차를 위해 열처리를 추가할 수 있습니다.
포장
- 자석 엘리베이터로 완성된 못을 계량기에 보내 종이 상자에 담습니다. 자기장으로 못을 가지런히 정렬한 뒤 탈자합니다. 일반 상자 크기는 1, 5, 10, 25, 50파운드. 브래드는 2온스, 4온스 상자에 담으며 자기 정렬 없이 포장합니다.
품질 관리
원자재는 엄격한 화학적, 기계적, 내식성 기준을 충족해야 하며, 일반적으로 와이어 공급업체 인증과 못 제조사의 독립적 검증을 거칩니다. 생산 중 통계적 공정 관리로 치수와 특성을 모니터링해 각 배치가 사양 내에 있도록 합니다.
미래
일반 못 수요는 주택 시장과 글로벌 경쟁에 따라 변동해 이익 마진에 영향을 줍니다. 반면 복합 사이딩, 시멘트계 클래딩, 첨단 코팅용 특수 못은 성장이 예상됩니다. 신흥 틈새시장은 역사적 건물 복원입니다. 매사추세츠의 한 공장이 정통 복원 프로젝트용 컷 못을 공급하며 전체 생산의 20%를 차지합니다.



