실크스크린 네일 베드 설계가 솔더마스크 두께 균일성에 미치는 영향
PCB 솔더마스크 제조 공정에서 실크스크린 네일 베드를 이용한 PCB 양면 연속 액상 솔더마스크 인쇄 기술이 대량으로 적용되고 있습니다. PCB의 두께, 패턴 분포, 비아 직경 및 비아 분포 등 설계 측면에서 PCB 간에 상대적으로 큰 차이가 발생하기 때문에 실크스크린 인쇄 네일 베드 제조는 매우 어렵습니다. 네일 베드상의 구리 못 분포가 합리적이지 않으면 솔더마스크 두께 균일성이 쉽게 저하됩니다. 그 결과 솔더마스크 외관의 색수차, 불량한 솔더마스크 이미징 또는 솔더 브리지 내절연 불량이 발생하여 재작업이나 폐기로 이어집니다. 따라서 솔더마스크 실크스크린 인쇄 공정에서 네일 용접에 관한 상세한 지침을 수립하여 네일 베드의 품질을 보장해야 합니다.
이론 분석
양면 실크스크린 인쇄 솔더마스크는 액상 솔더마스크를 PCB 한 면에 먼저 인쇄한 후 실크스크린 네일 베드를 사용하여 다른 면에 인쇄하는 공정을 말합니다. 따라서 PCB 양면의 솔더마스크 연속 인쇄가 가능해져 체류 시간과 가열 시간을 단축하여 회로 기판 제조 효율을 높일 수 있습니다.
실크스크린 인쇄 네일 베드를 제조하기 위해서는 네일 베드 바닥판이 PCB 보드 가장자리나 비아 위치와 호환되는 곳에 받침 못을 배치해야 합니다. 제조 공정의 복잡성으로 인해 기술 요구 사항이 상대적으로 높아 숙련된 작업자가 수행해야 하지만, 고도로 복잡한 보드나 신모델 보드를 다룰 때 못 용접 누락, 못 분포 밀도 부족, 못 분포 위치 편차 등의 오류가 발생할 수 있습니다.
따라서 서로 다른 못 분포 밀도를 가진 실크스크린 네일 베드가 PCB 솔더마스크 인쇄에 미치는 영향을 분석하여 합리적인 솔더마스크 실크스크린 인쇄 네일 베드 못 분포 규정을 도출함으로써 네일 베드 제조 효율과 솔더마스크 양면 실크스크린 인쇄 품질을 향상시킬 필요가 있습니다.
실험 설계
실험 인자 및 수평 설계
세 가지 못 분포 밀도(간격 5.0cm, 8.0cm, 10.0cm)와 PCB 두께(0.8mm, 1.5mm, 2.0mm)에 대해 교차 매칭을 통해 실험을 수행하였으며, 실험 설계는 표 1과 같습니다.
| 시험 번호 |
보드 번호 |
보드 두께 |
못 용접 밀도 |
| 1 |
1#, 2# |
0.8mm |
5.0cm |
| 2 |
3#, 4# |
8.0cm |
| 3 |
5#, 6# |
10.0cm |
| 4 |
7#, 8# |
1.5mm |
5.0cm |
| 5 |
9#, 10# |
8.0cm |
| 6 |
11#, 12# |
10.0cm |
| 7 |
13#, 14# |
2.0mm |
5.0cm |
| 8 |
15#, 16# |
8.0cm |
| 9 |
17#, 18# |
10.0cm |
네일 베드 제조
457mm × 610mm 크기의 베어 구리 보드를 네일 베드 베이스 플레이트로 사용하고, 구리 못을 어레이 모드로 균일하게 배치한 후 녹색 투명 테이프로 고정했습니다. 구리 못 간격은 각각 5.0cm, 8.0cm, 10.0cm입니다. 서로 다른 못 분포 간격을 가진 네일 베드에서 외부 못과 바닥판 가장자리 사이의 거리는 수직·수평으로 대칭이 되도록 하여 실크스크린 인쇄 공정에서 구리 못의 잘못된 위치로 인한 두께 차이가 발생하지 않도록 했습니다.
5cm 간격을 예로 들면, 구리 보드의 짧은 변 길이는 45.7cm로 각 행에 9개의 못을 배치하고 수평 간격은 2.8cm이며, 긴 변을 따라 각 행에 11개의 못을 배치합니다. 따라서 총 99개의 못이 필요합니다. 표 2는 세 가지 구리 분포 밀도 선택에 따른 구리 못 개수와 간격의 비교를 보여줍니다.
| 보드 크기 |
어레이 크기 |
간격 |
짧은 변 못 개수 |
긴 변 못 개수 |
구리 못 총 개수 |
| 457×610mm |
40×50cm |
5.0cm |
9 |
11 |
99 |
| 40×48cm |
8.0cm |
6 |
7 |
42 |
| 40×50cm |
10.0cm |
5 |
6 |
30 |
시험 보드 제조
17″×23″ 크기의 베어 구리 보드를 사용하며, 보드 두께는 0.8mm, 1.5mm, 2.0mm입니다. 각 두께별로 6개씩 제공되며 구리 두께는 1oz에 필렛이 있습니다. 가장 일반적으로 사용되는 녹색 액상 솔더마스크 잉크를 예로 들어 실크스크린 인쇄 파라미터는 표 3과 같습니다.
| 메쉬 타입 데이터 |
43T |
| 잉크 타입 |
780H |
| 잉크 점도 |
140dPa·s |
| 메쉬 간격 |
5mm |
| 실크스크린 인쇄 압력 |
0.49MPa |
| 실크스크린 인쇄 속도 |
6Hz |
| 실크스크린 인쇄 칼 개수 |
2 |
데이터 수집 방법
습식 필름 두께 측정기를 사용하여 솔더마스크 두께를 측정합니다. 시험 위치는 구리 못의 대각선을 따라 위치하므로 구리 못 간격 차이에 따라 시험 어레이와 시험 점이 달라집니다. 5cm 간격의 네일 베드를 예로 들어 습식 필름 두께 시험 어레이는 표 4와 같습니다.
| 짧은 변 |
(17×25.4-15)/50=8.36 |
최대 8개 구리 못 획득 |
8×8 구리 못 어레이 |
| 긴 변 |
(23×25.4-55)/50=10.54 |
최대 10개 구리 못 획득 |
|
| 시험 점 개수 |
4×(8-1)+1=29 |
각 보드당 29개 시험 점 |
|
구리 못 간격이 5.0cm일 때만 8×8 구리 못을 획득할 수 있으며, 이를 기준으로 다른 구리 못 간격에 대한 최대 측정 가능 어레이와 시험 점 개수는 표 5와 같습니다.
| 간격 |
시험 어레이 크기 |
대각선상 구리 못 개수 |
시험 점 개수 |
시험 점 개수 |
요약 점 개수 |
총 점 개수 |
| 5.0cm |
35×35cm |
8 |
29 |
58 |
174 |
354 |
| 8.0cm |
32×32cm |
5 |
17 |
34 |
102 |
|
| 10.0cm |
30×30cm |
4 |
13 |
26 |
78 |
|
건조 잉크 두께 데이터를 얻기 위해 5.0cm 네일 베드 1개와 각 유형별 보드 1개를 준비했습니다. 필름 두께 측정 시험 범위 내에서 건조 잉크 두께 데이터를 읽었습니다. 주요 실험 데이터 수집 방법은 표 6과 같습니다.
| 데이터 유형 |
수집 방법 |
데이터 양 |
비고 |
| 습식 필름 두께 |
습식 필름 두께 측정기 |
354 포인트 |
실크스크린 솔더마스크 후 30분 이내 습식 필름 두께 측정 |
| 건조 잉크 두께 |
현미경 관찰 |
5×3×3=45 |
서로 다른 못 분포 간격 및 보드 두께별 5포인트 측정 |
실험 결과 분석
서로 다른 못 분포 간격에 따른 잉크 균일성
서로 다른 못 분포 간격에 대한 네일 베드 인쇄 솔더마스크 두께 분석을 바탕으로, 솔더마스크 두께 균일성은 다음 공식에 따라 계산할 수 있습니다: 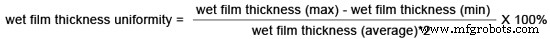
분석 결과는 아래 표와 그림에 나타냈습니다.
| 네일 베드 못 분포 간격 |
습식 필름 두께 (단위: μm) |
보드 두께 |
| 0.8mm |
1.5mm |
2.0mm |
| 5.0cm |
최대 |
29 |
29 |
31 |
| 최소 |
36 |
38 |
39 |
| 불량 |
7 |
9 |
8 |
| 평균 |
32.7 |
34.3 |
36.1 |
| 균일성 |
11% |
13% |
11% |
| 8.0cm |
최대 |
30 |
32 |
32 |
| 최소 |
42 |
39 |
39 |
| 불량 |
12 |
7 |
7 |
| 평균 |
34.7 |
35.5 |
36.2 |
| 균일성 |
17% |
10% |
10% |
| 10.0cm |
최대 |
34 |
30 |
28 |
| 최소 |
48 |
36 |
36 |
| 불량 |
14 |
6 |
8 |
| 평균 |
36.9 |
33.7 |
34.4 |
| 균일성 |
19% |
9% |
12% |
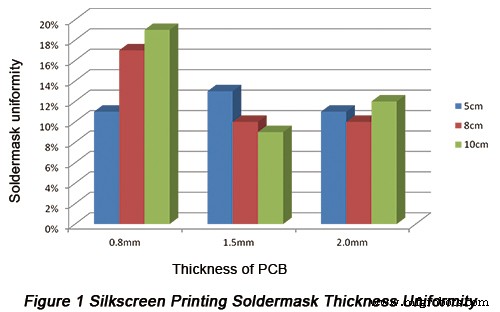
결과는 다음과 같이 요약할 수 있습니다:
a. 0.8mm 두께 보드의 경우, 구리 못 간격 5.0cm 네일 베드의 실크스크린 잉크 두께 균일성이 11%로 8.0cm와 10.0cm보다 우수합니다.
b. 1.5mm와 2.0mm 두께 보드의 경우, 구리 못 간격 5.0cm, 8.0cm, 10.0cm 네일 베드의 실크스크린 잉크 두께 균일성이 거의 동일합니다.
c. 네일 베드 간격의 적절한 축소는 얇은 보드의 잉크 두께 균일성을 뚜렷하게 개선합니다.
전체 시험 점의 습식 필름 두께 변화 추세
각 시험 점의 잉크 두께 변화 규칙 분석을 바탕으로, 못 분포 간격 축소가 솔더마스크 두께 균일성 개선에 미치는 효과는 다음과 같습니다:
a. 습식 필름 두께는 시험 위치 변화에 따라 변동합니다. 바닥에서 구리 못이 지지하는 위치(1, 5, 9, 13, 21, 25, 29)에서 습식 필름 두께는 최소값을 보입니다. 구리 못 지지점에서 먼 위치(3, 7, 11(12), 15, 19(20))에서 습식 필름 두께는 최대값을 보입니다.
b. 구리 못이 지지하는 곳에서는 습식 필름 두께가 상대적으로 낮고 보드 표면에는 뚜렷한 감소가 없는 반면, 구리 못 지지점에서 먼 곳에서는 습식 필름 두께가 상대적으로 높습니다.
c. 얇은 보드는 실크스크린 인쇄 공정에서 상대적으로 큰 변형이 발생하는 반면, 두꺼운 보드는 상대적으로 작은 변형이 발생합니다. 따라서 1.5mm와 2.0mm 두께 보드는 표면이 상대적으로 평평합니다.
습식 필름 두께와 측정 위치 및 지지점의 관계
습식 필름 두께와 측정 위치 및 지지점의 관계는 다음과 같이 요약할 수 있습니다:
a. 서로 다른 못 분포 간격에 대해, 서로 다른 두께 보드의 잉크 두께는 시험 점과 구리 못 사이의 거리가 증가함에 따라 증가합니다.
b. 보드가 두꺼울수록 시험 점과 구리 못 거리 증가에 따른 변화가 작아집니다. 따라서 보드의 강성이 상대적으로 크고 분포 간격을 상대적으로 크게 할 수 있습니다.
보드 표면의 건조 잉크 두께 변화
보드 표면의 건조 잉크 두께 변화는 다음과 같습니다. 건조 잉크 두께의 변화 추세는 습식 필름 두께와 기본적으로 동일하여, 동일한 시험 조건 하에서 건조 잉크 두께를 습식 필름 두께로 대체하는 것이 허용됩니다. 다만, 습식 필름 두께 시험 결과는 잉크 점도의 영향을 크게 받으므로 실크스크린 인쇄 후 15분 이내에 습식 필름 두께를 측정해야 합니다.
결론
0.8mm, 1.5mm, 2.0mm 두께의 베어 구리 보드와 5.0cm, 8.0cm, 10.0cm 구리 못 간격의 네일 베드를 교차 매칭하여 습식 필름 두께와 건조 잉크 두께를 시험한 결과, 다음과 같은 결론을 얻었습니다:
a. 얇은 보드(0.8mm 이하)에서 네일 베드 간격 축소 시 잉크 두께 균일성이 뚜렷하게 개선됩니다.
b. 습식 필름 두께와 건조 잉크 두께가 안정적으로 유지되어, 습식 필름 두께 측정기를 이용한 온라인 측정과 잉크 필름 두께 모니터링이 가능합니다.
참고 자료
• SMT PCB 설계 요구사항 2부: 패드-트레이스 연결, 스루홀, 테스트 포인트, 솔더 마스크 및 실크스크린 설정
• 솔더 마스크 플러그드 비아 제조 기술 개선을 위한 효과적인 조치
• PCBCart의 풀 피처 PCB 제조 서비스 - 다양한 부가 가치 옵션
• PCBCart의 고급 PCB 조립 서비스 - 1개부터 시작



