알루미늄 호일: 열 절연 및 산업용 프리미엄 다용도 소재
배경
알루미늄 호일은 알루미늄 함량 92~99% 합금으로 만듭니다. 두께 보통 0.00017~0.0059인치, 다양한 폭과 강도로 수백 가지 용도 생산. 건설업 열 절연재, 에어컨 핀스톡, 변압기 전기 코일, 라디오·TV 커패시터, 저장탱크 단열, 장식 제품, 용기·포장재로 쓰입니다. 알루미늄 호일이 수많은 용도에 인기인 건 여러 큰 장점 때문인데, 그중 으뜸은 제조 필수 원료가 풍부하다는 점. 알루미늄 호일은 저렴, 내구성, 무독성, 내유성. 게다가 화학 공격 저항, 우수한 전기·비자성 차폐 제공.
1991년 출하량 9억 1,300만 파운드, 포장이 알루미늄 호일 시장의 75% 차지. 포장재로서 인기는 수증기와 가스에 대한 탁월한 불침투성 덕분. 유통기한 연장, 보관 공간 절약, 타 포장재 대비 폐기물 감소. 유연 포장재로서 알루미늄 선호는 세계적 현상. 일본에선 알루미늄 호일이 플렉시블 캔 차단 구성요소, 유럽에선 제약 블리스터 팩과 캔디 래퍼 시장 지배. 무균 음료 팩(산소, 빛, 냄새 차단 얇은 알루미늄 호일 층 사용)도 세계적 인기.
알루미늄은 현대 산업이 대량 이용하는 금속 중 가장 늦게 발견. '알루미나'로 알려진 알루미늄 화합물은 고대 이집트서 약제 조제, 중세엔 직물 염색 고착제. 18세기 초 과학자들이 이 화합물에 금속 있다 의심, 1807년 영국 화학자 험프리 데이비 경 분리 시도. 실패했으나 알루미나에 금속 기반 확인, 처음 '알루미움'이라 명명. 나중에 '알루미늄'으로 바꿨고, 많은 국가 '알루미늄' 철자 쓰나 미국은 데이비 수정 철자 따름. 1825년 덴마크 화학자 한스 크리스티안 외르스테드 성공적 분리, 20년 뒤 독일 물리학자 프리드리히 뵐러 더 큰 입자 생성했으나 여전히 핀 머리 크기. 1854년 프랑스 앙리 생클레르 드빌이 뵐러 법 개량해 구슬 크기 알루미늄 덩어리 생산. 드빌 공정 현대 알루미늄 산업 기초, 1855년 파리 만국박람회서 최초 알루미늄 막대 전시.
이때 신금속 분리 고비용으로 산업 용도 제한. 하지만 1866년 미국·프랑스 두 과학자 독자적 동시 개발로 홀-에루(Hall-Héroult)법(전기분해로 알루미나서 산소 분리) 탄생. 찰스 홀과 폴-루이-투생 에루가 각자 미국·프랑스 특허, 홀이 정제 공정 재정 잠재력 먼저 알아봄. 1888년 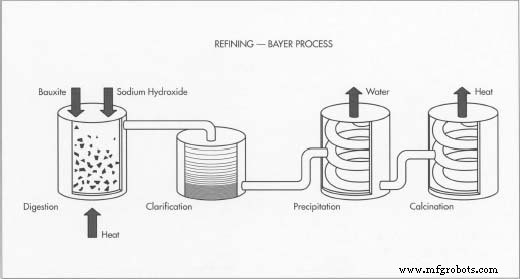 바이어 공정 4단계: 소화, 정제, 침전, 소성. 결과 미세 백색 알루미나 분말. 그와 파트너들 피츠버그 감축 회사 설립, 그해 최초 알루미늄 잉곳 생산. 나이아가라 폭포 근처 수력발전 대형 전환 플랜트 가동, 급증하는 산업 수요 공급하며 홀 회사(1907년 알코아로 개명) 번창. 에루는 스위스 알루미늄 인더스트리 악치엔 게젤샤프트 설립. 1, 2차 세계대전 알루미늄 수요 증가로 대부분 공업국 자국 생산 개시. 1903년 프랑스 최초 정제 알루미늄서 호일 생산. 미국 10년 뒤 따름, 최초 용도 경주 비둘기 식별 다리 밴드. 알루미늄 호일 곧 용기·포장용, 2차대전 가속화로 주요 포장재 자리매김. 2차대전 전까지 알코아 미국 유일 정제 알루미늄 제조사였으나 오늘 미국 내 알루미늄 호일 주요 생산사 7곳.
원재료
알루미늄은 가장 풍부한 원소 중: 산소, 규소 다음 지표 3위, 지각 10마일 깊이까지 8% 이상 차지, 거의 모든 흔한 암석 등장. 하지만 순수 금속 형태론 존재하지 않고 수화 알루미늄 산화물(물+알루미나)에 실리카, 산화철, 티타니아 결합 형태. 가장 중요한 알루미늄 광석은 보크사이트, 1821년 프랑스 레보에서 발견돼 명명. 보크사이트엔 철과 수화 알루미늄 산화물(최대 성분) 함유. 현재 알루미늄 산화물 45% 이상 매장지만 채굴. 농축 매장지 남북반구 모두, 미국용 대부분 서인도제도, 북미, 호주산. 보크사이트 지표 가까워 채굴 상대적 단순. 폭발물로 보크사이트층 대형 피트 뚫고 표토·암석 걷어냄. 노출 광석 프론트엔드 로더로 퍼올려 트럭/철도차 적재, 가공 플랜트 이송. 보크사이트 무거움(일반 알루미늄 1톤 생산에 광석 4~6톤 필요), 수송비 절감 위해 플랜트 흔히 광산 인근 위치. 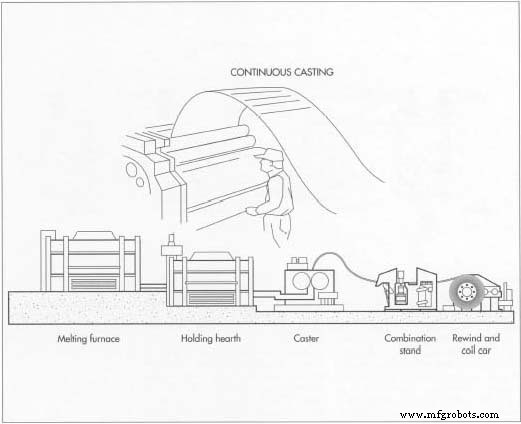 연속 주조는 알루미늄 용해·주조 대체법. 연속 주조 장점: 호일 압연 전 어닐링(열처리) 단계 불필요(용해·주조 공정은 필요).
제조 공정
보크사이트서 순수 알루미늄 추출엔 두 공정. 첫째, 광석 정제로 산화철, 실리카, 티타니아, 물 등 불순물 제거. 둘째, 결과 알루미나 제련해 순수 알루미늄 생산. 그 후 알루미늄 압연해 호일 만듦.
정제 — 바이어 공정
- 1 바이어 공정 4단계: 소화, 정제, 침전, 소성. 소화 단계서 보크사이트 분쇄해 수산화나트륨 혼합, 대형 가압 탱크(디제스터) 펌핑. 수산화나트륨, 열, 압력 조합으로 광석 분해해 포화 알루민산나트륨 용액과 불용성 오염물 생성, 바닥 침전.
- 2 다음 단계 정제: 용액과 오염물 탱크·프레스 세트 통과. 이 단계서 천 필터가 오염물 걸러 폐기. 한 번 더 여과 후 잔여 용액 냉각탑 이송.
- 3 다음 단계 침전: 알루미나 용액 대형 사일로 이동, 드빌 법 변형으로 수화 알루미늄 결정 종자 뿌려 알루미늄 입자 형성 촉진. 종자 결정이 용액 내 다른 결정 끌어당겨 알루미늄 수화물 큰 덩어리 형성. 이걸 먼저 걸러내고 헹굼.
- 4 소성, 바이어 정제 최종 단계: 알루미늄 수화물 고온 노출. 극한 열로 탈수, 미세 백색 분말 잔여물: 알루미나.
제련
- 5 바이어 공정 생산 알루미나(알루미늄-산소 화합물) 분리해 순수 금속 알루미늄 얻는 다음 단계. 현재 쓰이는 절차는 19세기 말 찰스 홀과 폴-루이-투생 에루 동시 발명 전해법서 유래, 현대화됨. 먼저 알루미나 제련셀(깊은 강철 몰드, 카본 라이닝, 주로 알루미늄 화합물 크라이올라이트 구성 가열 액체 도체 채움)에 용해.
- 6 다음 크라이올라이트에 전류 통전, 알루미나 용융물 위 크러스트 형성. 추가 알루미나 주기적 교반 투입 시 크러스트 깨지며 함께 교반. 알루미나 녹으며 전기분해 분해해 제련셀 바닥 순수 용융 알루미늄 층 생성. 산소는 셀 라이닝 카본과 결합해 이산화탄소로 방출.
- 7 아직 용융 상태서 정제 알루미늄 제련셀서 도가니로 뽑아 퍼내기. 이 단계서 다른 원소 첨가해 최종 제품 적합 알루미늄 합금 만들 수 있으나 호일은 보통 99.8~99.9% 순수 알루미늄. 액체 직접 칠 캐스팅 장치 부어 대형 슬랩 '잉곳' 또는 '재압연 스톡' 냉각. 어닐링(가공성 개선 열처리) 후 잉곳 호일 압연용 준비.
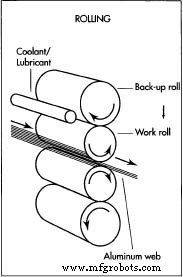 호일은 알루미늄 스톡을 중량 롤러 사이 통과시켜 생산. 압연으로 브라이트와 매트 두 자연 마감 생성. 롤러서 나오며 원형 칼날로 직사각형 조각 절단.
- 알루미늄 용해·주조 대체법 '연속 주조'. 용해로, 용융 금속 담는 홀딩 허스, 이송 시스템, 주조 유닛, 핀치 롤/시어/브리들 결합 유닛, 리와인드·코일 카 생산라인 구성. 두 방법 모두 0.125~0.250인치(0.317~0.635cm) 두께, 다양한 폭 스톡 생산. 연속 주조 장점: 용해·주조 공정과 달리 호일 압연 전 어닐링 단계 불필요(주조 공정 중 자동 어닐링 달성).
호일 압연
- 8 호일 스톡 제작 후 두께 줄여 호일 만듦. 압연기서 소재 여러 번 워크 롤(금속 롤) 통과. 시트(웹) 롤러 통과하며 짜여 롤 사이 갭으로 압출돼 얇아짐. 워크 롤은 더 무거운 백업 롤과 짝지어져 워크 롤 안정성 유지 압력 가함. 치수 공차 내 유지 도움. 워크/백업 롤 반대 방향 회전. 윤활제 첨가해 압연 용이. 압연 중 알루미늄 가끔 어닐링(열처리)해 가공성 유지.
- 두께 감소는 롤 rpm, 점도(유동 저항), 윤활제 양·온도 조절로 제어. 롤 갭이 압연기 출구 호일 두께·길이 결정. 상부 워크 롤 올리거나 내려 갭 조절. 압연으로 브라이트/매트 두 자연 마감 생성. 브라이트 마감: 호일 워크 롤 표면 접촉 시. 매트 마감: 두 시트 포개 동시 압연, 맞닿은 면 매트 됨. 다른 기계적 마감(보통 컨버팅 작업 중) 특정 패턴 생산 가능.
- 9 호일 시트 롤러 통과하며 롤밀 장착 원형/면도날 칼로 트리밍·슬리팅. 트리밍: 호일 가장자리, 슬리팅: 여러 시트 절단. 좁은 코일 폭 생산, 코팅/라미네이트 스톡 가장자리 정리, 직사각형 조각 생산용. 압연 중 끊어진 웹 재결합(스플라이스) 필요시. 플레인/백드 호일 웹 결합 일반 스플라이스: 초음파, 열밀봉 테이프, 압력밀봉 테이프, 전기 용접. 초음파 스플라이스: 초음파 트랜스듀서로 중첩 금속 솔리드 스테이트 용접.
마감 공정
- 10 많은 용도서 호일 다른 소재와 IV/조합 사용. 폴리머, 수지 등 다양한 소재 코팅(장식, 보호, 열밀봉 목적). 종이, 판지, 플라스틱 필름 라미네이팅. 절단, 성형, 인쇄, 엠보싱, 스트립 슬리팅, 시팅, 에칭, 아노다이징 가능. 호일 최종 상태 되면 포장해 고객 출하.
품질 관리
온도·시간 등 공정 내 제어 외 완제품 호일 특정 요건 충족 필수. 예: 다양한 컨버팅 공정·최종 용도서 호일 표면 건조도 다르게 요구. 젖음성 시험으로 건조도 측정. 이 시험서 에틸알코올 증류수 용액 10% 부피 단위 증분으로 호일 표면 균일 흐름 부어. 물방울 안 생기면 젖음성 0. 호일 표면 완전히 젖는 최소 알코올 농도% 결정될 때까지 반복.
기타 중요 특성: 두께, 인장강도. 미국시험재료학회(ASTM) 표준 시험법 개발. 두께: 시편 무게·면적 측정, 무게를 면적×합금 밀도 곱으로 나눔. 호일 인장 시험 정밀 제어 필수: 거친 가장자리, 미세 결함 등 변수 영향. 시편 그립 물고 인장력 가해 파단까지. 파단 필요 힘/강도 측정.
미래
알루미늄 호일 인기, 특히 유연 포장용, 지속 성장. 네 면 핀실드 파우치 군용, 의료용, 소매 식품용, 대용량 급식용 널리 보급. 파우치 1.06~4.75갤런(4~18리터) 와인 소매·레스토랑 시장, 기타 식품 서비스 시장용 출시. 기타 용도 제품 지속 개발. 전자레인지 보급 증가로 전자레인지 전용 알루미늄 반경질 용기 여러 형태 개발. 최근 바비큐용 특수 조리 호일 개발.
하지만 알루미늄 호일도 환경 '친화성' 측면서 검토받음. 제조사 재활용 노력 강화: 사실 미국 모든 호일 생산사 재활용 프로그램 시작, 알루미늄 캔 쉬운 재활용 대비 호일 총톤수·회수율 훨씬 낮음. 알루미늄 호일 이미 가볍고 작아 고체 폐기물 기여도 줄임. 사실 라미네이트 알루미늄 호일 포장 미국 고체 폐기물 17/10000 불과.
포장 폐기물 가장 유망 해법: 소스 감량. 예: 커피 65파운드(29.51kg) 강철 캔 포장엔 강철 20파운드(9.08kg) 필요하나 알루미늄 호일 포함 라미네이트 포장엔 3파운드(4.08kg)만 필요. 매립지 공간도 덜 차지. 알루미늄협회 호일분과 대학·전문 포장 디자이너 대상 알루미늄 호일 교육 프로그램 개발해 유연 포장 전환 이점 알림.
알루미늄 호일 제조·유통 중 에너지 덜 씀, 공정 내 스크랩 재활용. 사실 재활용 알루미늄(캔+호일) 업계 연간 금속 공급 30% 이상 차지. 이 수치 수년째 증가, 지속 예상. 호일 제조 공정도 대기오염·유해폐기물 줄이려 개선 중.



