포드 조립라인에서 전기차 미래까지: 자동차 제조의 진화
배경
1908년 헨리 포드 모델 T 양산 개시, 1903년 모델 A부터 5년 개발 결실. 모델 T는 상호교환가능 부품 기반 대량생산 조립라인 도입, 획기적 방식. 포드 이전 마차·버기 소량 수작업, 전문 장인 제작으로 복제 희귀·고비용.
포드 최초 조립: 고정 스탠드서 단일 작업자 전차량 조립. 각 피터 약 8.5시간 정지 스테이션 소요. 모델 T 개발時 다중 스탠드·작업자 이동 도입, 각 1개 작업 수행. 피터 시간 8.5시간→2.5분 단축(단일 기능 숙달).
스탠드 간 도보 비효율, 빠른 작업자 느린 작업자 추월 병목. 1913년 디트로이트 최초 이동 조립라인: 컨베이어가 자동차를 정지 작업자 앞 통과. 혁신으로 작업자당 작업 2.5분→2분 미만 단축(컨베이스가 페이스 설정). 라인 금속 스트립(바퀴 부착) 벨트로 공장 바닥 순환 후 시작점 복귀. 포드 '정지 작업자+이동 플랫폼' 모델 현대 자동차 조립 근간.
원재료
자동차 여전히 주로 순수 강철, 석유계 플라스틱·비닐 부품 비중 갈수록 커짐. 경량 플라스틱 차량 중량 최대 30% 감량, 연료비 상승·효율 요구 커지며 결정적 이점.
설계
신모델 출시 개념~양산 3~5년. 디자이너 CAD로 스케치, 클레이 목업 스타일링 전문가 평가. 공기역학 엔지니어 기류·충돌 타당성 테스트. 전 리뷰 통과하면 툴 디자이너 부품 제조용 다이·지그 제작.
제조 공정
부품
- 1 조립 공장 차량 생산 최종 단계. 4,000개 이상 협력사(자사 포함) 부품 트럭/철도 도착. 섀시 부품 한 구역, 차체 부품 다른 구역 하역.
섀시
차체
- 4 플로어 팬 최대 차체 부품. 쿼터패널, 루프, 도어, 사이드패널, 브레이스 로봇 배치·위치·서브밀리미터 정밀 용접.
- 5 후속 패널(도어, 후드, 펜더, 트렁크, 범퍼) 추가. 로봇 중량물 처리, 작업자 공압툴 볼트 마감.
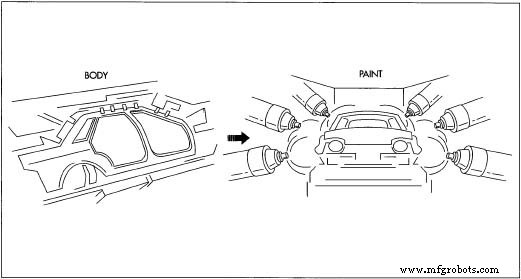 차체 별도 조립라인서 섀시와 별개 구축. 로봇 다시 패널 대부분 용접, 사람 볼트 체결 필요. 용접 중 지그서 부품 고정, 용접 완료 후 차체 쉘 오버헤드 컨베이어 부착 도장 공정. 다단계 도장: 검사, 세척, 언더코트(정전도장) 침적, 건조, 탑코트 분사, 베이킹.
도장
내장 조립
- 11 도장 쉘 계기판, 배선, 대시패널, 라이트, 시트, 트림, 헤드라이너, 라디오, 스피커, 유리(윈드실드 제외), 스티어링컬럼, 페달, 카펫, 범퍼 파시아 장착.
- 12 로봇 윈드실드 컨테이너서 꺼내 우레탄 실러 도포 장착. 시트·트림 최종 위치 이송도 로봇.
메이팅(결합)
- 13 섀시 컨베이어·차체 컨베이어 만남. 로봇팔 쉘 프레임 위 올리고 작업자 차체-프레임 볼트 체결. 최종 부품(배터리, 타이어, 부동액, 휘발유) 추가.
- 14 차량 라인 내려 체크포인트: 엔진 오디트, 라이트, 경적, 타이어 밸런스, 충전 시스템. 결함 중앙 서비스베이 수리. 통과시 가격표 부착, 출하 대기.
품질 관리
부품 다양한 협력사서 오니 각 부품 공장 도착 전 엄격 시험·검사, 통계적 공정 관리(SPC) 준수 확인. 차대번호(VIN) 라인 시작時 부여. 첨단 공장선 섀시 RFID 태그로 VIN 기록·실시간 진행 추적, 생산 관리자 시퀀스 제어·조기 결함 식별.
현대 품질관리 설계·조립 공정 내재화, 최종 검사 아님. 결함 라인서 포착·수정, 비용 큰 리콜 방지. 최종 오디트 패널 핏, 다이내믹스, 소음, 전기 기능, 정렬 테스트. 주기적 풀 기능 시험 전차량 최고 기준 충족 검증.
미래
전기차(EV) 첨단 태양광, 항공우주, 위성, 레이더 기술로 구동, 기존 내연기관 아닌. 브러시리스 AC 모터 20,000RPM, 고성능 배터리 100kW+, 회생제동 배터리 환원. 미래 배터리 재활용 가능·환경 안전.
도로 혼잡·인프라 한계 커지며 자율주행·교통인지 라우팅 필수. 기술로 차량 혼잡 탐색, 고속도로 최적화, 궁극적 자율주행, 21세기 글로벌 운송 패러다임 재편.




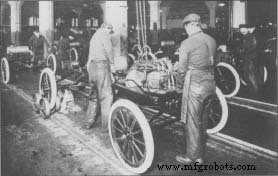 포드 공장 모델 T 엔진 장착 작업자들. 약 1917년 사진.
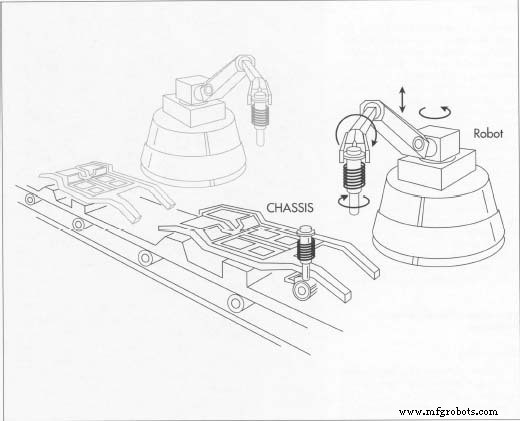 자동차 조립라인 이제 로봇이 대부분 작업. 초기 제조 단계서 로봇이 플로어 팬 용접, 서스펜션 등 부품 장착 지원.
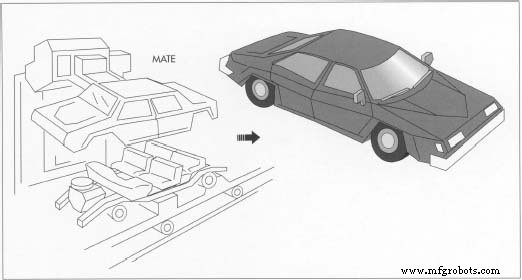 차체·섀시 조립 생산 후반부 결합. 로봇팔 차체 쉘 들어올려 섀시 프레임 얹고 작업자 볼트 체결. 최종 부품 장착 후 차량 조립라인 내려 품질 체크포인트.