


제조공정

산업 제조
| Arduino UNO | × | 1개 |
| Pololu A4988 스텝퍼 드라이버 | × | 1개 |
SUZIE MODEL ONE은 PCB 가공을 위해 제작되었습니다. 목표는 정밀하고 최대한 자동화된 견고한 기계를 만드는 것이었습니다. 현재 수동으로 필요한 공정은 커터 비트 교체와 Z-프로브 위치 설정뿐입니다.
이 기계는 여러 부품을 재설계하고 재구축하는 시행착오 과정을 거쳐 최상의 결과를 얻었습니다. 주요 문제는 강성이었습니다: 기계가 충분히 단단하지 않으면 절삭 시 휘어져 실패합니다. 코너링 시 진동도 주요 문제입니다. 속도를 줄이면 해결되지만 시간은 돈이고, 일부 절삭은 적절한 속도에서 더 잘 작동합니다.
더 많은 정보는 인스타그램 #suziecnc에서 확인하세요.
다음 장에서는 설계 결정의 이유와 해결해야 할 문제들을 설명합니다.
외부 크기:
작업 영역:
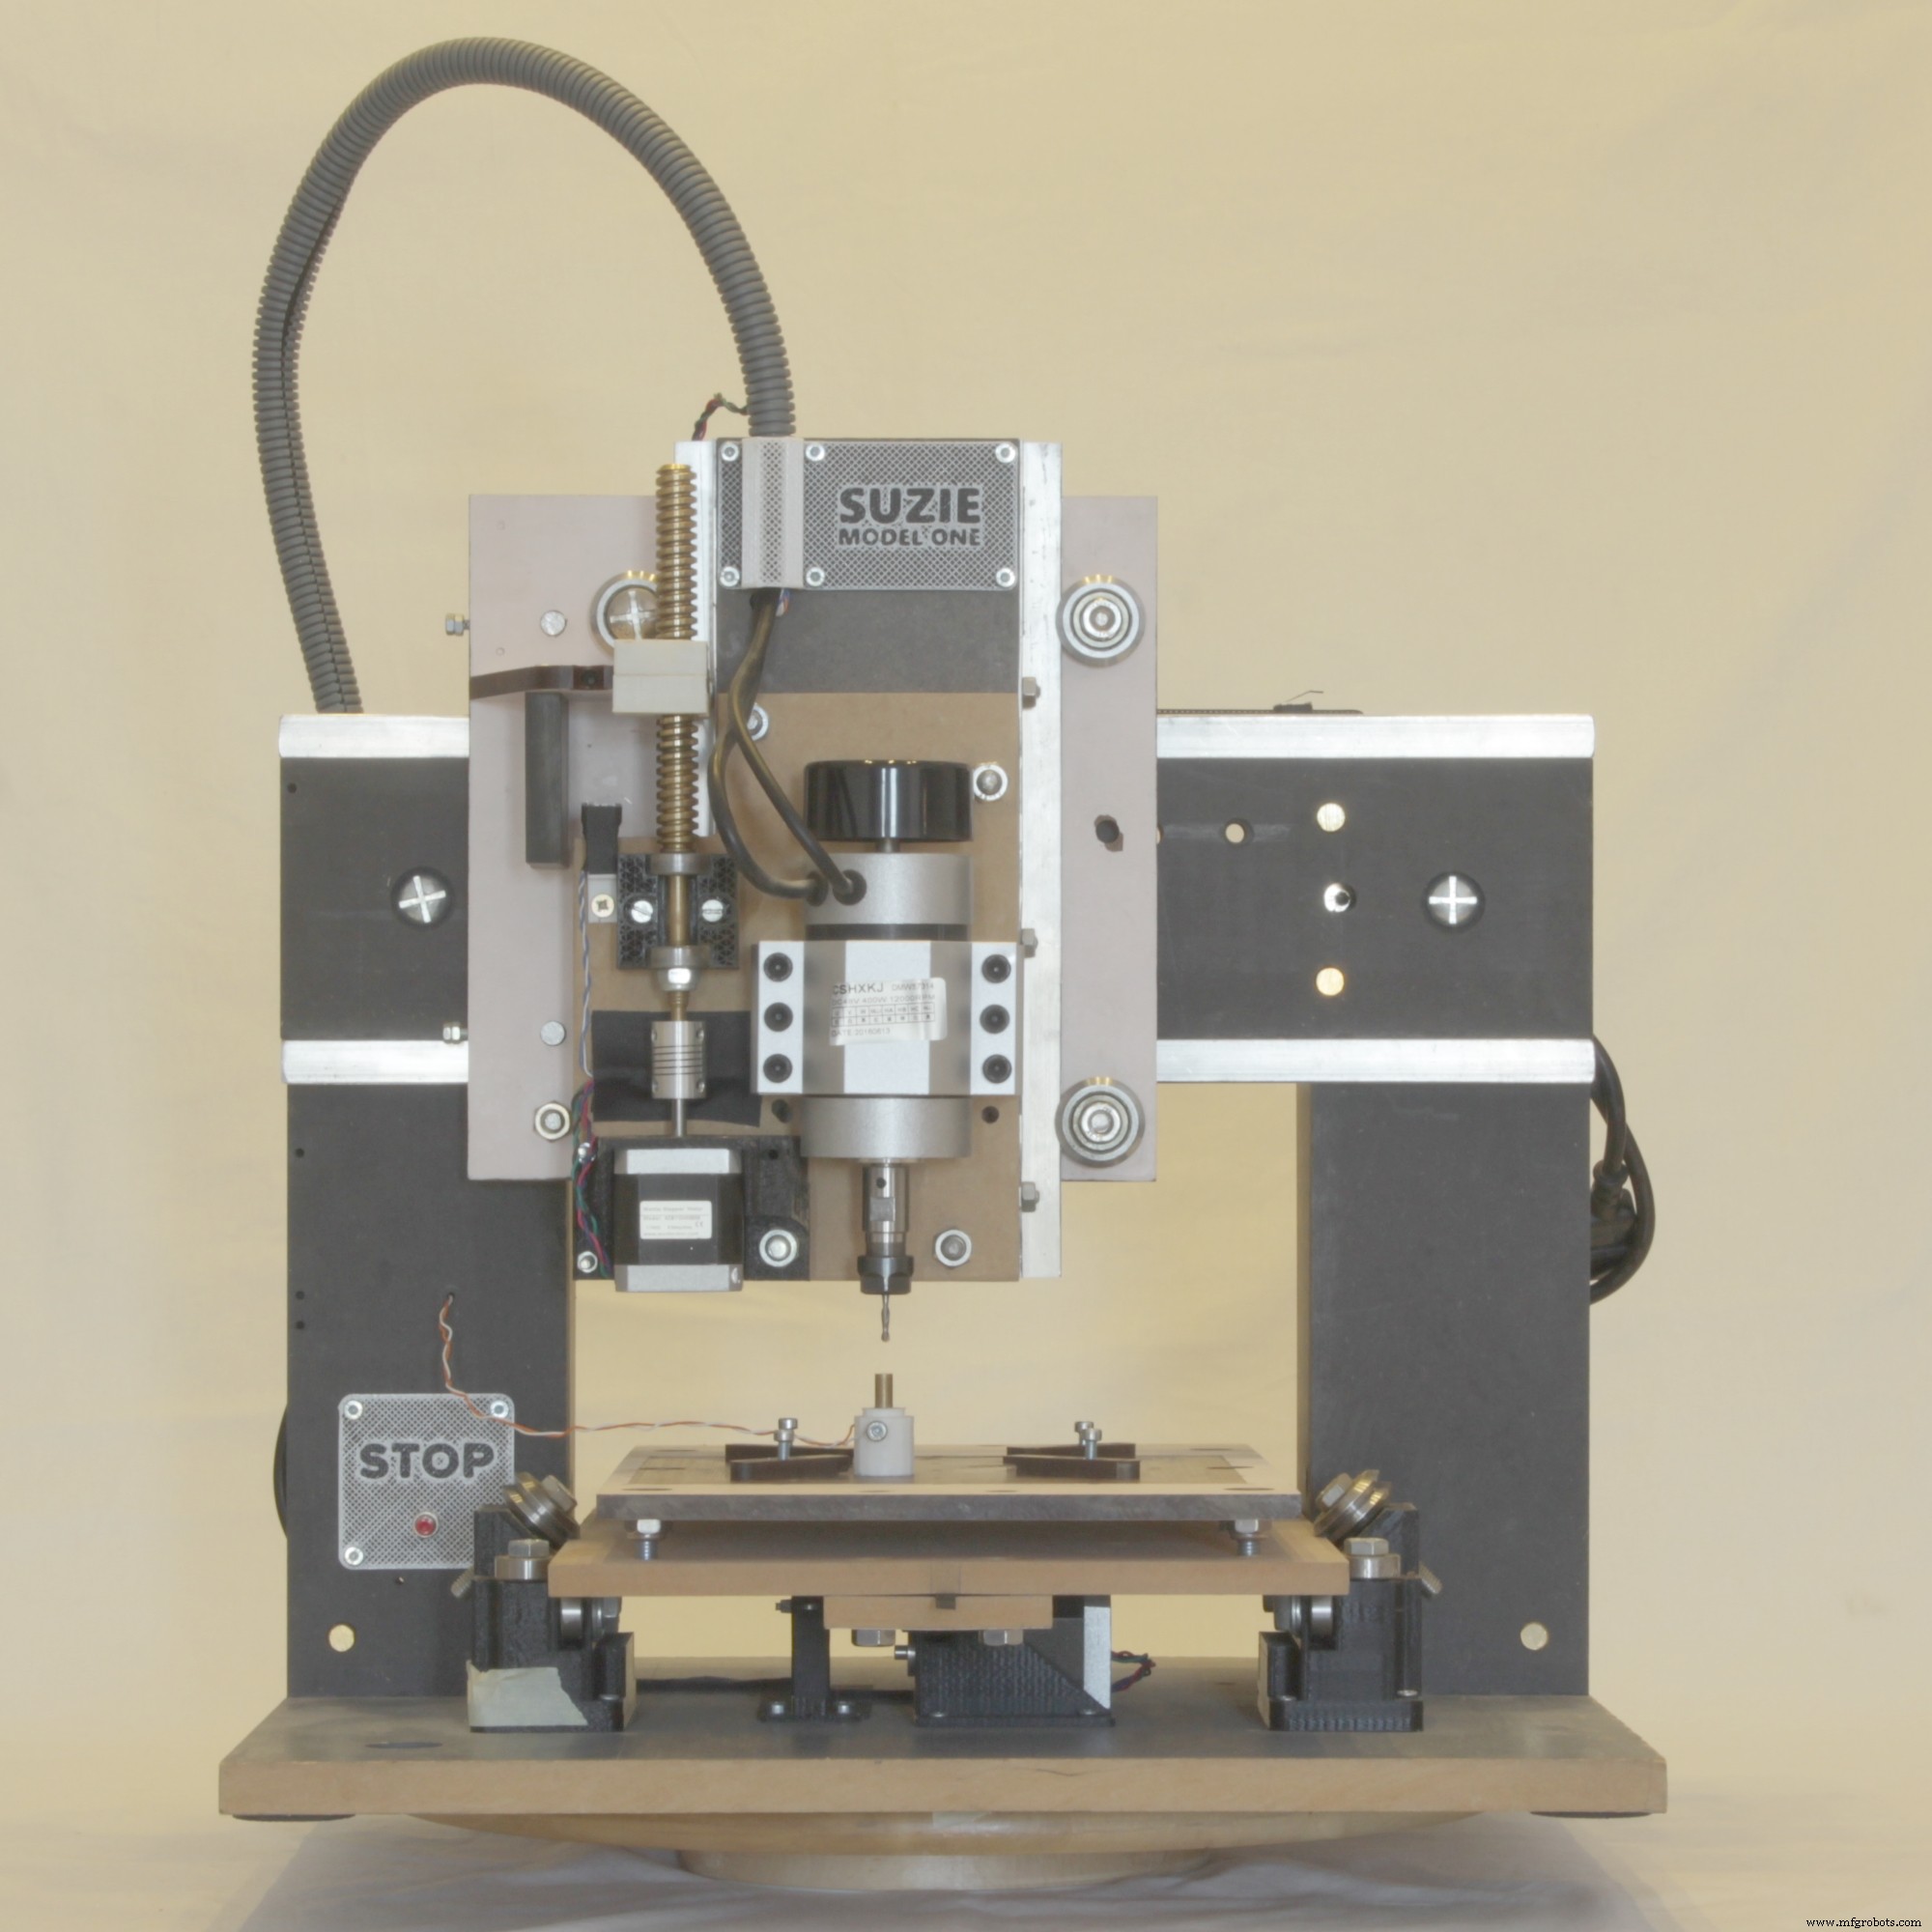
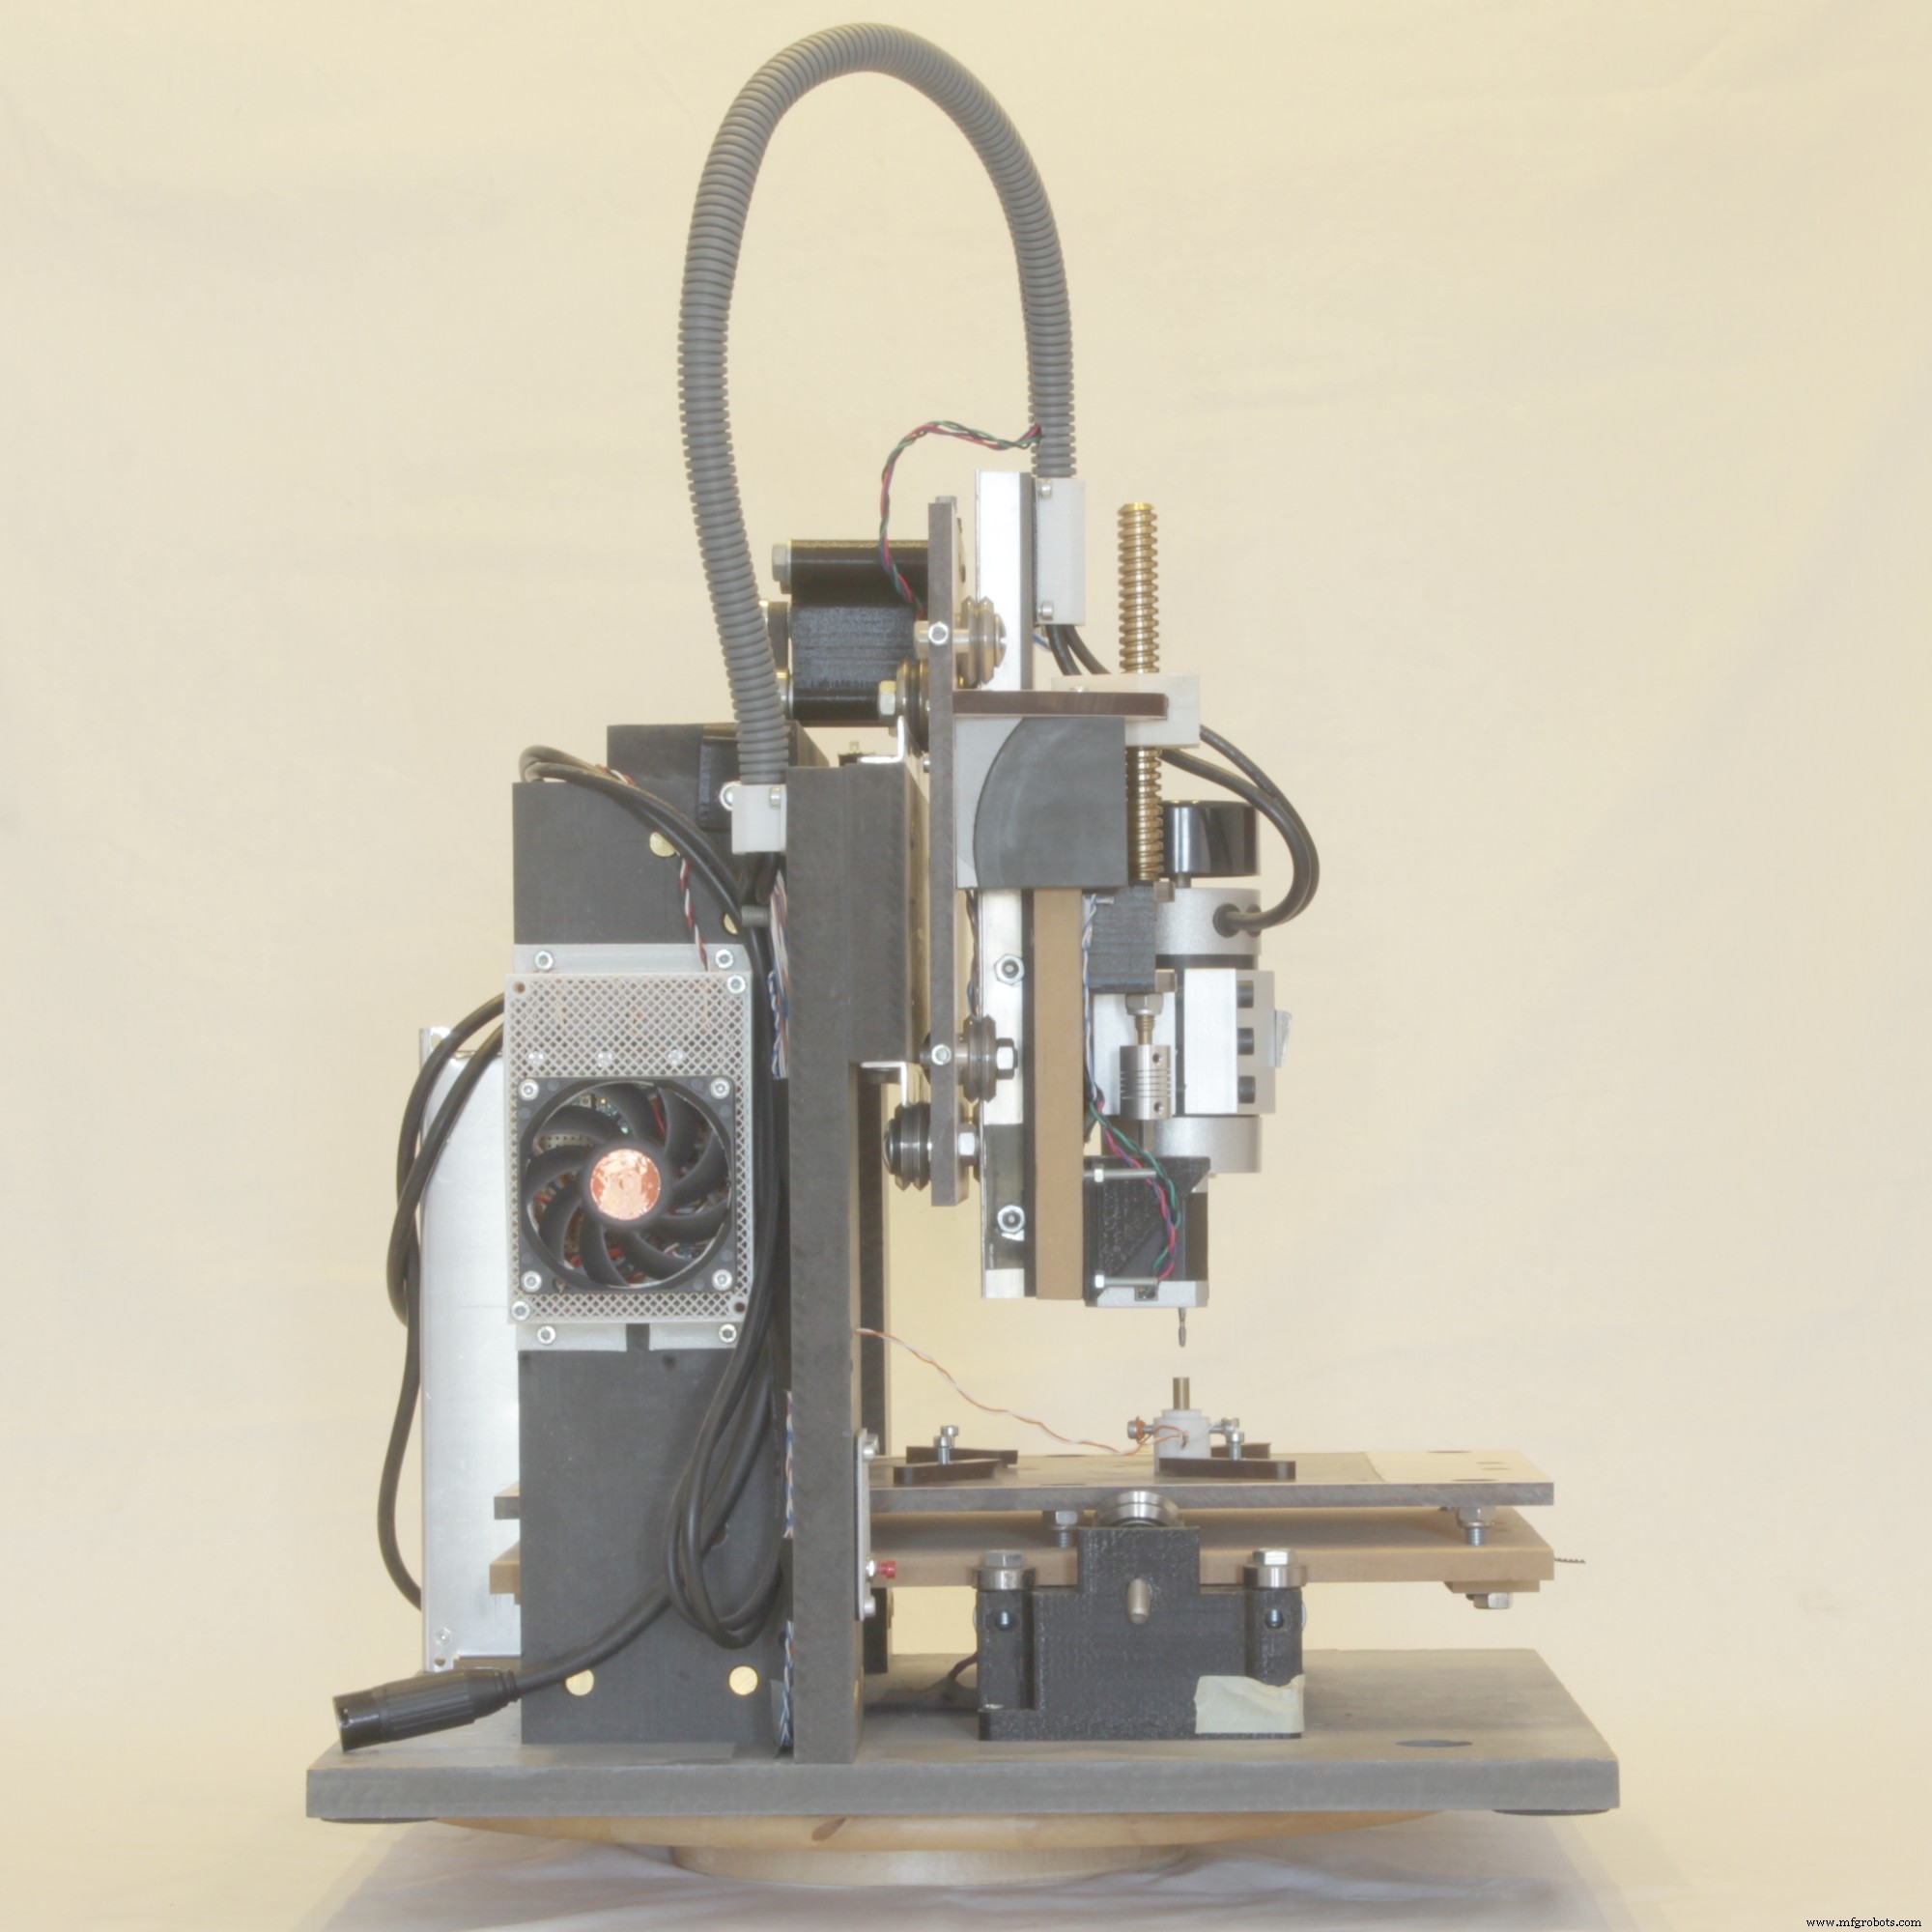
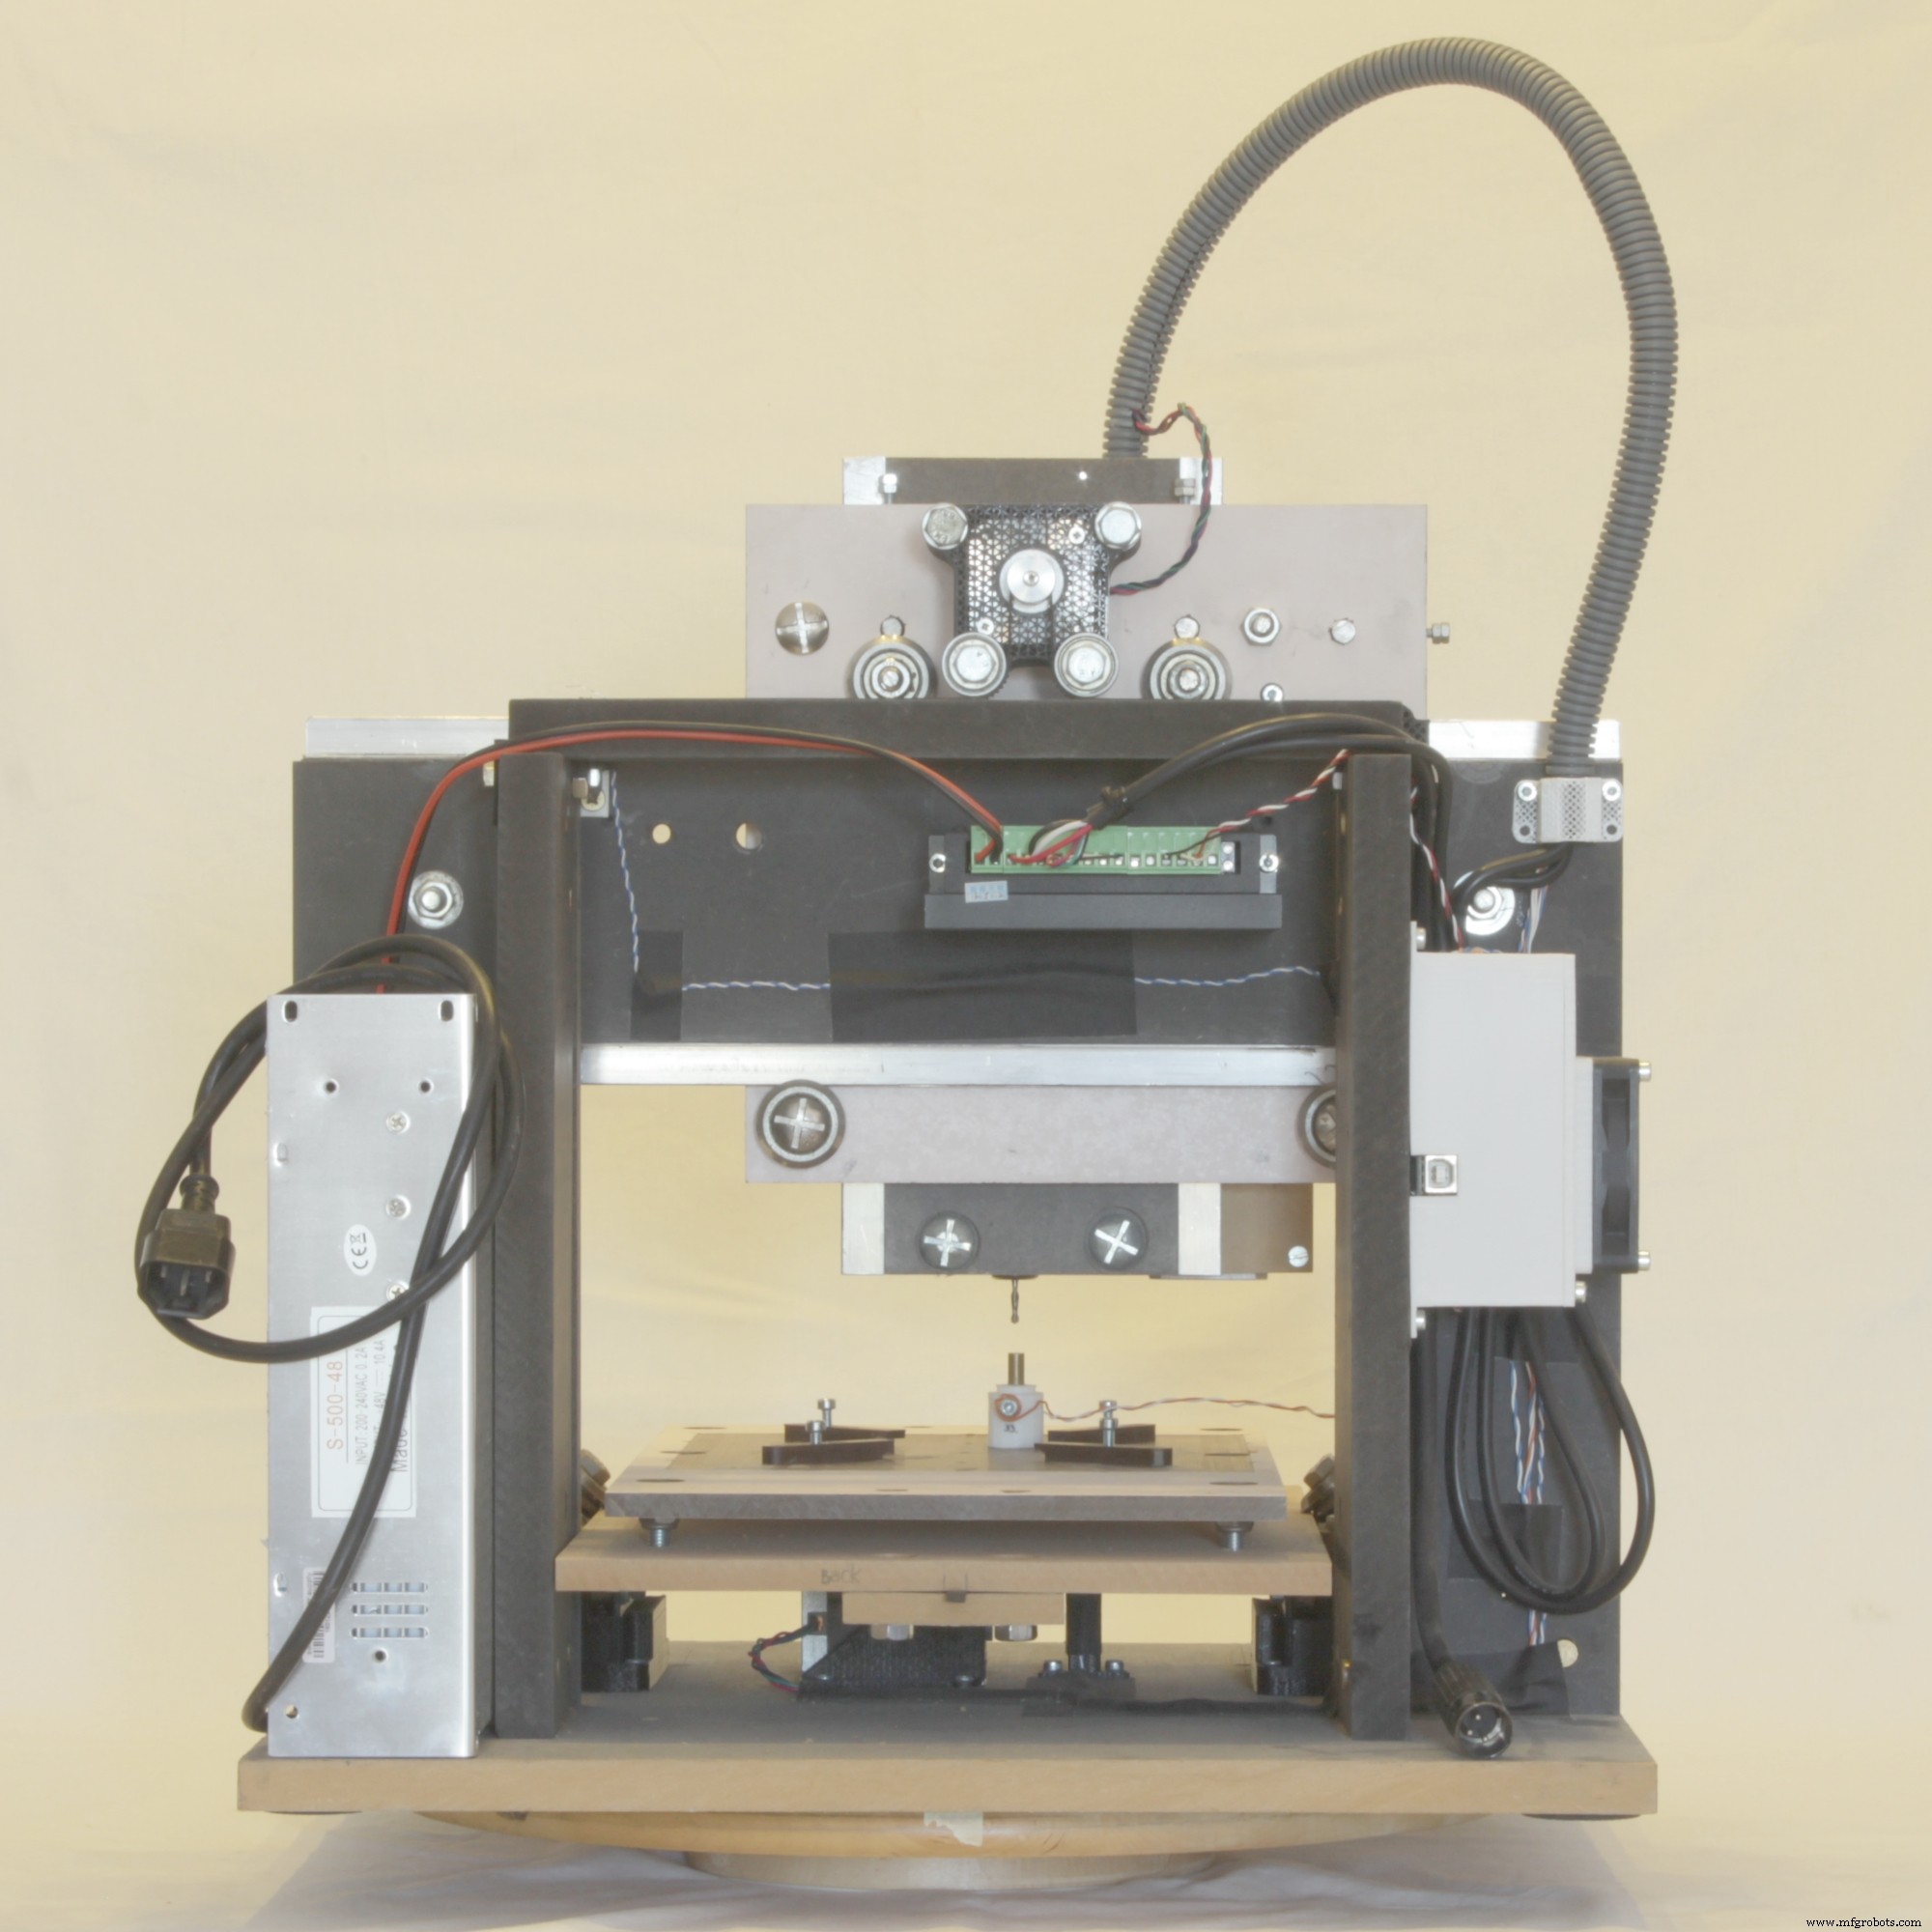
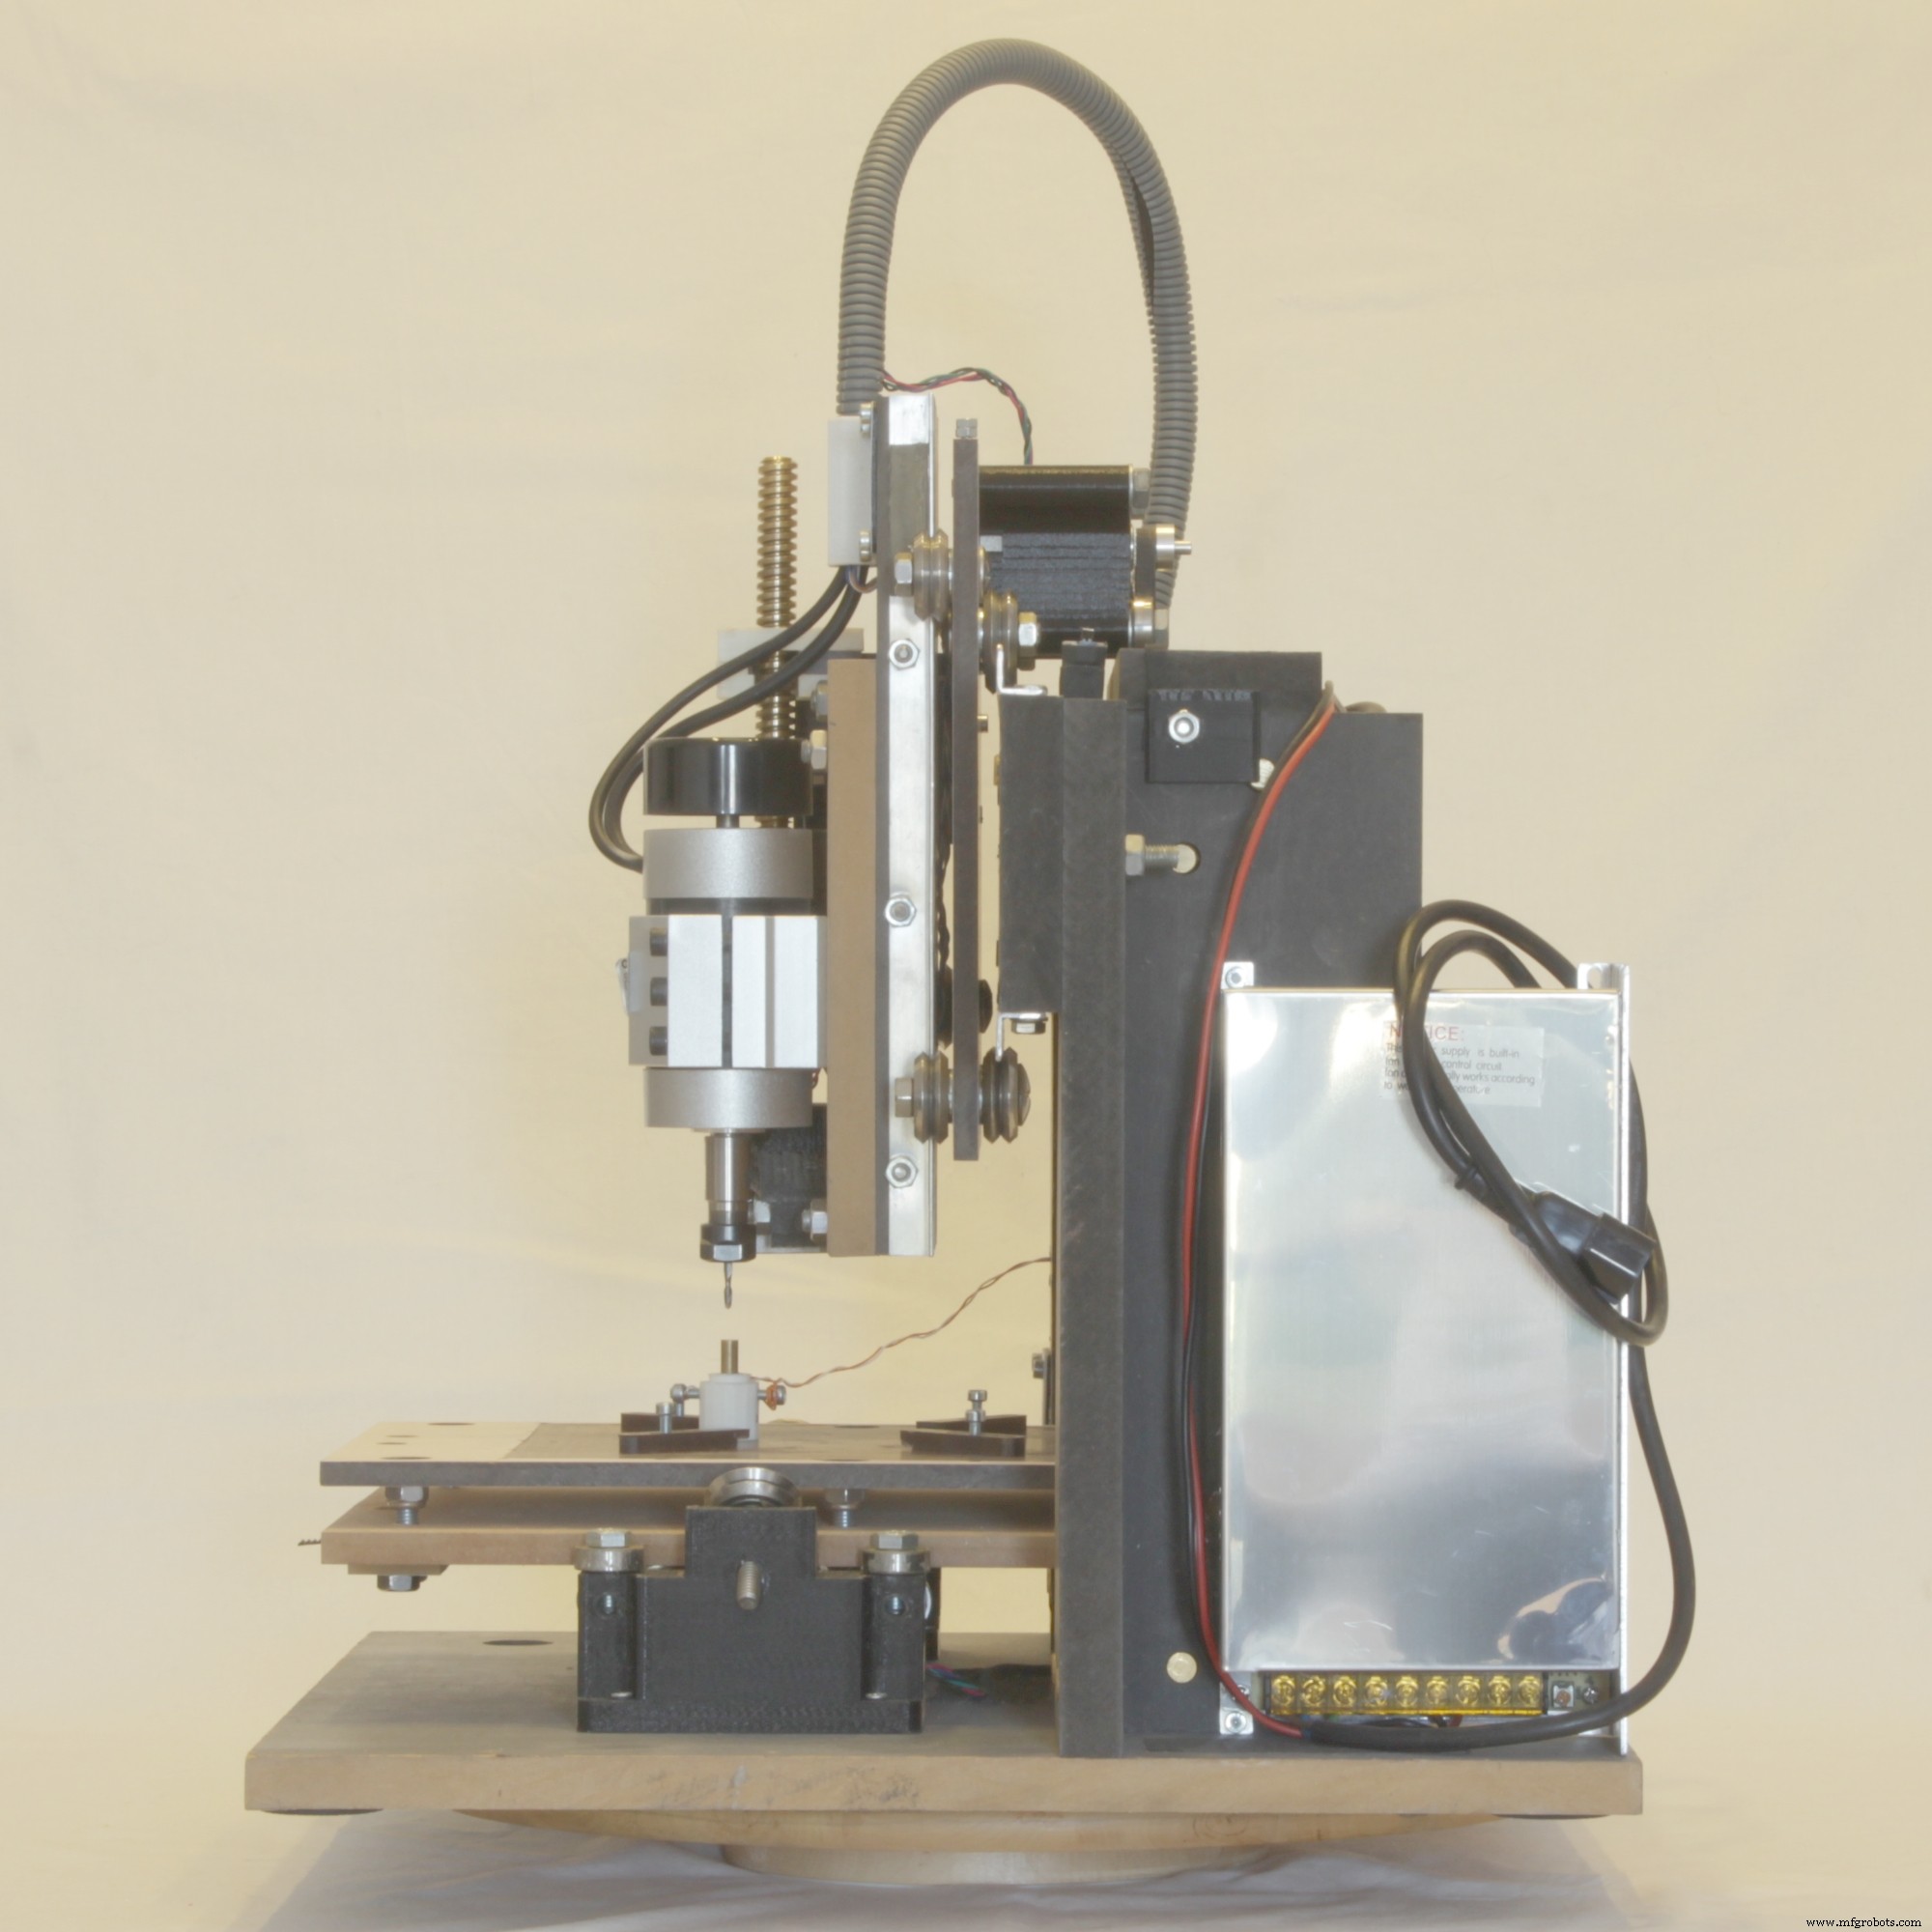
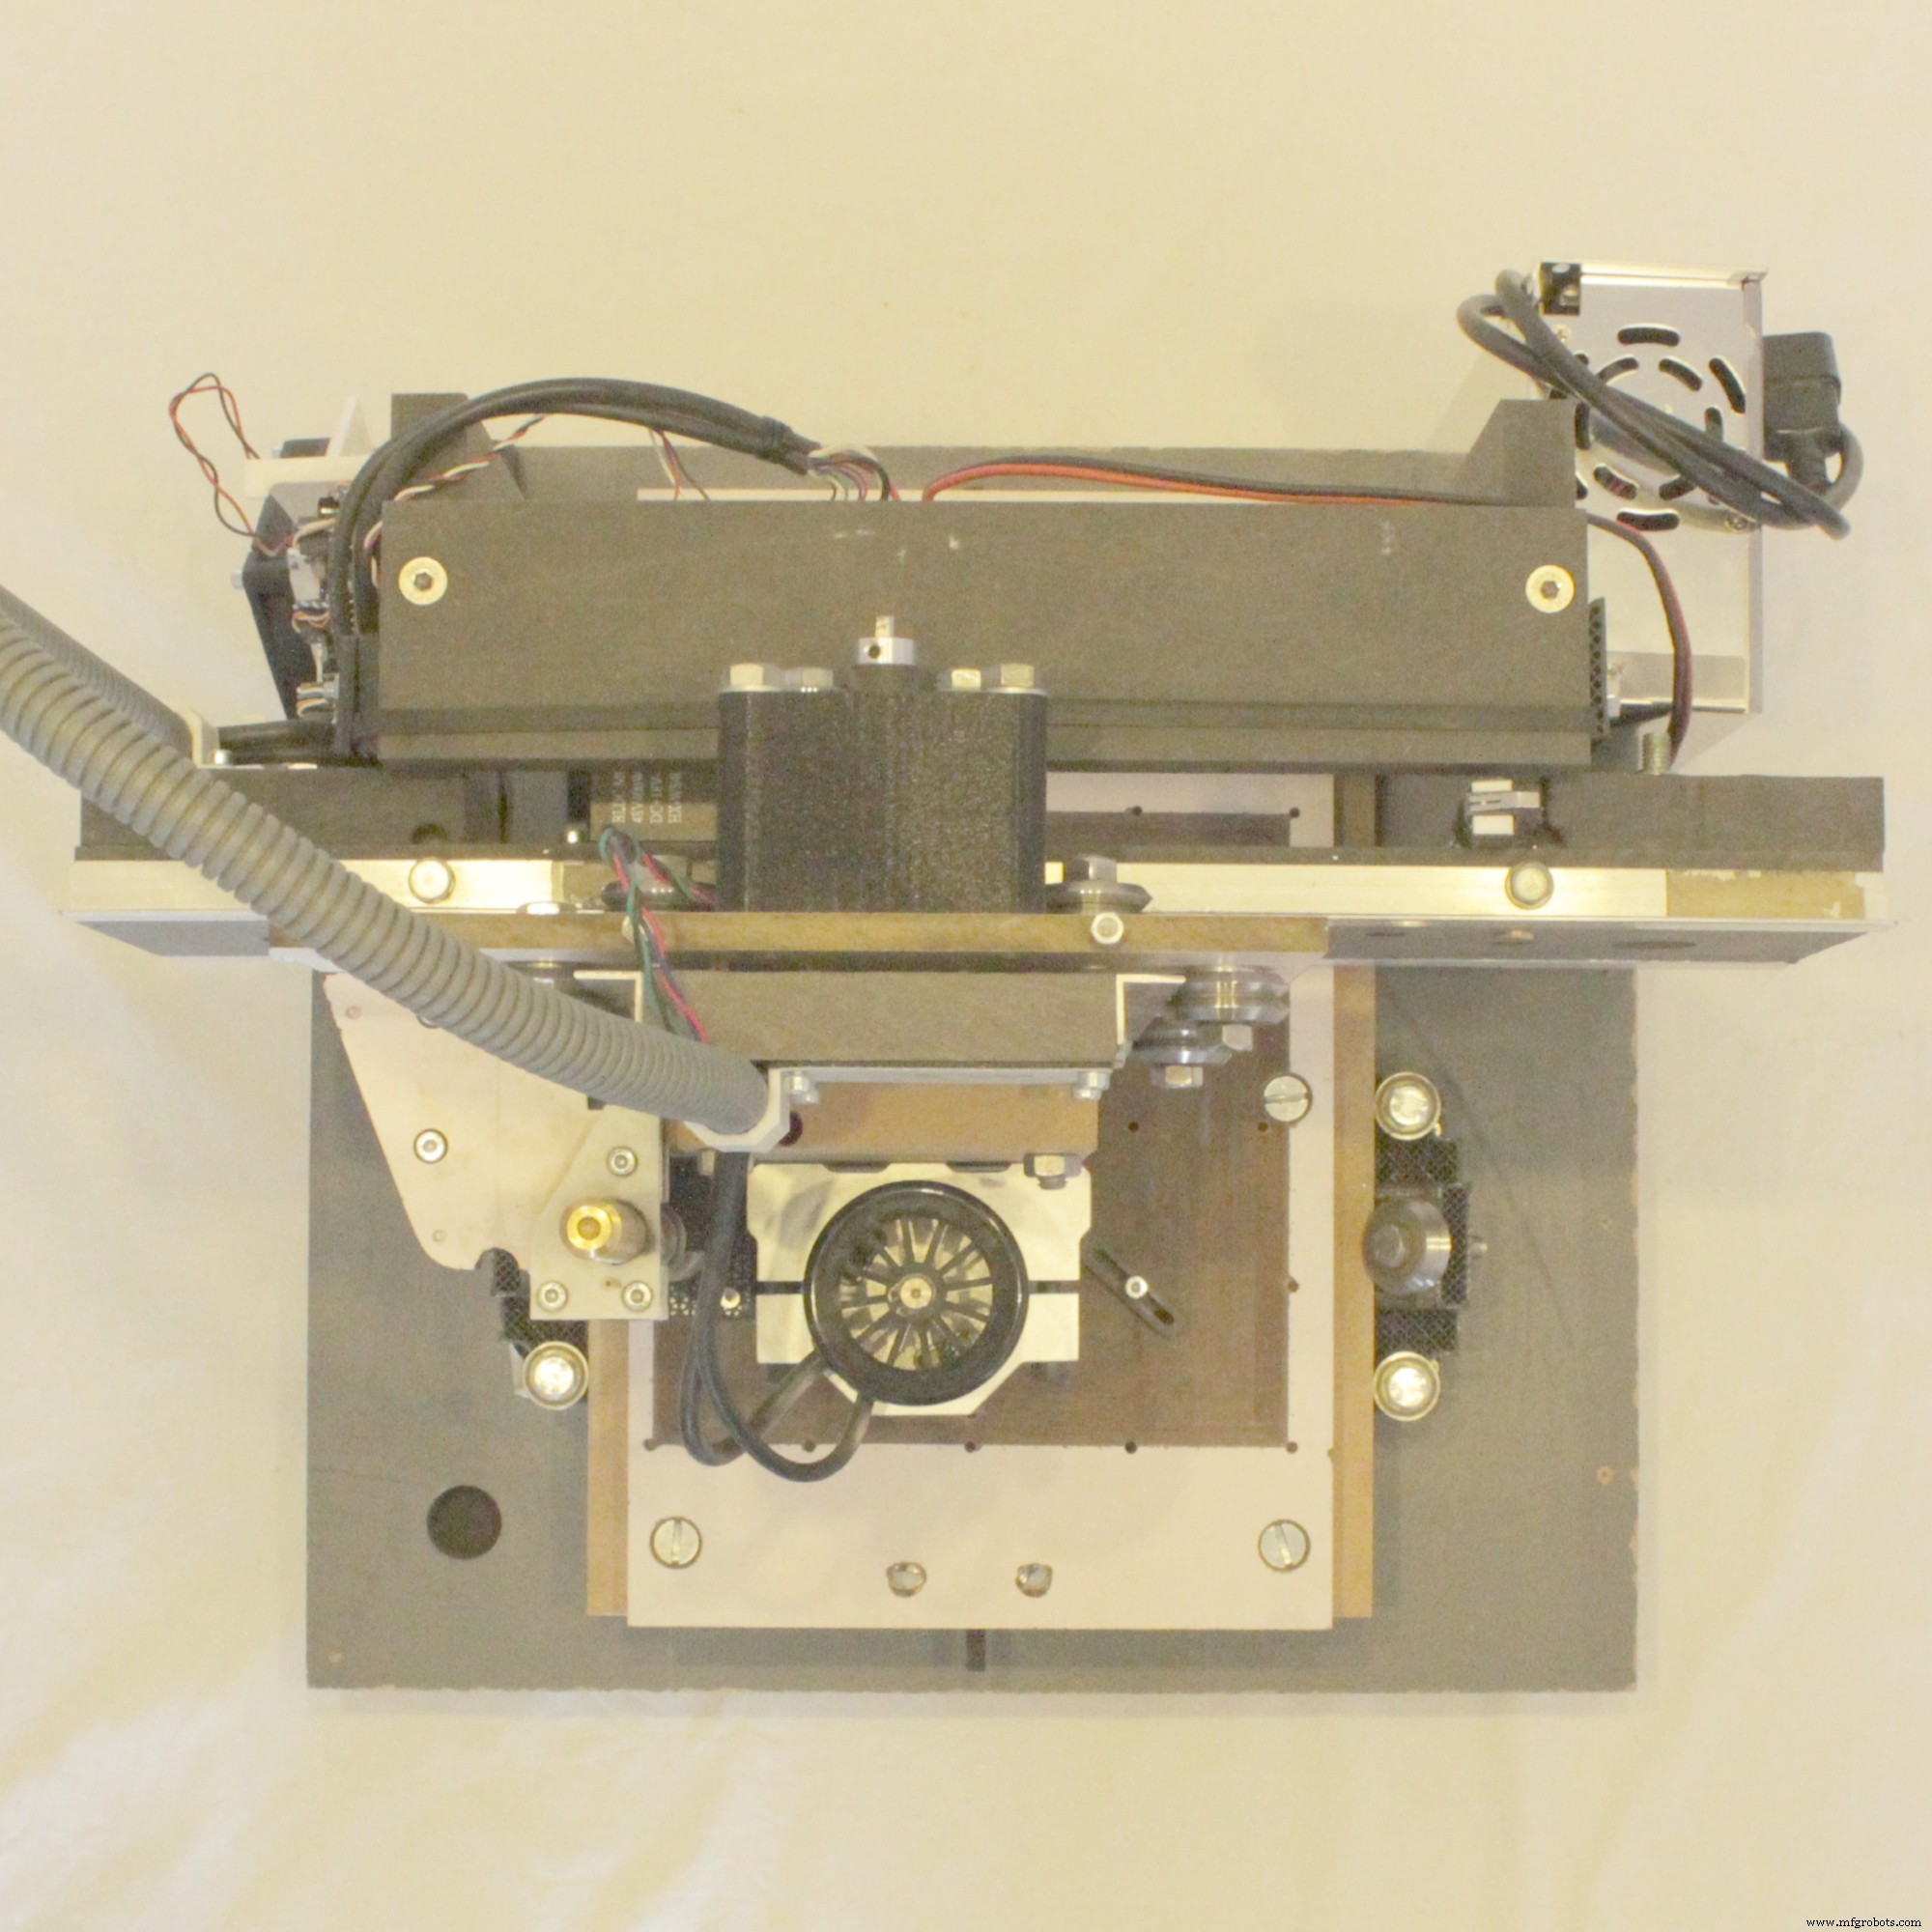
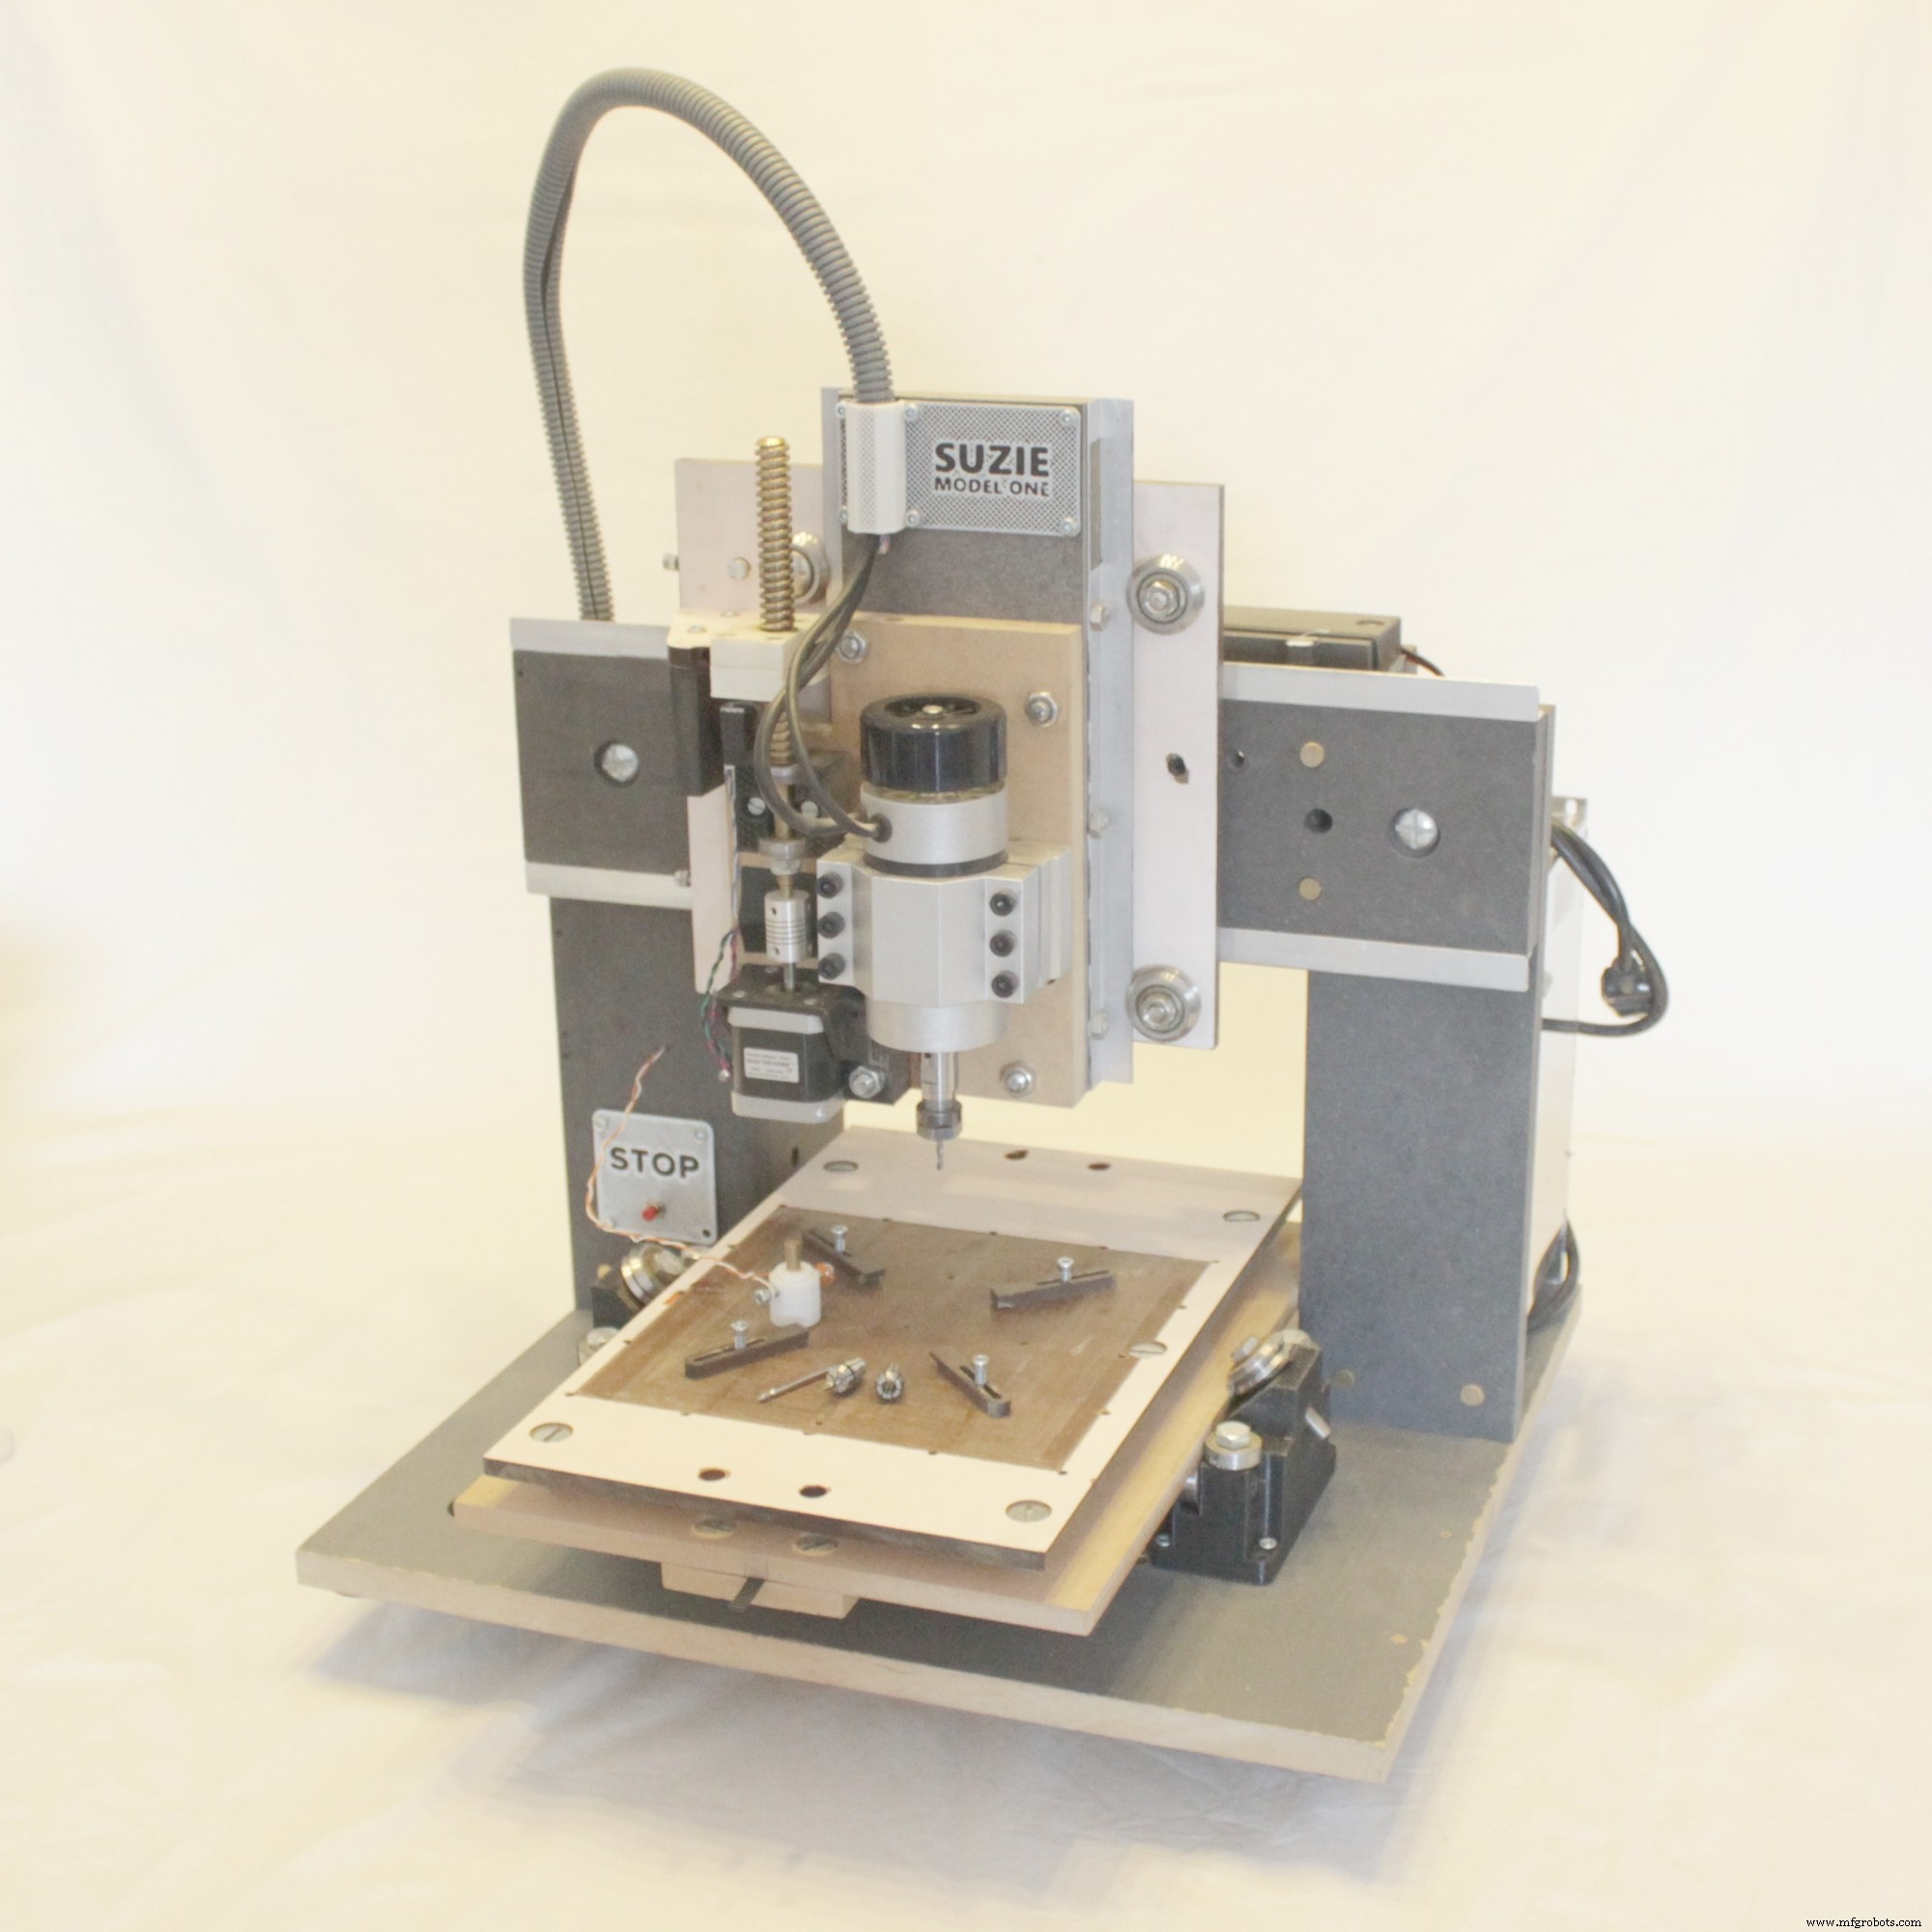
SUZIE는 X축과 Y축에서 제로 백래시를 달성했습니다.
펌웨어에서 별도 보정 없이 항상 정확한 치수로 절삭합니다. 이는 리드스크류 대신 벨트를 사용했기 때문입니다. 리드스크류는 너트 내부를 마찰 없이 움직이려면 약간의 간격이 필요하고 이를 보정해야 합니다. 시간이 지나 너트가 마모되면 일정한 백래시가 발생해 펌웨어에서 보정해야 하지만, 리드스크류 자체가 마모되면 구간별로 마모 정도가 달라 보정이 불가능합니다.
벨트는 금속 절삭에도 충분한 힘을 전달하며, 적절히 장력 조절 시 눈에 띄는 탄성이 없습니다.
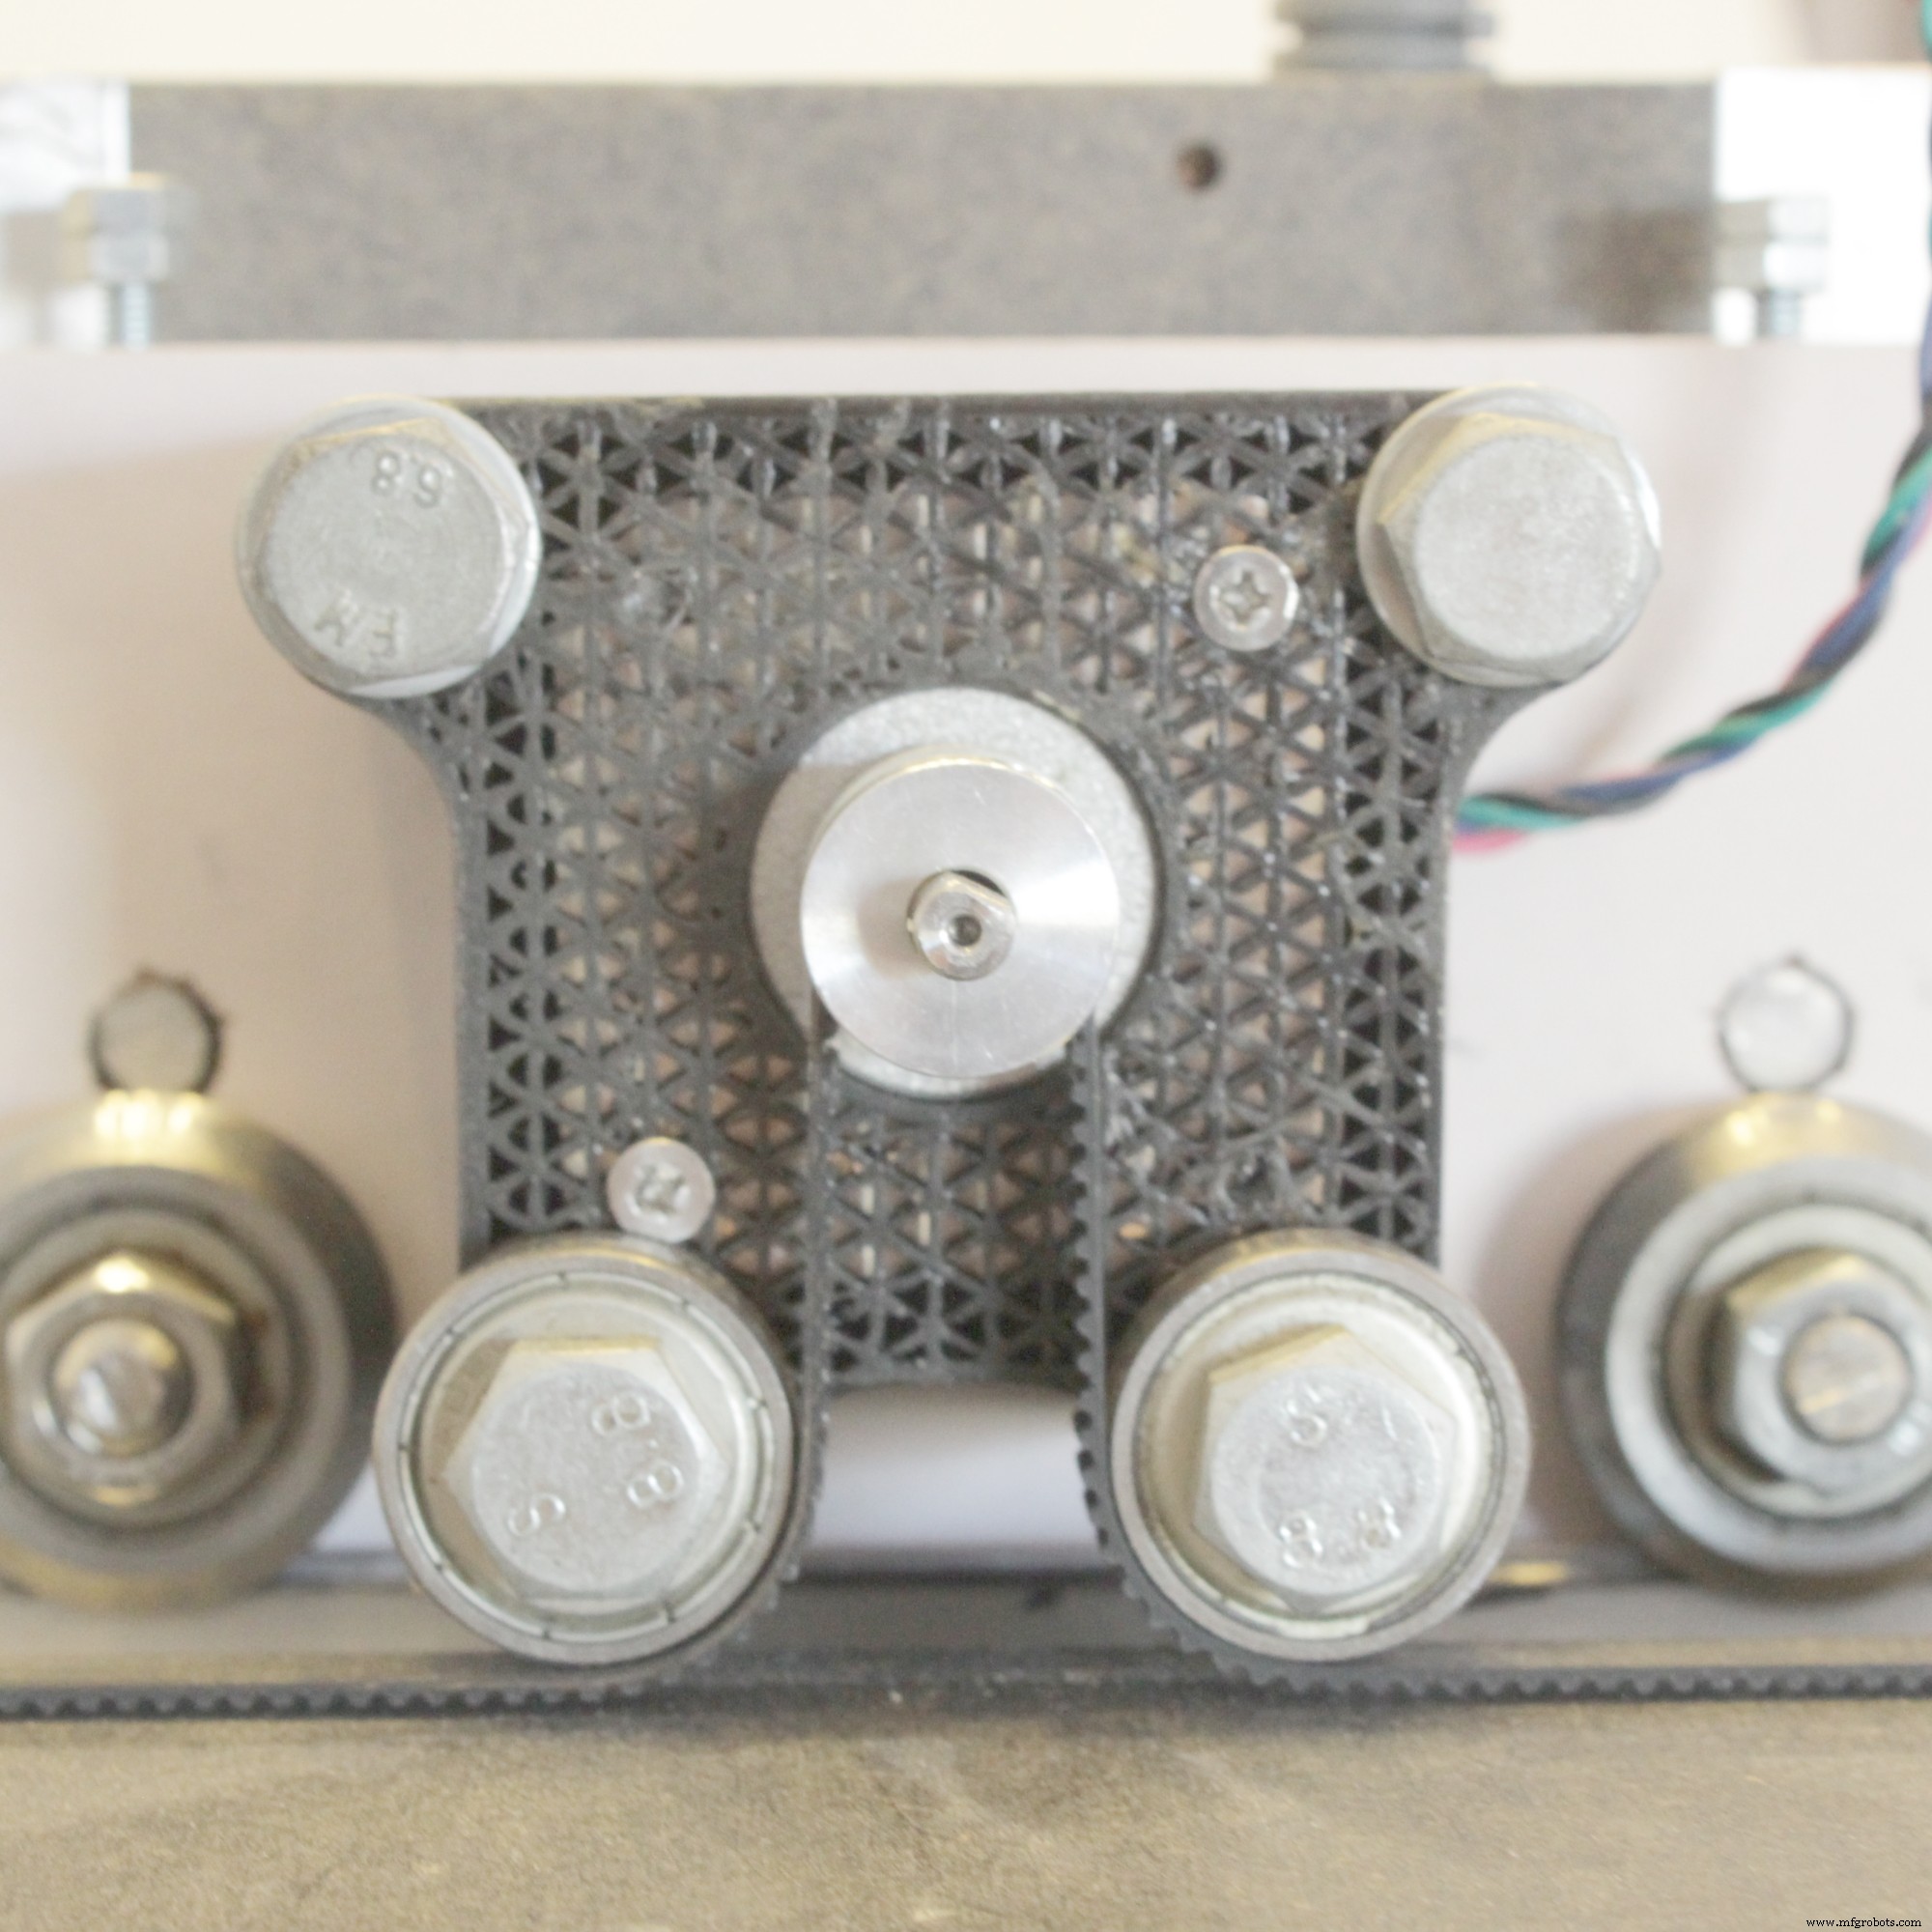
두 축 모두 스테퍼에서 이동부로 힘을 전달하는 동일한 기술을 사용하지만, 벨트와 스테퍼 마운팅 방식에 큰 차이가 있습니다. 3D 프린터처럼 벨트가 루프를 형성하지 않고, 양끝이 고정되어 있으며 스테퍼가 랙 기어처럼 벨트 위를 이동합니다.
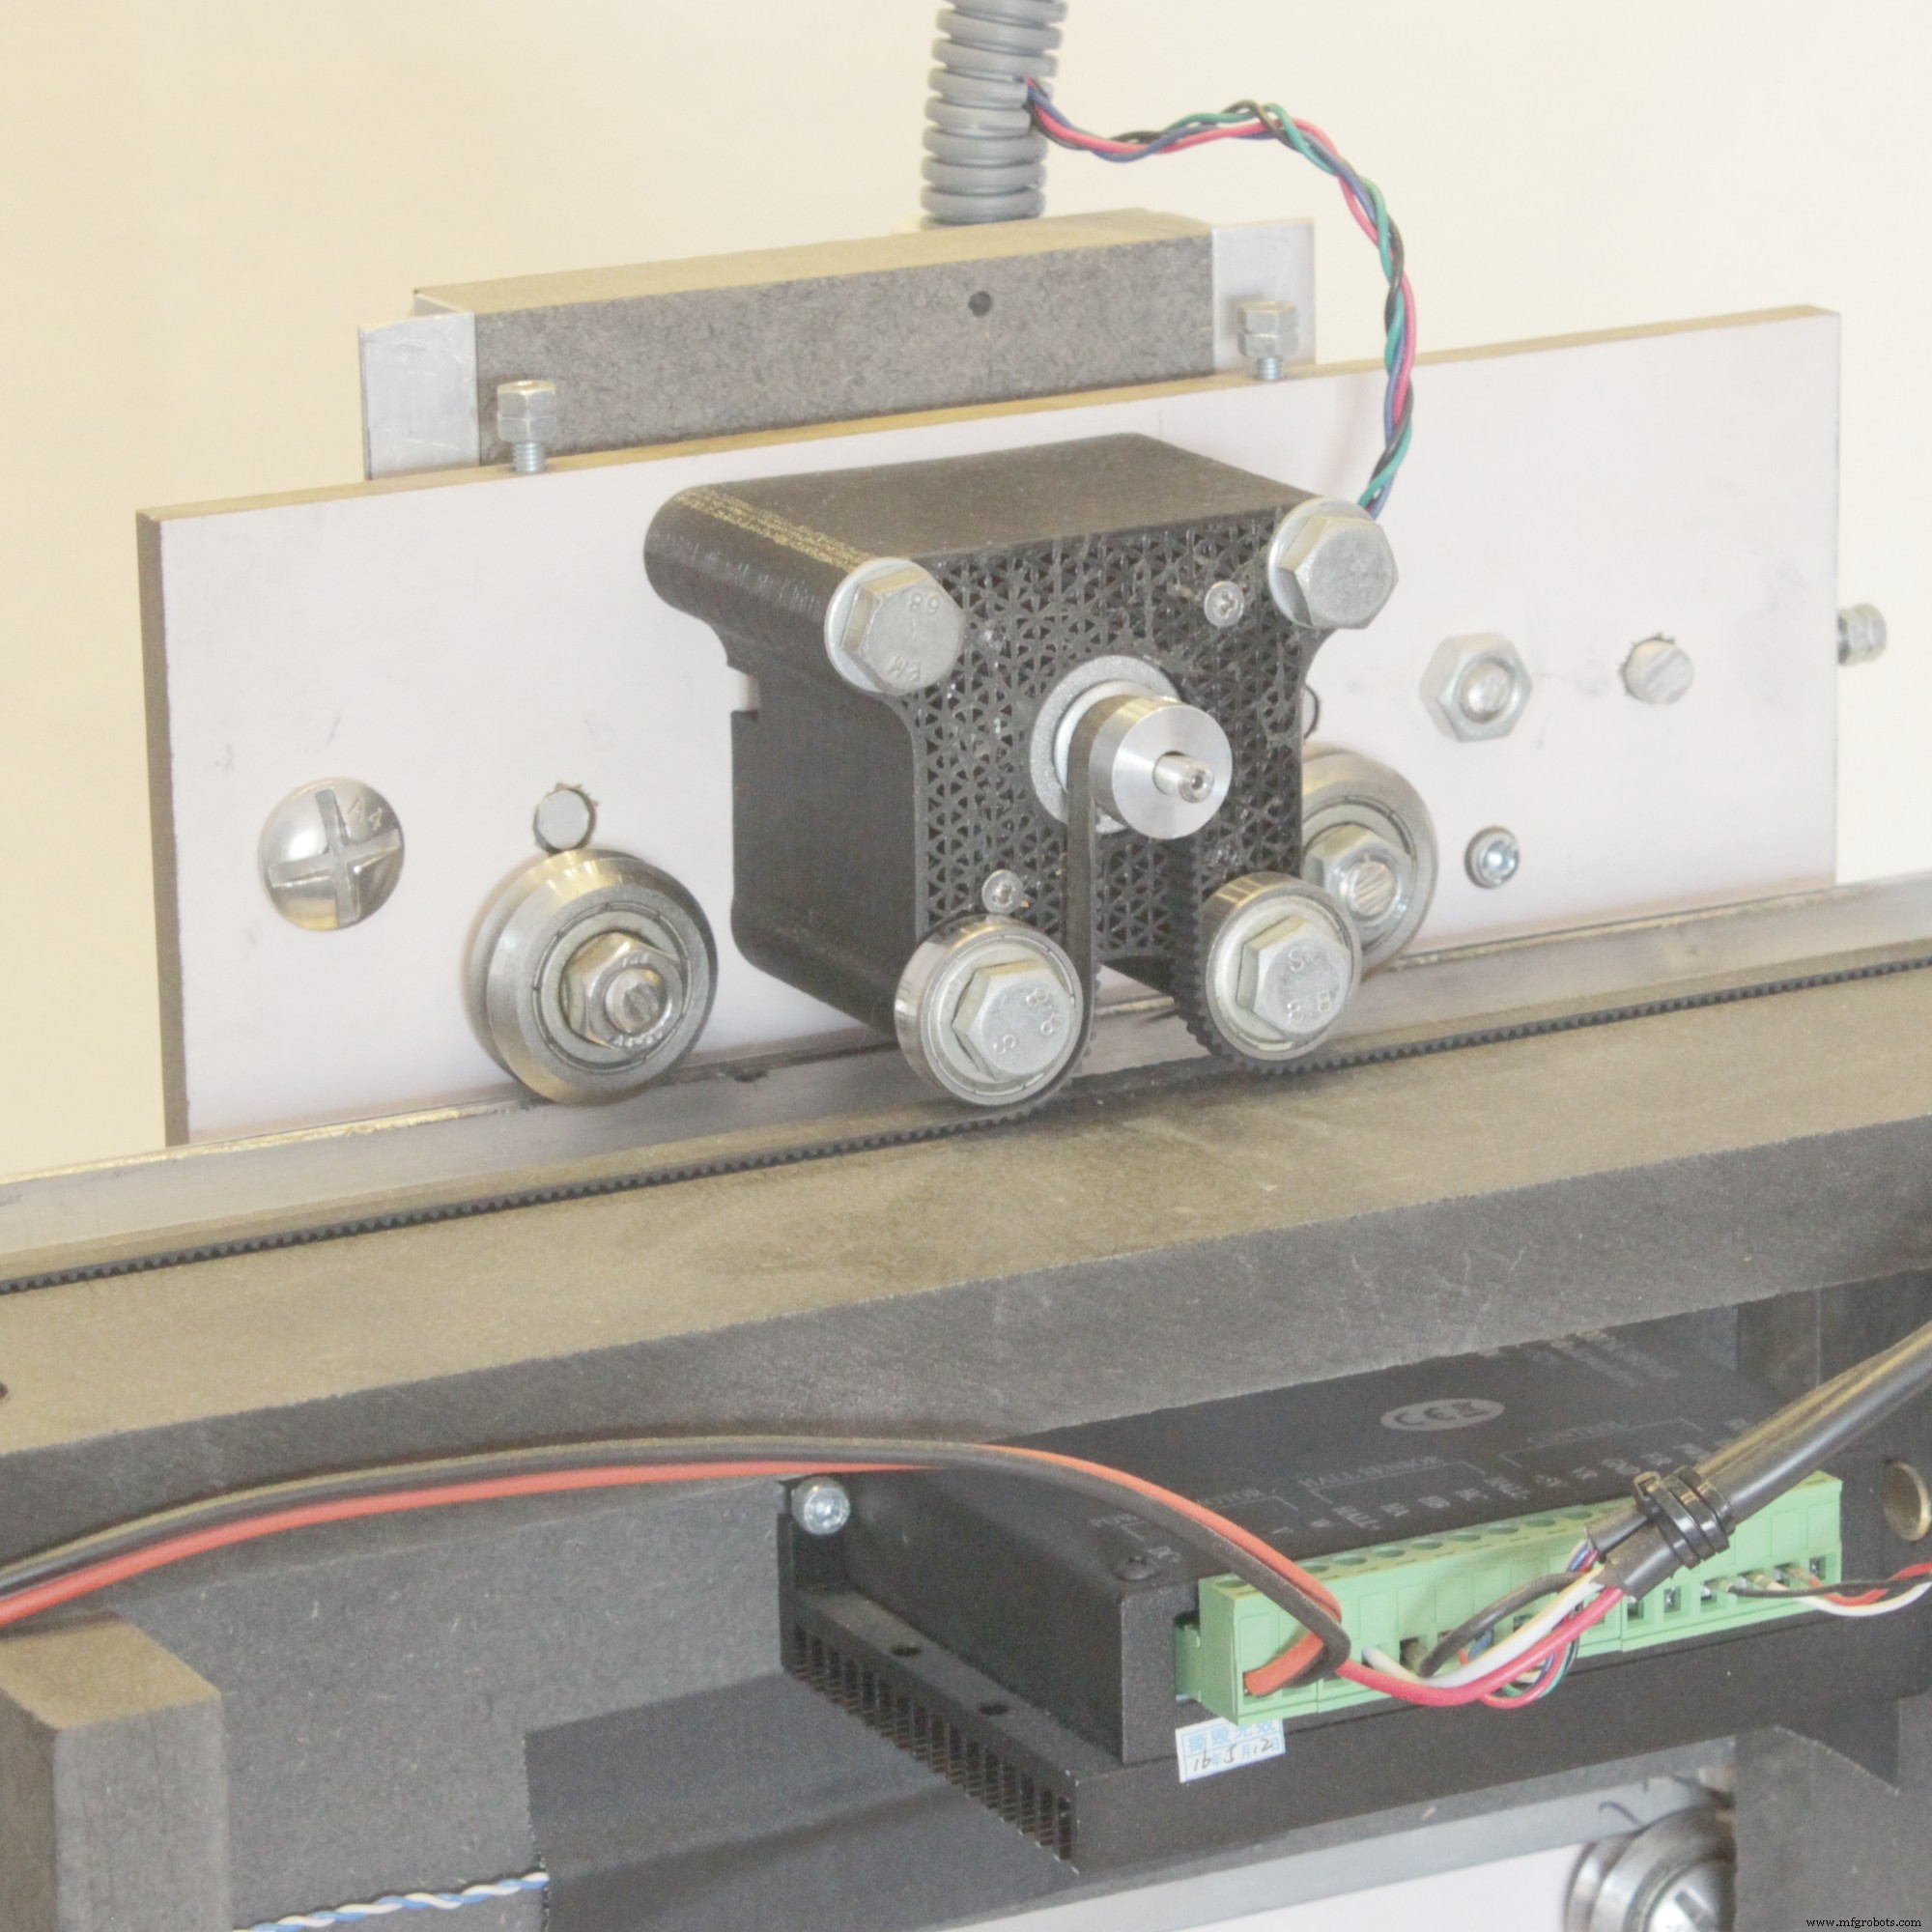
X 캐리어에 스테퍼가 부착되고 벨트는 기계 프레임에 고정됩니다. 스테퍼가 캐리어와 함께 이동합니다.
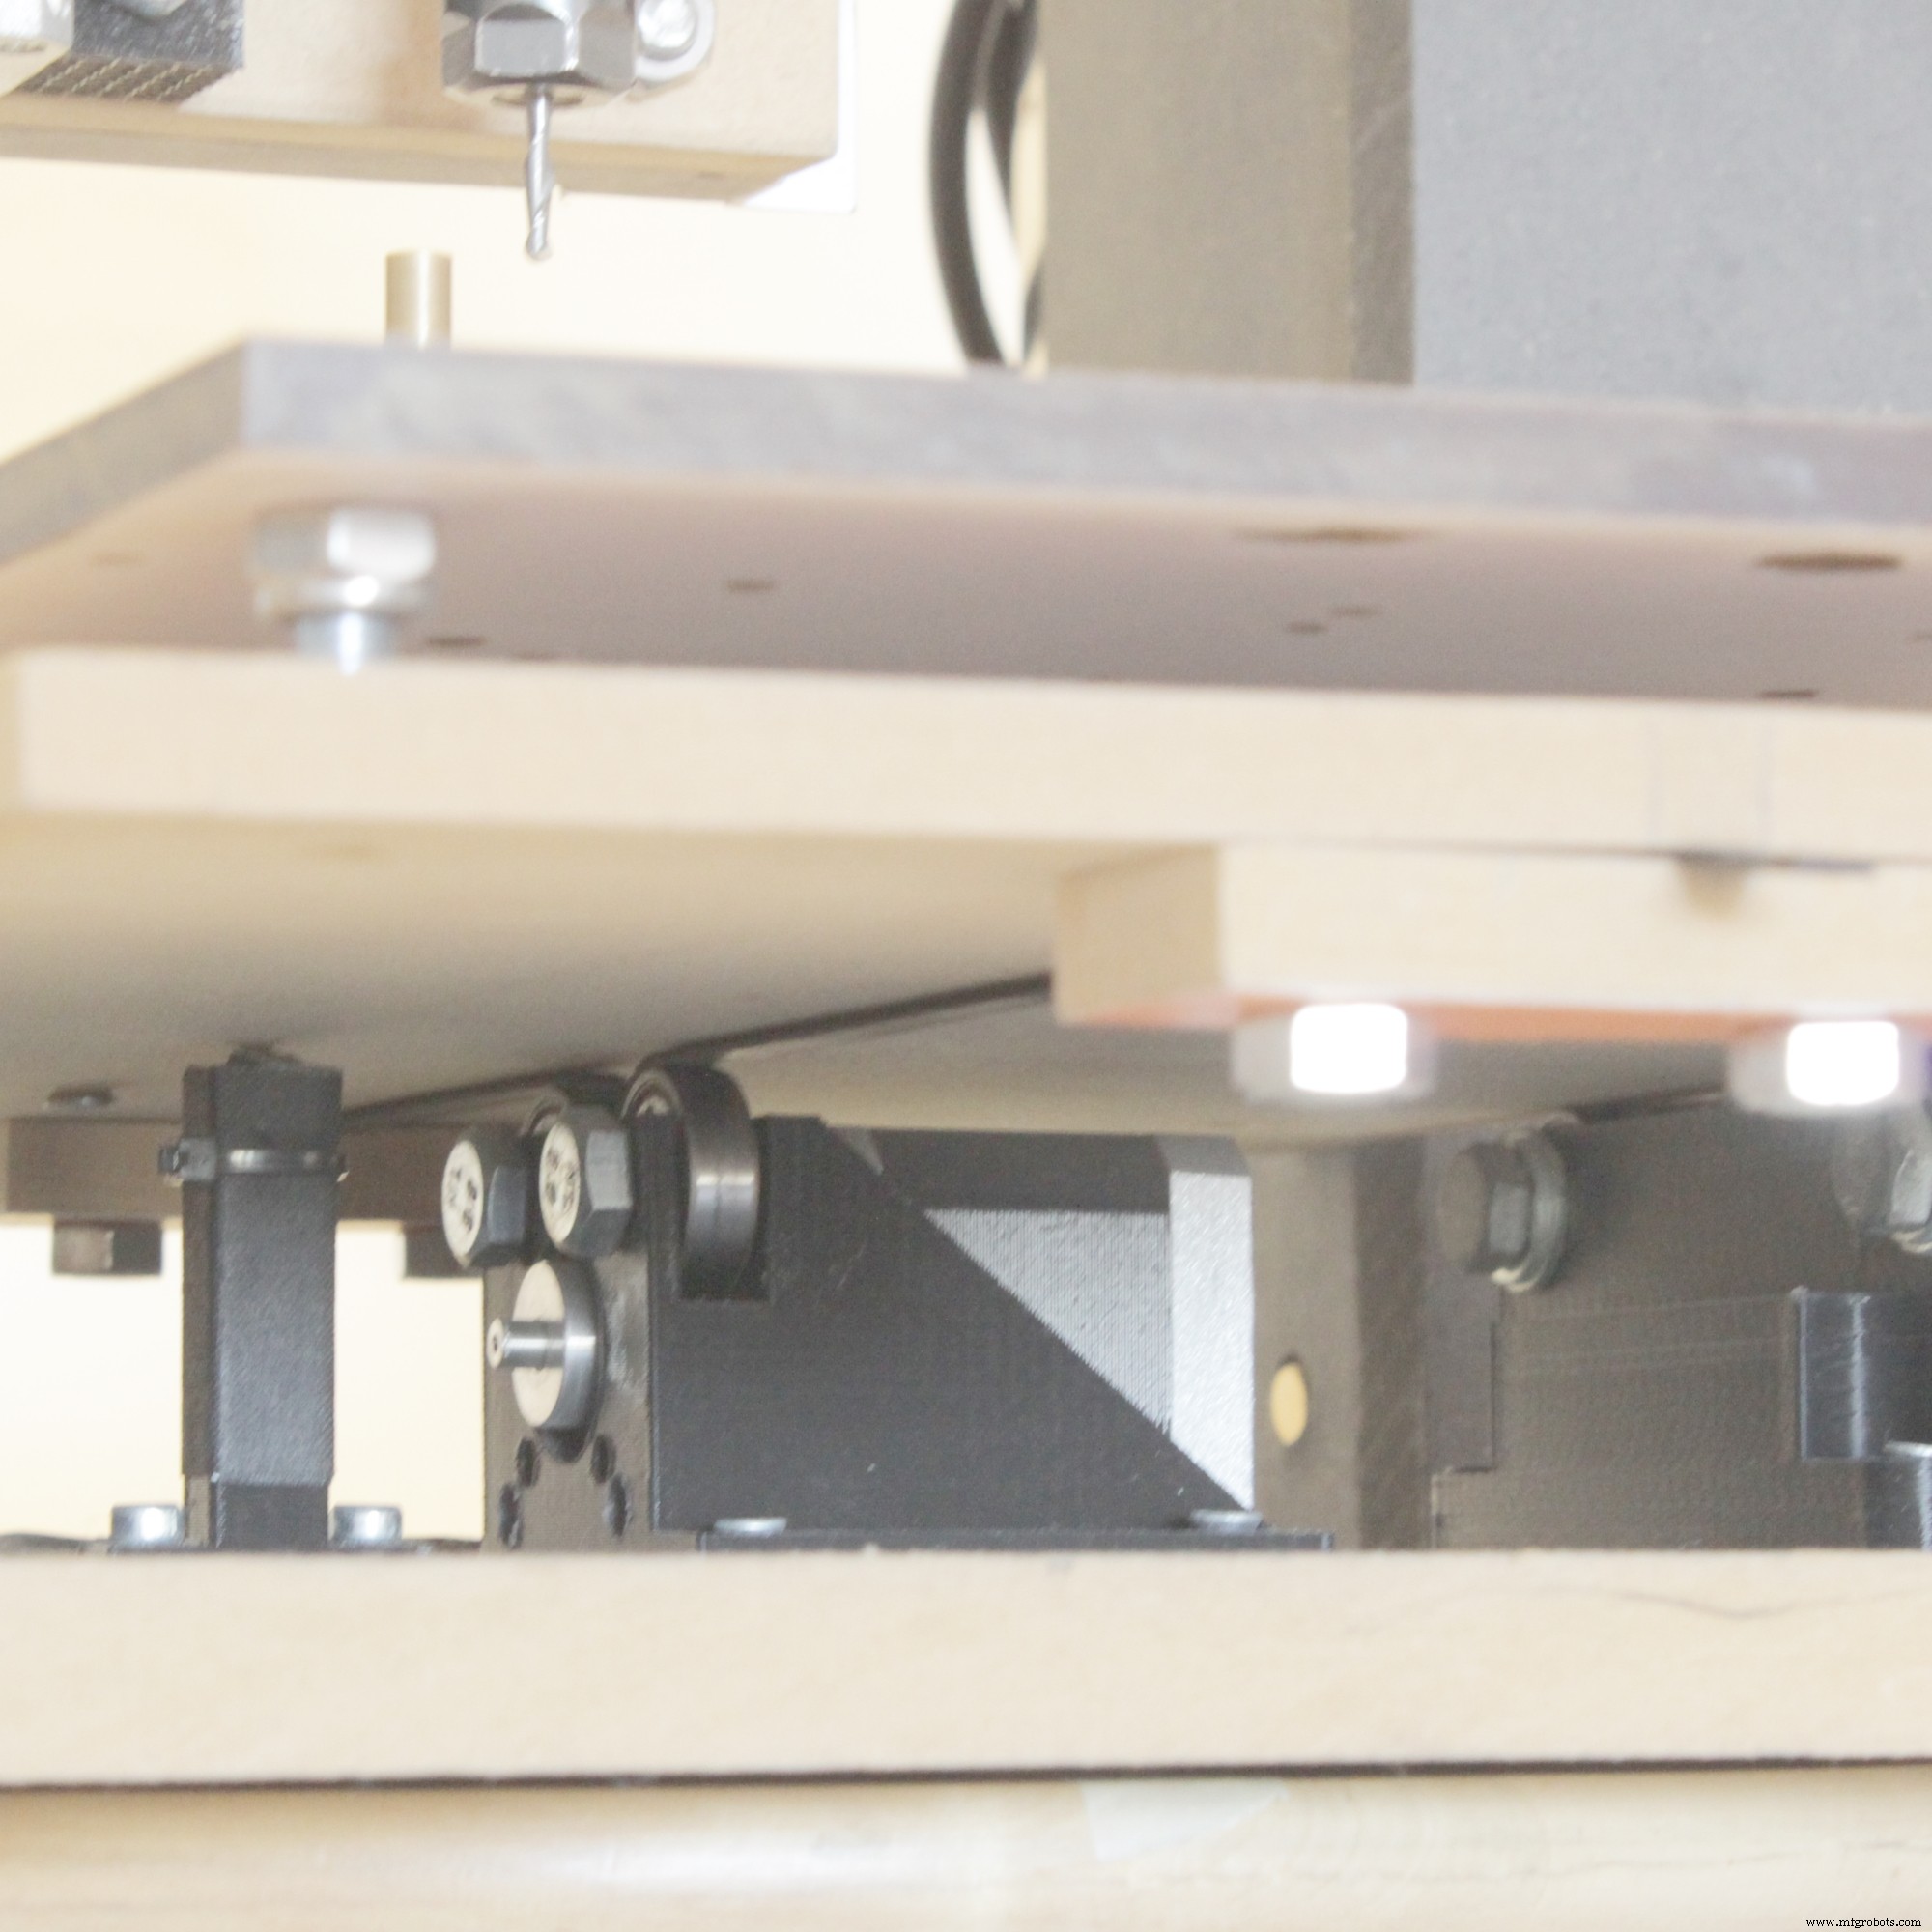
Y 트레이는 같은 개념이지만 스테퍼가 고정되고 벨트가 이동합니다. X축과 정반대 방식입니다. 이 방식 덕분에 Y 트레이의 최대 길이는 사실상 무한하며, 기계 설계 변경 없이 필요에 따라 변경 가능합니다. 레일이 이동 트레이에 있고 베어링이 기계 하부 구조에 고정되어 있기 때문입니다.
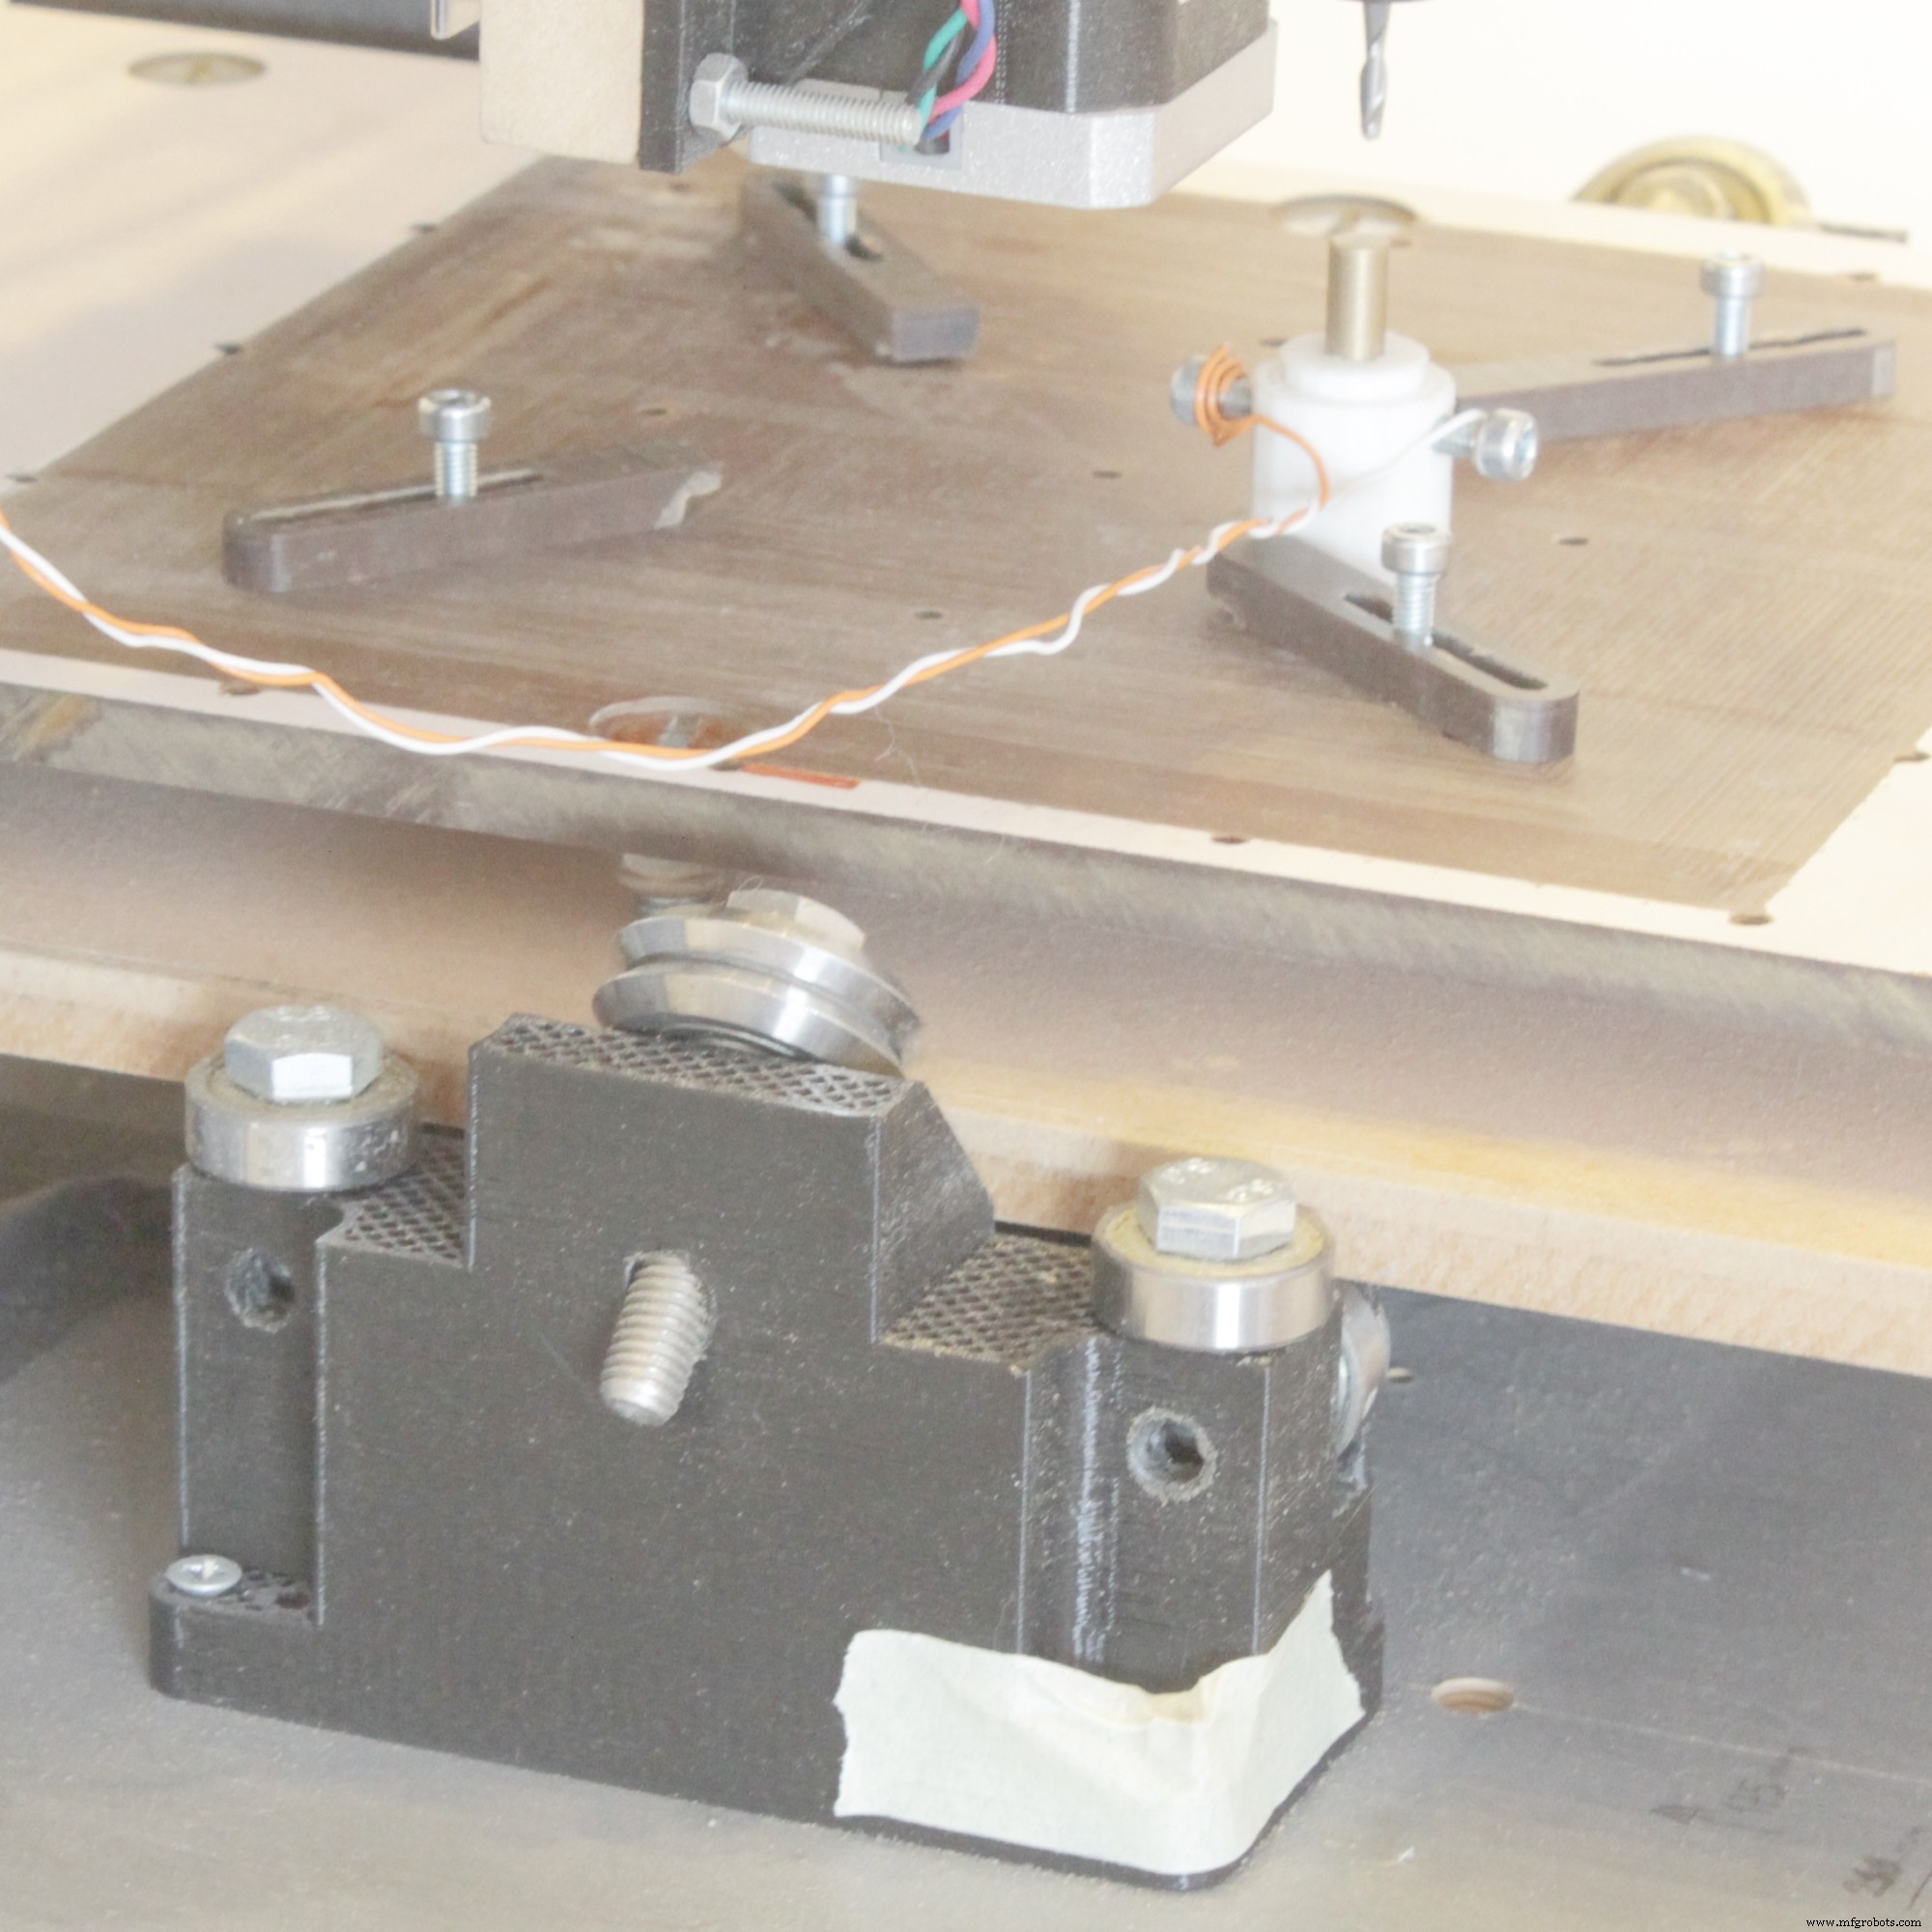
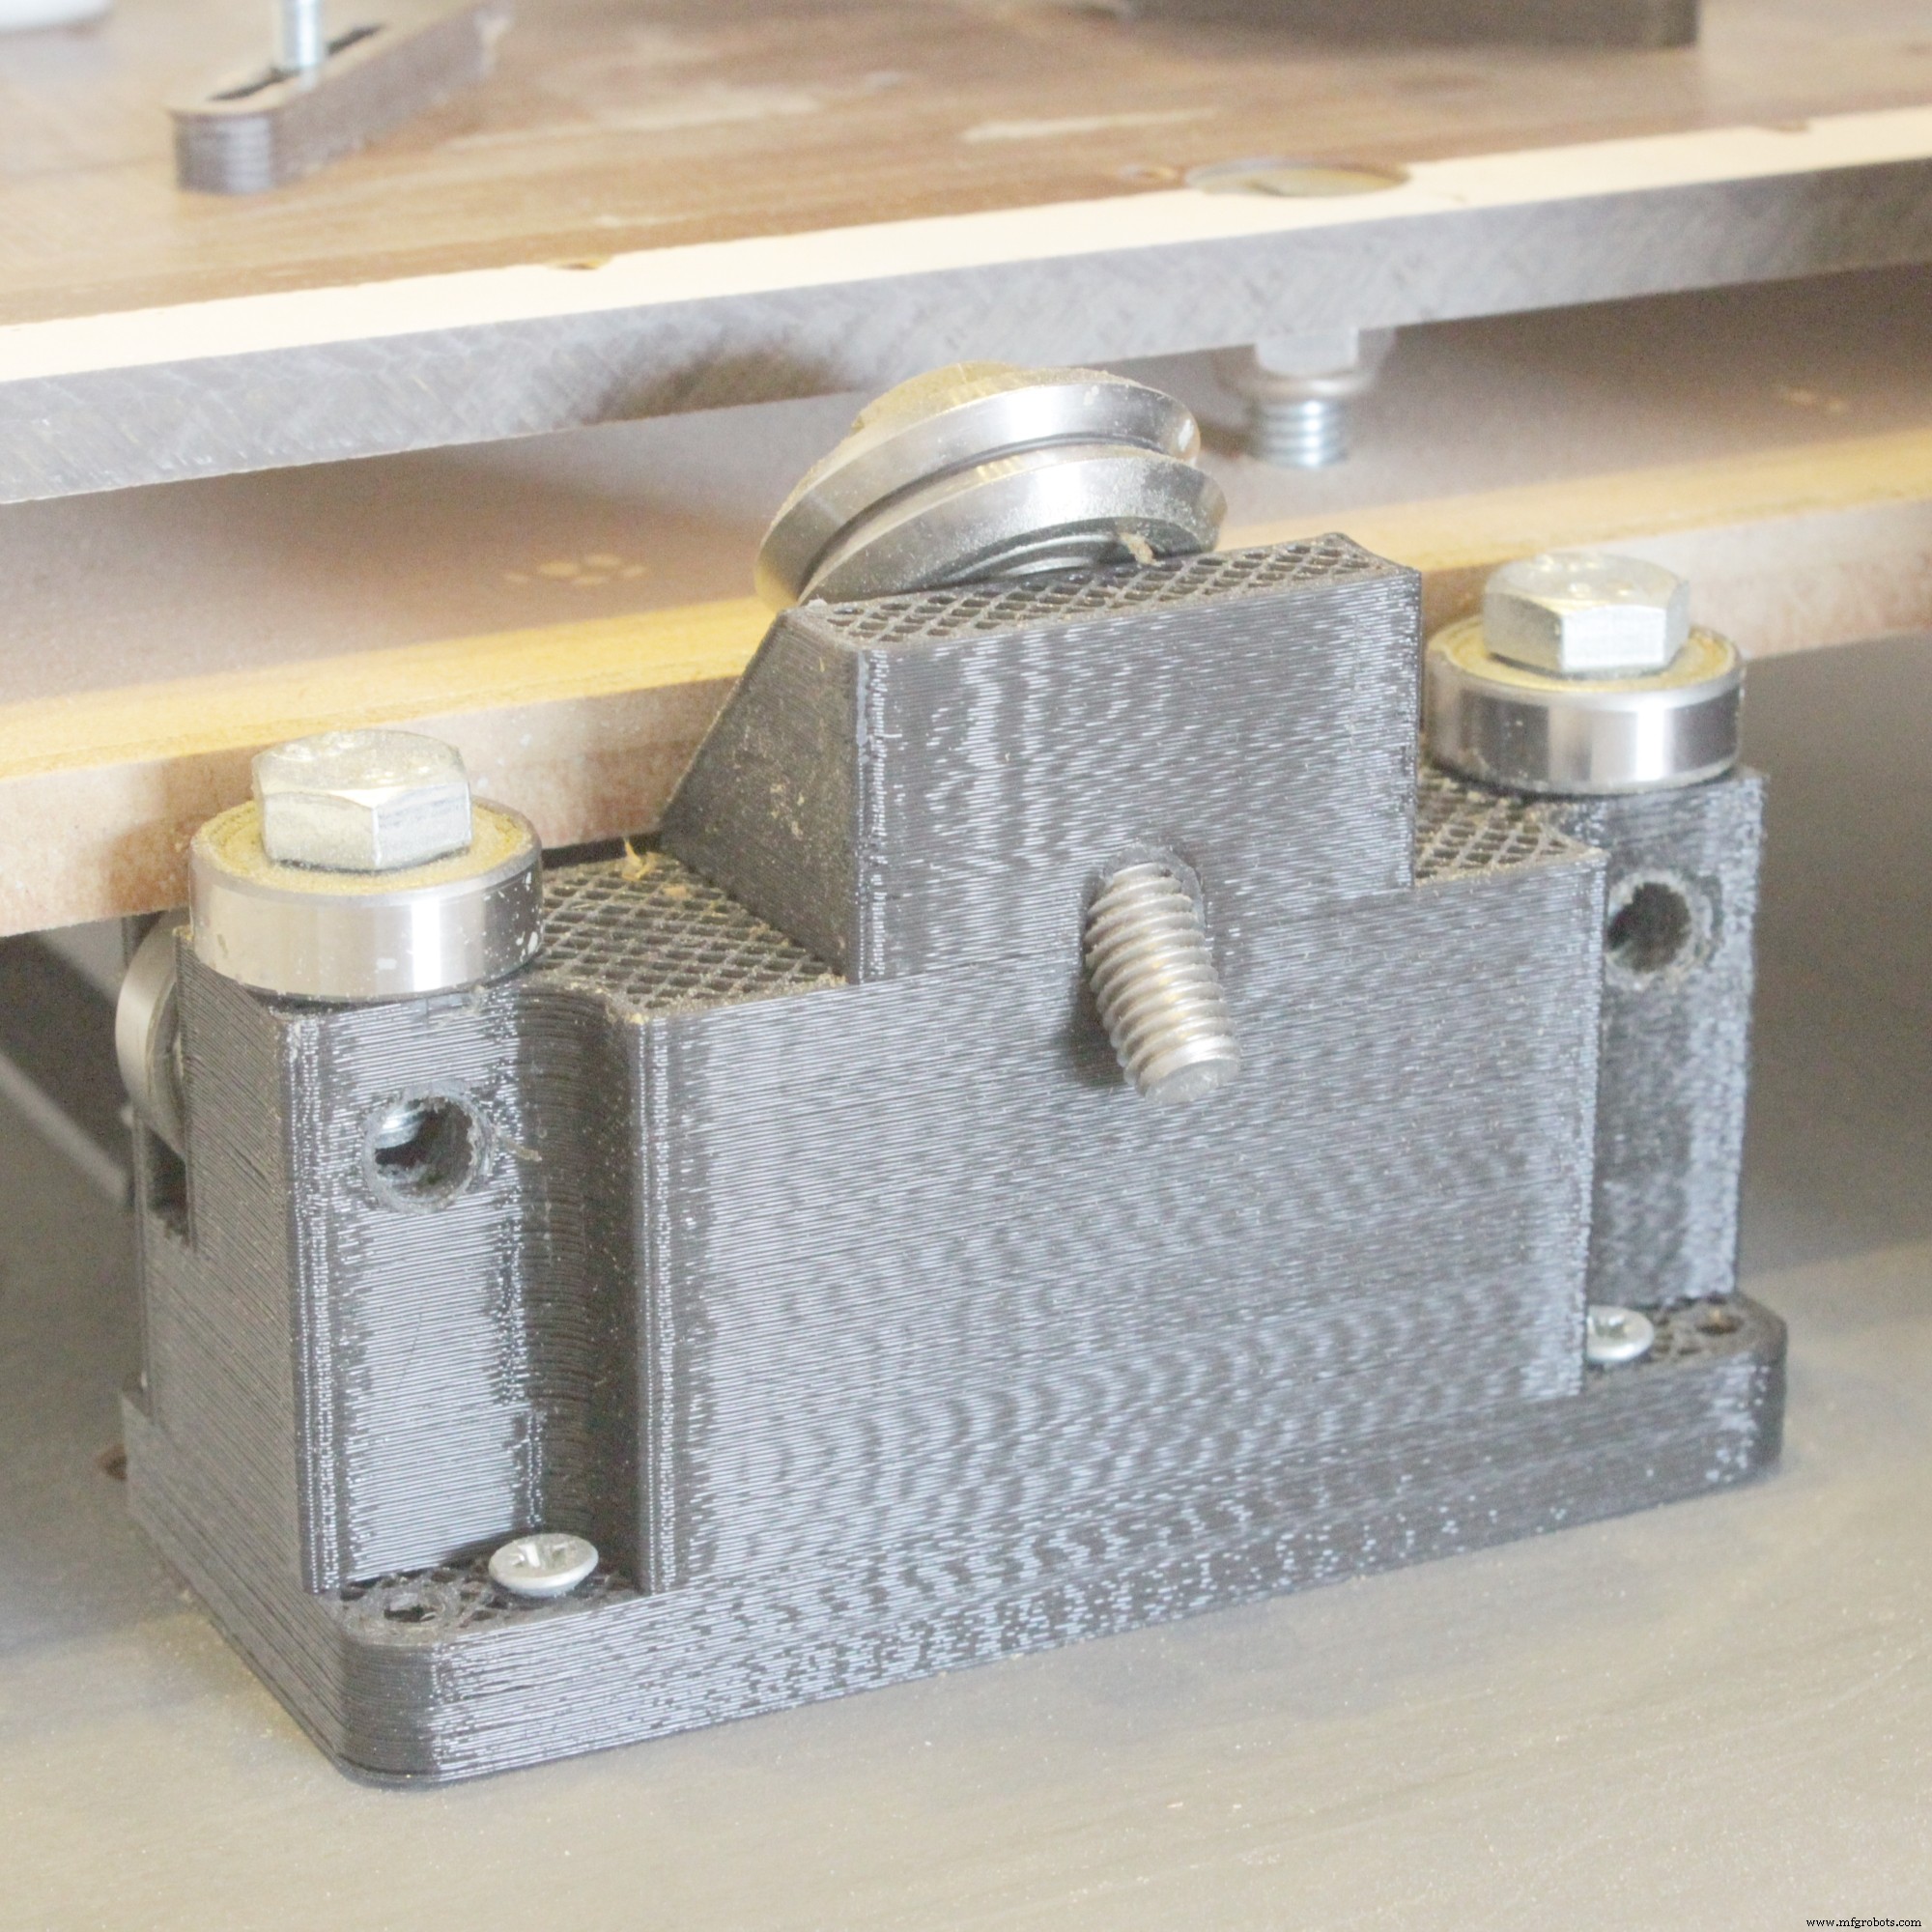
이 사진은 Y축 베어링 지지부입니다. 왼쪽과 오른쪽(상단 베어링만 보임)이 X 캐리어 움직임과 정렬되고 스핀들 바로 아래 중심에 위치합니다. 이로 인해 모든 하향 및 측면 힘이 압축 방식으로 베이스에 전달되어 지지부가 매우 강성하게 작동하며 큰 힘을 견딥니다. 트레이 길이는 기계적으로 중요하지 않으며 강제 제한이 없습니다(완전히 그렇진 않음). 소프트웨어, 트레이 제작, 벨트 최대 길이가 한계가 될 수 있지만, 예를 들어 특수 작업을 위해 1미터 길이 트레이를 추가하는 것도 가능합니다.
이 축에 벨트 구성을 사용하면 큰 문제가 있습니다. 스테퍼가 지속적으로 부하를 받아야 하고, 정전 시 스핀들이 작업물로 그대로 떨어져 비트, 모터, 작업물, 트레이를 손상시킬 수 있습니다. 해결책은 리드스크류입니다.
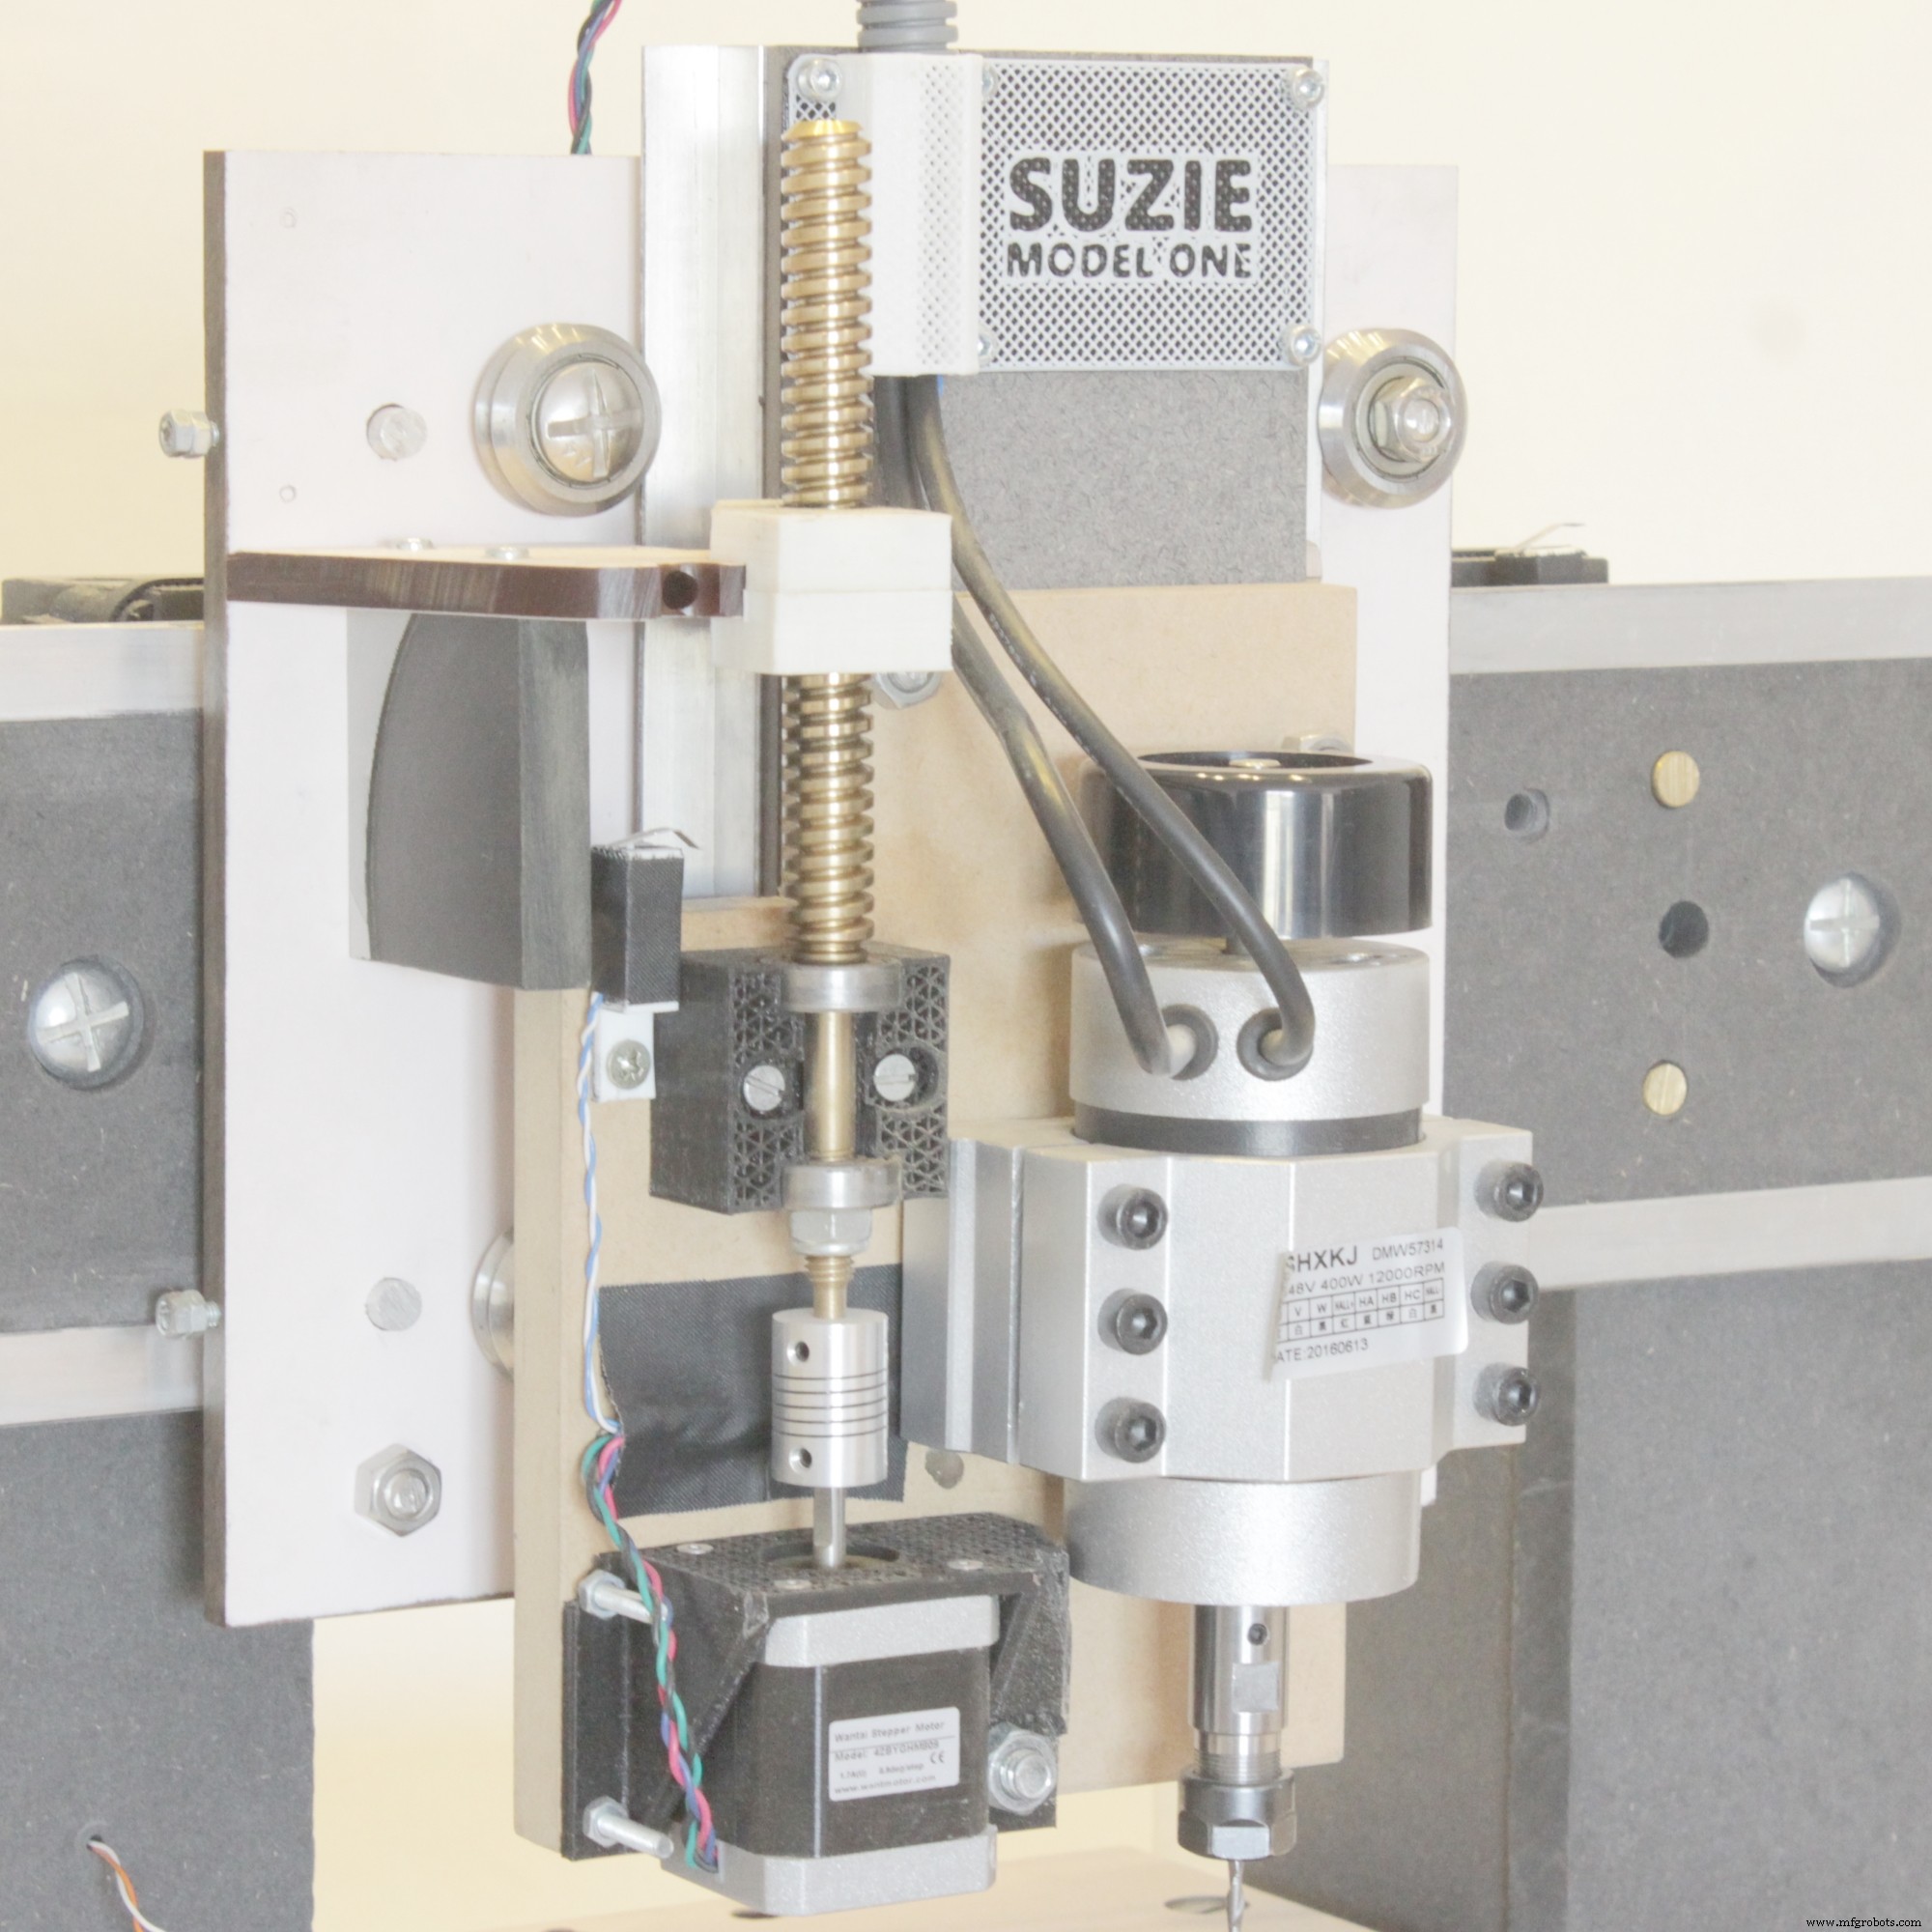
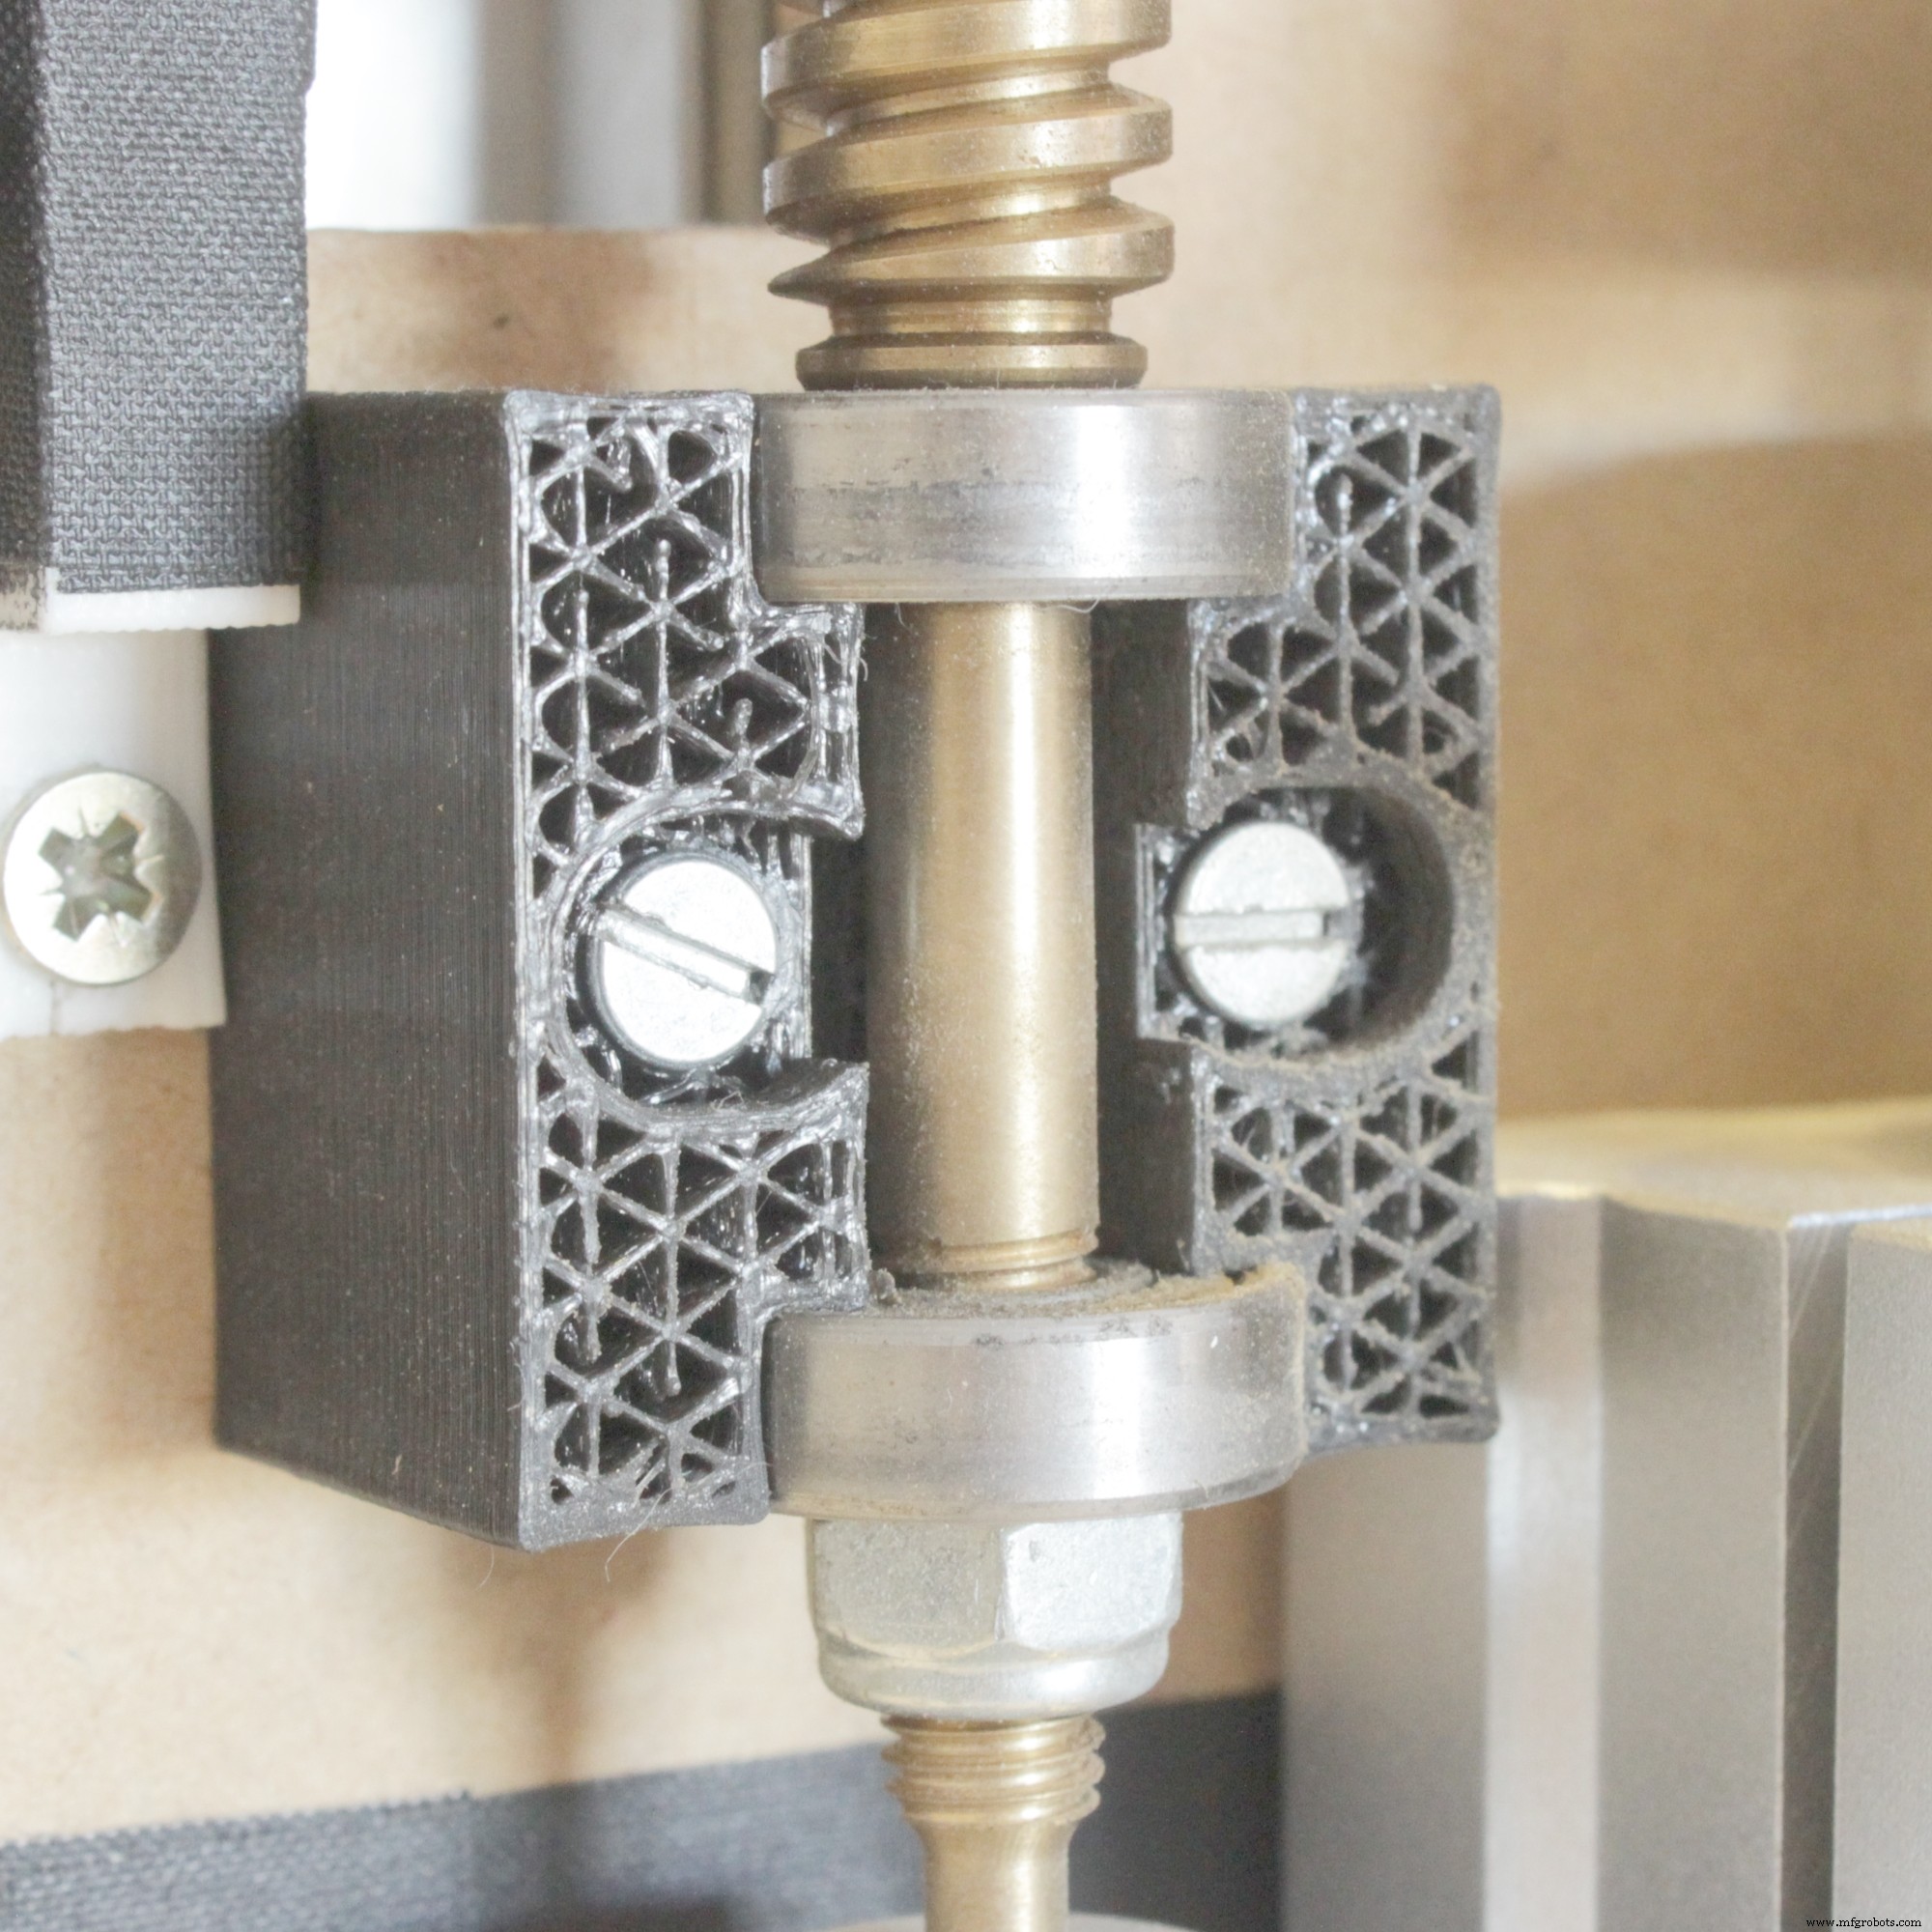
이 리드스크류와 너트는 이 기계 전용으로 맞춤 제작되었습니다. 스크류는 필요한 길이, 베어링 공간, 잠금 너트, 스테퍼 연결부를 갖추고 있습니다. 구형 수동 인치 선반으로 미터법 구성으로 제작했습니다. 유일한 문제는 동기화 휠이 미터법으로 작동하지 않아 선반을 특수하게 사용해 나사를 깎아야 했습니다. 너트는 3D 프린트로 제작했습니다.
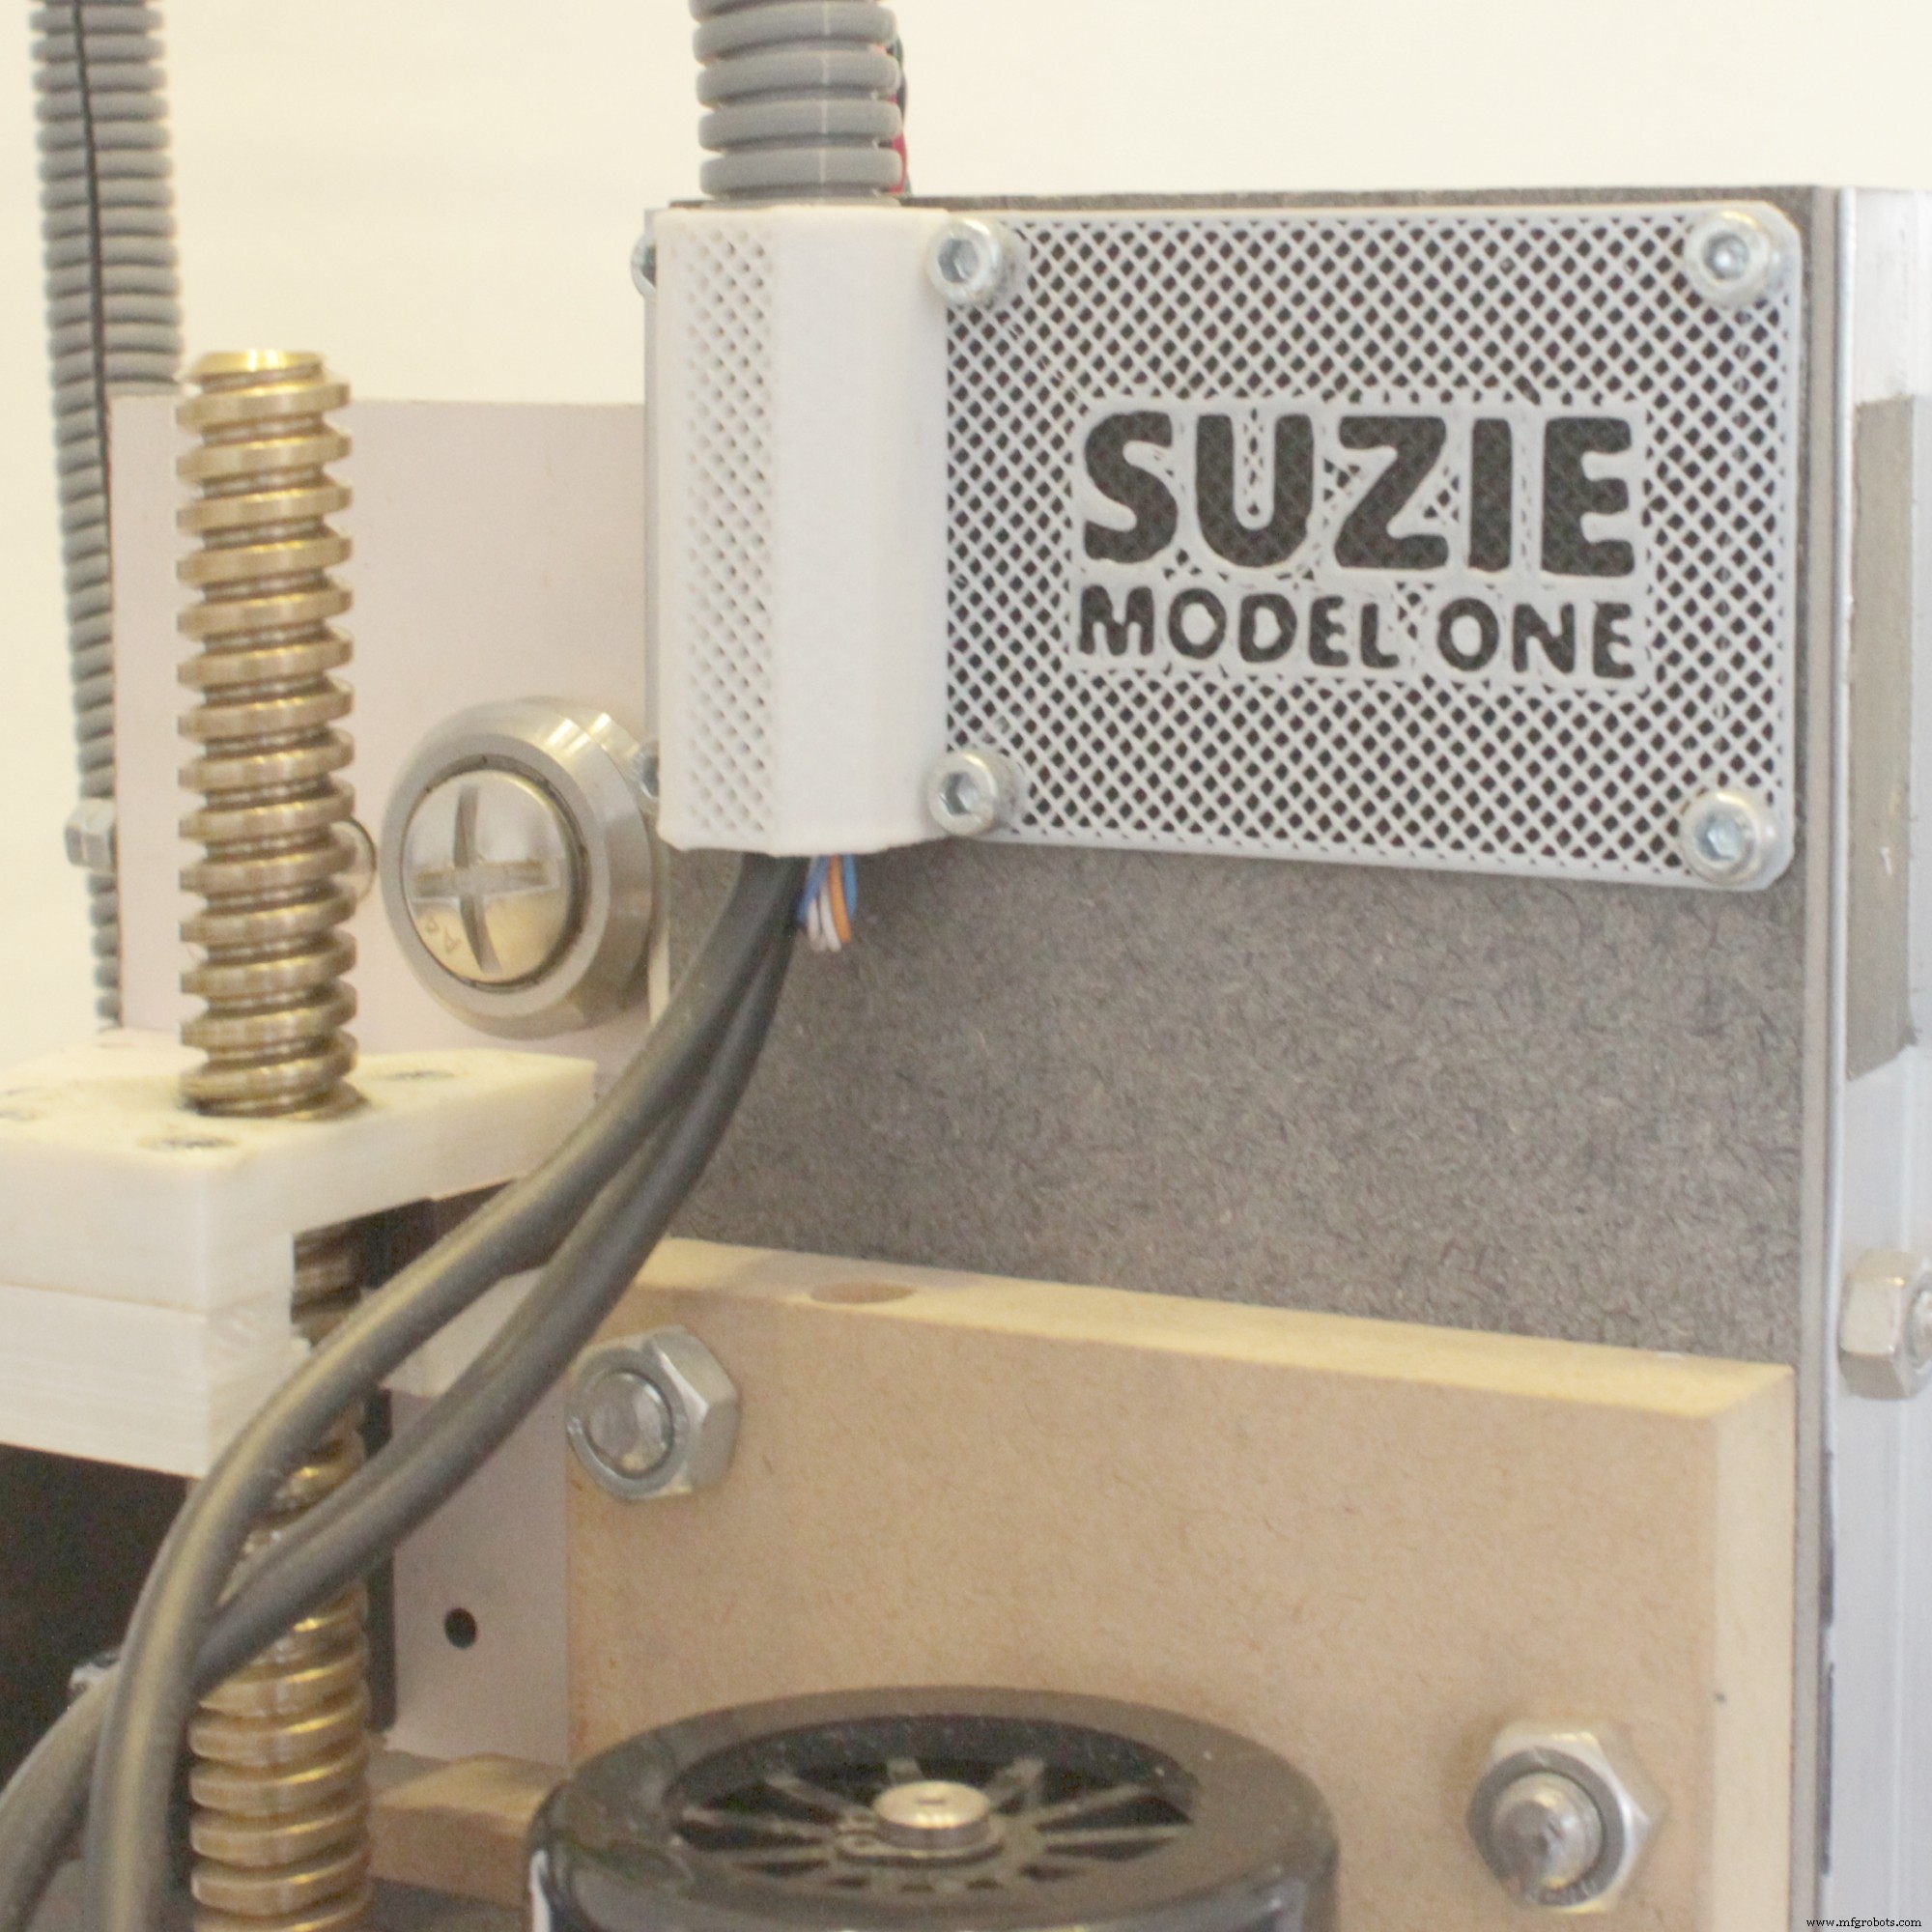
3D 프린트 너트가 간극 없이 제작되어 백래시가 없지만(오일 덕분에 회전), 전체 XZ 캐리어 구성은 상당히 유연합니다. 스핀들 위치를 유지하는 것은 무게뿐입니다. 손으로 위로 밀면 모든 레일이 약간 휘며 2~3mm 움직입니다. 기계적 해결책은 강성 향상뿐입니다. 다른 방법은 플런지 속도를 낮추는 것입니다. 절삭은 X, Y축에서 수평으로 일어나므로 플런지 속도가 빠르지 않으면 Z 캐리어와 스핀들 무게가 절삭을 올바른 위치로 강제합니다. SUZIE의 경우 최대 플런지 속도로 연질 재료 절삭이 가능해 속도 저하 없이 작업하며, 금속(황동) 절삭 시만 속도를 낮췄습니다.
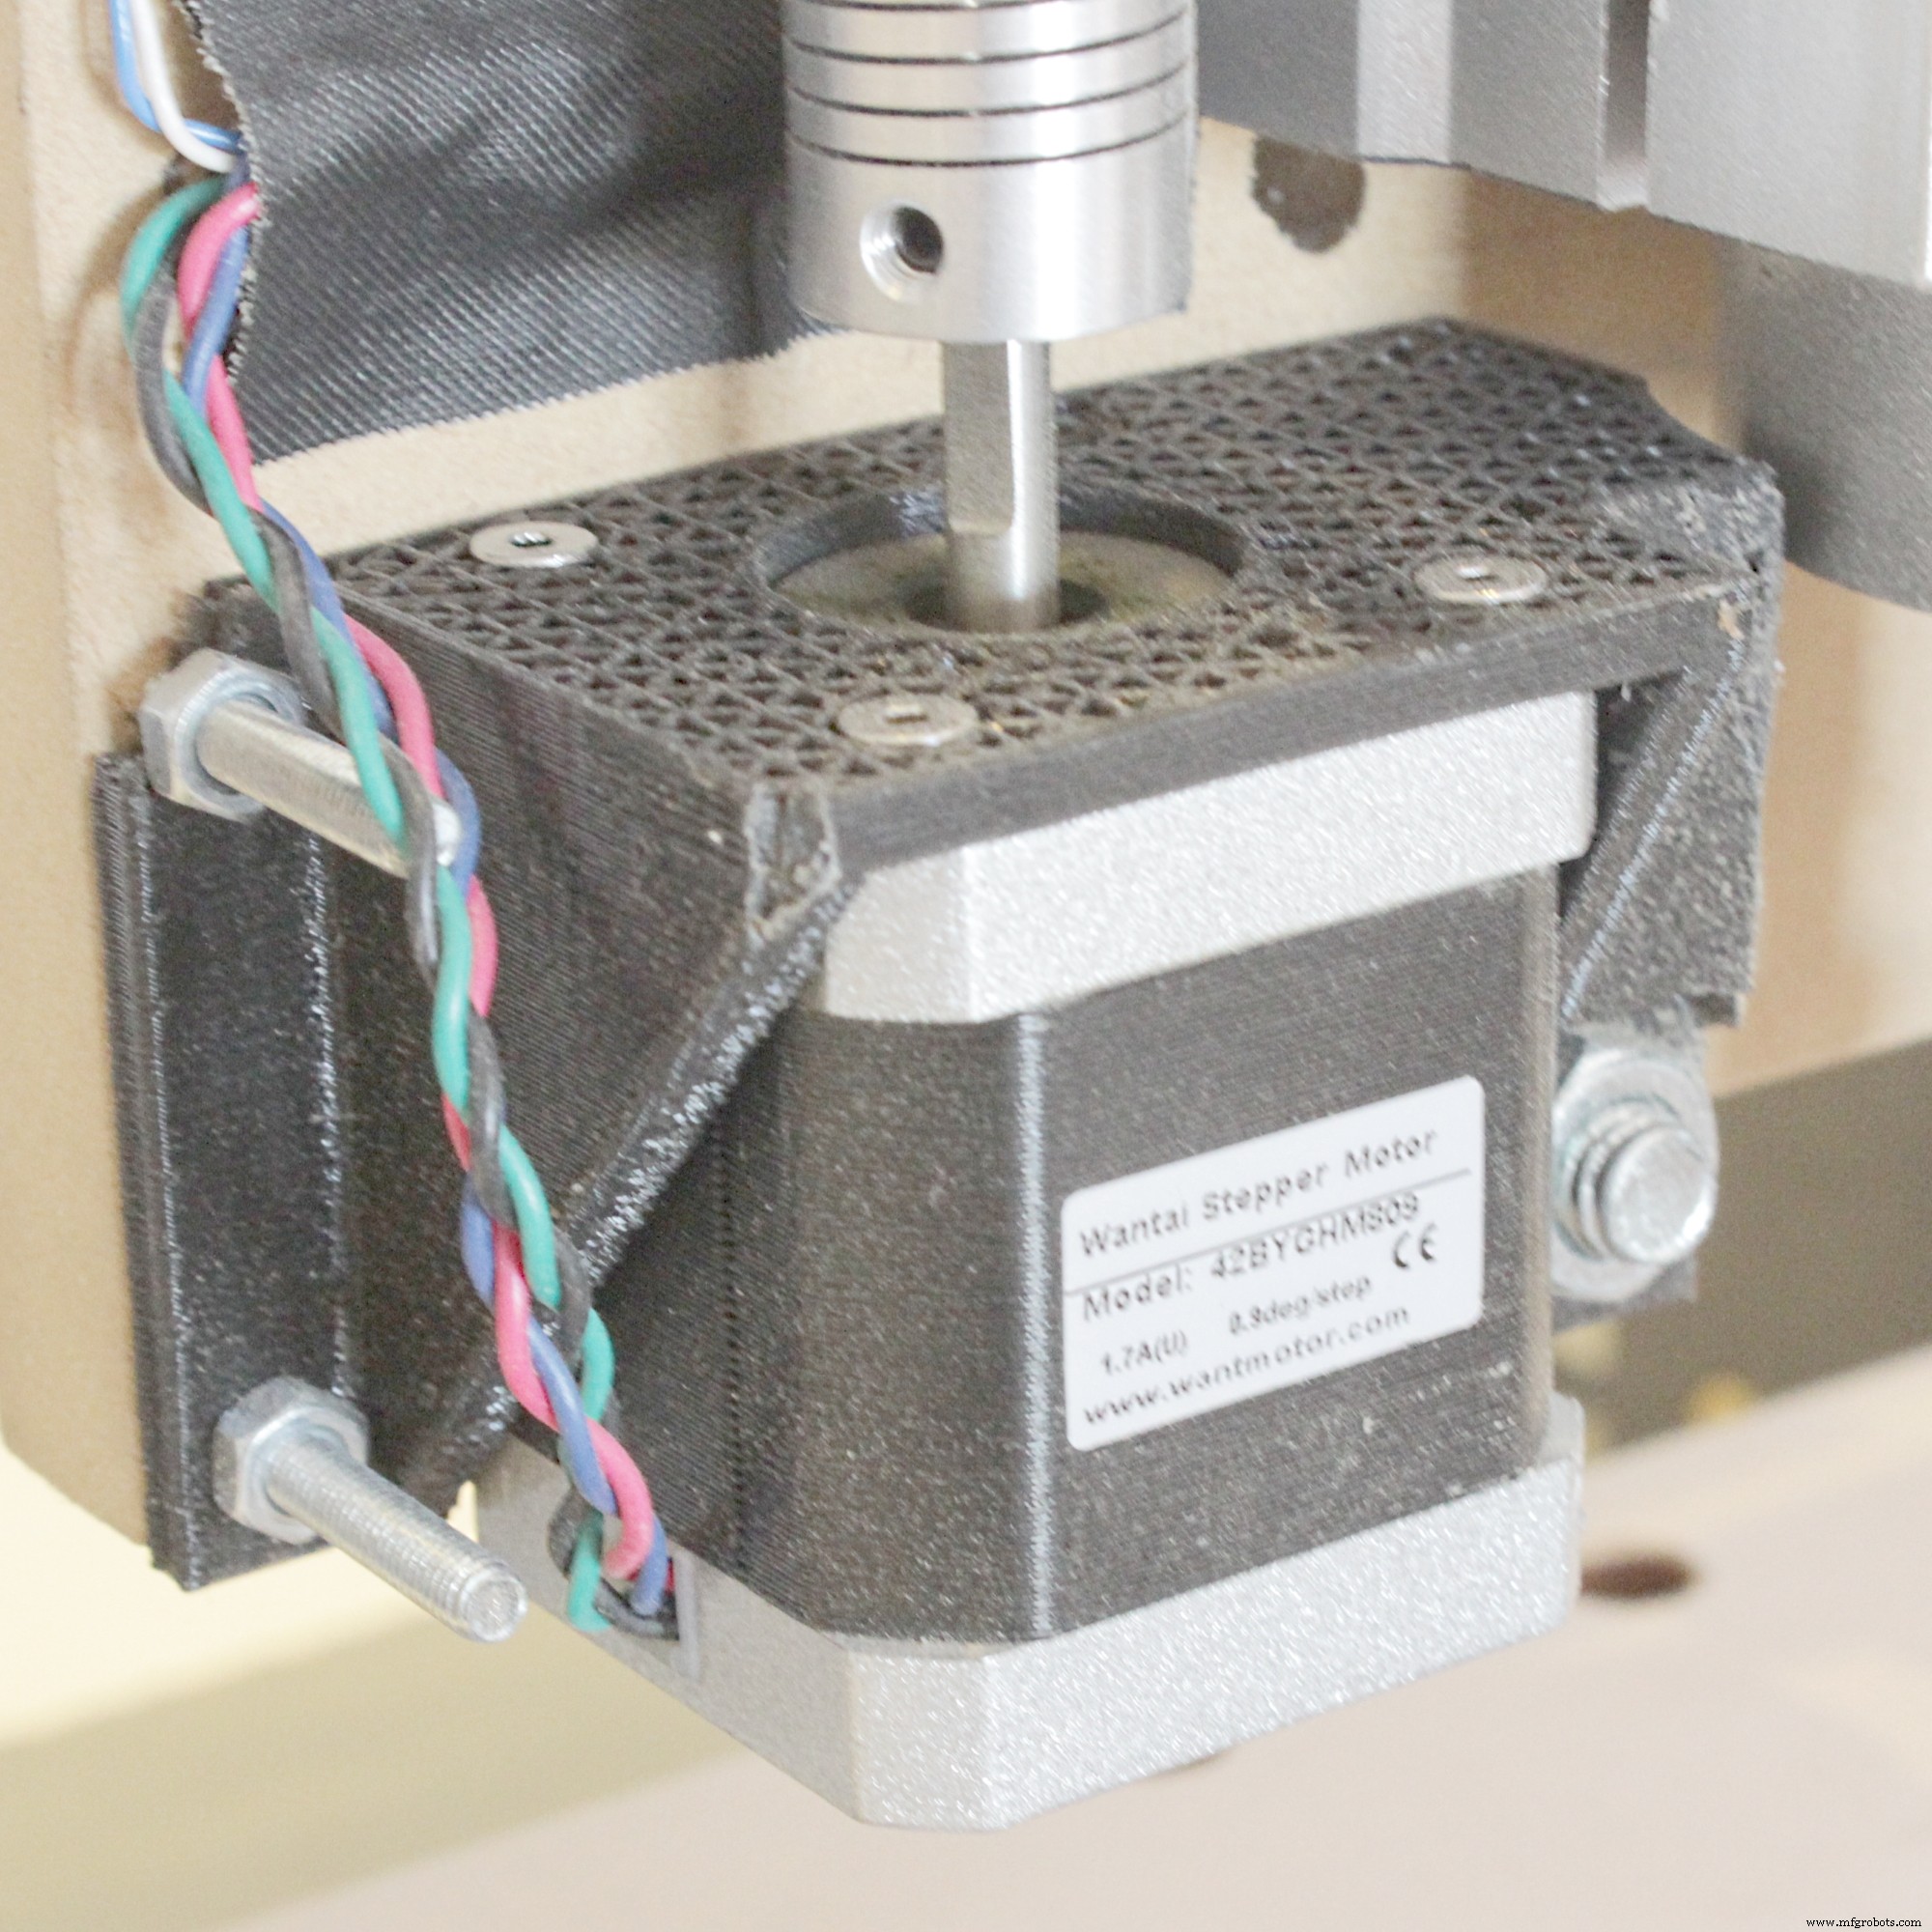
이 기계는 3D 프린트 부품 없이는 불가능했습니다. 수작업으로 스테퍼 지지대 같은 복잡한 부품을 만들 도구가 없었습니다. 모든 부품은 특수 기능이나 구조적 개선을 위해 여러 번 설계되고 프린트되었습니다. 이 부품들은 기계 강성을 다소 낮추지만 더 콤팩트한 설계를 가능하게 합니다.
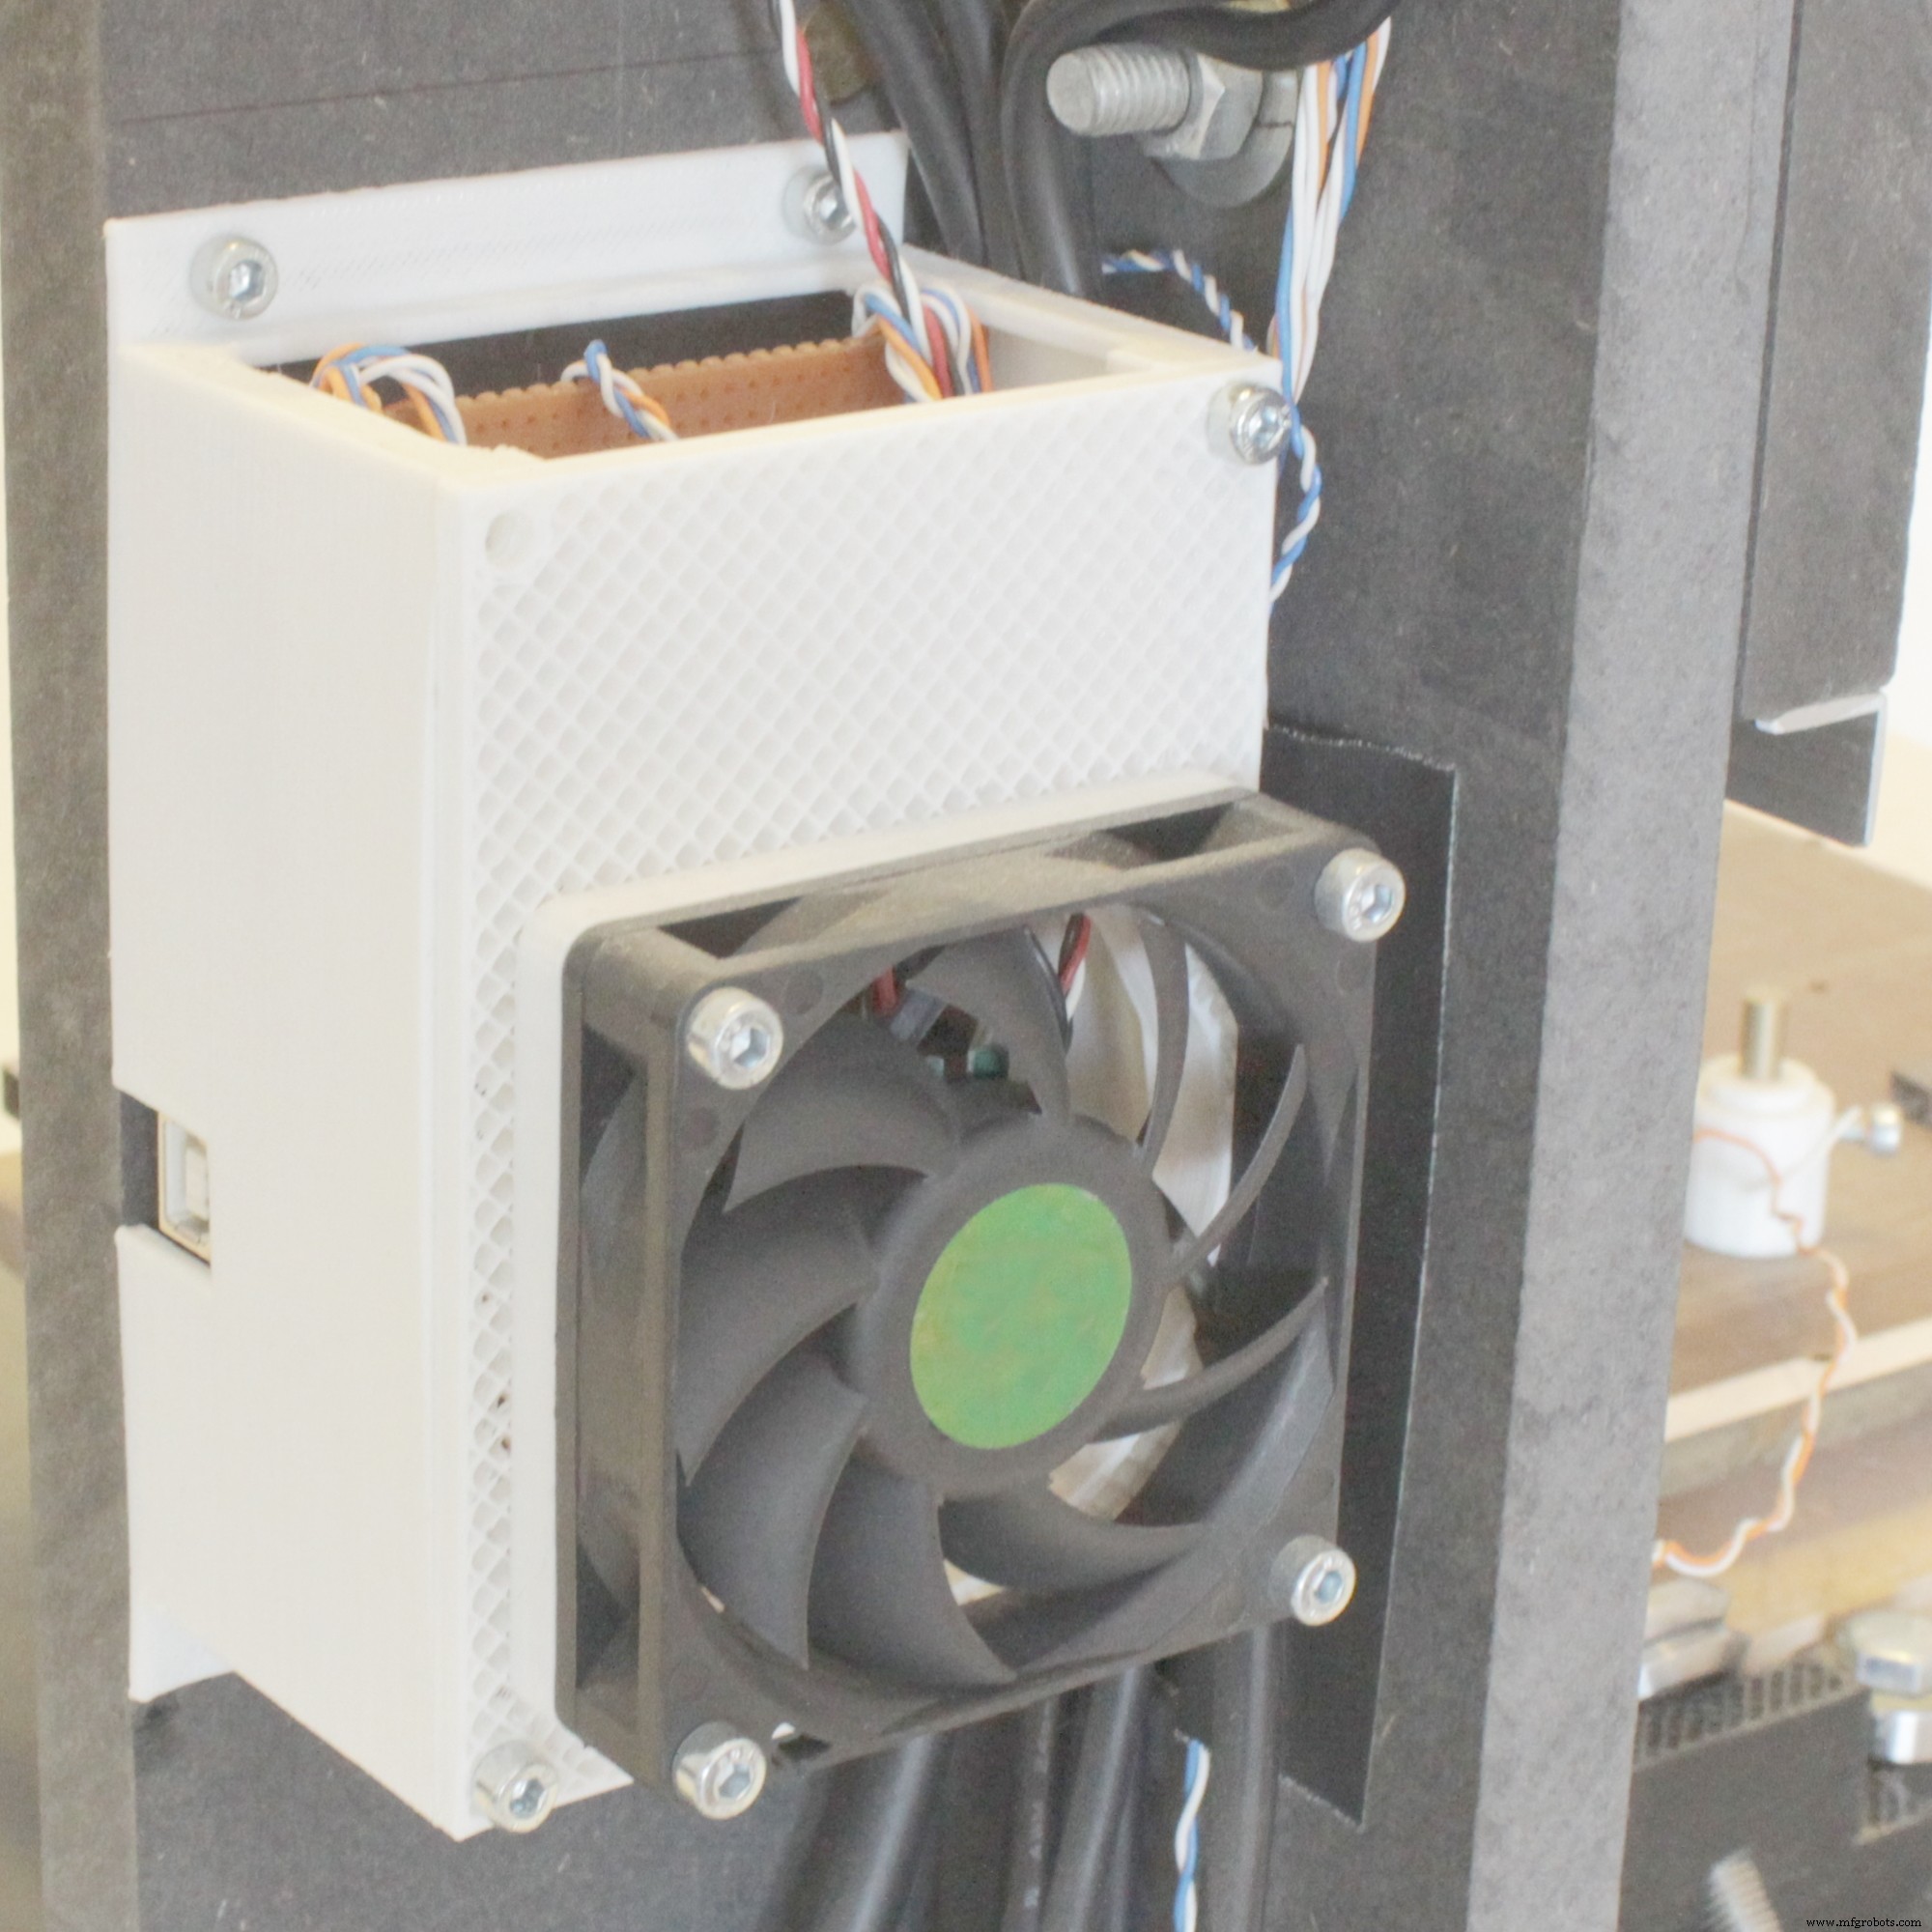
SUZIE의 두뇌는 GRBL 펌웨어를 실행하는 Arduino Uno입니다.
GRBL용 상용 쉴드가 여럿 있지만 이번에는 도전 삼아 직접 제작했습니다. 첫 번째 쉴드는 L298N과 L297 조합으로 스테퍼를 구동했는데, 발열이 심하고 소음이 컸습니다. 나중에 Pololu A4988 드라이버로 시스템을 재설계해 개선했습니다.
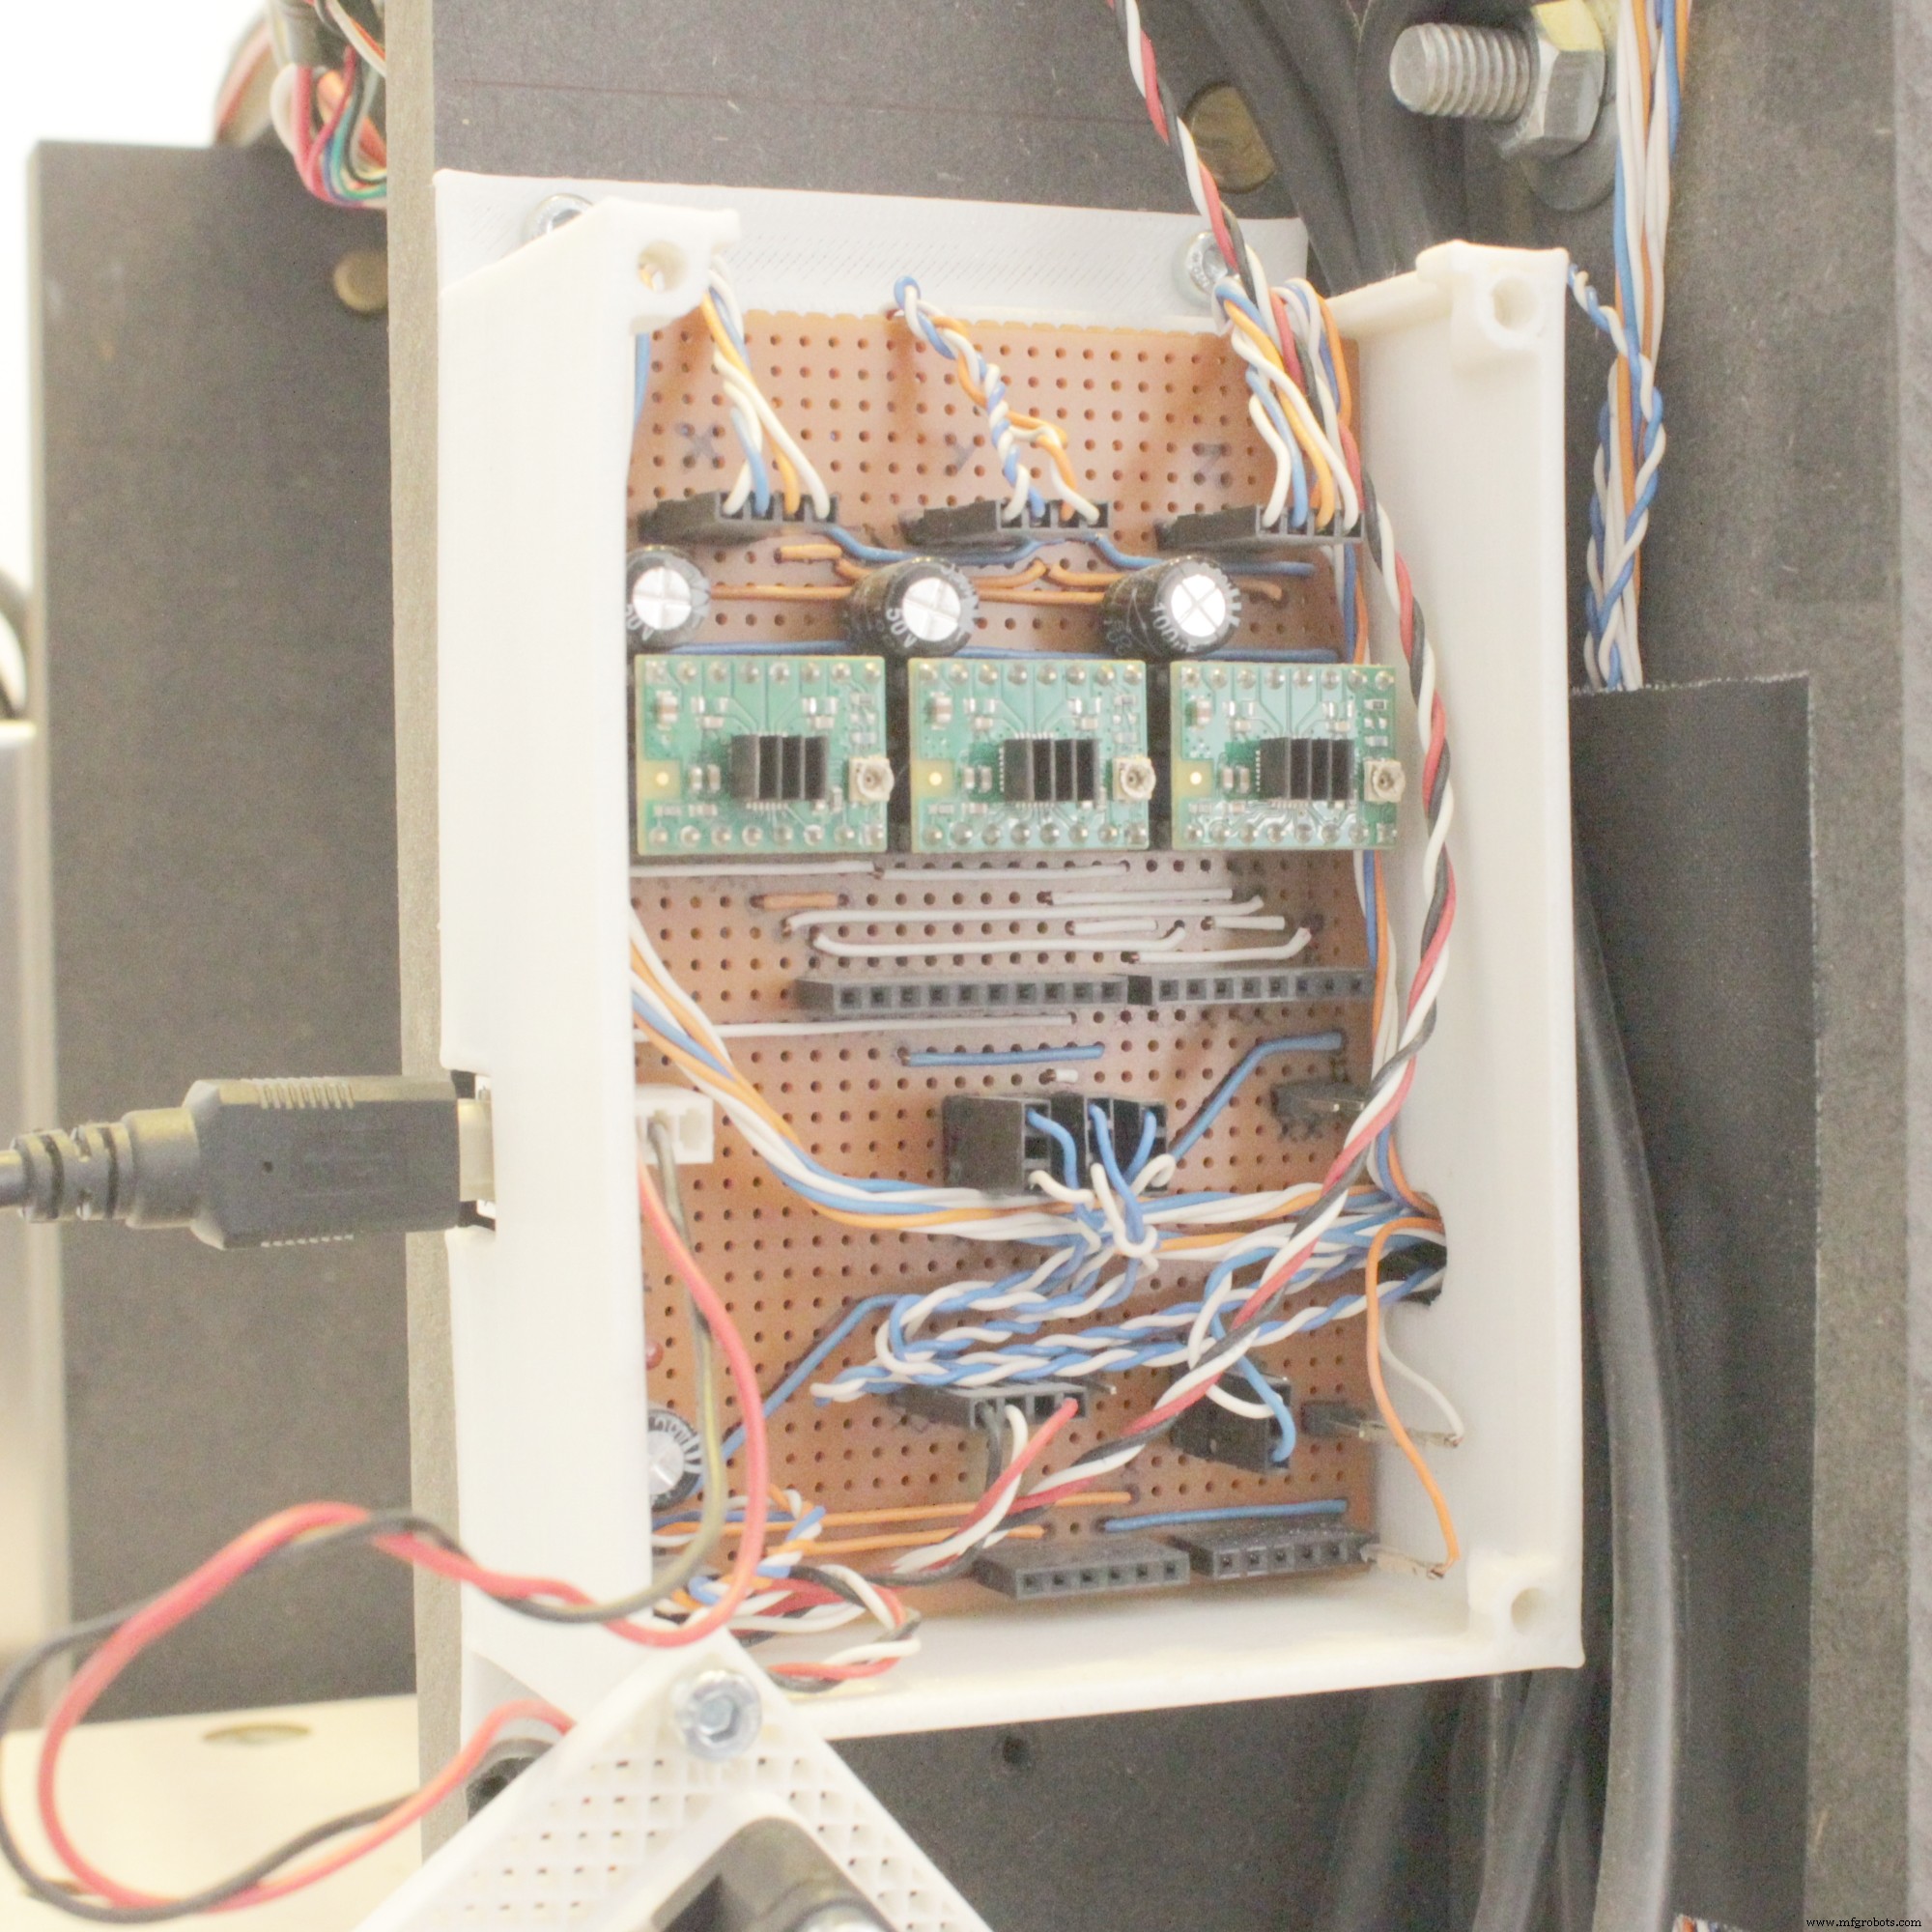
회로는 프로토타입 보드에 제작되었으며 거의 모든 GRBL 연결이 가능합니다. 이 보드 추가 후 L298N/L297 조합 대비 훨씬 오랜 시간 과열 없이 작동하고 마이크로스테핑 덕분에 소음도 줄었습니다. 현재 펌웨어는 GRBL 1.1f로 업데이트되어 매우 부드럽게 작동합니다.
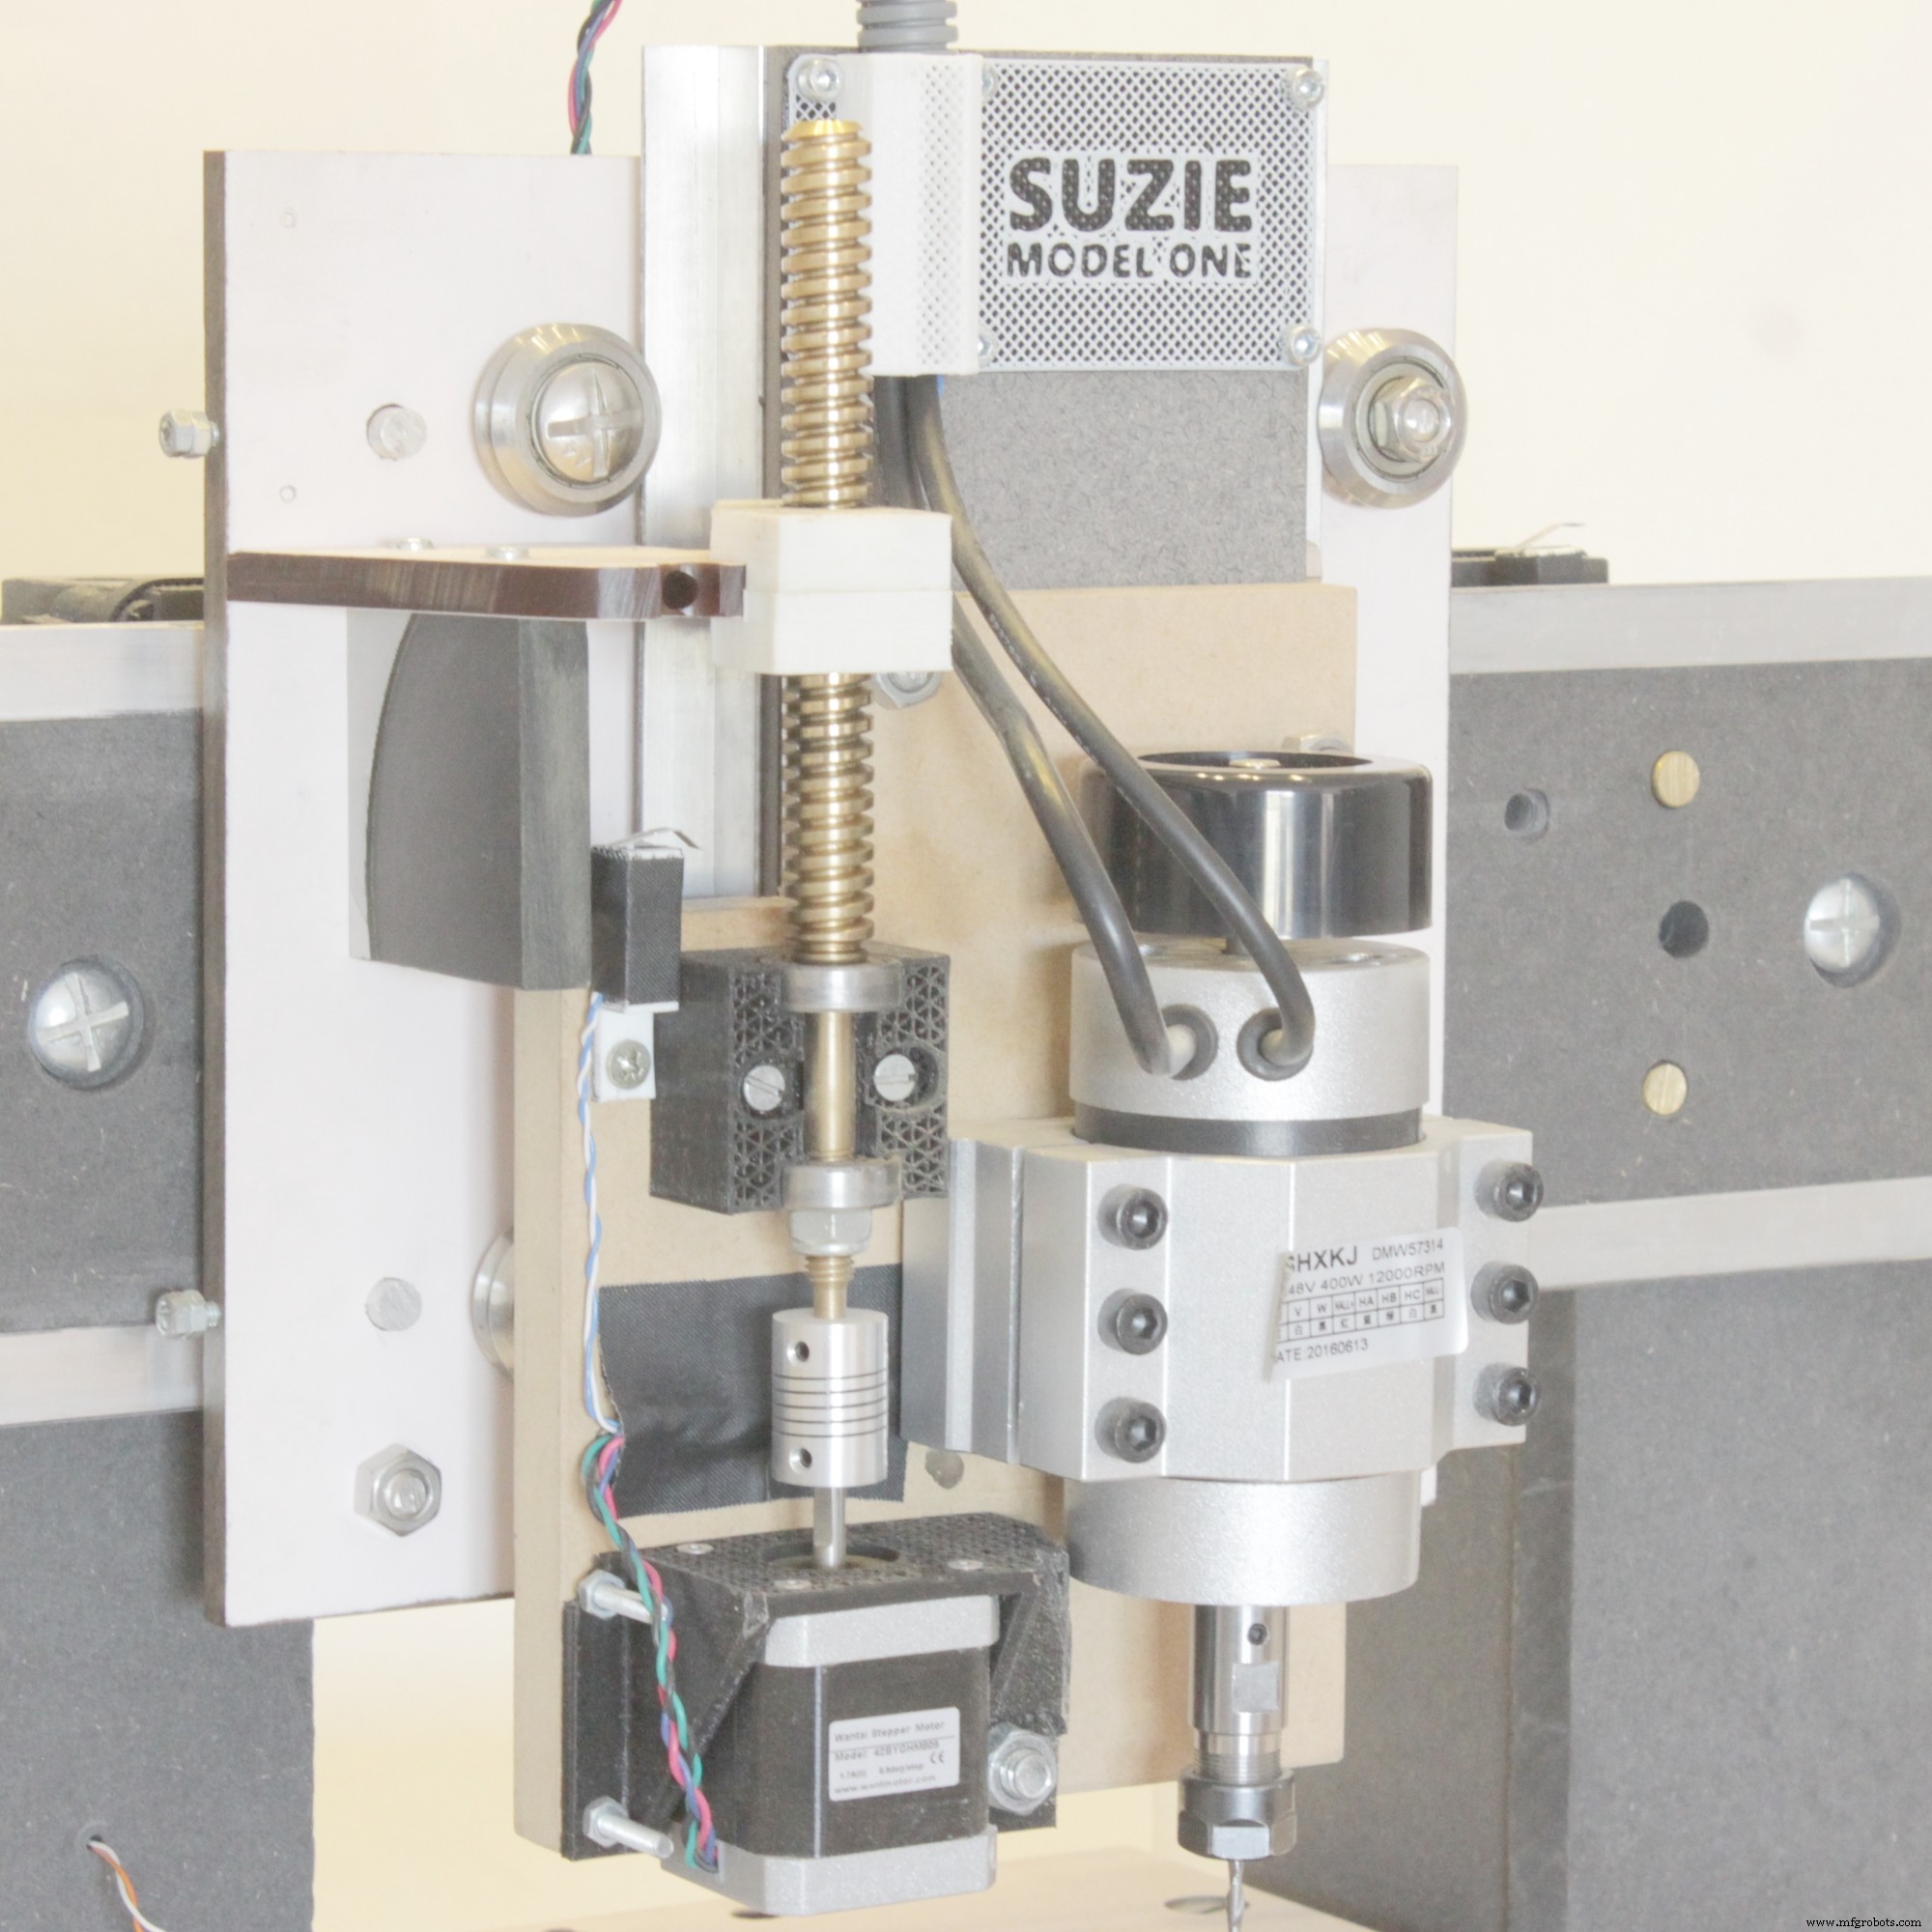
최근 추가된 제대로 된 브러시리스 스핀들 모터(dmw57314)는 Arduino로 제어되며, 초기 버전의 드레멜류 드릴보다 훨씬 조용합니다.
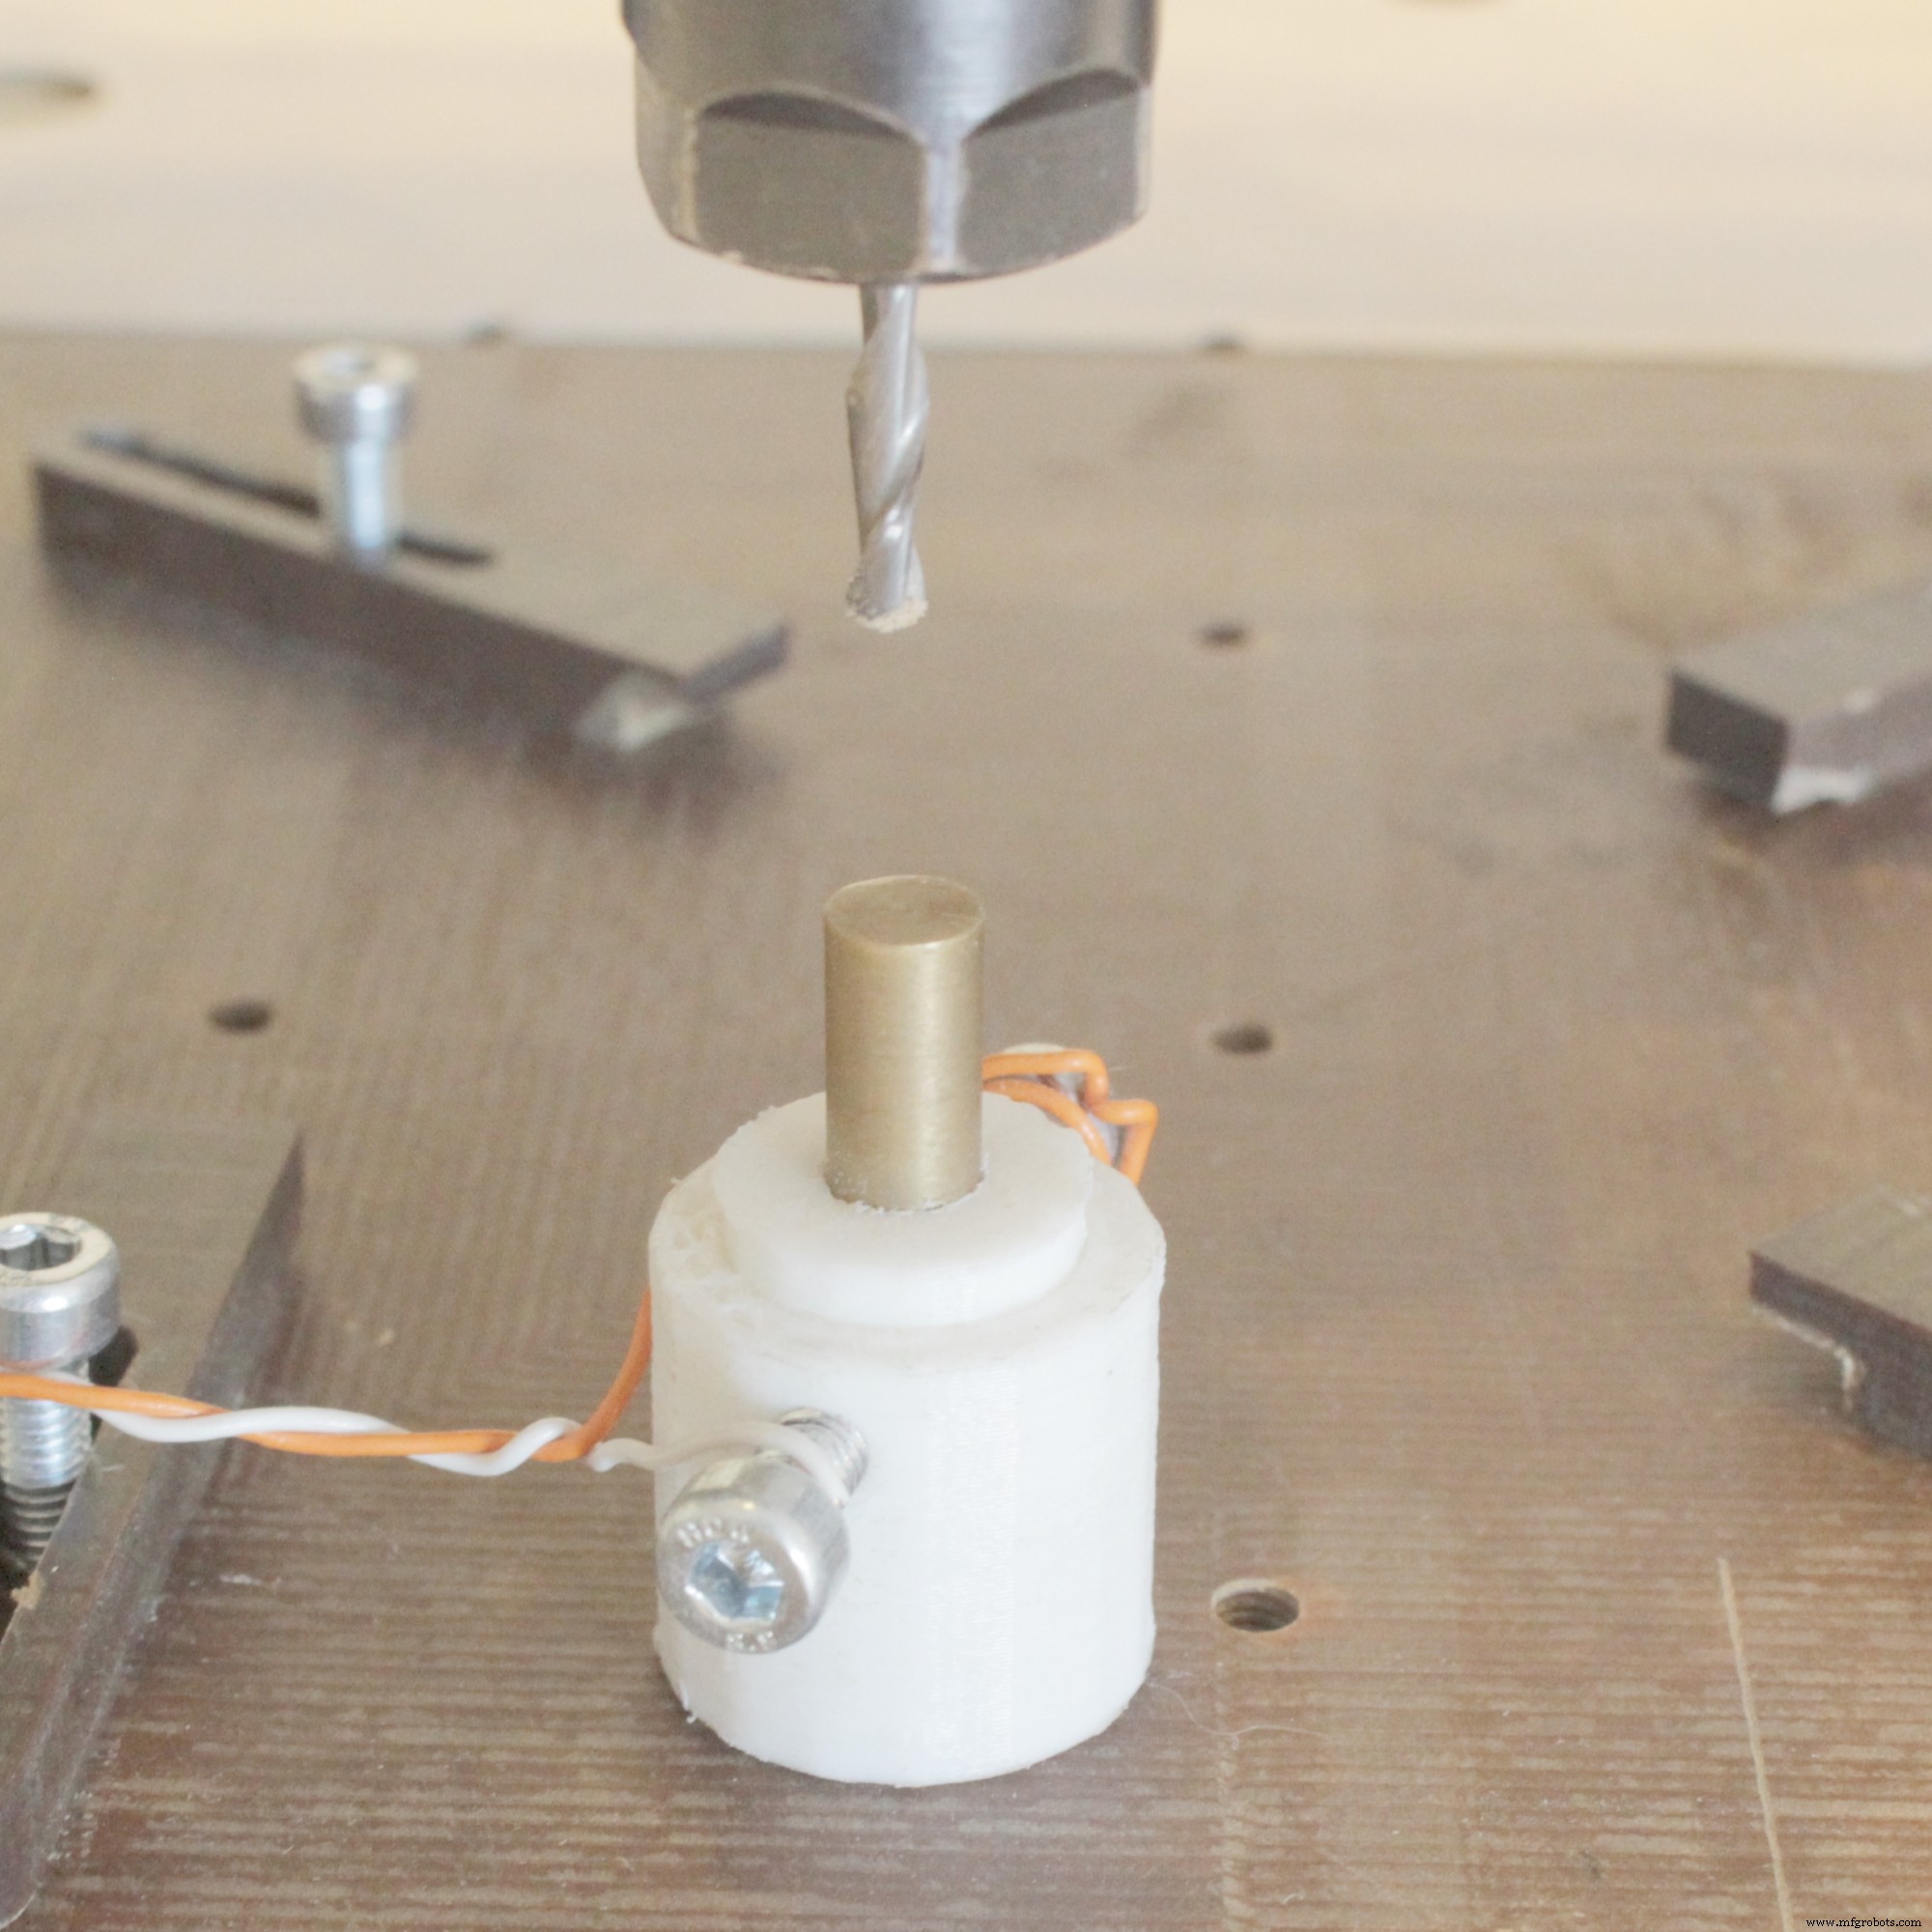
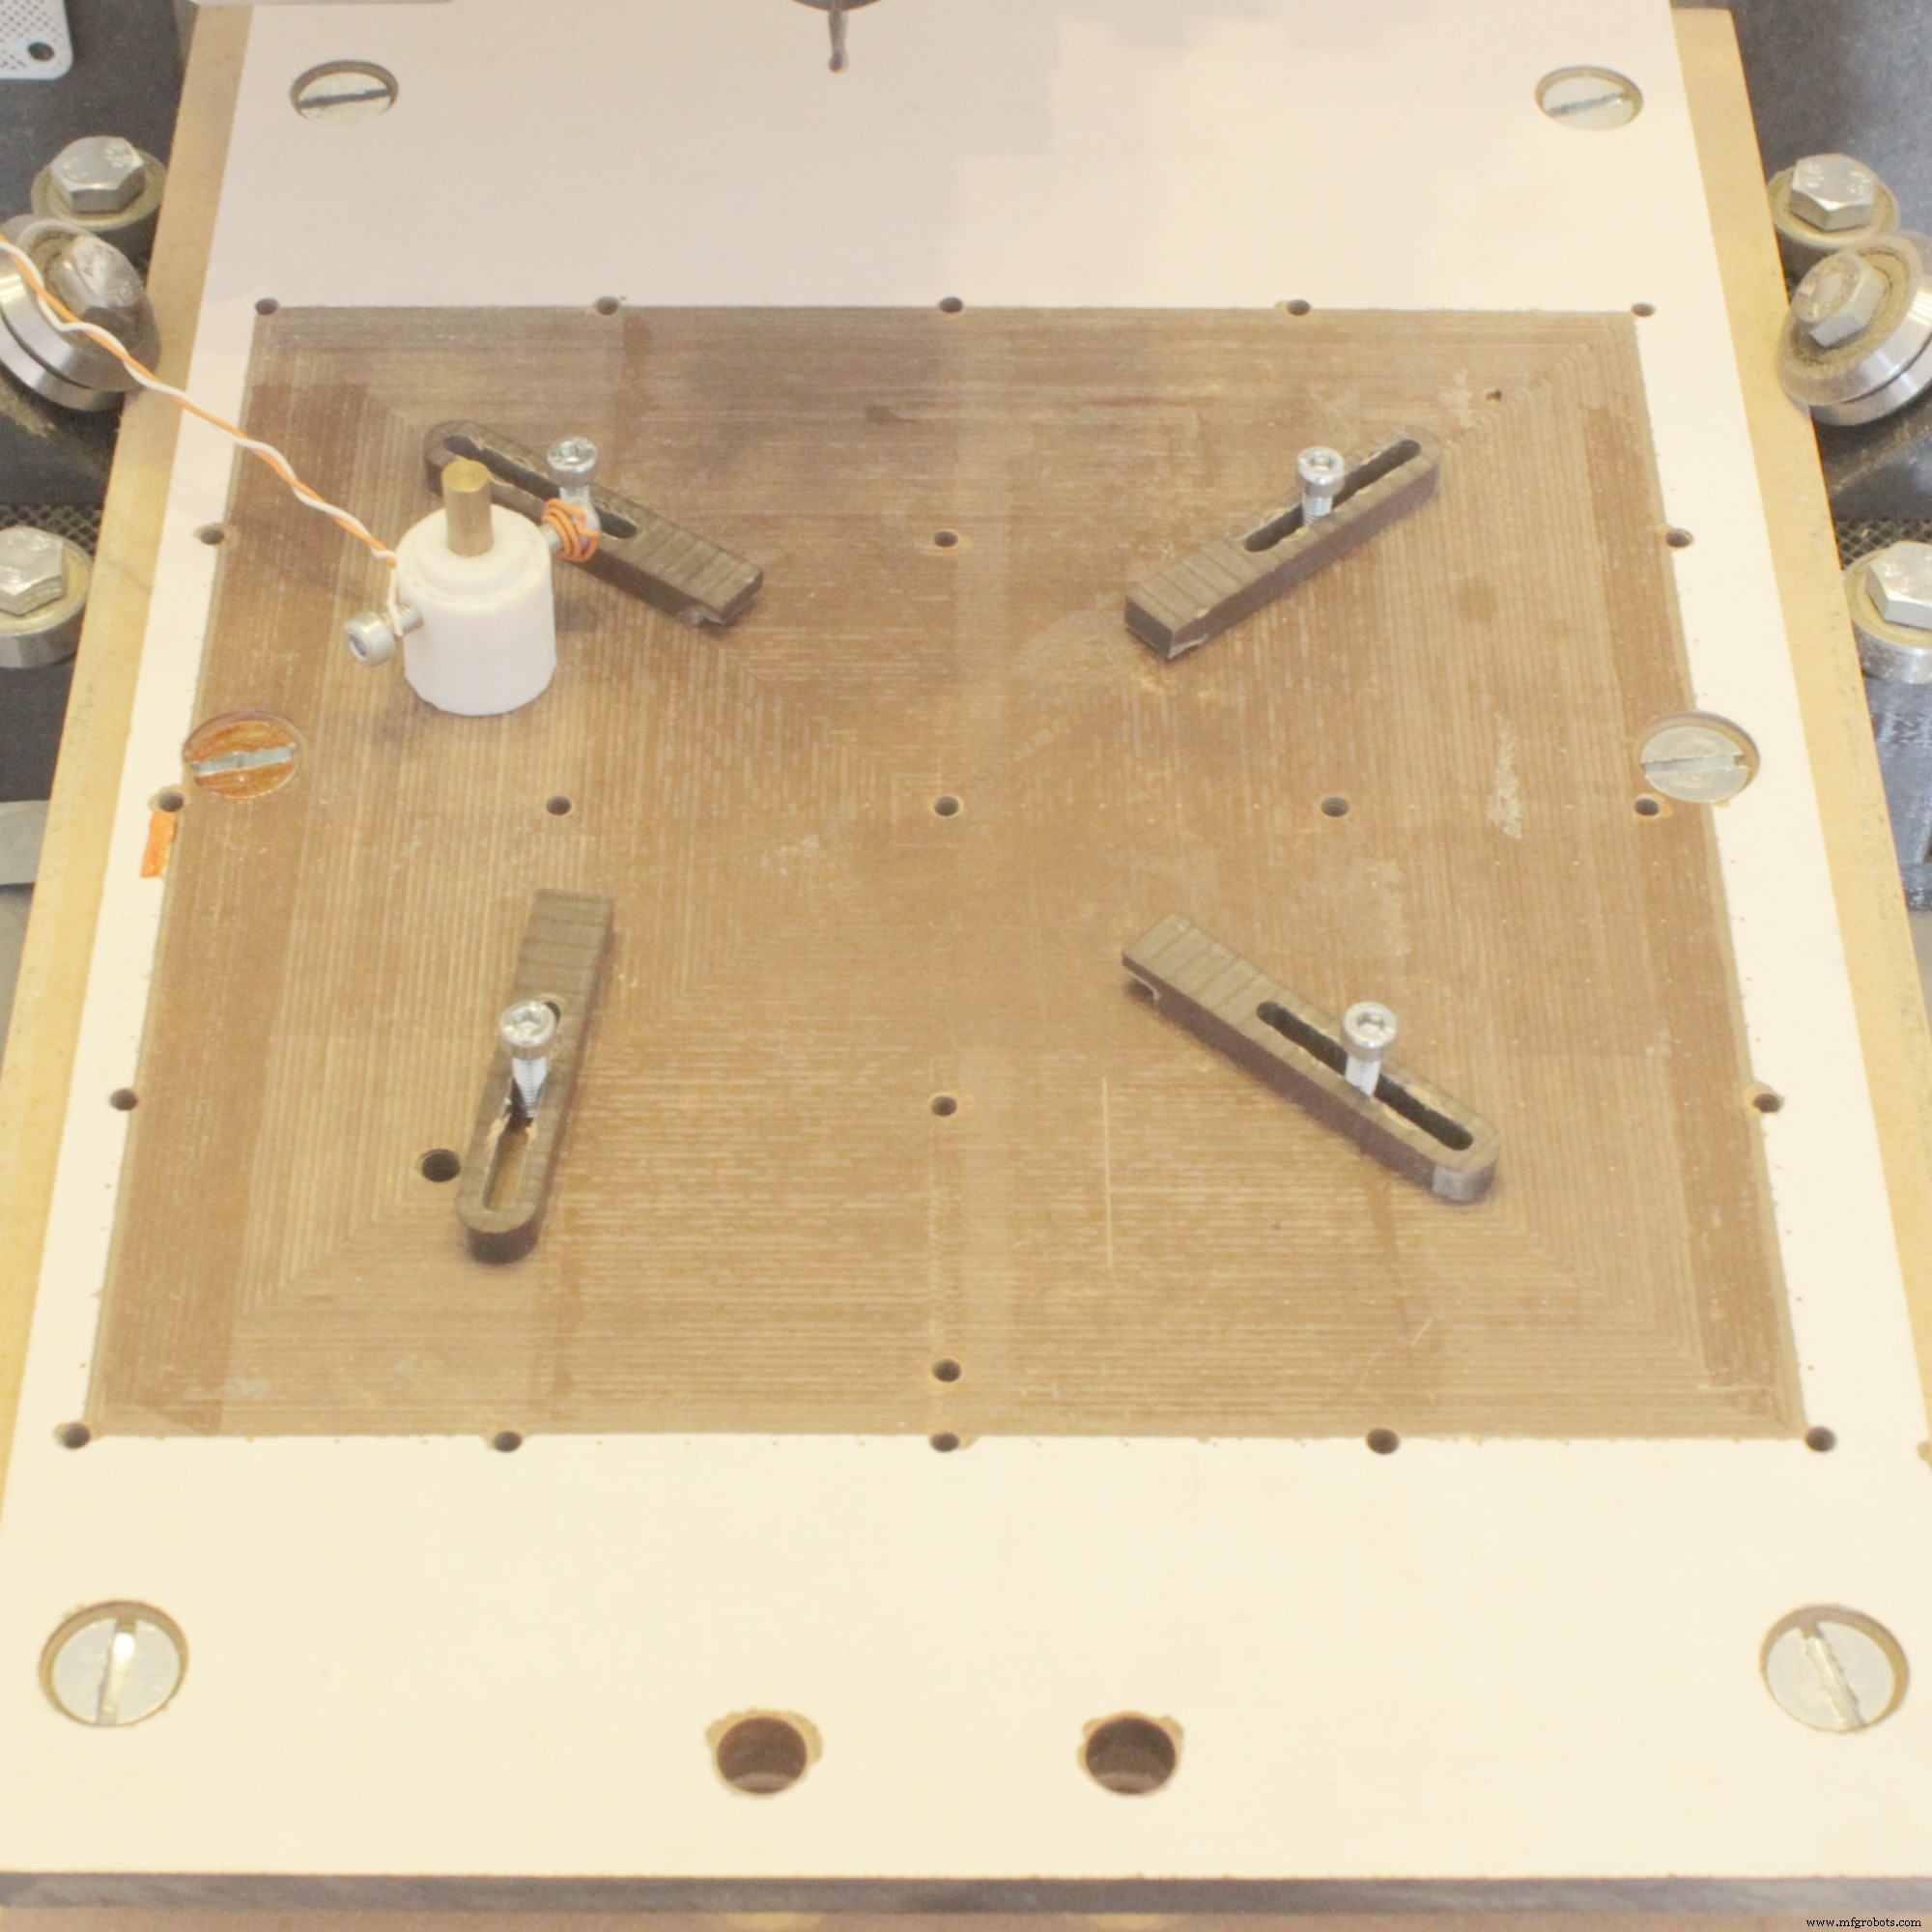
이 프로브는 Z축만 측정합니다. X, Y축 프로브는 수작업으로 만들기 복잡해 나중 과제로 남겨두었습니다. 프로브 덕분에 SUZIE는 절삭 비트 끝단을 매우 정밀하게 위치할 수 있어 PCB 밀링에 필수적입니다. 상시 ON 버튼 방식이며 비트가 아래로 눌러 두 선을 분리하면 GRBL에 위치를 신호로 보냅니다. 반복 정밀도가 매우 높습니다.
SUZIE MODEL ONE은 CNC 기계 제작법을 배우는 훌륭한 과정이었습니다. 많은 문제를 해결하고 특성을 개선했으며, 확실히 완성되었습니다!
이 구조로는 더 이상 개선할 여지가 없습니다.
SUZIE MODEL TWO는 이 설계의 장점을 살리고 모델 원의 문제를 근본적으로 개선하도록 설계될 것입니다. 한 가지 확실한 건: 금속으로 만들 것입니다!
https://github.com/gnea/grbl/wiki
https://github.com/gnea/grbl/wiki/Connecting-Grbl
제조공정
자동화는 CNC 제조의 주요 동력 중 하나입니다. 자동화 제조가 산업 현장에 지속적으로 진입하고 새로운 발명이 나오면서 CNC 프로그래밍의 역할은 더욱 중요해질 것입니다. CNC 프로그래머는 컴퓨터 수치 제어 머신을 조작해 금속, 플라스틱 등 소재를 절삭해 항공기나 가전제품 같은 제품을 만듭니다. 가장 단순하게 말하면, CNC 프로그래머는 코드와 소프트웨어를 사용해 머신에 무엇을 자를지 지시합니다. 초기 프로그래밍 외에도 기존 소프트웨어와 코드의 트러블슈팅과 개선을 담당합니다. 도면을 활용해 정확한 방향을 확보하고 엔지니어와 협업해
CNC 머신 락 CNC 머신 락은 실제 부품을 가공하기 전에 CNC 프로그램을 테스트하는 데 매우 유용한 기능입니다. 머신 락 상태에서는 축이 현재 위치에 머물지만, 디스플레이상의 위치는 프로그램 실행에 따라 변경됩니다. 이를 통해 공작기계 조작자는 실제 가공 전 문제점을 파악할 수 있습니다. 머신 락에는 두 가지 유형이 있습니다: 전축 머신 락: 모든 축의 이동을 정지 지정축 머신 락: 지정된 축만 이동 정지 머신 락을 활성화하려면 조작반의 머신 락 스위치를 누릅니다. 공구는 움직이지 않지만 각 축의 위치는 마치 공구가 움직이