전로 가스 회수 및 정제 시스템: 고효율 에너지 회수 기술
전로(BOF) 제강 공정에서 산소(O₂)를 차지 혼합물에 불어넣으면, 컨버터 용기 내 화학 반응으로 고온의 일산화탄소(CO) 풍부 가스가 컨버터 입구를 통해 대량 배출됩니다. 이 단계에서 가스는 매우 뜨겁고(950°C 이상) 분진을 다량 함유합니다. 이 가스를 LD 가스, BOF 가스, 컨버터 가스라 부릅니다. 컨버터 가스는 발열량과 워브 지수로는 린 가스로 분류되나, 연소 특성(특히 연소 온도) 측면에서는 리치 가스군에 속합니다.
컨버터 공정 초기에는 굴뚝에서 갈색 연기가 나야 컨버터가 가동 중임을 알 수 있었습니다. 오늘날 컨버터 가스 회수 정제 시스템 덕분에 컨버터 가동은 플레어 스택에서만 감지됩니다.
컨버터 가스 조성은 공정, 회수 방법, 특히 산소량에 따라 달라집니다. 조성은 컨버터 내 취련 시작부터 끝까지, 취련 시간 함수로 변합니다. 주요 성분은 CO, CO₂, O₂, N₂입니다. 부피 기준 전형적 조성: CO 55-60%, CO₂ 12-18%, O₂ 0.1-0.3%, 나머지는 N₂.
컨버터 가스 처리 기술의 발전
최초 컨버터는 1952년 11월(VOEST, 린츠)과 1953년 5월(OAMG, 도나비츠) 가동되었습니다. LD 컨버터 공정 초기에는 상부 가스가 컨버터 입구에서 개방형 후드를 통해 완전 연소된 후, 스택에서 물 간접 냉각이나 증발 냉각으로 냉각되었습니다. 당시 조강 톤당 약 300kg 증기와 250㎥ 배가스가 발생했습니다.
1950년대 컨버터 공정 산업화 당시 환경 문제는 심각한 과제였습니다. 컨버터 배가스 분진 입도가 매우 미세하여 새로운 집진 시스템 개발이 필수적이었습니다. 컨버터 분진 1g의 가시 표면적은 300-500㎡입니다. '갈색 연기' 시각적 영향을 피하려면 시스템에서 분진을 100mg/㎥ 미만으로 제거해야 합니다. 이를 위해 습식과 건식 집진 시스템이 모두 사용되었습니다. 환경 이슈가 늘어날수록 이는 컨버터 공정의 기회가 되었고, 연소 억제형 컨버터 가스 회수 시스템 개발로 이어졌습니다. 오늘날 경제성과 환경성은 컨버터 가스 에너지와 철 함유 분진의 효율적 회수·재활용을 요구합니다.
가스 처리 시스템: 연소형 vs 비연소형(연소 억제형)
전로 상부 가스 처리와 에너지 회수에는 두 시스템이 사용됩니다: (1) 부분/완전 연소형, (2) 연소 억제형(비연소형).
완전(개방) 연소형 시스템(현재는 거의 사용 안 함)에서는 컨버터 용기 공정 가스가 배가스 덕트에서 연소됩니다. 컨버터 용기와 1차(컨버터 가스) 환기구 사이 개구부로 외기 유입이 허용되어 컨버터 가스 부분/완전 연소가 일어납니다. 이 경우 공정 가스는 조강 톤당 15-20kg 분진과 7kg CO 가스를 포함합니다. 에너지는 폐열 보일러에서 현열 회수로 회수합니다. BOF 가스가 배가스 덕트에서 연소되면 배가스는 배출되어 지역 배출 기준을 충족해야 합니다. 개방 연소 시스템은 공기 유입으로 대유량(약 1,000-2,000 N㎥/tLS) 발생합니다.
컨버터 대형화에 따라 배가스 처리 설비도 대형화됩니다. 대형 컨버터는 전체 시스템 크기가 상대적으로 작고, 유지보수 용이, 안정적 집진 효율 등의 이유로 비연소형 시스템을 채택합니다. 1960년대 초 고발열량 컨버터 상부 가스를 회수하여 공장 내 연료 가스로 사용하기 위한 공정이 개발되었습니다. 이는 연소 억제를 통해 달성되었습니다.
연소 억제형 시스템은 현열과 연료 회수 모두에 최적입니다. 산소 취련 중 컨버터 입구에 스커트를 내려 공기 침입을 줄이고 배가스 덕트 내 CO 가스 연소를 억제합니다. 결과적으로 CO 풍부 가스를 수집, 정제, 저장하여 제철소 내 연료 가스로 후속 사용합니다. 폐열 보일러로 정제·저장 전 가스 현열을 회수하여 고압 증기를 생산합니다. 이는 총 에너지 출력의 10-30%(0.1-0.3 GJ/tLS)를 회수합니다. 추가로 BOF 가스 화학 에너지(CO)로 50-70% 회수합니다. 컨버터 가스 회수와 폐열 보일러를 겸비한 연소 억제형 적용 시 총 에너지 회수율은 70-90%에 달합니다. 누출 없는 시스템에서 에너지 절감량은 0.35-1.08 GJ/tLS, 0.92 GJ/t 강철 기준 CO₂ 배출량 46kg/t 강철 감소. 에너지 회수는 화석 연료와 전기 사용에 따른 CO₂ 발생을 약 0.05 t CO₂/t 강철 저감합니다. 취련 초말기에는 발열량과 CO 함량 낮아 가스 회수하지 않고 플레어링하므로 CO₂ 배출은 불가피합니다. 연소 억제형은 개방 연소형 대비 가스 유량이 작아(연소 안 하고 추가 공기 안 들어가므로) 냉각·정제 시스템이 더 작습니다. 또한 산소 취련 속도 증대와 팬 에너지 소비 감소로 생산성 향상. 전문가 시스템으로 컨버터 가스 회수 최적화 시 약 30 MJ/tCS(조강 톤) 절감 가능.
공정 장비와 회수 공정
컨버터 입구 상부에 설치된 공정 장비는 연소 억제형으로 컨버터 가스를 냉각, 정제, 회수합니다. 연소 억제형으로 조강 톤당 70-100㎥ 컨버터 가스(발열량 1,600-2,000 kcal/N㎥) 회수. 증발 냉각 시스템 채택 시 톤당 80kg 증기도 생산. 회수 가스는 타 부산물 가스(코크스 오븐 가스, 고로 가스)와 혼합해 제철소 연료로 사용. 증기는 주로 2차 제강 진공 탈가스 장치에 사용.
제강이 짧은 시간(약 35분/히트)에 이루어지므로 분진 농도가 매우 높습니다. 가스 회수 기능 비연소형 컨버터에서 1차 집진 장치 입구 분진 농도는 70-80 g/N㎥. 비연소형 컨버터는 CO 가스 연소 없이 컨버터 입구 흡입 공기량을 관리하여 폭발 하한 미만으로 농도 제어하며 CO 가스 회수. 배가스 처리는 냉각 시스템과 정제 시스템으로 구성.
BOF 가스를 연료로 회수할 때 일정 요건 충족 필요. 현재 대다수 BOF 공장에서 연소 억제형으로 컨버터 가스 회수. 연소 억제형으로 발생 가스량 약 50-100 N㎥/tLS. 이는 1차 집진 설비 치수에 큰 차이 만듭니다. 연소 억제형은 배가스 유량 감소로 원가스 분진 농도 증가, 동일 청정가스 분진 부하에서 집진 효율 향상 필요. 집진 관점에서 연소 억제형은 더 작은 유량용 집진 시스템으로 더 높은 분진 회수율 달성 가능. 1차 집진은 주로 벤투리 스크러버(BOF 공장 약 60%) 또는 건식/습식 전기집진기(ESP). 벤투리나 ESP 전 디플렉터 등으로 조대 분진 1차 제거. BOF 가스 회수 시스템 개요도 그림 1.
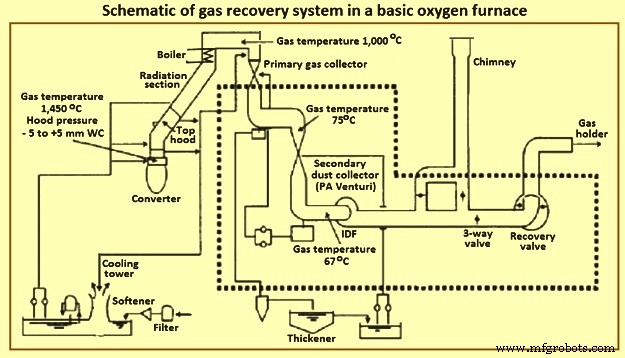
그림 1 전로 가스 회수 시스템 개요도
연소 억제형 시스템 유형: OG형 vs IC형
연소 억제형 시스템은 크게 (1) OG형, (2) IC(IRSID-CAFL)형으로 나뉩니다. OG형은 컨버터 입구와 후드 스커트 사이 공간이 없고, 폐쇄된 입구에서 압력 제어. IC형은 입구와 후드 스커트 사이 수㎜ 간극 존재(후드 스커트 직경이 입구보다 약간 큼), 입구 개방부에서 압력 제어. 비연소형은 가스 온도 낮게 유지하고 연소 공기 차단. 따라서 냉각 장치와 집진 장치가 연소형보다 작습니다. 시스템이 주로 CO로 구성된 가스를 다루므로, 플럭스/냉각수 투입구와 랜스 구멍 밀봉, 장치 주변 누설 제어, 가스 체류부 퍼지에 주의 필요.
OG형은 조업 안정성으로 자주 사용됩니다. OG형 냉각 시스템은 배가스 현열을 증기로 회수할 뿐만 아니라 냉각 장치로 배가스 온도 낮춰 유도 송풍기(IDF) 효율 증대. OG 시스템은 보통 컨버터 상부 가스 잠열과 현열 높은 비율 회수 설계. OG형 연소 억제 시스템 개요도 그림 2.
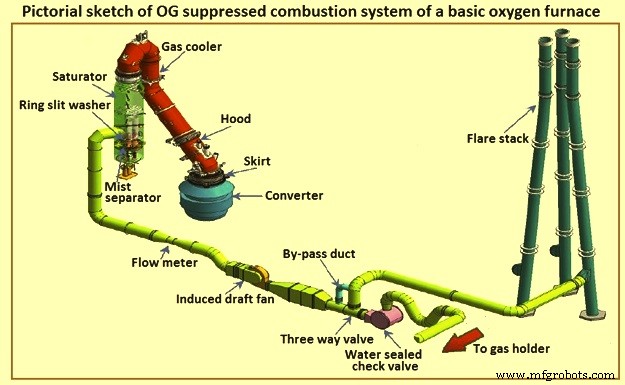
그림 2 OG형 연소 억제 시스템 개요도
공정 상세
취련 중 컨버터 입구에서 대기 공기가 가스와 혼합. 유입 공기량은 후드 압력과 이동식 스커트로 제어. 취련 초기 단계는 O₂ 풍부 단계로 공기 비율(λ) = 1. 이 단계에서 1차 가스 완전 연소, 가스 회수 없음. 이후 CO 풍부 가스 단계(λ < 1) 진입, 부분 산화만 일어나 CO, CO₂, N₂ 함유 가연성 배가스 형성. 중간 탈탄 단계(취련 중간)에서는 λ를 최솟값(약 0.1)으로 유지, 최대 가스 회수. 취련 말기 λ 다시 1로, 발생 가스 완전 연소, 회수 없음.
연소 억제형 컨버터 가스 회수는 완전 연소형 대비 시스템 구조가 훨씬 콤팩트하여 현장 요건에 유연하게 대응 가능. 공정 중 후드 가스 압력 제어로 컨버터 입구 가스 분출 방지와 공기 비율(λ) 제어. 폭발성 배가스(주로 CO) 다루므로 안전 운전이 중요. 높은 에너지 성능 필요, 배가스 잠열과 현열 모두 회수 필요.
컨버터에서 나온 CO 풍부 가스는 컨버터 후드에서 냉각수나 증발 냉각 시스템(ECS)으로 간접 냉각하여 공칭 온도 1,600-1,700°C에서 약 900°C로 낮춤. ECS 채택 BOF 공장에서는 배가스 현열 일부를 저압 증기 형태로 회수. 900°C 냉각은 습식 정제 중 워터가스(CO+H₂) 생성 방지 위해 필요. 워터가스는 고폭발성.
시스템은 높은 분진 포집 성능 필요. 회수 가스는 습식 또는 건식 가스 정제 플랜트에서 정제. 현재 전 세계 90% 이상 집진 시스템이 습식 공정 기반. 50mg/N㎥ 미만 분진 요건 충족 가능. 습식에서 회수 가스는 벤투리 스크러버 정제 후 미스트 엘리미네이터 처리. 정제 가스는 가스 홀더에 저장되어 분배 시스템으로 안정 공급(ESP 추가 정제 후) 또는 IDF 팬으로 플레어 스택 통해 배출(플레어링 후). 습식 정제 발생 슬러리는 딥실 포트, 라우더, 보울 레이크 분류기 거쳐 농축조로 이송, 습식 처리. 응집제 첨가로 응집·분리 개선. 농축조 오버플로는 냉각 후 순환, 슬러지는 진공 필터나 프레스 필터로 추가 처리 후 소결 공장용.
ESP 장착 건식 정제 플랜트는 15mg/N㎥ 미만 분진 달성 가능. 건식에서 폐열 보일러 냉각 후 컨버터 가스 조대 분진 증발실에서 분리, 정전집진기로 미세 분진 제거. 습식/건식 정제 플랜트 비교 표 1.
| 표 1 습식/건식 가스 정제 플랜트 비교 |
|---|
| 번호 | 항목 | 단위 | 습식 | 건식 |
|---|
| 1 | 청정가스 분진 함량 | mg/N㎥ | 50 | 10 |
| 2 | BAT 적합성 | | 아니오 | 예 |
| 3 | 에너지 소비 | % | 100 | 50 |
| 4 | 분진 분리 | | 습식/슬러지 | 건식 |
| 5 | 수처리 | | 필요 | 불필요 |
| 6 | 투자비 | % | 75 | 100 |
| 7 | 가스 홀더 후 배가스 정제 | | 필요 | 불필요 |
| 8 | 분진 재활용 | | 가능 | 불가 |
| 9 | 분진 재활용 건조 비용 | | 발생 | 미발생 |
건식 정제 플랜트는 낮은 에너지 소비, 높은 효율, 더 좋은 컨버터 가스 품질, 분진 재활용 경제성 등으로 향후 유망합니다.



