파이프는 심리스(이음매 없는) 또는 용접 파이프로 나뉩니다. 심리스 파이프 제조 공정은 19세기 말에 개발되었습니다. 많은 이전 시험과 기술에도 불구하고, 1880년대 후반 만네스만 형제가 발명한 크로스 롤 피어싱 공정이 심리스 파이프의 산업적 규모 생산 시작을 알린 것으로 널리 인정받고 있습니다. 크로스 롤 피어싱 공정에서 롤 축은 소재 축과 평행하지만 소재 평면과 각도를 이룹니다. 롤이 같은 방향으로 회전함에 따라 이 배열은 롤 갭을 통해 소재가 나선형 통로를 따라 이동하게 합니다. 또한 출구 속도는 롤 원주 속도의 약 10분의 1로 느립니다.
롤 갭에 피어싱 맨드렐을 도입함으로써 고체 원형 소재를 크로스 롤의 작용으로 압연 열에서 중공 쉘로 피어싱할 수 있게 되었습니다. 그러나 크로스 피어싱 공정만으로는 일반적인 벽 두께의 파이프를 사용 가능한 길이로 생산할 수 없었습니다. '필거 압연 공정'(만네스만 형제가 다시 개발)이라는 두 번째 성형 공정이 개발되고 도입된 후에야 심리스 강관을 경제적으로 생산할 수 있게 되었습니다. 필거 공정은 필거 롤(또는 다이스)의 불연속 단조 작용이 중공 쉘 내부에 위치한 맨드렐 위에서 두꺼운 벽의 중공 쉘을 완성된 파이프 치수로 신장시키는 독창적이고 혁신적인 기술이기도 했습니다.
현재 심리스 파이프는 원형 빌릿을 중심으로 피어싱하여 중공 쉘을 만든 다음, 압연 또는 압출하고 인발하여 크기를 만듭니다. 심리스 파이프 제조 공정은 다음과 같은 주요 단계로 구성됩니다.
피어싱 또는 압출 작업에서 중공 파이프 쉘 제작
직경과 벽 두께를 줄여 중공 파이프 쉘 신장
열간 또는 냉간 압연 공정에서 최종 파이프 제작
제조 공정에 용접이 포함되지 않으므로 심리스 파이프는 더 강하고 신뢰성이 높은 것으로 인식됩니다. 심리스 파이프는 다른 유형의 파이프보다 압력을 더 잘 견디는 것으로 간주됩니다.
특허와 독점권이 만료됨에 따라 초기에 추구되던 다양한 병렬 개발이 덜 뚜렷해졌고, 각 성형 단계가 새로운 공정으로 병합되었습니다. 오늘날 심리스 파이프 생산 공정은 현대적인 최첨단 고성능 공정 수준으로 발전했습니다. 파이프 크기, 제품 믹스, 그리고 시재 가용성에 따라 다음과 같은 심리스 파이프 공장 설비가 구축되었습니다.
연속 맨드렐 압연 공정과 푸시 벤치 공정: 외경 약 21mm~178mm 범위
멀티 스탠드 플러그 밀(구속 플로팅 맨드렐 바)과 플러그 밀 공정: 외경 약 140mm~406mm 범위
크로스 롤 피어싱 및 필거 압연 공정: 외경 약 250mm~660mm 범위
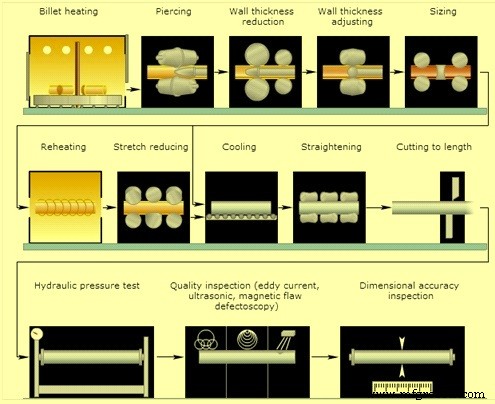
또한 아셀(Assel) 및 디셔(Diescher) 공정 형태의 크로스 롤 피어싱 밀 파생 공정이나, 에르하르트 프레스에서 유래한 파이프 압출 공정 등 새로운 공정도 개발되었습니다. 일반적인 심리스 공정은 그림 1에 나와 있습니다.
그림 1 일반적인 심리스 파이프 압연 공정
피어싱 및 필거 공정
이 공정에서 입력 원형 소재는 회전 로스티스(hearth) 노에서 1,250~1,300°C 온도 범위로 가열됩니다. 노에서 나온 원형 소재는 고압 물 제트로 탈스케일링된 후 크로스 롤 피어싱 밀로 이송되어 두꺼운 벽의 중공 쉘을 생산합니다. 이 공정에서 소재는 1.5~2배 신장되고 단면적은 33%~50% 감소합니다. 피어싱 밀은 같은 회전 방향으로 구동되는 두 개의 특수 형상 작업 롤을 특징으로 합니다. 축은 수평 소재 평면에 대해 약 3°~6° 기울어져 있습니다. 롤 갭은 일반적으로 상부의 비구동 지지 롤과 하부의 지지 슈로 닫힙니다. 롤 갭 중심에 위치한 피어싱 포인트는 내부 도구 역할을 하며, 외부 추력 블록을 통해 맨드렐에 의해 고정됩니다.
크로스 롤 피어싱 작업 후 두꺼운 벽의 중공 쉘은 필거링 스탠드에서 추가 압연되어 완성된 파이프를 생산합니다. 필거링 공정 중 신장 비율은 5~10배이며, 단면적 감소는 약 80%~90%를 동반합니다. 필거링 스탠드에는 둘레에 테이퍼진 패스가 있는 두 개의 롤(단조 작용 때문에 다이스로도 불림)이 있습니다. 롤은 소재 흐름 방향과 반대 방향으로 회전합니다. 작업 패스는 롤 둘레의 200°~220°를 포함하며, 테이퍼진 입구, 균일한 원통형 폴리싱 패스, 작업물 방출을 위한 더 큰 클리어런스로 구성됩니다. 필거링 공정은 반복되는 전후 운동을 가진 단계적 압연 및 단조 공정입니다.
필거링 공정 완료 후, 완성된 파이프는 맨드렐에서 분리됩니다. 중공 쉘의 미가공 부분인 필거 헤드는 열간 톱으로 절단됩니다. 파이프는 노에서 재가열된 후 사이징 밀 또는 리듀싱 밀로 이송됩니다. 사이징 밀은 정밀한 외경을 생산하고 파이프의 동심도를 개선합니다. 일반적으로 2-하이 또는 3-하이 롤 배열의 3개 스탠드로 구성됩니다. 작업 롤은 폐합 패스를 형성하며, (멀티 스탠드 구성에서) 각 스탠드 패스는 이전 패스에 대해 각도를 두고 오프셋됩니다.
리듀싱 또는 스트레치 리듀싱 밀에서는 파이프 외경이 크게 감소하며, 이 과정에서 벽 두께는 약간 증가하거나 감소합니다. 제품 믹스에 따라 5~28개 스탠드를 가집니다.
최종 성형 작업 후, 완성된 파이프는 냉각 베드에서 실온으로 냉각되고 치수 검사 후 마무리 섹션으로 이송되어 파이프 엔드 가공, 교정, 수압 시험 등의 공정이 수행됩니다.
대구경 파이프의 경우 입력 소재가 보통 다각형 잉곳인 헤비 필거 밀이 사용됩니다. 회전 로스티스 노에서 가열된 이 잉곳은 일반적으로 수직 피어싱 프레스의 원형 다이에 처음 삽입됩니다. 고체 잉곳은 다이 직경의 약 절반인 원통형 펀치로 피어싱되어 폐합된 바닥을 가진 중공 쉘을 생산합니다. 다음 작업은 크로스 롤 밀에서 바닥이 닫힌 상태에서 벽 두께 감소와 약간의 신장을 동반합니다. 이 공정 중 닫힌 끝이 피어싱됩니다. 중공 쉘은 필거 밀에서 신장된 후 사이징 밀에서 사이징 작업을 거칩니다.
플러그 압연 공정
플러그 압연 공정은 외경 약 60~406mm, 벽 두께 약 3~40mm, 파이프 길이 12~16m 범위의 심리스 파이프 압연에 사용됩니다. 이 밀에서 피어싱은 크로스 롤 피어싱 밀에서 수행되어 얇은 벽의 중공 쉘을 생산하며, 이는 원래 길이의 3~4.5배로 신장되어 65%~75%의 변형 수준에 해당합니다. 크로스 롤 피어싱 밀은 바이코니컬 패스를 가진 두 개의 구동 작업 롤을 특징으로 합니다. 롤 축은 소재와 평행하며 수평면에 대해 6°~12° 기울어져 있습니다. 작업 롤 간 갭은 상부 및 하부 가이드 슈에 의해 광범위하게 조정됩니다. 이 가이드 슈는 고정 롤 역할을 하여 신장 공정에 기여함으로써 얇은 벽의 중공 쉘 생산을 가능하게 합니다. 소재는 롤 갭을 통과하며 나선형 선을 따르므로, 내부 도구 역할을 하는 피어싱 맨드렐이 소재를 더 효과적으로 변위시킬 수 있습니다. 상대적으로 큰 롤 기울기 각도와 높은 압연 속도로 인해 소재 출구 속도가 상당히 빠릅니다. 이는 하류 플러그 스트랜드의 사이클 타임 때문에 필요합니다. 대구경 파이프의 경우 플러그 스탠드 전에 제2 피어싱 밀(신장기라고도 함)이 있습니다. 최근 헤비 듀티 플러그 밀은 바이코니컬 설계를 가진 작업 롤을 가진 단일 콘 피어싱 유닛만 있습니다. 이들은 각각 중공 소재 축에 대해 약 30°, 수평면에 대해 약 10°~12° 기울어져 있습니다. 롤 갭은 두 개의 사이드 디스크로도 닫히며 이들은 또한 구동됩니다.
중공 쉘을 완성된 파이프로 성형하는 공정은 약 2배 신장(50% 단면적 감소)으로 하류 플러그 스탠드에서 수행되며, 일반적으로 두 번의 압연 패스가 적용됩니다. 플러그 스탠드에는 대략 원형 그루브가 있는 두 개의 원통형 작업 롤과 두 개의 별도 구동 스트리퍼 롤이 장착됩니다. 롤 패스 중심에 위치한 플러그는 압연 스탠드 하류에 위치한 추력 블록에 의해 지지되는 맨드렐에 의해 고정됩니다. 롤과 플러그 사이의 결과적인 환상 갭은 완성된 파이프 벽 두께에 해당합니다.
연속 압연 공정
맨드렐 인출 후, 압연된 파이프는 사이징 밀 또는 텐션 리듀싱 또는 '스트레치' 밀에서 가공되기 전에 재가열됩니다. 연속 압연 밀과 구조가 유사한 스트레치 밀은 12개의 2-하이 롤 스탠드로 구성됩니다. 텐션 리듀싱은 지지 맨드렐 없이 벽 두께를 감소시키면서 직경을 줄인다는 점에서 독특합니다. 롤 스탠드 사이에 파이프에 작용하는 장력은 파이프 벽 두께 감소에 효과적일 뿐만 아니라, 각 스탠드에서 수행되는 직경 감소를 기존 관행의 3배로 늘릴 수 있습니다.
리듀싱 및 사이징 공정은 소구경 파이프에 사용됩니다. 소구경 파이프를 피어싱, 압연, 릴링하는 것이 경제적이지 않기 때문에, 외경 약 75mm 미만의 열간 마감 파이프 생산에는 특수 기계를 사용하는 리듀싱 및 사이징 공정이 필요합니다. 이 기계는 연속 압연 밀과 유사하며, 직경 약 305mm의 2-하이 그루브 롤 8~16개 스탠드로 구성됩니다.
약 140mm 이상의 크기에서는 파이프 전체 길이에 걸쳐 균일한 크기와 원형도를 보장하기 위해 사이징이 수행됩니다. 따라서 사이징 공정은 단순히 릴링된 파이프보다 약간 작은 그루브를 가진 2~3개 스탠드의 사이징 롤을 통과시키는 것입니다. 경우에 따라 재가열이 필요합니다.
일부 경우 기존 공정의 압연 밀과 릴링이 연속 압연 밀로 대체됩니다. 예를 들어 9개의 탠덤 개별 구동 2-하이 그루브 롤 스탠드가 있습니다. 빌릿이 기존 피어싱 밀로 피어싱된 후, 피어싱된 쉘보다 훨씬 긴 윤활 맨드렐이 삽입되고 둘 다 압연 밀을 통과합니다.
연속 맨드렐 압연 공정은 여러 압연 패스를 탠덤으로 배열하여 압연 라인을 형성합니다. 이 밀 유형은 피어싱 밀에서 피어싱된 중공 쉘을 플로팅 맨드렐 바(내부 도구 역할) 위에서 신장시켜 완성된 파이프를 생산합니다. 최근에는 이러한 밀 유형의 압연 관행에서 자유 플로팅 맨드렐 바 대신 제어된 맨드렐 바를 사용합니다. 이 공정 변형의 장점은 상당히 짧고 적은 맨드렐 바가 필요하다는 사실에 있습니다. 이 연속 맨드렐 압연 공정 버전은 단순히 MPM(멀티 스탠드 파이프 밀)이라고도 합니다.
멀티 스탠드 파이프 밀(MPM)은 열간 피어싱된 쉘로부터 효율적인 심리스 파이프 열간 압연 공정의 일부입니다. 밀은 보통 서로 90° 기울어진 2개 그루브 롤의 8개 스탠드로 구성됩니다. 소재는 냉각 및 윤활된 맨드렐에 장착되어 첫 번째 스탠드로 밀려 들어가며 압연이 시작됩니다. 맨드렐은 일정한 속도로 MPM을 따라 이동합니다. 튜브는 절단, 캘리브레이션, 처리, 검사 후 출하됩니다.
이 공정으로 최대 신장을 얻을 수 있습니다. 생산된 튜브 길이는 최대 30미터까지 가능합니다. 편심도는 10% 미만일 수 있습니다.
연속 압연 공정에서 맨드렐 바 추출까지 파이프 온도는 약 500°C로 떨어집니다. 파이프는 950~980°C로 재가열된 후 스트레치 리듀싱 밀에서 추가 압연됩니다. 스트레치 리듀싱 밀은 24~28개 또는 그 이상의 스탠드를 포함할 수 있으며 모두 밀착된 인라인 배열로 정렬됩니다. 각 스탠드는 자체 가변 드라이브를 가지며 가능한 가장 작은 직경의 3개 롤이 장착됩니다. 세 롤은 함께 스탠드에서 스탠드로 오프셋되고 점진적으로 작아지는 패스를 형성합니다.
이 밀에서는 내부 도구가 사용되지 않으며 롤의 원주 속도는 압연 열차의 입구에서 출구 끝까지 지속적으로 증가합니다.
심리스 파이프 압연에는 푸시 벤치 공정, 피어싱 및 인발 공정, 파이프 압출 공정, 크로스 압연 공정 등 여러 다른 공정도 있습니다. 크로스 압연 공정에는 아셀 압연 공정과 디셔 압연 공정이 포함됩니다. 또한 심리스 파이프는 냉간 성형, 냉간 인발, 냉간 필거링 공정으로도 생산됩니다.