강판 에나멜 코팅: 역사, 기술, 현대적 응용
강판 에나멜 코팅(Enamel Coating on Steel)
유리(현재 도자기 에나멜 또는 단순히 에나멜로 알려짐)를 금속 표면에 융착시키는 기술과 과학은 고대 이집트와 페르시아 문명 시대까지 거슬러 올라갑니다. 초기 용도는 보석으로 에나멜을 금에 융착시킨 것입니다. 중세 시대에는 유리 코팅 가능 금속 범위가 귀금속에서 비금속으로 확대: 금 → 은 → 청동 → 구리 → 1800년대 초 주철. 에나멜이 판철과 강판에 처음 적용된 것은 1850년 직후 오스트리아와 독일. 1900년대 에나멜 산업 급성장, 가전제품, 온수기, 건축 패널 등 많은 신규 응용 등장.
현대 에나멜링 공정은 20세기 동안 강철 생산 진보 반영하며, 점점 엄격해지는 환경 규범 보폭 맞춰 개발되었습니다. 오늘날 에나멜링 강판은 고도로 정교한 소재와 최첨단 기술을 사용하는 하이테크 공정. 에나멜 강판은 내구성, 심미성, 위생, 환경 존중 등 현대적 요구 충족 소재. 이 고대 기술은 산업용 전자 분야에서도 새로운 응용 발견.
에나멜 강판은 두 구성 요소인 강철과 에나멜 특성 결합 결과 수많은 응용에 일급 소재가 되는 여러 특성 가집니다. 강철은 기계적 강도와 성형성 기여, 에나멜은 내구성과 아름다운 광택 외관 제공.
에나멜은 열융착으로 강철 기재에 결합된 실질적으로 유리질(vitreous) 또는 유리 같은 무기 코팅. 이 코팅은 강철 제품을 주변 환경으로부터 보호 위해 적용. 이 코팅은 심미적 외관뿐만 아니라 에나멜 표면 기계적 강도, 색상 다중성/안정성, 내식성, 내마모성, 내화학/내열성, 내열충격/내화성, 위생, 세척 용이성 등 탁월한 공학적 특성 제공.
에나멜 구성 성분
에나멜은 본질적으로 510~530℃ 낮은 연화점 가진 유리. 1000~1300℃ 고온 융합으로 얻은 유리. 에나멜은 일반적으로 석영, 장석, 점토, 운모 같은 산성 내화물질 구성. 에나멜 부품 특성인 내구성 부여 위해 실리카(SiO₂) 유리 수정 필요. 원상태 사용 불가: 융점 너무 높음, 열팽창 계수 강철 대비 너무 낮음, 강철 부착력 제로. 따라서 에나멜 얻기 위해 다양한 첨가제 필요. 에나멜 궁극적 기능에 따라 사용 가능한 첨가제: 안료, 불투명제, 점토 또는 디플로큘런트(deflocculants)와 플로테이션 제제 역할 다른 물질들, 에나멜 입자 수용액 내 현탁 도움.
에나멜 구성 요소
에나멜 다른 구성 요소는 에나멜에 부여하는 특성 따라 5개 주요 그룹 분류:
- 내화물(Refractories)
- 플럭스(Fluxes)
- 부착제(Adhesion agents)
- 불투명제(Opacifiers)
- 착색제(Colouring agents)
내화물은 에나멜에 비정질 구조 부여, 기계적 강도 제공. 예: 알루미나(Al₂O₃) - 열팽창 계수 낮춤, 내온/내화학/내마모성 증대, 불투명제 작용 촉진.
플럭스는 융점과 소성 온도 낮춤, 열팽창 계수 증가. 내화물과 플럭스 반응해 유리 형성. 플럭스는 주로 붕사(borax, 무수물 Na₂B₄O₇ 또는 수화물 Na₂B₄O₇·10H₂O)와 알칼리 산화물(나트륨 Na₂O, 칼륨 K₂O, 리튬 Li₂O, 칼슘 CaO, 마그네슘 MgO, 스트론튬 SrO 산화물) 구성. 이 성분들로 나트륨/칼륨/리튬/칼슘/마그네슘/스트론튬 붕규산염 생성, SiO₂(약 1400℃ vs 1720℃)보다 낮은 융점. 불소(F₂) 또는 삼산화붕소(B₂O₃) 첨가로 융점 추가 저하 가능. 알칼리 산화물 같은 플럭스는 실리카 구조 '공극(voids)' 채워 열팽창 계수 증가.
부착제는 강철 표면과 에나멜 코팅 간 부착 촉진 화학적 산화환원 반응 관여 금속 산화물. 이 반응들은 강철 내 철(Fe)과 탄소(C), 대기 산소(O₂)도 관여. 부착제는 주로 하도 에나멜(ground-coat enamel)에 몰리브덴 산화물(MoO), 코발트 산화물(CoO), 산화 구리(CuO), 산화 망간(MnO₂), 산화 크롬(Cr₂O₃) 형태 존재. 산화 니켈(NiO)이 단연 최고 효율 부착제. 그러나 식품 접촉 안전성과 REACH 준수 이유로 에나멜 생산업체들 사용 금지.
불투명제와 착색제는 에나멜 부품 시각/촉각 품질 기여. 불투명제는 에나멜 불투명도 증가, 상도 에나멜(cover-coat enamel)에 존재. 대표 불투명제: 이산화 티타늄(TiO₂), 산화 안티모니(Sb₂O₅), 산화 지르코늄(ZrO₂), 산화 주석(SnO).
착색제는 광물 산화물 결합으로 얻음. 에나멜 색상은 착색제 종류, 에나멜 내 농도, 에나멜 화학 조성, 에나멜링로 소성 조건 의존. 착색제 일반 절차: 분쇄 단계에서 미립자 형태 에나멜과 기계적 혼합, 강철 기재 도포 전.
에나멜 유형
에나멜에는 다양한 유형. 피도체 기재 유형과 에나멜링 공정에 따라 에나멜 조성 다름. 에나멜 조성 변화로 에나멜 소성 온도 기재에 맞춤. 소성 온도 높을수록 에나멜 부품 품질 향상. 강철 측면에서 소성 온도는 기재 제한. 예: 강철 상변화 고려 필요. 에나멜 열팽창 계수도 기재와 호환돼야 함. 강철용 다른 에나멜 유형: (i) 하도 에나멜(ground-coat enamel), (ii) 자가 세정 에나멜(self-cleaning enamel), (iii) 상도 에나멜(cover-coat enamel).
하도 에나멜은 금속 산화물(Co, Cu 산화물) 함유, 강철 내 Fe와 합금 생성해 에나멜-강철 부착 촉진. 금속 산화물 어두운 색상, 백색 하도 없음. 더 반응성 높은 하도 에나멜은 금속 산화물 비율 높음. 강철 산세(pickling) 전처리 불필요. 예: 투코트/원파이어(two-coat/one-fire) 에나멜링 공정용. 하도 에나멜은 에나멜 부품 내식성 보호도. 부품 유형 따라 기타 성분 추가 필요: (i) 내산성(오븐 캐비티, 드리핑 팬) TiO₂ 첨가, (ii) 내알칼리성(위생 도기, 세탁기) ZrO₂ 첨가, (iii) 온수기 용도 내식성 향상 ZrO₂와 Al₂O₃ 첨가.
자가 세정 에나멜은 가정용 오븐 사용, 요리 시 발생 지방 제거 도움. 두 유형: (i) 촉매식(catalytic), (ii) 열분해식(pyrolytic). 촉매 세정은 오븐 작동 중(보통 200℃) 발생. 에나멜 함유 산화물이 지방 분해 촉매, 물과 CO₂ 생성. 추가로 이 에나멜 내화성 높고 다공성, 에나멜-지방 접촉 면적 증가해 반응 촉진: CxHyOz + 촉매 = yH₂O(g) + xCO₂(g). 이 반응 효율은 기공 점진적 막힘으로 시간 경과 저하. 열분해 세정은 오븐 비어 있을 때 약 520℃서 발생. 요리 중 벽면 퇴적 지방/잔여물 이 온도서 연소, 닦아낼 수 있는 C 퇴적물만 남음. 반응: CxHyOz + 열 = xC + yH₂O(g). 이 에나멜 유형은 열분해 온도보다 높은 연화점, 광택, 비다공성, 내산/내알칼리성 높음.
상도 에나멜은 에나멜 부품 심미적 품질 부여, 내화학성 증진 도움. 이 에나멜들은 부착제 전혀 없음, 어떤 상황에서도 금속 기재 단독 사용 불가.
에나멜 생산
에나멜 생산에는 여러 단계. 첫 단계: 에나멜 다양한 구성 요소(최대 15개) 검사, 계량, 혼합. 이어 융합 단계. 융합 공정 목적: 에나멜 최종 비정질 구조 균일화, 소성 온도 저하. '유리' 1100~1300℃(에나멜 원하는 조성 의존)서 용융 필요. 가장 일반적인 공정: 터널로(가스/전기) 사용, 혼합물 한 끝 투입, 타 끝 배출. 로 내 이동은 중력. 혼합물 로 내 약 1시간 체류.
배출 시 급속 냉각: 먼저 수냉 압연기 통과해 유리 시트 형성, 다음 쿨러. 분쇄로 냉각 사이클 완료. 고온서 급속 퀜칭(quenching) 공정으로 유리 구조 고정, 상분리 방지. 대체 융합 공정: 회전로 사용, 구성품 투입/혼합/가열. 액상 에나멜 피트 부어 수냉. 냉각/분쇄 후 에나멜 프리트(frit) 획득.
에나멜 프리트 그대로 사용 불가. 타 성분과 혼합 후 분쇄 필요. 에나멜 액상 형태 도포도 가능. 이 경우 특정 성분(현탁, 내화, 착색, 전해질, 불투명제) 첨가 후 에나멜 프리트 분쇄/물 혼합해 슬러리 형성. 이 슬러리 딥 코팅(dip coating)이나 분무 도포용 사용. 단일 색상 장시간 생산하는 에나멜링 작업자들 직접 에나멜 준비 꺼림. 1980년대 '레디투유즈(ready-to-use)' 분말 도입으로 슬러리 준비 단순화. 분말은 에나멜 생산자가 분쇄 전 특정 제품 첨가해 준비. 에나멜링 작업자는 착색제(선택)만 추가 후 분말과 물 혼합해 슬러리 획득.
에나멜 분말 형태(에나멜 프리트 분쇄 획득) 도포도 가능. 분쇄 시간 실험적 결정. 분쇄 분말 체질로 덩어리/잔여물 제거, 자기 분리기(영구자석/전자석) 통과해 분말 내 철 입자 제거. 철 입자 에나멜 '홀(holes)' 생성 경향, 강철 내식 보호 저하. 최종 에나멜 입자 실리콘 코팅해 도포와 소성 단계 사이 강철 기재 부착 가능. 획득 에나멜 분말 에나멜러 측 추가 첨가제/처리 불필요, 분말 분무건 직접 사용 가능. 분말 유닛 설립 꽤 좋은 투자 필요(정전식 돼야 경제적 실행 가능). 그러나 장기적 공정 더 경제적.
에나멜링 공정
에나멜링 공정은 적합한 강철 기재 단면/양면 한 층 이상 에나멜 도포/소성. 성공적 에나멜링 특징: (i) 에나멜-강철 양호한 부착, (ii) 에나멜 소성 후 양호한 표면 외관. 강철 C 함량 이 두 특성 달성 방해 가능. 강철 C 함량은 에나멜 부착 보장 중요. 그러나 C 함량 과도하면 소성 중 기체 CO₂/CO(일산화탄소) 방출로 에나멜 표면 외관 악영향. 이 모순이 다양한 에나멜링 공정 존재 이유.
에나멜링 공정 보통 여러 단계(그림 1): (i) 성형 후 부품 표면 준비, (ii) 에나멜 준비, (iii) 강철에 에나멜 도포, (iv) 건조, (v) 고온 소성. 부품 유형과 최종 외관 요구에 따라 여러 에나멜링 공정: (i) 열연 강판 기재 에나멜링, (ii) 통상 에나멜링(투코트/투파이어), (iii) 하도 에나멜링(원코트/원파이어), (iv) 다이렉트온 화이트 에나멜링(direct-on white enamelling), (v) 투코트/원파이어(two-coat/one-fire) 에나멜링.
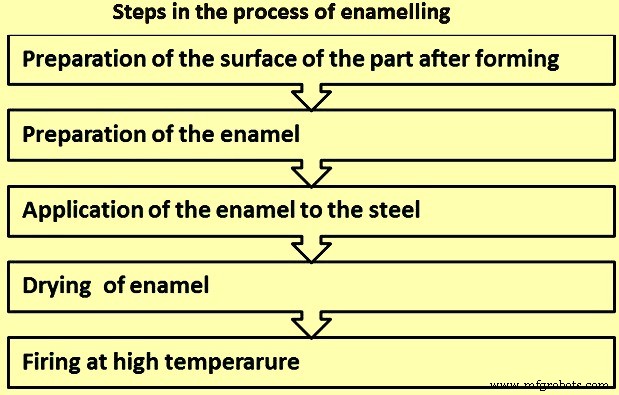
그림 1 에나멜링 공정 단계
에나멜링 전 표면 처리
표면 처리 목적: 에나멜링 공정 호환 표면 확보. 표면 처리는 여러 단계. 단계 수 사용 에나멜링 공정 따라 다름. 표면 처리 단계: (i) 쇼트 블라스팅(shot blasting), (ii) 탈지(degreasing), (iii) 린싱(rinsing), (iv) 산세(pickling), (v) 산 린싱(acid rinsing), (vi) 니켈 도금(nickel deposition), (vii) 린싱, (viii) 중화(neutralization), (ix) 건조.
열연 강판 기재 쇼트 블라스팅 목적: 강철 표면 거칠기 증가. 에나멜 소성 사이클 중 에나멜-금속 화학 반응 촉진(결과적 높은 접촉 면적), 에나멜-강철 부착 증대. 강철 생산 중 생성된 화학적 수소(H₂) 트랩과 함께 '피시 스케일(fish scale)' 결함 저항성 개선. 쇼트 블라스팅은 오일 미도포 강판서 수행(쇼트 오염 방지). 쇼트 오일 오염 시 효과 저하, 강판 표면 오염. 이 오염 습식 도포 공정 시 에나멜 리젝트 원인.
탈지 목적: 녹 방지유, 인발유, 이전 단계 유래 각종 먼지 등 외인물 제거. 표면 준비 공정 매우 중요 단계. 확인 필요 파라미터: (i) 탈지제 종류, (ii) 탈지 온도(공정 따라 60~90℃ 범위), (iii) 탈제 농도(보통 45~50 g/L), (iv) 탈지욕 pH, (v) 처리 시간(침지 15분 + 분무 수분), (vi) 기계적 작용(욕 교반 또는 분무 압력) 가능.
알칼리 탈지 공정 최다 사용. 알칼리 용액 3가지 물리화학적 작용: (i) 비누화 작용(소다/포타시 수용액서 지방 물질 용해, 가용성 비누 생성), (ii) 유화 작용(인산염/규산염으로 지방 미세 액적 분산), (iii) 표면 장력 저하 작용(유기제로 지방 분자 코팅, 강철 기재와 결합 약화).
두 방식: (i) 침지(dipping), (ii) 분무(spraying). 침지 탈지 경우 다수 욕 직렬 배치. 기계적 작용(욕 교반, 분무 압력) 탈지 효과 증대. 부적절 탈지 표면 결함 유발, 공정 조건 모니터링 중요성 입증. 주의 필요 현상: 탈지 대상 부품 위 오일 수지화(n resinification), 빛 노출 시 탈지 매우 어려움/불가능. 마지막으로 강판 표면 결함(스크래치, 기공 등) 오일 잔여물 트랩, 에나멜 소성 사이클 중 가스 생성.
린싱은 탈지 후 수행, 1단계 이상: (i) 후속 표면 처리(산세 등) 시 단일 온수 린스(60~70℃), (ii) 후속 표면 처리 없으면 온수 린스, 냉수 린스, 최종 DM(탈염수) 린스.
강철 산세(pickling) 목적: 강철 표면 공격해 미세 거칠기 증가, 반응성 증대. 에나멜 부착 촉진. 산세 보통 진한 황산(H₂SO₄) 사용, 효과 주로 입계 중심. 산세 강도 철(Fe) 손실로 측정. 에나멜링 공정 따라 약산세(면당 약 5g/m² Fe 손실) 또는 강산세(면당 약 25g/m² Fe 손실). 산세 중 화학 반응: 철 + 황산 = 산 속 용해 철 + 수소 가스(Fe + H₂SO₄ = FeSO₄ + H₂).
산세 중 표준 조건: (i) 산욕 온도 약 75℃, (ii) H₂SO₄ 농도 약 7%, (iii) 산세 시간 10~15분, (iv) 산욕 내 Fe 농도 약 2g/L. 이 표준 조건 미세 변동도 Fe 손실 유의미 변동, 에나멜 부착 영향.
강철 화학 분석도 Fe 손실 체크 극히 중요 파라미터. 인, 구리, 몰리브덴 등 일부 원소 값 주요 영향. 강철 내 각 화학 원소 농도 정확 체크 필수. 다이렉트온 화이트 에나멜링 경우 산세가 양질 부품 얻기 핵심 단계. 산세 후 관찰 표면 패턴 측정된 Fe 손실 따라 변화.
다이렉트온 화이트 에나멜링 경우 산세 후 부품 니켈 도금 필수(백색 에나멜-강철 양호 부착 위해). 주어진 온도서 부품 니켈 도금량, 니켈 도금 시간, 욕 니켈 농도 pH 따라 변화. 최대량 pH 2.8서 달성. 그러나 산세 후 부품 표면 pH 1 미만임 밝혀짐. 린싱 안 하면 pH 너무 낮아 니켈 부족 도금. 물 린싱 해도 결과 동일. 따라서 산 린싱 목적: 최적값 초과 않고 부품 pH 상승.
니켈은 다이렉트온 화이트 에나멜링 공정 에나멜 부착 촉진 중요 역할. 필요 시 통상 공정서 소량 사용(니켈 플래시). 니켈 도금 대중적 방법: Fe 이온 치환 금속 니켈 침전, 방정식 2Fe + NiSO₄ + H₂SO₄ = 2FeSO₄ + Ni + H₂. 니켈 도금 중 표준 조건: (i) NiSO₄ 12~15g/L, (ii) pH 2.8, (iii) 온도 70℃, (iv) 시간 7분. 니켈 도금 조건 니켈 도금량 유의미 영향. 미세 변동도 에나멜 부착 심각한 영향.
다이렉트온 화이트 에나멜링 공정 양호 부착과 매력적 외관 에나멜 생산 위해, 얻어야 할 Fe 손실(25~50g/m² 범위)과 도금 니켈량(면당 1~2g/m² 범위 니켈 코팅) 간 최적 조합 필수.
최종 린싱 목적: 부품 표면 잔류 산 흔적 완전 제거. 보통 2욕 최종 린싱. 제1욕: pH 2.5~3.2, 온도 30~35℃, 7분. 제2욕: pH 3.5~4, 온도 약 25℃, 7분.
중화 목적: 산 잔여물 완전 제거. 중화욕: pH 10.5~11.5, 온도 약 70℃, 7분.
표면 처리 완료 후 부품 건조해 에나멜링 전 녹 방지.
에나멜 도포
에나멜 습식/건식 공정 도포 가능. 습식 공정 에나멜 도포 여러 방법:
딥 코팅(dip coating): 코팅 대상 부품 에나멜 슬러리(에나멜 분말+물 혼합물) 침지, 밀도/점도 면밀 모니터링. 부품 현수해 과도 도포 에나멜 떨어뜨려 균일 코팅 두께 확보. 복잡 형상 부품(오븐 캐비티 등) 자주 사용. 단점: 에나멜 새깅(sagging) 발생 가능. 변형 '딥 앤 셰이크(dip and shake)' 법: 욕 출구 시 부품 다른 축으로 이동, 새깅/과도 코팅 두께 최소화.
플로우 코팅(flow coating): 부품 전 표면 1개 이상 원형 노즐로 에나멜 분무.
에어 어시스트 분무(air-assisted spraying): 3~4.5 kg/cm² 압축 공기 제트 구동 분무건으로 에나멜 분무. 보통 부스서 수행, 부품 금속 컨베이어 벨트 행잉. 수동 분무 숙련 작업자 필요(새깅/과도 두께 방지). 자동화 가능, 단기 생산 런 위주.
정전 분무(electrostatic spraying): 음전하 에나멜과 양전하 코팅 대상 부품 간 전하 차이 적용. 에나멜링 분무건: 에나멜 통과 중앙 튜브, 원자화 공기 통과 환상 노즐(에나멜 스트림보다 빠름). 속도 차이로 에나멜 슬러리 미세 액적 원자화. 분무건 팁서 액적 이온화된 분위기 통과, 음전하 띠고 에나멜링 대상 부품 퇴적. 초기 코팅 도포 후 액적 인력 감소, 반발력 발생. 평형 도달 시 반발력=인력, 코팅 두께 제어. 결과: 균일 에나멜 코팅, 손실 최소화.
전기영동 공정(electrophoresis) = 정전 침지 에나멜링(ETE, Elektro-Tauch-Emaillierung) 공정, 주로 다이렉트온 화이트 에나멜링용. 염수 내 콜로이드 현탁 에나멜 입자 전기장 효과로 이송. 입자 표면 음전하 띠고 전해조 양극(에나멜링 대상 부품) 이동. 이 공정: 매우 균일 에나멜 두께(자동 퇴적 제한), 예외적 표면 외관. 평판 부품 매우 효율적 기술. 단점: (i) 고비용 공정, (ii) 에나멜링 대상 부품 형상 캐소드 필요, (iii) 에나멜 슬러리 전기적 특성 모니터링 복잡.
건식 공정 에나멜 도포: 정전 분말 분무(electrostatic powder spraying). 원리 습식과 동일. 노즐 전극과 에나멜링 대상 부품 간 전기장 형성. 에나멜 입자 공기 스트림으로 분무건서 분출, 음전하 띠고 에나멜링 대상 부품(양극) 이동 퇴적. 최초 코팅 퇴적 후 입자 인력 상실 시작. 반발력 생성. 반발력=인력 되면 입자 더 이상 퇴적 안 함. 이 공정으로 균일 에나멜 코팅, 두께 자동 제한.
에나멜 입자 코팅(유기 엔벨로프, 보통 실리콘) 필요: 수화 방지(전기 저항 감소→부품 에나멜 정확 퇴적 방해). 유기 코팅 품질, 입자 크기, 분말 레올로지(rheology)가 균일 에나멜 퇴적과 소성 후 매력적 표면 외관 핵심 요소. 이 공정 평판 부품 고효율, 중공 부품(예: 오븐 캐비티) 패러데이 케이지 효과로 더 어려움. 공정 여러 이점: (i) 폐기물 감소, (ii) 재료 절약, (iii) 코팅 두께 균일성.
에나멜 건조와 소성
에나멜 건조는 습식 도포 후 필수 단계. 퇴적 질량 40~50% 수분, 소성 중 에나멜 국부적 박리 유발 가능. 획득 건조 코팅 '비스킷(biscuit)'이라 부름. 자연 건조 바람직하지 않음: 부품 공기 중 먼지 입자 오염, 잔여 수분 에나멜 잔류 '피시 스케일' 결함 조장. 건조기/오븐 70~120℃ 사용. 적외선 복사 또는 대류 건조가 소성 준비 가장 안전.
에나멜 소성 보통 780~850℃ 범위, 에나멜 연화 온도(500~600℃) 훨씬 상회. 박스로(box furnace) 또는 터널 연속로(tunnel continuous furnace) 수행. 소성 시간/온도 강판 두께와 에나멜 유형 의존. 산화 분위기서 소성.
박스로는 보통 단기 생산 런, 소형 부품용. 터널로는 직선형, U자형, L자형, 장기 생산 런 적합. 예열, 소성, 냉각 3존(zone) 구분. 온도 제어된 상승/하강 가능. 부품 크래들(cradles) 배치, 컨베이어 현수 이송. 로 입구/출구 에어 실(seal) 열손실 방지. 로 주로 전기/가스 복사관. 발열체 로 벽/바닥 배치. 열에너지 복사/대류로 부품 전달.
에나멜-강철 부착 메커니즘
미코팅 강철 에나멜 부착은 소성/냉각 사이클 중 발생 화학 반응으로 달성. 공정 4단계로 구분:
1단계(~550℃까지): 공기 중 수분과 O₂ 다공성 에나멜 침투, 강철 Fe 산화. 에나멜/강철 계면 산화철 층 형성. H₂O 분해 기원 원자 H₂ 강철 확산, 분자 H₂ 재결합, 강철 구멍 충진. H₂ 강철 내 용해도 온도 상승과 함께 증가.
2단계(550~830℃): 에나멜 연화 후 융합, 반투과층 형성. 로 분위기 가스 교환 감소. 에나멜/강철 계면 산화철 에나멜 용해.
3단계(약 830℃): 에나멜/강철 계면 산화철 층, 에나멜 내 금속 산화물, 강철 내 C 간 화학적 산화환원 반응. Fe-Co 합금 에나멜/강철 계면 석출. 이들이 에나멜-강철 부착 핵심. 강철 거칠기 부착 촉진. 용해 O₂ 강철 내 C 재결합, 기체 CO/CO₂ 방출. 이 방출 강도 모니터링 필요. 강철 내 H₂량 최대치.
4단계: 냉각: 에나멜 고화, 가스 교환 정지. 온도 하강 시 강철 내 H₂ 용해도 감소. 강철 과포화, H₂ 에나멜 코팅 하부 축적. 계면 과다 H₂ '피시 스케일' 결함 유발.
에나멜 코팅 결함
에나멜 코팅 소재 생산 품질 기준 리젝트 사유 결함 = 에나멜 결함. 국소적 컴팩트니스/구조 중단, 유리질 코팅 중단. 에나멜 코팅 논의 시 결함 에나멜 코팅 수리/재활용 매우 어려움. 결함 형성 여러 불리 파라미터 조합 탓 많음, 실질적 무한 개별 결함이나, 종종 한 요인 특정 결함 유형 지배. 따라서 기저 기본 소재와 도포 공정 따라 아래 그룹 분류.
피시 스케일(Fish Scales)
강철 관련 결함, 하도/상도 반달형 크랙, 소성 작업 직후 또는 수시간/수일 후 발생. 개별 결함 전형적 크기 1~5mm 직경. 결함 원인: 강철 통과 H₂ 확산→에나멜 층 진입. H₂ 소성 중 강철 표면서 Fe + H₂O = FeO + H₂ 반응으로 형성. H₂ 원자 형태 용해, 냉각 후 강철 내 과포화 용액 잔류. H₂ 강철 분리: 강철/에나멜 상 경계서 분자 재결합→최대 200kg/cm² 압력 축적→스케일링 발생.
불량 부착(Poor Adhesion)
에나멜 코팅 부착 두 기본 메커니즘 설명: (i) 화학 이론, (ii) 기계적 이론. 화학 이론: 상 경계 영역서 기재 금속 결합→산화 부착층→에나멜 층 이온 결합 연속적 결합 유형 변화 달성 필요. 기계적 이론: 양호 부착 전제 = 계면 표면 거칠화→에나멜 강철 표면 단단 기계적 밀착. 에나멜 코트 부착 기계적 변형 파괴로 확인. 불량 부착 매우 심각한 품질 이슈, 외관 훼손, 강철/에나멜 복합체 급속 파괴 초래. 불량 부착 기원 매우 다양: 부적합 강종, 불량 전처리, 너무 낮은 코발트/니켈 산화물 함량 에나멜 도포, 언더/오버 소성.
블리스터(Blisters)
소성 에나멜 관통 중공 구멍, 직경 최대 1mm, 에나멜 표면 온전 잔존 가능하나 터지면 깔때기형 함몰 남음. 일반 원인(재비등/C 보일): 소성 중 국소 강한 가스 발생, 가스 H₂/CO 함유. 산세 잔여물 분해 생성물로 에나멜/강철 심한 비등 유발. 이로 인한 H₂ 확산으로 반대편 판강서 불순물 관측되기도. 밀폐 링/불량 형상 핸들서 완고한 산세산 잔여물 축적 시 중공 제품서 블리스터 자주 관찰.
불순물(Impurities)
하도 에나멜링 불순물: 강판 오염~스케일 퇴적 범위. 모든 에나멜링 공정 단계서 불순물 유입 가능해 기원 규명 매우 어렵고 시간 소요. 빈번: (i) 절단/용접 미세 철 입자, (ii) 전처리제 잔여물, (iii) 분쇄/볼 거친 입자(백색 점), (iv) 미분쇄 밀 첨가제, (v) 상도 에나멜 분진, (vi) 소성 도구 스케일 퇴적.
번오프(Burn-offs)
에나멜 코팅 관통 산화철 분출 국소 영역. 주원인: 너무 얇은 에나멜 두께 또는 불충분 내화물 밀 첨가. 전자 경우 과다 산화철 기저 에나멜 불용해 상경계→표면 관통.
에나멜 강판 특성
에나멜 강판은 주로 에나멜 유리질 특성 기인 여러 유용 특성 가짐. 에나멜 화학 조성 최종 용도 따라 달라 완전 요구 특성 충족. 특성:
에나멜 부착(Enamel Adhesion)
에나멜 강철 기재 부착 필수(에나멜 강판 모든 최종 용도 필요 특성 보장). 부착도 충격 시험으로 결정: 반구형 펀치로 에나멜 강판 시편 변형, 1.5kg 추 강판 두께 적정 높이서 펀치 낙하. 부착도 기준 사진 비교로 결정. 값 1(매우 양호 부착)~5(매우 불량 부착) 부여.
내식성(Corrosion Resistance)
에나멜은 강철에 뛰어난 내식성 제공, 고온에서도. 에나멜 표면 비다공성, 모든 액체 불투과. 냉연/알루미나이즈드 강판 기재 에나멜 부품 염수 분무 시험: 500시간 이상 적녹 징후 없이 견딤. 도자기 에나멜 연구소 시험: 에나멜 패널 30년 강철 기재 부식 징후 없이 경과.
에나멜 내화학성(Chemical Resistance)
에나멜 화학 특성 사용 환경 맞춤 제작 가능. 에나멜 극히 우수한 내화학성(산, 알칼리, 세제, 유기 용액). 에나멜 강판 대기 공격 극히 강함. 비, 대기 오염(이산화황, 산화질소), 염분 해안 대기, 자외선(UV) 복사, 급격한 온도 변화 → 에나멜 표면 외관/색상/광택 변화 없음.
표면 기계적 강도(Mechanical Strength of Surface)
유리처럼 에나멜 강판 표면 매우 경도, 극히 강한 스크래치/마모/충격/마찰 저항. 에나멜 강판 경도 모스 경도 5~7. 표면 경도 장점: 극히 강한 내마모성. 내마모성 마찰 시험으로 결정.
고저온 안정성(High/Low Temperature Stability)
유리질 특성으로 에나멜 표면 뛰어난 온도 안정성. 일부 에나멜 강판 응용 450~500℃ 운전 온도 요구. 에나멜 강판 영하 60℃에도 에나멜 악영향 없음.
내열충격성(Thermal Shock Resistance)
에나멜 코팅 100℃ 초과 넓은 온도 차이 손상 없이 견딤. 이런 변동 응용 사용 가능.
내화성(Fire Resistance)
화염/타 열원 에나멜 표면 손상 없음. 장시간 열 노출 시 에나멜 코팅 유독 연기 미발생. 에나멜 패널 내화 등급 A1 분류.
위생 및 세척 용이성(Hygiene and Ease of Cleaning)
에나멜 강판 매끄럽고 단단한 유리질 표면 기공/균열 없음. 박테리아 증식/먼지 축적 방지. 민감 영역 사용 가능. 에나멜 강판 식품 등급 소재, 냄새 미방출. 에나멜 표면 세척 매우 용이. 에나멜 매끄러운 밀봉 표면과 전적 광물 조성으로 시판 용제 세척 가능, 훨씬 쉽고 저렴 세척.
색상 안정성(Colour Stability)
에나멜 강판 광택/반무광/무광 마감 거의 무한 색상/패턴/텍스처 범위. 추가로 스크린 인쇄로 극히 정확한 이미지 재현 가능(간판, 포스터, 예술작품, 사진). 고온 공정 수행 시 이미지 에나멜 패널 수명만큼 지속. 색상 광물 안료로 생성돼 시간 경과 상당한 안정성. 특기: UV 복사 민감하지 않음.
에나멜 강판 용도
에나멜 강판 실내/실외 응용 모두 사용 가능. 에나멜 강판 가정용: (i) 위생 도기, (ii) 전기 온수기, (iii) 가전제품/조리기구.
에나멜 강판은 사실 가전제품, 특히 조리 응용 가해지는 수많은 스트레스 견딜 유일한 소재. 수많은 유용 특성으로 특정 응용서 타의 추종 불허 필수 소재. 유용 특성: (i) 스크래치/마모 우수 저항, (ii) 냄새 흡수/보유 안 함→전달 안 함, (iii) 주방 통상 제품(산성/알칼리) 저항, (iv) 우수 내식성, (v) 난연/고온 견딤, (vi) 식품 접촉 안전/박테리아 증식 방지, (vii) 증기 강함→증기 조리법 용이 사용, (viii) 뛰어난 심미성.
에나멜 강판 건축 다수 응용. 건물/터널 클래딩, 기차/지하철역, 공항 등 공공장소 실내 벽면/가천장/파티션/리프트용. 에나멜 강판 클린룸 피팅아웃 우수 소재.
에나멜 강판 실외 응용 이상적 솔루션: 내후성/내자외선성, 사실상 무한 장식 범위. 에나멜 패널 분리벽/전통 벽돌 건물 클래딩 특히 적합. 건물 정확 치수 맞춰 프리팹. 패널 모든 날씨 설치 가능.
터널 라이닝용 에나멜 강판 권장: 청소 용이/저렴, 조도 개선, 내화성 향상.
에나멜 강판 공공장소 피팅아웃 인기 선택: 난연, 반달리즘 방지, 쉬운 유지보수, 무한 장식 범위→벽면/천장/파티션/리프트카 이상적. 무균/내습성으로 병원, 클린룸, 위생 시스템 완벽 솔루션.
에나멜 강판 산업 중요 응용, 최고 부식성 분위기(화학/농식품 산업) 포함. 내화학/내발효성으로 사일로, 화학 반응기, 건조기, 밀폐 탱크, 수처리 플랜트 저장 시스템 우수 라이닝. 고온 저항/열반사 특성으로 컬럼/열교환기 사용. 연소 가스 부식 저항으로 배관 라이닝/배기 매니폴드 제조 우수 소재.
에나멜 강판 실내/실외 사인/커뮤니케이션 패널 이상적 솔루션. 표면 도시 오염/날씨/UV 복사 손상 없음. 내화성, 다양한 장식 가능→최고 수준 그래픽 창작 최적 소재.



