
산업 제조
산업용 사물 인터넷 | 산업자재 | 장비 유지 보수 및 수리 | 산업 프로그래밍 |
home  MfgRobots >> 산업 제조 >  >> Manufacturing Technology >> 제조공정

호닝(Honing) 가공: 실린더 보어 마무리의 원리, 공정 변수, 유형, 장점

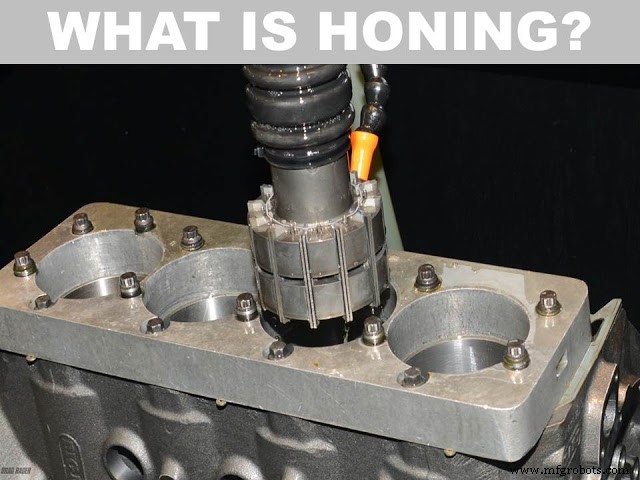
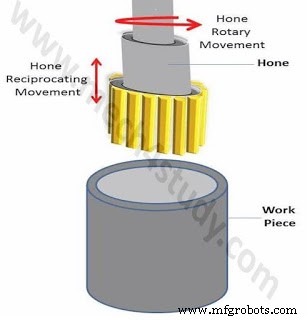
호닝(Honing)은 연마 스톤(Stick/Stone)을 장착한 원통형 맨드렐(Mandrel)이 자전(Rotation) + 왕복(Reciprocation) 복합 운동을 하며 구멍 내경을 정밀 마무리하는 초정밀 가공법입니다. 드릴링/보링 후 최종 치수·형상·조도·크로스 해치 패턴(Cross-hatch pattern) 형성을 위해 필수 공정입니다. 엔진 실린더, 유압 실린더, 정밀 베어링 하우징 등이 대표 적용처입니다.

호닝(Honing) 가공: 실린더 보어 마무리의 원리, 공정 변수, 유형, 장점

호닝 공정 상세 (Process Details)

작동 메커니즘

호닝(Honing) 가공: 실린더 보어 마무리의 원리, 공정 변수, 유형, 장점
호닝 공정: 회전+왕복 운동으로 크로스 해치 패턴 형성

주요 공정 변수 (Process Parameters) 및 최적화

변수 영향 최적화 방향
공구 회전수 (RPM) ↑ RPM → 절삭량↑, 조도↓(개선). 단, 과속 시 진동/발열 증가 소재/직경에 따른 최적 표면속도(15~30 m/s) 선정
호닝 시간 초기: 조도 급격 개선 → 중기: 최저점 도달 → 후기: 연마입자 마모로 조도 악화 최저 조도 도달 시점 정지(자동 측정 피드백 활용)
연마 스톤 압력 (Stone Pressure) ↑ 압력 → 절삭량↑, 조도 개선 후 악화(임계치 존재) 단위 압력 0.5~2 MPa 범위에서 MRR·조도 동시 최적점 탐색
스트로크 길이 전 가공 길이 커버 필수. 단, 엔드 부근 오버트래블 최소화 가공 길이 + 1.5~2배 오버트래블 설정
연마입자 종류/입도 거친 입자: 높은 MRR, 거친 조도 / 미세 입자: 낮은 MRR, 미세 조도 황삭용 거친 입자 → 정삭용 미세 입자 2단계 호닝 일반적
절삭유 타입/공급량 윤활성/냉각성/세척성 트레이드오프 소재/연마입자 조합에 맞춘 전용 호닝 오일 선정, 충분한 공급

호닝 유형 (Types of Honing)

1. 수동 호닝 (Manual Honing)

2. 머신 호닝 (Machine Honing)

장점 (Advantages)

최신 기술 동향

호닝은 '구멍의 품격을 결정하는' 공정입니다. 엔진 성능, 유압 효율, 베어링 수명은 호닝 품질에 달렸다 해도 과언이 아닙니다.

제조공정

  1. 인터럽트 완벽 해설: 유형, 메커니즘 및 현대 컴퓨팅 응용
  2. 가상 머신 완벽 가이드: 유형, 아키텍처, 핵심 장점
  3. 로봇 프로세스 자동화(RPA): 이점과 산업 혁신 완벽 가이드
  4. 3D 프린팅 완벽 가이드: 종류, 공정, 작동 원리 및 활용 분야
  5. 브로칭(Broaching) 공정 완벽 가이드: 원리, 종류, 장단점 및 기계 유형
  6. 호닝 설명: 정의, 공정 및 필수 도구
  7. 단조 설명: 공정, 종류 및 재료
  8. 침탄(Carburizing) 공정 완벽 가이드: 정의, 종류, 공정 원리 및 강철 표면 경화
  9. 금속 주조(Metal Casting) 완벽 가이드: 정의, 종류 및 공정
  10. 상태 기반 유지보수(CBM): 작동 원리와 이점