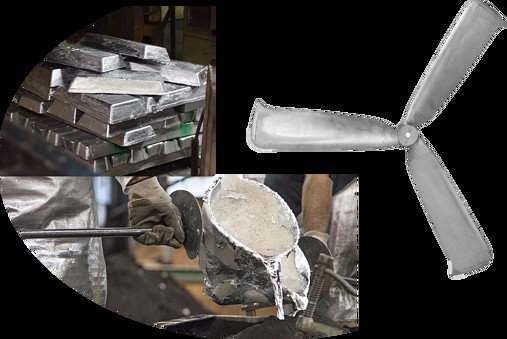
영구 금형 주조 마스터하기: 내구성·대량 생산 금속 부품 입문 가이드
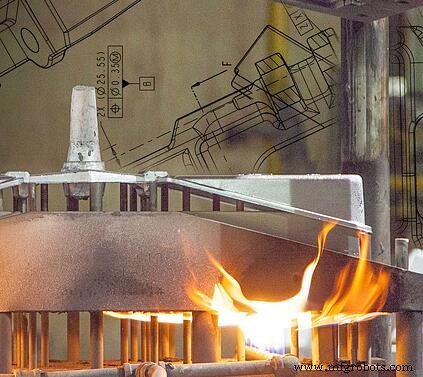
영구 금형 주조(Permanent mold casting)는 재사용 금형을 쓰는 금속 주조 방식입니다. 모래 주조나 정밀 주조처럼 1회용 금형을 쓰는 다른 공법과 달리, 영구 금형은 훨씬 오래 써서 수백~수천 개의 동일한 부품을 생산할 수 있습니다.
모든 프로젝트에는 최적의 주조 공법이 있습니다. 비철 주조품 중·대량 생산에는 영구 금형 주조가 많은 이점을 제공합니다.
영구 금형 제작
대개 금속으로 금형을 만듭니다. 영구 금형용 이상 금속은 높은 융점과 우수한 열 피로(thermal fatigue) 저항성을 가져야 합니다. 주로 연성 금속인 주철이나 강철을 쓰며, 청동과 흑연도 선택지입니다.
영구 금형 제작에는 다양한 금속 성형 공법을 쓸 수 있습니다. 소재에 따라 모래 주조, 정밀 주조, CNC 가공 등이 쓰입니다.
연성과 열 피로
열 피로는 반복적인 가열·냉각 주기로 재료 표면에 미세 균열이 생겨 구조적 무결성이 저하되는 현상입니다. 잘 늘어나면서 끊어지지 않는 연성 금속이 열 피로 저항성이 더 높습니다.
금형 설계·제작 시 주조 소재도 고려해야 합니다. 금형 소재는 용융 주조 재료를 부어도 굳은 상태를 유지할 만큼 융점이 높아야 합니다. 따라서 영구 금형 주조는 거의 항상 비철 금속으로 수행합니다. 알루미늄은 강철 융점의 절반 이하에서 녹아 영구 금형 주조에 아주 적합합니다. 금형이 주철이나 강철이면 용융 알루미늄을 부어도 금형 변형 위험이 적습니다.
한 번 만든 영구 금형은 보통 수백 개 부품 생산까지 버팁니다. 하지만 결국 마모되므로 금형을 복제할 수 있어야 하고, 대량 생산 시 원활한 교체를 위해 여러 금형을 비치해 두는 것이 중요합니다.
영구 금형 주조 비용 구조
모래 주조나 정밀 주조에 비해 툴링 비용이 높습니다. 대부분 비용이 금형 자체 제작(정밀 금속 부품처럼 주조 또는 가공)에 투입됩니다. 하지만 금형이 완성되면 부품당 단가가 급격히 떨어집니다.
인건비는 모래 주조 등 1회용 금형 공법보다 낮습니다. 각 주조품 탈형 후 금형을 거의 준비 없이 바로 재사용할 수 있습니다. 최초 주조 전 금형 예열 에너지 외에는 공정 중 추가 에너지 입력이 거의 없습니다. 금형이 이전 주조의 열을 보유하기 때문입니다. 그린샌드·에어셋 같은 모래 주조도 열 입력은 적지만, 부품마다 다짐·경화 공정이 필요합니다.
영구 금형 주조 특성
영구 금형 주조품은 매우 엄격한 공차와 우수한 표면 조도를 가집니다. 이글 알루미늄 캐스트 프로덕츠는 공차 ±0.015인치까지 대응 가능하며 표면 조도 300 RMS 이상을 보장합니다. 경우에 따라 주조 전 금형에 워시(wash) 코팅을 해 표면 조도를 더 높일 수도 있습니다.
영구 금형 주조 사례 연구
이글 알루미늄 캐스트 프로덕츠는 그린샌드와 영구 금형 주조를 모두 제공합니다. 대량 생산 고객에게는 영구 금형 주조가 거의 항상 비용 효율적입니다. 아래 사례 연구는 비교적 복잡한 부품의 급증하는 물량에 대응하기 위해 영구 금형 워크플로를 구축한 EACP의 경험을 다룹니다. 영구 금형 주조 주물 공장과의 협업 인사이트를 얻으실 수 있습니다.
영구 금형 주조 사례 연구: 알루미늄 팬 블레이드