압출(Extrusion) 공정 완벽 가이드: 종류, 특징, 장단점 및 응용 분야
압출(Extrusion)이란?
압출은 원하는 단면 프로파일 다이를 통해 재료 밀어내어 고정 단면 프로파일 객체 만드는 공정. 타 제조 공정 대비 두 가지 주요 장점: 매우 복잡한 단면 생성 가능, 취성 재료 가공 가능(압축·전단 응력만 받음). 우수한 표면 마무리, 설계 과정서 상당한 형태 자유도 제공.
인발(Drawing)은 재료 인장 강도로 다이를 당겨 빼는 유사 공정. 1단계 변형량 제한돼 단순한 형상만 가능, 다단계 보통 필요. 와이어 생산 주 방식. 금속 봉·튜브도 인발로 생산.
압출은 연속(이론상 무한 길이 생산) 또는 반연속(다수 조각 생산) 가능. 뜨겁거나 차가운 재료로 수행. 일반적인 압출 재료: 금속, 폴리머, 세라믹, 콘크리트, 모델링 클레이, 식품. 압출 제품 일반적으로 '압출물(Extrudates)'이라 부름.
'홀 플랜징(Hole Flanging)'이라고도 함. 단순 평면 압출 다이로 압출 재료 내 중공 공동 생산 불가(다이 중심 배리어 지지 불가). 대신 깊이가 있는 블록 형상 다이가 중심부 지지하는 형상 프로파일로 시작.
다이 형상 내부적으로 길이 따라 최종 형상으로 변화, 뒤쪽에서 중심부 지지. 재료 지지대 주위 흐르며 융합해 원하는 폐쇄 형상 생성.
금속 압출로 강도 증가도 가능.
압출 특성
- 전체 압출물 길이에 걸쳐 균일한 복잡한 단면 생성 가능
- 압출 품질 영향 요인: 다이 설계, 압출 비, 빌릿 온도, 윤활, 압출 속도. 금속 압출 상세 설계 가이드 '직접 금속 압출을 위한 부품 설계 방법' 참고해 금속 압출 5대 핵심 설계 변수와 DFM 압출 설계 팁 이해
- 타 금속 성형 공정과 유사하게 열간/냉간 수행 가능, 보통 압출력 감소·재료 연성 향상 위해 고온서 수행
- 원자재 낭비 적고 생산율 높아 저비용
- 압축·전단력만 가해져 취성 재료 파단 없이 변형 가능
- 성형 부품 우수한 표면 마무리로 후가공 최소화
- 금속 압출 재료 방향 방향으로 유리한 연신 입자 구조 생성 경향
- 최소 벽두께 ~1mm(알루미늄)~3mm(강철) 달성 가능
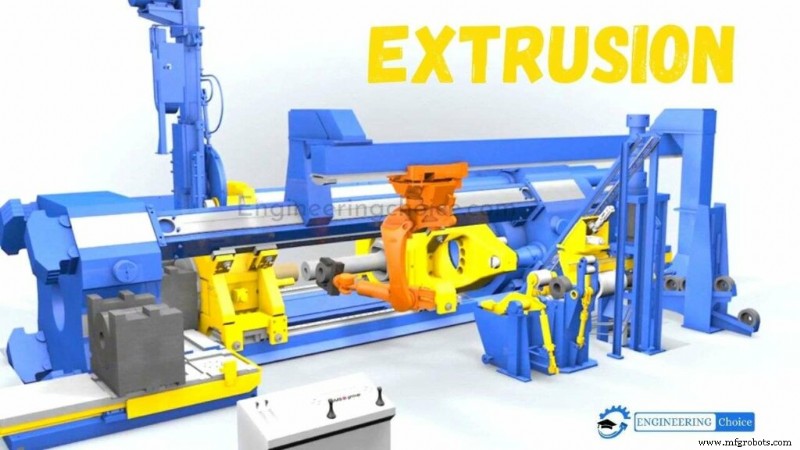
압출 공정 종류
금속 압출은 압출 흐름 방향, 힘 가하는 매체, 작업 온도 등에 따라 세분화·분류:
- 직접 압출(Direct Extrusion)
- 간접 압출(Indirect Extrusion)
- 정수 압출(Hydrostatic Extrusion)
- 수직/수평 압출(Lateral or Vertical Extrusion)
- 열간 압출(Hot Extrusion)
- 냉간 압출(Cold Extrusion)
- 충격 압출(Impact Extrusion)
1. 직접 압출(Direct Extrusion)
직접 압출 = 순방향 압출(Forward Extrusion), 가장 일반적인 유형. 가열 빌릿(열간 압출만, 후술) 프레스 캐비티 컨테이너에 로드, 더미 블록 뒤쪽 배치.
기계/유압 램 재료 눌러 다이 통해 밀어냄. 아직 뜨거울 때 부품 스트레칭해 직선화. Core Materials에서 아름답게 애니메이션화.
직접 압출 시 고온 강철 마찰 감소 위해 용융 유리 윤활제 사용, 저온에선 흑연 분말 함유 오일 윤활. 더미 블록은 열간 압출 시 프레스 스템(펀치/램) 팁 보호용.
펀치 스트로크 끝 도달 시 '버트 엔드(Butt End)'라 부르는 소량 빌릿 다이 개구부 통과 못 함.
직접 금속 압출 장점
- 빌릿 수정 불필요
- 열간/냉간 압출 모두 가능
- 타 압출 공정 대비 단순한 툴링
직접 금속 압출 단점
- 마찰로 높은 힘 필요
- 캐비티 내 버트 엔드 잔류
- 펀치 이동에 따라 램 밀기 힘 변화
2. 간접 압출(Indirect Extrusion)
간접 압출: 다이 유압 램 끝에 위치, 캐비티 내 빌릿 향해 이동하며 재료 다이 통과시킴.
정적 빌릿 컨테이너로 빌릿 마찰 적어 동력 덜 소모. 하지만 압출물 다이 출구 시 지지 어렵.
간접 금속 압출 장점
- 마찰 적고 동력 적게 소모
- 열간/냉간 압출 모두 가능
- 타 압출 공정 대비 단순한 툴링
간접 금속 압출 단점
- 압출물 지지 어려움
- 중공 램으로 가해지는 하중 제한
3. 정수 압출(Hydrostatic Extrusion)
정수 압출: 챔버/캐비티 빌릿보다 작게 만들어 유압 유체 채움, 램 힘 빌릿 전달. 유체 삼축력 가하나 압력 빌릿 성형성 향상. 유체 밀봉 초기 단계 고려해 누출·압력 저하 방지.
유압 유체 벽-빌릿 마찰 제거(격리)하나, 특수 장비 필요·긴 셋업 시간·낮은 생산율로 타 압출 공정 대비 산업용 제한적.
정수 금속 압출 장점
- 마찰 없어 저전력/저힘 필요
- 빠른 생산율·높은 감소비
- 낮은 빌릿 온도
- 균형 잡힌 힘 분포로 균일한 재료 흐름
- 대형 빌릿·대단면 압출 가능
- 컨테이너 내 빌릿 잔재 없음
정수 금속 압출 단점
- 빌릿 한 끝 테이퍼링해 다이 진입각 맞춤 필요
- 냉간 압출만 가능
- 고압 유체 봉인 어려움
4. 수평 압출(Lateral Extrusion)
수평 압출: 컨테이너 수직 위치(이미지 참조), 다이 측면에 위치. 저융점 재료 적합.
5. 충격 압출(Impact Extrusion)
충격 압출 = 냉간 압출 범주, 간접 압출과 매우 유사, 연질 금속(납, 알루미늄, 구리) 한정. 도식대로 펀치 고속 하강, 슬러그 극한 힘으로 후방 압출.
압출 두께 = 펀치-다이 캐비티 클리어런스 함수. 압출물 스트리퍼 플레이트로 펀치서 분리.
충격 압출엔 기계 프레스 흔히 사용, 고속·상대적 짧은 스트로크로 성형.
펀치·다이 작용 힘 극도로 높아 툴링 충격 저항, 피로 저항, 강도 충분히 갖춰야 함. 충격 압출 재료 흐름 따라 3유형 분류:
- 순방향(Forward)
- 역방향(Reverse)
- 조합(Combination)
순방향 충격 압출: 금속 흐름 힘 전달 방향과 동일. 역방향: 반대 방향.
충격 금속 압출 장점
- 원자재 절약 최대 90%
- 가공 시간 최대 75% 단축
- 2차 가공 공정 제거
- 다중 부품 조립 감소
- 냉간 가공으로 재료 강도·가공성 향상
- 총 부품 비용 최대 50% 대폭 절감
- 한쪽 막힌 얇은 벽 중공 튜브 제조 산업서 역방향 충격 압출로 흔히 생산
충격 금속 압출 단점
- 형성 축 대칭 부품만 가능
- 충격 성형 부품 많이는 단조, 아이어닝, 가공 등 추가 공정 필요
압출 응용
- 튜브·중공 파이프 생산에 널리 사용
- 알루미늄 압출 여러 산업 구조물에 사용
- 자동차 산업 프레임, 도어, 윈도우 등 생산에 사용
- 플라스틱 객체 생산에 널리 사용
압출 장점
- 높은 압출 비(빌릿 단면적/압출 부품 단면적 비율)
- 복잡한 단면 쉽게 생성
- 취성·연성 재료 모두 가공 가능
- 냉간 압출로 높은 기계적 물성 달성
압출 단점



