가스 용접(Gas Welding) 완벽 가이드: 공정, 장비, 장단점 및 응용 분야
가스 용접(Gas Welding)이란?
가스 용접은 연료 가스 연소 열 이용하는 액체 상태 용접 공정. 이 열로 함께 고정된 용접 판 계면 녹여 조인트 형성. 주로 아세틸렌 가스(Oxyacetylene) 연료로 사용.
필러 메탈 유무 상관없이 수행 가능. 필러 사용 시 수동으로 용접부에 직접 삽입.
간단히 말해, 가스 용접은 연료 가스(아세틸렌 등) 연소 열로 금속 절단 및/또는 접합하는 공정. 광범위한 응용으로 가장 중요한 용접 유형 중 하나.
열 기반 용접 가장 오래된 형태 중 하나로 많은 산업서 여전히 선택지.
이 용접법 인기 이유: 사용 용이·저비용. 가스 용접 공정 상대적 단순, 숙련 용접사 필수 아님.
아세틸렌 등 연료로 불꽃 온도 5700°F(3200°C) 약간 상회 도달. 아크 용접기 온도보다 낮지만, 많은 수리·건설 작업서 이점 이 단점 능가.
가스 용접 작동 원리
가스 용접은 많은 산업 쓰이는 열 기반 용접 가장 오래된 유형 중 하나. 재료 모서리 가열→금속 합류 위해 용융·융합. 매우 높은 온도 연소 다수 가스 존재로 가능.
가스 용접 공정 아크 용접 대비 매우 단순. 모든 장비 신중 연결. 가스·산소 실린더 압력 조절기 통해 용접 토치 연결. 가스·산소 공급 압력 버너 조절해 적절 혼합.
스트라이커(점화기)로 불꽃 점화. 토치 팁 아래 향함 주의. 용접 토치 밸브로 불꽃 제어. 중성 불꽃, 카버라이징 불꽃, 산화 불꽃 중 용접 조건 맞춰 조정. 이제 용접 토치 선 따라 이동→영구 접합.
가스 용접 종류
여러 가스 용접법 있으나 가장 흔한: 옥시아세틸렌 용접(Oxyacetylene Welding), 옥시가솔린 용접(Oxy-gasoline Welding). 가스 용접은 비철(철 미포함)·철 금속 모두 용융 가능, 전기로 용접 생산 불필요.
옥시아세틸렌 용접: 산소+연료가스(보통 아세틸렌) 조합, 주로 얇은 금속 단면 용접용.
옥시가솔린 용접: 산소+가솔린 조합. 강철 토치 절단에 아세틸렌보다 효과적.
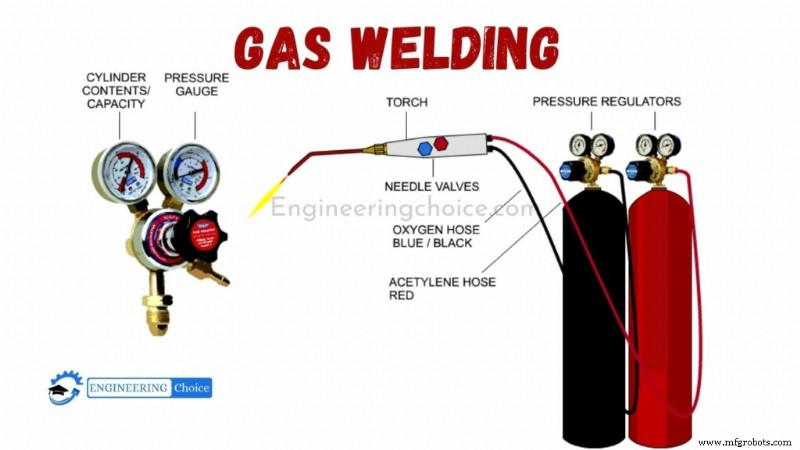
가스 용접 주요 부품
가스 용접 시스템 주요 구성요소 추측 가능하지만 다른 부품 뭐 필요?
살펴보기:
- 연료 실린더(Fuel Cylinder): 가스 용접 시스템 가장 중요한 부품 중 하나 = 연료 가스. 보통 실린더 보관. 실린더 밀봉, 고압 연료 실린더 약화 방지 위해 두꺼운 강철 제작. 보통 황갈색 도색.
- 산소 실린더(Oxygen Cylinder): 또 다른 중요 구성요소 = 순수 산소 지속 공급. 압축 산소 보관. 산소·연료 실린더 각 가스 압력 견디게 제작. 보통 검정 도색(항상 아님).
- 압력 조절기(Pressure Regulator): 연료·산소 고압 보관 → 용접 공정 안전 사용 위해 감압 필요. 압력 조절기 역할. 통상 장비 산소 70~130 kN/m², 가스 7~103 kN/m² 일정 압력 공급.
- 제어 밸브(Control Valves): 두 가스 별도 제어 밸브. 실린더서 방출 가스량 제어. 연료·산소 비율 제어도 중요.
- 혼합실(Mixing Chamber): 이름대로 연료·산화제 안전 혼합용. 제어 밸브로 실린더→믹서 챔버 가스 유량 조절.
- 용접 토치(Welding Torches): 가스 용접사 '작업 끝'. 보통 믹싱 챔버·제어 밸브 포함. 토치 타단 노즐서 연료·산소 혼합 연소→용접사 작업 용이.
가스 용접 응용
주요 응용:
- 대부분 철/비철 금속, 탄소강, 합금강, 주철, 알루미늄 합금, 니켈, 마그네슘, 구리 합금 접합
- 얇은 금속 접합
- 자동차·항공우주 산업 금속 접합
- 시트메탈 가공 공장 금속 접합
- 상대적 느린 가열·냉각 필요 재료 접합
가스 용접 장점
- 이종 금속 접합 가능. 철/비철 금속 가스 용접 가능. 타 용접법 대비 가장 중요한 장점.
- 전기 불필요: 아크 용접 등 일반 용접 기술 대비 전기 불필요. 전기 없는 지역서 가스 용접 사용 가능.
- 향상된 온도 제어: 가스 불꽃 조절로 용접부 금속 온도 더 정밀 제어.
- 필러 메탈 증착 제어 용이: 아크 용접과 달리 열원·필러 메탈 분리. 필러 증착 속도 더 정밀 제어 가능.
- 저비용 장비: 타 용접 대비 초기 자본 매우 적음. 다양한 응용 유용.
- 전문 인력 불필요: 고숙련 불필요. 가스 용접사 구인 용이, 인건비 절감.
- 장비 휴대성 우수. 타 용접 대비 휴대·취급 상대적 용이.
가스 용접 단점
단점 포함하되 한정 안 됨:
- 두꺼운 단면 부적합
- 표면 마무리 나쁨. 미관 중요 시 용접 후 마무리 보통 필요
- 고강도강 부적합. 가열 영역이 모재 기계적 물성 영향 주기 때문
- 타 용접법 대비 낮은 열·금속 접합 속도
- 아크 용접 비등점 온도 도달 불가
- 전용 플럭스 보호 시스템 없음. 심각한 용접 결함 유발 가능



