저항 용접(Resistance Welding) 완벽 가이드: 종류(스팟/심/프로젝션/플래시/업셋), 장단점
저항 용접(Resistance Welding)이란?
저항 용접은 접합할 금속 영역에 압력 가하고 전류 일정 시간 통과시켜 금속 접합하는 방법. 핵심 장점: 결합 위해 다른 재료 불필요 → 극도로 비용 효율적 공정.
저항 용접 여러 형태(스팟/심, 프로젝션, 플래시, 업셋 용접) 존재. 주로 압력 가하고 전류 전도하는 용접 전극 종류·형상 차이.
전극은 보통 우수한 전도성 이유로 구리 기반 합금 제조. 전극 내부 공동과 저항 용접기 타 전도 툴링 통해 물 흐르며 냉각.
저항 용접기 자동차, 항공우주, 산업 용도 광범위 설계·제작. 자동화로 기계 동작 고도 제어·반복 가능 → 제조사 생산 인력 쉽게 배치.
저항 용접 작동 원리
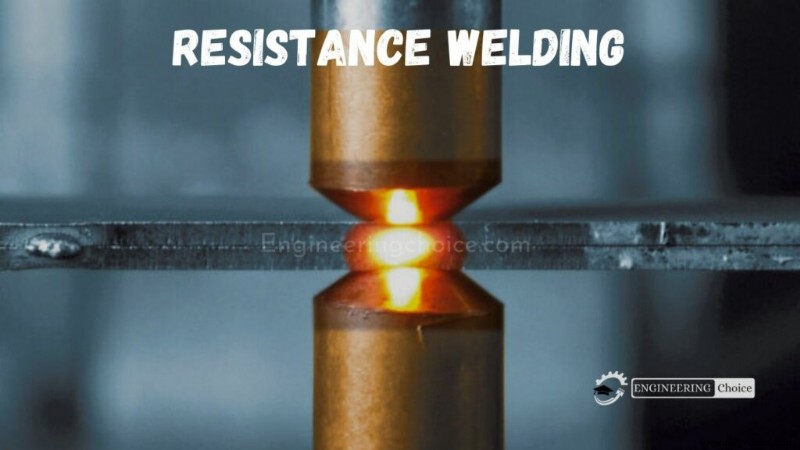
저항 용접 보통 평판 금속 공작물 2개 접합용. 용접 전극 통해 금속 시트(또는 접합 공작물)에 전류 공급. 전극이 시트에 힘 가함.
이 힘 열로 변환. 페이싱 표면(faying surfaces) 사이 '저항' 지점 금속 녹일 열 생성. 전극이 용융 용접부 열 추출 → 응고 지점 용접 너겟(Weld Nugget) 형성.
전류 흐르기 전·중·후 힘 가해져 접촉 영역 한정.
저항 용접 종류
1. 스팟 용접(Spot Welding) 및 심 용접(Seam Welding)
저항 스팟 용접 = 모든 저항 용접 공정처럼 페이싱 표면 사이 용접 전류 흐름 저항 발생 열 + 공작물 밀어붙이는 힘 + 정해진 시간으로 용접 생성.
저항 스팟 용접: 용접 전극 면 형상 이용해 용접 전류 원하는 용접 위치 집중, 공작물에 힘 가함. 충분한 저항 생성 시 재료 안착·결합→용접 너겟 형성.
저항 심 용접 = 바퀴 모양 전극 사용해 힘·용접 전류 부품 전달하는 저항 스팟 용접 부분집합. 차이: 공작물 휠 전극 사이 굴러가며 용접 전류 인가.
용접 전류·시간 설정에 따라 용접 중첩→완전 용접 심 형성, 또는 정해진 간격 개별 스팟 용접 생성.
2. 프로젝션 용접(Projection Welding)
타 저항 용접 공정처럼 전류 흐름 저항 열 + 힘 + 정해진 시간 사용.
프로젝션 용접: 돌기(Projections), 엠보싱(Embossment), 교차점(Intersections) 이용해 예정 지점 용접 국한, 접촉점 열 발생 집중. 용접 전류 접촉점 충분한 저항 생성 시 돌기 붕괴→용접 너겟 형성.
고체 돌기: 패스너 부품 용접 시 자주 사용. 엠보싱: 시트/플레이트 재료 접합 시 사용. 재료 교차점 이용 프로젝션 용접 예: 크로스 와이어 용접(Cross-wire Welding).
이 경우 와이어 교차점 열 발생·저항 국한. 와이어 서로 파고들며 용접 너겟 형성.
3. 플래시 용접(Flash Welding)
타 저항 용접 공정처럼 전류 흐름 저항 열 + 힘 + 정해진 시간 사용. 플래시 용접 = 플래싱 액션(Flashing Action)으로 저항 생성하는 저항 용접 공정.
플래싱 액션: 공작물 사이 매우 작은 접촉점에서 매우 높은 전류 밀도로 생성. 예정 시점 후 플래싱 공정 시작되면 공작물에 힘 가해 제어된 속도 서로 이동. 이 힘으로 급속 업셋(Upset) 발생→산화물·불순물 용접부서 배출.
4. 업셋 용접(Upset Welding)
타 저항 용접 공정처럼 전류 흐름 저항 열 + 힘 + 정해진 시간 사용.
플래시 용접과 유사하나 업셋 용접에선 공작물 이미 단단 접촉 → 플래싱 발생 안 함. 전류 시작 전 압력 가해 공정 완료까지 유지.
저항 용접 응용
- 대량 생산 시트메탈, 와이어, 튜브 용접
- 중·고저항 재료(강철, 스테인리스강, 실리콘 브론즈 등) 용접: 바, 박스, 캔, 로드, 파이프, 프레임
- 항공기·자동차 부품 용접
- 절삭 공구 제작
- 자동차·트랙터 연료 탱크 제작
- 와이어 패브릭, 그리드, 그릴, 메쉬 용접, 컨테이너 등 제작
저항 용접 장점
- 동종·이종 금속 용접 가능
- 고도 자동화
- 고생산율·고용접율로 효율적
- 비용 효율적
- 환경 친화적, 폐기물/오염 적음
- 필러 메탈이나 봉, 플럭스, 불활성 가스, 산소, 아세틸렌 등 외부 재료 불필요
저항 용접 단점
- 복잡·고가 기계, 고수준 기술 훈련 인력 필요
- 공작물 두께 제한적
- 고전도성 재료엔 덜 효율적
- 고전력 필요



