용접 스패터(Spatter) 완벽 이해: 원인별 저감 대책 및 제거법
용접 스패터(Spatter)란?
용접 스패터는 용접 과정에서 튀거나 흩어지는 용융 금속/비금속 미세 입자. 작업대·바닥으로 날리거나 모재·주변 금속에 부착. 고체화 시 둥근 구슬 형태라 식별 용이.
주로 가스 금속 아크 용접(GMAW)에서 발생. 과다 시 용해로 재활용해 고체 구조물 제작 가능.
용접 소재 품질이 스패터량 결정: 금속 조성, 코팅, 표면 청결도 영향.
스패터는 용접자 골칫거리. 완전 제거 불가하나 대폭 저감 가능. 각 원인 읽으며 제시된 해결책 적용해 쾌적한 용접 환경 만드세요.
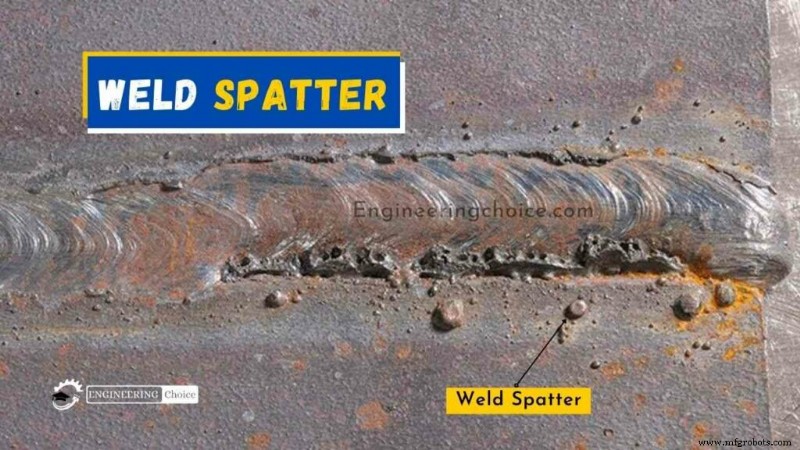
용접 스패터 원인별 저감 대책
스패터 주원인=용융 풀 교란. 미세 입자 표면 부착→엔지니어링 설계 골칫거리. 안전 미준수 시 부상 위험. 오일 취급 산업선 위험 요소. 주요 원인:
- 긴 아크 / 짧은 아크
- 모재 표면 청결도
- 가스 선택(CO₂ 용접이 더 많음)
- 잘못된 용접 각도
- 전압-전류 불균형
- 잘못된 와이어 이송 속도
모재 표면 자국·손상·균열·기공→부식 유발.
1. 금속 조성(Metal Composition)
용접 부적합 금속 존재. 용접성 고려 안 된 성분 포함. '용접 가능' 표기 제품도 저가 첨가제 섞어 제조.
스패터 우려면 위 두 유형 회피. 저가 소재 유혹적이나 오염물·비용접 성분→과다 스패터.
예방: 용접 부적합 소재. 스패터 최소화하려면 소재 교체만이 답. 불가피하면 '기타 해결책' 섹션 참고해 영향 최소화.
2. 금속 코팅(Metal Coating)
적합 소재라도 프로젝트상 특정 코팅 필요 시: 아연도금, 전기아연도금, 크롬, 페인트, 고무 등 표면 피복물.
기본 원칙: 소재 순도 높을수록 용접 깨끗→스패터 적음. 프라이머 강재 중 용접 오염물 없는 제품 존재하나 대부분 방치 시 골칫거리.
예방: 용접부 코팅 그라인딩 제거. 용접 시 층 녹아 사라지나 사전 제거가 순수 표면 확보→스패터 대폭 감소. 용접부 주변 3/4인치(약 19mm) 이상 그라인딩. 강열이 주변까지 영향→직접 용접부 아니어도 과다 스패터 유발.
3. 더러운 금속(Dirty Metal)
내부 성분·표면 코팅뿐 아니라 오염물(오일, 그리스, 매직 펜 자국, 먼지)도 스패터 주요인. 용융 풀과 융합 안 됨.
예방: 용접 전 세척. 준비 작업 철저하면 스패터 최소화. 걸레로 가볍게 닦는 것만으로도 매끄러운 용접·스패터 최소화.
4. 용접 심재(Weldable Filler)
양질 소재=양질 용접=최소 스패터. 모재 좋아도 심재(와이어/봉) 품질 나쁘면 원점.
저급 심재(Low-Grade Filler)
싼 게 비지떡. 스패터 없애려면 품질 심재 선택. 용접 분야 불문 심재 조성 적합해야 깨끗한 용접.
모재처럼 저가 심재도 용접 무관 성분 첨가. 용접 가능·심재 역할은 하나 과다 스패터가 타협 결과.
예방: 구매 전 심재 품질 조사. 최저가/최고가 맹신 금물. 종류별 조사해 품질 검증된 제품 구매→최소 스패터.
오염된 심재(Contaminated Filler)
소모품 방치→오일·먼지·녹 오염. 녹·먼지 직접 유입→과다 스패터.
예방: 사용 안 할 때 커버 씌워 보관. 스테인리스 심봉은 녹 안 슬어 덜 중요하나 방치 시 닦고 용접. 강철 분진이 스테인리스 봉 녹슬게 해 오염 유발. 강철 그라인딩 시 스테인리스 봉 분리 보관.
MIG 스풀 대부분 커버돼 있으나 미사용 시 백 보관(자주 쓰거나 밀봉 커버면 예외). 커버 없으면 코일 수분→녹 발생.
SMAW(스틱) 봉은 플럭스가 공기·불순물 제거해 덜 치명적. 단, 젖은/기름진 봉은 과다 스패터→봉투/용기 보관 권장.
5. 용접기 설정(Welder Settings)
좋은 소재·심재·완벽 세척해도 설정 잘못이면 동일 문제.
MIG 설정
과속/불규칙 와이어 이송=흔한 스패터 원인. 심선 용융 풀 진입 시 고열로 급속 용융→액체화→풀 형성.
풀 도달 전 충분히 뜨거우면 부드럽게 융합·최소 스패터. 차갑으면 풀에 부딪치며 튀김→팝 소리+스패터 비산.
와이어가 풀 도달 전 적절히 녹을 열량·속도 필요. 과열이면 풀 दूर서 용융→거리로 스패터, 노즐 팁 달라붙음(스티키 팁).
잔여물 축적→이송 속도 불규칙→추가 스패터. 열=암페어/전압 조절.
SMAW 설정
동일 원리. 봉 크기·판두께 맞춘 적정 열 필요. 너무 차갑→용접·부착 반복→과다 스패터·추한 비드·좌절. 너무 뜨거우면 일관된 비드이나 번스루/언더컷 피하려 과속→스패터 분사↑. 판두께·봉에 딱 맞는 일정 열 유지가 최적.
예방: 깨끗한 스크랩으로 MIG/SMAW 설정 연습·조정해 최적값 탐색. 장비/소모품 권장 설정 참고하되 실전 변수 고려해 시행착오로 보정.
6. 용접자 기술(Welder's Technique)
초기 작업 때 보스가 최적 세팅 맞춰줌. 조각 완벽 세척. 자신만만하게 덤볐으나 스패터 난무. 준비 완벽해도 '올바른 기술' 모르면 소용없음. 교훈: 준비만큼 기술 습득 중요.
MIG 기술
토치 각도 20° 이상이면 스패터 분사 당연. 각도 바르면 관통·비드 형상뿐 아니라 스패터량도 제어. 트래블 앵글 15° 넘으면 스패터↑.
와이어 속도 일관성=스패터 최소화. 이송 속도 일관+안정된 손=깨끗한 용접. 기술 일관성 높을수록 스패터↓. 적정 각도·속도·궤적 찾아 고수.
용접 유형·소재 맞는 기법 사용 필수. 푸시/풀 예: 높은 열입력 필요 시 풀 당기기(토치 진행 반대 방향), 열분산 필요 시 밀기(진행 방향). 잘못된 기법→과다 스패터.
SMAW 기술
MIG 대비 스패터 결정 기술 적으나 풀링이 푸싱보다 스패터 많음. 푸싱 가능하면 푸싱. 단, 덜한 스패터 이유로 한 기법 고집 금물. 올바른 용접엔 올바른 기법 필수.
이송 속도 적정, 깨끗한 비드 위한 충분 속도. 속도↑=스패터↑. 최적 용접 속도 찾아 일관 유지.
7. 용접 가스(Welding Gas)
가스도 스패터 핵심 요소. 가스 종류가 용접 청결도→스패터량 결정. MIG 차폐 가스 다양하나 아르곤·CO₂ 대표적·최적.
순수 CO₂: 저렴, 차폐 양호, 깊은 용입. 하지만 아르곤 대비 다량 스패터 악명.
순수 아르곤: 알루미늄 MIG(본래 저스패터), 스테인리스 TIG 주용. 강재 MIG엔 부적합, 순수 CO₂급 나쁜 스패터.
Ar/CO₂ 혼합: 95/5~80/20 등 다양한 배합, 강판 두께 따라 CO₂ 비율 상향. 적정 배합 선택→최소 스패터·최상 비드.
스패터 제거법
위 저감책 적용해도 잔여 스패터 통상 발생. 프로젝트 불문 외관 불량→제거 필요.
알루미늄과 달리 강/스테인리스 스패터 제거 난이도 높음. 아래 3가지로 작업 망침·시간 낭비 방지.
안티 스패터(Anti-spatter)
오일 베이스 스프레이, 용접부 도포. 용접 품질 영향 없이 용접 가능. 스패터 부착 방지→주로 느슨한 구슬로 남음. 브러싱/치핑 쉽게 제거. 유용하나 완벽하진 않음(일부 용융 부착).
용접 테이프(Welding Tape)
일반 플라스틱 테이프 아님. 알루미늄 재질, 스패터 차단 구역 부착. 안티 스패터처럼 직접 용접부엔 불가.
고가이나 중요 부위(가공 면, 손상 불가 부품)엔 최적. 구매처 따라 가격 차이, 부착 구역 모든 스패터 용융 차단.
타 테이프/소재 저가 대체 가능. 대부분 스패터 열에 녹/타/발화. 알루미늄 테이프만 스패터 차단.
스패터 치즐/해머(Spatter Chisel/Hammer)
모든 대책 적용해도 잔여 스패터 남으면 최적. 스프링 핸들+콜드 치즐 헤드로 잔여물 쉽게 제거. 빠르고 깔끔, 흔적 최소.
그라인더(Grinder)
용접자 베프 플래퍼 휠. 치즐처럼 떼지 않고 갈아내 매끄러운 마감. 마무리 그라인딩 중이면 스패터 해머 대신 플래퍼 휠로 슬쩍 정리.



