용접 기공(Porosity) 완벽 이해: 원인·증상·예방·수리법
용접 기공(Porosity)이란?
용접 기공은 용융 풀에서 질소·산소·수소 가스 흡수→응고 시 기체 방출되며 비드 표면 또는 내부에 기포/공극 생기는 용접 결함. 표면 기공 또는 내부 기공 발생.
질소·산소 흡수 주원인=불량 가스 차폐. 기공 분포: 무작위(랜덤 간격) 또는 고립(전방향 1인치 이격).
기공=용융 풀서 방출된 기체가 응고 시 갇혀 생긴 공동. 주요 형태:
- 분포 기공(Distributed Porosity): 비드 전반 미세 기공 분포.
- 표면 돌파 기공(Surface Breaking Pores): 표면 뚫고 나온 기공.
- 웜홀(Wormhole): 길쭉한 기공, 방사선 사진서 청어 뼈 무늬(헤링본) 형성.
- 크레이터 파이프(Crater Pipe): 용접 런 끝단 수축 공동.
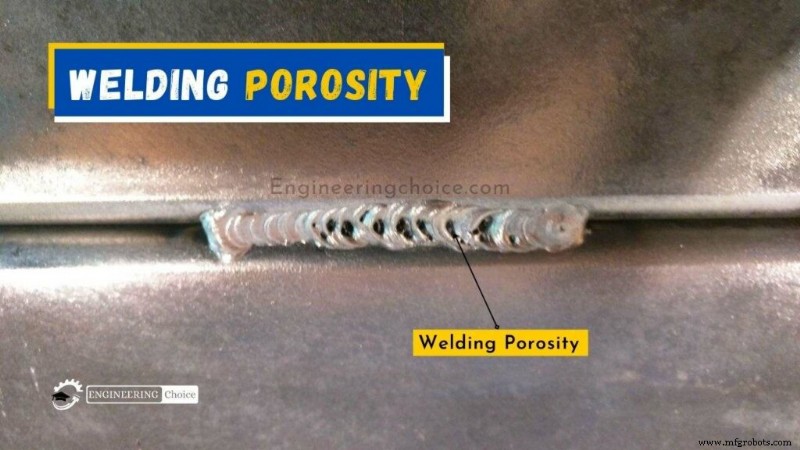
용접 결함 원인과 예방
1. 분포 기공 및 표면 기공
분포 기공=비드 전체 미세 기공. 표면 돌파 기공=대량 분포 기공 지표. 용융 풀서 N₂, O₂, H₂ 흡수→응고 시 갇힘.
N₂·O₂ 흡수 주원인=불량 가스 차폐. 차폐 가스 내 공기 혼입 1%만으로 분포 기공, 1.5% 초과시 표면 돌파 기공 다발. 가스 라인 누설, 과도 가스 유량, 외풍, 풀 과도 교란이 빈번 원인.
수소 발생원: 불충분 건조 전극/플럭스/모재 표면 수분, 공작물/심선 표면 그리스·오일. 프라이머 도장·아연 도금 등 표면 처리물 용접 시 다량 퓸 발생→기체 갇힘 위험. T-조인트(양면 필렛)가 버트 조인트보다 위험 높음.
소위 '용접 가능(저아연) 프라이머' 특기: 제조사 권장 두초과 시 기공 유발, 특히 MMA 외 공정에서.
분포/표면 기공 예방법
가스 발생원 파악·제거:
공기 혼입
- 공기 누설 차단
- 풀 교란 방지
- 충분한 탈산제 함유 심재 사용
- 과도 가스 유량 낮추기
- 외풍 차단
수소
표면 코팅
- 용접 직전 조인트 에지 세척
- 용접 가능 프라이머 두께 권장 최대치 이하 확인
2. 웜홀(Wormholes)
방사선 사진상 헤링본 무늬 형성하는 길쭉한 기공. 대량 가스 발생→응고 중 갇힘 증거.
과도 표면 오염·두꺼운 도장/프라이머서 과다 가스 발생. 수직재 하부 갭 같은 크레비스(틈새)에 갇히기 쉬움(수평-수직 T조인트 양면 필렛).
프라이머 도장 판재 T조인트 용접 시 수직재 에지 프라이머 두께 제조사 권장 최대치(통상 20µm) 초과하지 않게 오버스프레이 주의.
웜홀 예방법
가스 발생·공동 제거:
가스 발생 억제
- 용접부 및 인접 공작물 표면 세척
- 오일·그리스·녹·NDT 잔여물 등 표면 오염물 제거
- 조인트 구역 표면 코팅 제거→밝은 금속 노출
- 프라이머 두께 제조사 최대치 이하 확인
조인트 형상
3. 크레이터 파이프(Crater Pipe)
용융 풀 최종 응고 시 형성, 가스 기공 동반 흔함.
응고 수축 결과. 액체→고체 부피 변화 과장 조건서 촉진. 아크 급정지→풀 급속 응고.
TIG에서 자가 용착(오토지너스) 또는 아크 정지 전 심선 공급 중단→크레이터 형성 영향·파이프 결함 촉진.
크레이터 파이프 예방법
아크 소멸 속도 제어 또는 용접자 기술(아크/심선 조작)로 방지.
스톱 제거
- 런오프 탭(run-off tab)으로 아크 소멸을 용접부 밖에서
- 다음 전극/패스 전 크레이터 그라인딩 제거
용접자 기술
- 용접 전류 점진 감소→풀 크기 축소(슬로프 다운/크레이터 필 기능 활용)
- 심재 추가(TIG)로 풀 수축 보상
용접 기공 수리법
예방 철저해도 기공 발생 가능성 상존. 다행히 특정 조건서 수리 가능.
먼저 침투 탐상/자분 탐상(표면) 또는 방사선/초음파 탐상(내부)으로 기공 검출. 미세 기공, 특히 후판서는 검출 난이도 높음.
기공 자체 '수리' 불가. 국부 제거(고우징/그라인딩)로 용접부 수리. 단, 기공 국한된 경우만. 광범위면 전체 용접 제거→조인트 재준비→WPS대로 재용접.
허용 기공 기준
단일 정답 없음. 용접 구조 코드 의존. 미국용접학회(AWS) 기준: 가시 기공 직경 3/8인치(9.4mm) 이하/선형 인치당, 12인치 길이 내 3.4인치(19mm) 이하.
불확실하면 코드 확인 후 재용접.



