진동 분석으로 산업용 칠러 베어링 마모 감지하는 방법
이 사례 연구에서 1,250톤(4,400kW) 공조 칠러의 외륜 베어링 결함이 상용 휴대용 진동 분석 장비와 소프트웨어로 식별되었습니다.
칠러는 단일 단계 원심 압축기로, 모터 프리엔드(free-end)에 롤링 엘리먼트 스러스트 베어링, 모터 드라이브엔드(drive-end)에 슬리브 베어링을 장착했습니다. 여기에 설명된 진단 접근법은 롤링 접촉 베어링을 사용하는 모든 회전 기계(펌프, 팬, 기어)에 적용 가능합니다.
진동 분석 도구
지난 25년간 진동 측정 도구는 극적으로 진화했습니다. 대부분의 산업 기계에서 3축 가속도계가 센서로 선택됩니다. 원시 출력은 가속도에 비례하지만 보통 적분되어 속도 단위로 표현됩니다. 이 사례의 모든 데이터는 3축 가속도계 클러스터로 수집되었습니다(그림 2 참조).
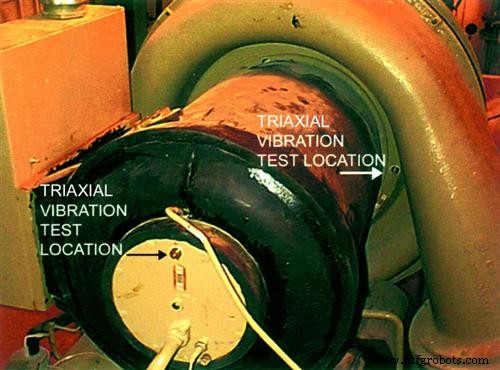
그림 1. 모터 베어링 하우징의 진동 테스트 위치가 표시된 칠러.
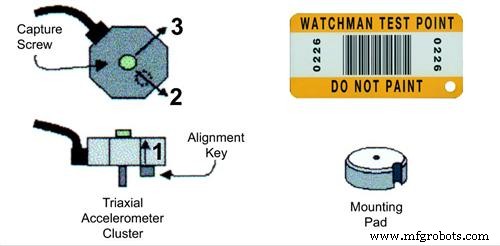
그림 2. 3축 가속도계 클러스터(좌) 스케치, 청동 디스크 마운팅 패드(우하단)에 스터드 마운트. 클러스터는 서로 수직인 3개 가속도계 포함. 바코드로 데이터 수집기 자동 설정, 기록, 저장 활성화.
마운팅 패드는 모터 베어링 하우징에 단단히 결합되고, 3축 클러스터는 스터드 마운트되어 3축 동시 수집을 가능하게 합니다.
바코드 기반 설정은 테스트 수행자 불문하고 반복 가능하고 정확한 데이터 수집을 보장합니다. 일관된 운영 조건에서 기계 기계적 상태가 불변이면 일관된 데이터가 생성됩니다.
신호 처리 선택은 원하는 디테일에 따라 다릅니다. 일반적인 예지정비 프로그램은 보통 두 데이터 유형을 수집합니다:
전체 레벨(Overall level): 넓은 주파수 범위 총 진폭을 나타내는 광대역 진동 측정. 수집, 처리, 트렌딩이 저렴.
협대역(Narrowband): 고속 푸리에 변환(FFT)으로 진동 신호를 이산 주파수로 분해, 진폭 대 주파수 2D 스펙트럼 플롯으로 표시. 이 사례에서 각 스펙트럼은 800개 이산 피크 포함, 미세 주파수 해상도 제공.
진동 허용 기준
1,250톤(4,400kW) 칠러에 허용되는 진동 레벨은? 제조사는 0.25 in/s(피크) 패스/페일 광대역 사양을 사용합니다. 허용 한계는 보통 절대 또는 상대 기준입니다.
표 1에 요약된 IRD 일반 기계 진동 심각도 차트(IRD General Machinery Vibration Severity Chart)는 널리 사용되는 절대 참조입니다. 각 조건 밴드는 속도에서 2배 인자로 구분되며, 6dB VdB 변화에 해당합니다.
표 1. IRD 일반 기계 진동 심각도 차트
| 기계 상태 | 속도 (in/s peak) | 속도 (VdB) |
|---|
| 매우 거침(Very Rough) | >0.628 | >121 |
| 거침(Rough) | 0.314 < V < 0.628 | 115 < VdB < 121 |
| 약간 거침(Slightly Rough) | 0.157 < V < 0.314 | 109 < VdB < 115 |
| 보통(Fair) | 0.0785 < V < 0.157 | 103 < VdB < 109 |
| 양호(Good) | 0.0392 < V < 0.0785 | 97 < VdB < 103 |
| 매우 양호(Very Good) | 0.0196 < V < 0.0392 | 91 < VdB < 97 |
| 부드러움(Smooth) | 0.0098 < V < 0.0196 | 85 < VdB < 91 |
| 매우 부드러움(Very Smooth) | 0.0049 < V < 0.0098 | 79 < VdB < 85 |
| 극도로 부드러움(Extremely Smooth) | <0.0049 | <79 |
표 1. IRD 차트는 1.6~1,667Hz 주파수 범위에서 대부분의 회전 설비에 적용 가능한 기계 상태 단계적 뷰 제공.
절대 기준은 인수 테스트에 적절하지만 예지정비에는 더 민감한 상대 기준이 필요합니다. 상대 한계는 유사 부하 하 여러 동일 기계 진동 스펙트럼 평균으로 도출. 이 연구에서 12개 동일 칠러 스펙트럼 평균. 청동 디스크 패드 동일하게 마운트, 각 칠러 약 80% 정격 부하에서 데이터 수집.
수동 검토 후 기준선 스펙트럼 확립, 표준편차 계산. '평균 + 1σ' 마스크 생성. 통계적으로 진동 진폭 약 85%가 이 마스크 아래 있어야 함. 벤더 정의 패스/페일 한계와 달리 이 상대 접근법은 특정 설비에 맞춘 허용 범위 제공.
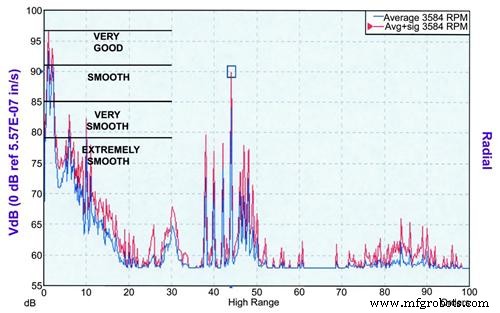
그림 3. 12개 동일 유닛에서 생성된 1,250톤 칠러 상대 허용 기준. 파란 스펙트럼이 평균, 빨간 곡선이 평균 + 1σ. 비교용 IRD 심각도 차트 오버레이.
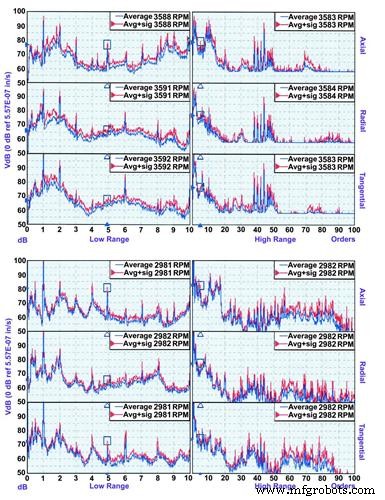
그림 4. 두 시설 기준선 데이터: 플랜트 A(상위 6개 스펙트럼), 플랜트 B(하위 6개). 각 플랜트 18개 동일 칠러 보유. 플랜트 B 운전 속도(2,982rpm)는 유럽 전형적 50Hz 입력선 반영. 데이터는 프리엔드 모터 베어링.
마찰 방지 베어링 문제
베어링 결함은 진동 분석으로 감지되는 가장 흔한 문제 중 하나입니다. 초기 결함은 축 회전 배수가 아닌 주파수에서 진동 성분으로 나타납니다. 이 비동기 주파수는 베어링 형상에 의해 결정되며 다음 규칙으로 근사 가능:
외륜 볼 통과 주파수(BPFO) = 롤러 수 × 축 속도 × 0.4
내륜 볼 통과 주파수(BPFI) = 롤러 수 × 축 속도 × 0.6
기본 열차 주파수(FTF) = 축 속도 × 0.4
제조사 지정 SKF 7318 베어링. 표에 외륜/내륜 볼 통과 주파수 4.9×M, 7.1×M으로 12개 엘리먼트 베어링 확인. 마모 진행 시 이 볼 통과 주파수의 고조파(정수 배)가 스펙트럼에 출현. 결함 유형에 따라 1×M 사이드밴드도 나타날 수 있음. 심한 마모는 70×M~100×M 사이 고주파 노이즈 플로어 상승.
일반적 진단 전략
정확한 베어링 마모 감지에는 일관된 데이터 수집·분석 방법론 필요. 광대역 미터는 초기 마모 놓쳐 치명적 고장 전 제한적 경고만 제공. 고주파 충격/초음파 방법은 초기 마모 감지 가능하나 불균형이나 정렬 불량 같은 저주파 결함 놓침.
상대 허용 기준 적용 3축 협대역 스펙트럴 분석이 신뢰할 수 있는 조기 감지 제공, 불균형, 정렬 불량, 임펠러 클리어런스, 느슨함, 공진 등 광범위 결함 진단 가능. 이 연구가 그 접근법 사용.
협대역 데이터셋은 단일 강성 베어링 하우징 포인트에서 2개 고해상도(800라인) 3축 스펙트럼 포함. 저주파 스펙트럼 0-10차 축 속도 커버, 기본 베어링 톤 포착. 고주파 스펙트럼 0-100차, 베어링 톤 고조파와 고주파 노이즈 플로어 드러냄. 방대하지만 바코드 기반 설정으로 빠르고 반복 가능한 수집, PC 처리는 빠르고 자동화.
베어링 결함 결함 모델 4대 핵심 지표:
- 비동기 기본 주파수에서 고조파 피크 시리즈
- 해당 피크 주변 1×M 및/또는 FTF 사이드밴드
- 상승된 고주파 노이즈 플로어
- 베어링 느슨함으로 인한 축 회전율 고조파 시리즈
진동 분석: 인간 vs 컴퓨터
정확한 진단에 필요한 협대역 데이터 양은 컴퓨터 기반 처리를 필수로 만듭니다. 전문가 시스템 탑재 PC가 초 단위로 다음 단계 수행:
- 축 속도 상대 스펙트럼 정규화
- 주요 강제 주파수 및 부수 피크 진폭 추출
- 결함 모델 적용해 결함 패턴 식별
- 패턴 두드러짐 기반 심각도 정량화
이 로직 규칙은 대규모 기계 집단에서 자동 진단을 전문가 분석과 비교 보정해, 컴퓨터 결론이 노련한 진동 분석가 판단과 일치하도록 했습니다.
그림 5는 칠러 4에 대한 전문가 시스템 생성 텍스트 진단 리포트.
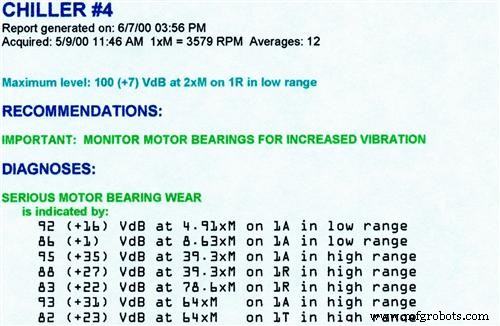
그림 5. 칠러 4 컴퓨터 생성 진단 결과.
스펙트럴 데이터 수동 검토
그림 6은 3월 25일 칠러 4에서 수집한 모터 프리엔드 데이터. 비교용 평균+σ 마스크(빨강) 오버레이. 가로축은 '오더(orders)' 스케일, 1오더=1축 회전.
축 방향 저주파 데이터에서 4.9×M, 7.1×M에 두드러진 비동기 피크 출현 – 모터 베어링의 정확한 BPFO, BPFI. 고주파 스펙트럼에서 4.9×M 간격 고조파로 BPFO 고조파 시리즈 확인. 고주파 노이즈 플로어가 σ 마스크와 일치, 마모 존재하나 아직 임계 아님.
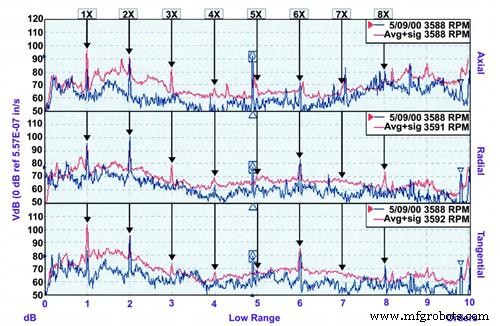
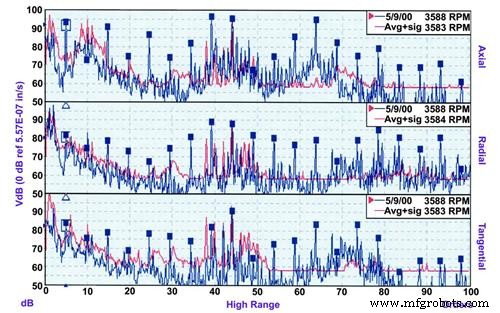
그림 6. 칠러 4 모터 프리엔드 베어링 3축 진동 스펙트럼. 좌: 저주파 데이터; 우: 고주파 데이터. 표시된 피크는 4.9×M BPFO 고조파 시리즈.
예후(Prognostics)
베어링 결함 확인 후 다음 질문은 잔여 수명. 숙련 분석가는 다중 데이터셋이 트렌드 보일 때까지 판단 유보. 전문가 시스템은 3요소 기반 심각도 점수 계산:
- 지지 피크 수
- 각 피크가 기준 초과 정도
- 각 피크 절대 진폭
심각도 점수는 약간, 보통, 심각, 극심 4단계 매핑. 트렌드 플롯(그림 7)에서 베어링 마모 심각도 낮음-심각 수준에서 안정화.
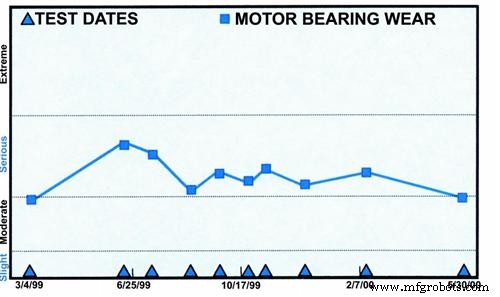
그림 7. 칠러 4 전문가 시스템 트렌드 플롯.
베어링 수명은 주로 하중이 좌우; 현재 데이터는 지난 1년간 악화 없음. 진동 분석이 베어링 건강의 정량적 증거 제공해 사전 예방적 결정 가능. 마모 악화 시 시스템이 심각도 점수 상향 조정.
이전 서비스 방문 시 제조사 엔지니어가 전체 진동 미터 사용해 베어링 양호 결론. 제조사 0.25 in/s 피크 한계는 아마 충족되었을 것, 예지정비에서 광대역 측정의 핵심 한계 – BPFO 고조파 같은 미세 비동기 시그니처 놓침 – 보여줌.
결론
베어링 수명 극대화 위해 설비 엔지니어는 각 기계를 모델별 평균+1σ 기준선에 대해 지속 모니터링해야. 전문가 시스템 심각도 점수가 일관되고 객관적 트렌드 제공해 적시 유지보수 결정 지원. 심각도 극심 수준 접근 시 베어링 교체 일정 잡고, 제거된 베어링 검사로 진단 루프 마무리.
아지마 DLI 소개
아지마 DLI(Azima DLI)는 예지 기계 상태 모니터링 및 분석 선도 제공업체로, 고객의 높은 가동 시간 기준에 부합하는 신뢰성 있고 확장 가능한 솔루션 제공. 워치맨(WATCHMAN) 신뢰성 서비스는 유연한 배포, 검증된 진단 소프트웨어, 깊은 분석 전문성 결합해 지속 가능하고 비용 효과적인 상태 기반 유지보수 프로그램 전달. 매사추세츠주 워번 본사, 미국, 아태, 중미, 유럽, 남미 글로벌 입지. 고객 자산 가용성과 생산성 극대화 지원. 자세한 정보: www.azimadli.com.



