베어링 11대 미신 타파: 흔한 고장 원인 피하는 법
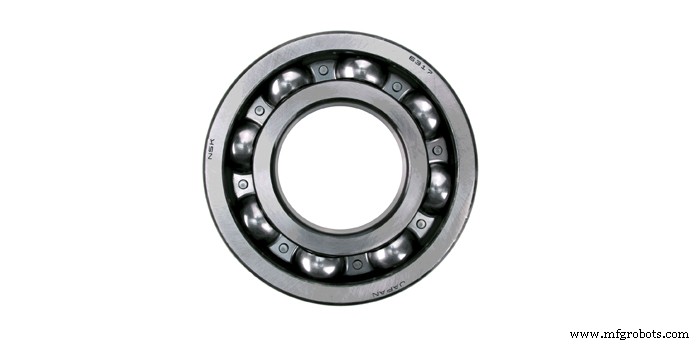
모든 산업 기계 심장은 베어링입니다. 진동, 소음, 드래그, 과열은 베어링 고장 빈번 증상. 대부분 고장은 불량 윤활이나 오염 탓이지만, 유지보수 직원 세대 거쳐 전해진 오래된 미신들이 진짜 원인 가리는 경우가 많습니다. 아래 11가지 가장 만연한 오해와 제거 위한 전문가 가이드.
1. 망치로 베어링 때려 박기 괜찮다. 직접 타격 레이스웨이 덴트 내고 소음 발생, 베어링 수명 급감. 끼워맞춤 타이트하면 먼저 축 직경 확인하고 버, 이물, 부식 제거. 프레스로 베어링 밀어 넣되 이너링 면에 균등 압력 가해 레이스웨이 기하학 보존.
2. 시판 TGP 샤프팅이 가장 안전한 선택. 핵심은 샤프트 공차가 필요 직경과 원도 매칭되게. 항상 제조사 권장사항 참고하고 정확한 직경 측정/지정.
3. 세트스크류 손으로 하나씩 조이기 괜찮다. 과소 조임 시 베어링 슬립, 과조임 시 레이스웨이 변형 또는 이너링 크랙. 토크 순서: 첫 세트스크류 반토크, 두 번째 풀토크, 다시 첫 번째 풀토크로 조이기.
4. 베어링은 절대 뜨거우면 안 된다. 일반 작동 온도 27°C~66°C 범위, 일부 애플리케이션 더 높거나 낮음. 대부분 베어링 -29°C~121°C 정격. 그리스, 씰, 열안정 처리로 범위 확장 가능. 시동 시나 재윤활 직후 10°C까지 스파이크 정상; 과도 그리스 씰 통해 퍼지되며 정상 상태 온도 복귀.
5. 큰 베어링이 항상 더 잘 작동한다. 대형 유닛 더 높은 피로 수명 제공 가능하지만, 하중이 최소 설계 요건 도달 못 하면 롤링 요소 슬라이딩해 열, 마모, 그리스 분해 발생.
6. 씰드 또는 '평생윤활' 베어링은 영원히 간다. 그리스 수명이 제한 요인. 속도, 하중, 온도, 환경 오염에 의존. 올바른 그리스 선정, 적절한 설치, 고품질 씰로 수명 대폭 연장 가능.
7. 연 1회 재윤활 충분하다. 제조사 가이드 참고하나 실제 간격 속도, 하중, 온도, 오염 따라 변동. 고속/오염 심한 애플리케이션은 일/주 단위 그리스 주입 필요, 깨끗한 환경 저부하 저속 베어링 12~24개월 간격 가능. 성능 모니터링해 간격 조정.
재윤활은 온도 하 열화된 그리스 보충하거나 운전 중 축적된 오염물 제거.
8. 씰에서 그리스 퍼질 때까지 주입해야 한다. 캐비티 채우면 작동 온도 상승, 씰 밀어내는 압력 생성. 저속/오염 심한 시나리오에선 완전 충전이 성능 개선 가능하나, 이 결정은 애플리케이션 경험 기반해야.
9. 소음은 베어링 고장 뜻한다. 소음 거의 항상 내부 손상 신호. 그리스 추가는 일시적 완화만, 소음 나는 베어링 즉시 검사·교체. 근본 원인 식별·대처로 재발 방지.
10. 아무 그리스나 써도 된다. 그리스는 증점제와 점도 다름. 예: 전기 모터 폴리우레아 증점제, 장착 볼 베어링 리튬컴플렉스 증점제 일반적. 비호환 그리스는 성능 저하나 고장 유발.
11. 피팅으로 그리스 그냥 쏘면 된다. 매 적용 전 그리스 피팅과 건 팁 세척. 팁 오일 배스 담그거나 플라스틱 캡 덮어 오염 방지. 좋은 베어링 건강이 플랜트 가동률과 OEE 견인. 기대 수명 미달 시 베어링 제조사 선정·트러블슈팅 지원 문의.
이 기사는 Emerson Industrial Automation, Power Transmission Solutions 제공, 플로렌스 Ky. 소재, 캐나다 사무소 Rexdale과 Unionville, Ont. Ian Rubin은 Sealmaster, System Plast, Browning 브랜드 제품 마운티드 베어링 마케팅 디렉터. https://powertransmissionsolutions.com 방문.



