클라임 밀링 vs 컨벤셔널 밀링: 올바른 절삭 기술 선택하기
밀링 시 소재를 절삭하는 두 가지 뚜렷한 방식이 있습니다: 컨벤셔널 밀링(Up Milling)과 클라임 밀링(Down Milling). 이 두 기술의 차이는 커터 회전 방향과 이송 방향의 관계에 있습니다. 컨벤셔널 밀링에서는 커터가 이송 방향과 반대 방향으로 회전합니다. 클라임 밀링에서는 커터가 이송 방향과 같은 방향으로 회전합니다.
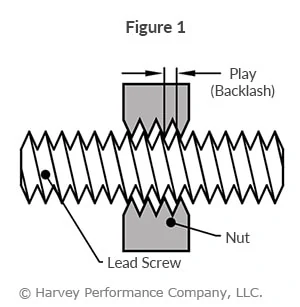
컨벤셔널 밀링은 기계 테이블의 리드 스크류와 너트 사이의 백래시(유격)가 제거되기 때문에 절삭 시 전통적인 접근 방식이었습니다 (그림 1). 그러나 최근에는 대부분의 기계가 백래시를 보상하거나 백래시 제거 장치를 갖추고 있어, 클라임 밀링이 공작물에 접근하는 선호되는 방식으로 인식되고 있습니다.
주요 컨벤셔널 및 클라임 밀링 특성:
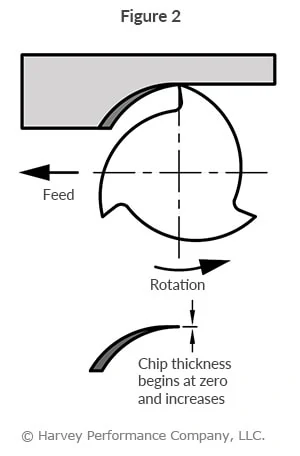
컨벤셔널 밀링 (그림 2)
- 칩 폭이 0에서 시작하여 증가하므로 더 많은 열이 공작물로 확산되고 가공 경화 발생
- 절삭 초기에 공구가 더 많이 마찰하여 공구 마모가 빨라지고 공구 수명 감소
- 칩이 치에 의해 위로 운반되어 커터 앞에 떨어지며 마감 손상과 칩 재절삭 유발
- 수평 밀링*에서 상향 힘이 발생하여 공작물을 들어 올리므로, 더 복잡하고 광범위한 작업 고정 필요*
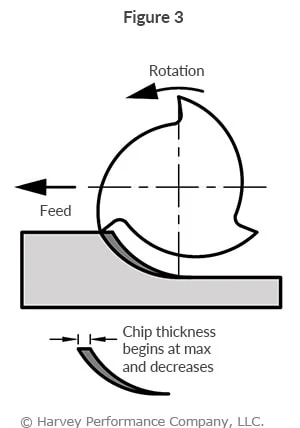
클라임 밀링 (그림 3)
- 칩 폭이 최대에서 시작하여 감소하므로 발생 열이 칩으로 전달될 가능성 높음
- 더 깨끗한 전단면 생성으로 공구 마찰 감소 및 공구 수명 증가
- 칩이 커터 뒤에서 제거되어 재절삭 가능성 감소
- 수평 밀링에서 하향 힘이 발생하여 공작물을 아래로 눌러주므로, 더 단순한 작업 고정 필요
- 수평 밀링은 공구 중심선이 공작물과 평행할 때를 말함
컨벤셔널 또는 클라임 밀링 선택 시기
클라임 밀링은 오늘날 일반적으로 부품을 가공하는 가장 좋은 방법입니다. 절삭날에서 하중을 줄이고, 더 나은 표면 조도를 남기며, 공구 수명을 향상시키기 때문입니다. 컨벤셔널 밀링 중에는 커터가 공작물에 파고드는 경향이 있어 부품이 공차 밖으로 절삭될 수 있습니다.
그러나 클라임 밀링이 부품 가공의 선호 방식이지만, 컨벤셔널 밀링이 필요한 경우도 있습니다. 한 예로 기계가 백래시를 상쇄하지 못하는 경우가 있습니다. 이 경우 컨벤셔널 밀링을 구현해야 합니다. 또한, 주조품, 단조품 또는 케이스 경화된 부품 가공 시에도 이 방식을 활용해야 합니다(절삭이 소재 표면 아래에서 시작되기 때문).



