


CNC 기계

산업 제조
열악한 공구 수명과 조기 공구 파손은 모든 가공 애플리케이션의 관심사입니다. 공구 경로 선택, 그리고 공구가 어떻게 처음 부품에 진입하는지와 같은 단순한 것이 모든 차이를 만들 수 있습니다. 공구 진입은 전체 성공에 큰 영향을 미치는데, 이는 공구에게 가장 가혹한 작업 중 하나이기 때문입니다. 원형 또는 선형 툴패스를 통한 램핑 진입은 가장 인기 있고 종종 가장 성공적인 방법 중 하나입니다 (그림 1). 아래에서 램핑이 무엇인지, 그 이점, 그리고 어떤 상황에서 사용할 수 있는지 알아보세요.
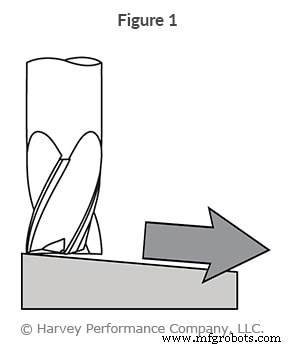
램핑은 절삭 공구의 동시 방사 방향 및 축 방향 운동으로, 각진 툴패스를 만듭니다. 주로 포켓, 캐비티, 조각, 홀과 같은 폐쇄 형상을 생성해야 할 때 부품에 접근하는 데 사용됩니다. 이를 통해 엔드밀로 플런지하거나 드릴로 시작점을 만들 필요가 없어집니다. 램핑은 미세한 절삭 힘 불균형도 공구 파손을 일으킬 수 있는 마이크로 가공에서 특히 중요합니다.
램핑 툴패스에는 선형(Linear)과 원형(Circular) 두 가지 유형이 있습니다 (그림 2).
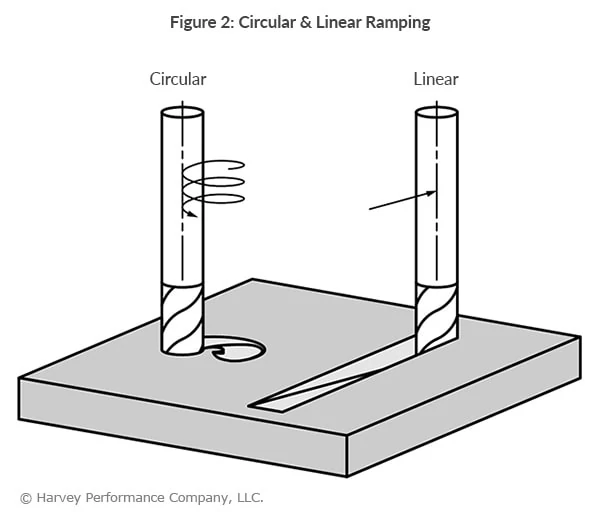
선형 램핑(Linear Ramping)은 절삭 공구를 두 축(Z축과 X 또는 Y축 중 하나)을 따라 이동시킵니다. 이 방식은 두 축에만 분산된 증가된 절삭력과 함께 상당히 더 많은 방사 방향 인게이지가 있습니다.
원형 램핑(헬리컬 보간, Circular Ramping/Helical Interpolation)은 절삭 공구의 나선 운동으로 세 축(X, Y, Z 축) 모두를 인게이지합니다. 이 방식은 일반적으로 절삭 공구에 더 적은 방사 방향 인게이지를 가지며, 절삭 힘이 세 가지 다른 축에 분산됩니다. 이는 가장 긴 공구 수명을 보장하므로 권장되는 방법입니다.
연질/비철 소재: 3° ~ 10°
경도/철계 소재: 1° ~ 3°
공구가 램핑 방식으로 부품에 진입하면 깊이가 점진적으로 증가하여 엔드밀에 충격 하중이 가해지지 않습니다. 이는 불필요한 공구 파손으로 인한 비용을 줄여줍니다. 램핑은 플런징에 비해 더 작은 칩을 생성하여 칩 배출이 더 빠르고 쉽습니다. 결과적으로 엔드밀을 더 빠른 파라미터로 운전하여 사이클 타임을 단축할 수 있습니다. 램핑은 또한 스타터 홀 가공용 드릴이 차지하던 툴 체인저의 공간을 확보해 줍니다.
방법과 이점 면에서 램핑과 유사한 아킹은 공작물에 접근하는 또 다른 기술입니다(그림 3 참조).
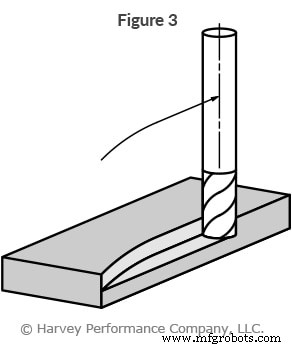
램핑이 위에서 부품에 진입하는 반면, 아킹은 옆에서 진입합니다. 엔드밀이 밀링 시 곡선 공구 경로(아크)를 따라가므로, 공구가 부품에 진입할 때 공구에 가해지는 부하가 점진적으로 증가하고, 공구가 부품에서 빠져나갈 때 부하가 점진적으로 감소합니다. 이렇게 하면 충격 하중과 잠재적 공구 파손을 방지할 수 있습니다.
램핑, 아킹 및 기타 공구 진입 방법에 대한 자세한 내용은 Helical Solutions의 '공구 진입 유형(Types of Tool Entry)'을 참조하세요.
CNC 기계
다양한 머시닝 공정 유형을 이야기할 때, 우리가 일상에서 쓰는 부품을 만드는 공작기계야말로 숨은 영웅임을 알 수 있습니다. 핵심 도구 중 하나이자 우리가 가장 좋아하는 것이 바로 선반입니다! CNC 선반은 예외적으로 다재다능합니다: 모든 훌륭한 야구팀에 유틸리티 내야수가 필요하듯, 모든 훌륭한 머신 숍에는 선반이 필요합니다. 선반이 처리할 수 있는 다양한 작업을 살펴봅시다. . VMI 전략 구현 방법 알아보기 가장 흔한 CNC 선반 오퍼레이션을 다루기 전에, 선반이 부품의 내부와 외부 모두 가공 가능함을 짚고 넘어가야
CNC 선반 머신 툴 터렛은 모든 툴링이 장착되는 CNC 머신의 부품입니다. CNC 선반 툴 터렛에는 모든 공구가 장착되는 디스크 형태의 통합 부품(툴 터렛 디스크)이 있습니다. CNC 선반 툴 터렛은 X축 캐리지에 장착됩니다. 경사형 베드 CNC 선반 / 평판형 베드 CNC 선반 일부 CNC 선반에서는 X축 캐리지와 툴 터렛이 스핀들 뒤에 위치합니다(이런 머신을 경사형 베드 CNC 선반이라 합니다). 다른 선반에서는 전면에 위치합니다(일반 선반과 동일, 평판형 베드 CNC 선반). 아래는 경사형 베드 CNC 선반입니다. 아래는