다음은 고효율 밀링과 관련된 여러 블로그 게시물 중 하나입니다. 이 인기 있는 가공 방식에 대한 완벽한 이해를 위해 아래의 추가 HEM 게시물을 확인해 보세요!
고효율 밀링 입문 | 고속 가공 vs HEM | 칩 시닝(Chip Thinning) 대응법 | 절입 깊이 파헤치기 | 4가지 주요 공구 마모 유형 방지법
트로코이달 밀링이란?
트로코이달 밀링은 절삭 공구의 절삭 직경보다 넓은 슬롯을 생성하는 데 사용되는 가공 방식입니다. 이는 트로코이달 툴패스로 알려진 일련의 원호 절삭을 통해 달성됩니다. 고효율 밀링(HEM)의 한 형태인 트로코이달 밀링은 낮은 방사 방향 절입 깊이(RDOC)와 높은 축 방향 절입 깊이(ADOC)를 유지하면서 고속을 활용합니다.
트로코이달 밀링은 가공에서 칩 시닝 이론을 기반으로 합니다. 전통적 사고는 절삭 공구가 이상적인 칩 폭과 크기를 결정하는 최적의 칩 부하를 가진다고 봅니다. 칩 시닝 대응 개념은 '최적'보다 큰 칩 부하로 가공하여 일정한 최대 칩 두께를 유지하는 것을 포함합니다.
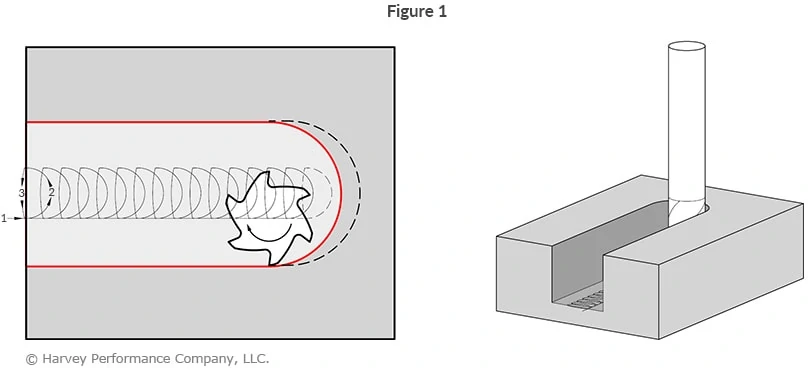
기존 가공의 완전히 선형적인 방사 방향 툴패스와 달리, 트로코이달 밀링은 낮은 RDOC를 가진 나선형 툴패스를 활용하여 공구의 부하와 마모를 줄입니다(그림 1).
트로코이달 밀링의 장점
절삭력 감소
열 발생 감소
가공 정밀도 향상
공구 수명 연장
사이클 타임 단축
한 공구로 다양한 슬롯 크기 가공 가능
트로코이달 밀링은 특정 애플리케이션에서 매우 유리할 수 있습니다. 절삭날의 방사 방향 인게이지 감소는 절단 시 발생하는 열량을 줄이는 동시에 절삭력과 스핀들 부하를 감소시킵니다. 감소된 방사 방향 힘은 생산 중 더 높은 정밀도를 가능하게 하고, 부품에 더 미세하고 정밀한 피처를 가공할 수 있게 합니다.
또한, 낮은 방사 방향 절입 깊이로 더 높은 축 방향 절입 깊이가 가능해져, 절삭날 전체 길이를 활용할 수 있습니다. 이는 열과 절삭력이 공구의 단일 부분에 집중되는 대신 절삭날 전체에 분산되도록 보장합니다. 감소된 열과 마모가 절삭날에 균일하게 분산되어, 기존 슬로팅 방식에 비해 공구 수명이 크게 향상됩니다.
파괴적인 힘이 감소함에 따라 절삭 공구의 속도를 높일 수 있습니다. 절삭날 전체 길이가 활용되므로, 트로코이달 밀링은 여러 번의 축 방향 절입이 필요 없게 할 수 있습니다. 증가된 운전 파라미터와 감소된 패스 수는 사이클 타임을 크게 단축시킵니다.
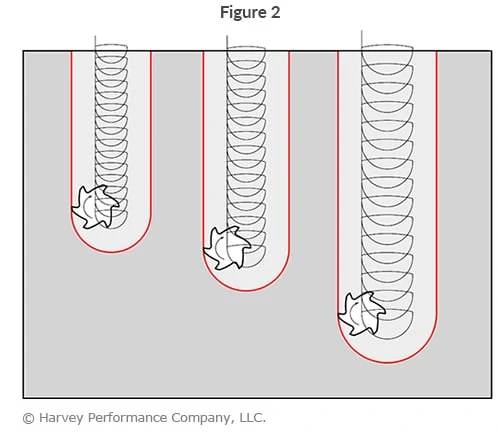
트로코이달 밀링은 공구의 절삭 직경보다 넓은 슬롯을 가공하므로, 동일한 공구로 단 한 가지 크기만이 아닌 다양한 크기의 슬롯을 생성할 수 있습니다. 이는 부품 요구 사항에 따라 툴 캐러셀의 공간을 확보하고 공구 교체 시간을 절약할 수 있습니다(그림 2).
슬로팅은 황삭 작업이지만, 트로코이달 밀링의 감소된 방사 방향 절입 깊이와 절삭력은 기존 슬로팅 툴패스보다 향상된 마감을 초래하는 경우가 많습니다. 그러나 절삭 공구의 나선 운동으로 인한 커스프(cusp)를 제거하기 위해 공작물 벽면을 따라 마무리 패스가 필요할 수 있습니다.
고효율 밀링의 효율 향상 효과에 대해 자세히 알아보려면 여기를 클릭하세요
트로코이달 밀링의 과제
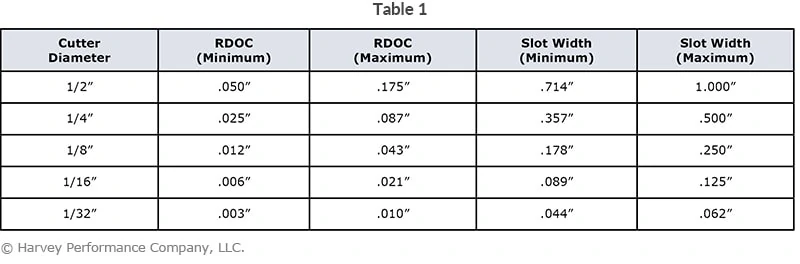
트로코이달 밀링의 과제는 일반적으로 기계와 소프트웨어에서 발견됩니다. 트로코이달 밀링을 활용하기에 적합한 기계는 고속 및 고이송이 가능할 뿐만 아니라, 공구가 나선형 경로를 따라 움직일 때 끊임없이 변하는 이송 속도도 처리할 수 있어야 합니다. 변화하는 이송 속도를 처리할 수 없으면 칩 시닝이 발생하여 비이상적인 결과를 초래하고 잠재적으로 공구 파손을 유발할 수 있습니다. 이 프로세스의 툴패스와 이송 속도를 프로그래밍하기 위해 특수 소프트웨어가 필요할 수도 있습니다. 이는 커터 직경과 홈 크기의 비율, 이 비율에 따른 방사 방향 절입 깊이 같은 요인들로 더욱 복잡해집니다. 대부분의 수치는 커터 직경이 최종 슬롯 폭의 50~70%가 되어야 하며, 방사 방향 절입 깊이는 커터 직경의 10~35%가 되어야 한다고 제안합니다(표 1). 하지만 가장 안전한 옵션은 항상 공구 제조업체에 문의하는 것입니다.
트로코이달 밀링과 마이크로 가공
마이크로 가공 시 이점
마이크로 가공도 트로코이달 밀링의 이점을 누릴 수 있습니다. 트로코이달 툴패스 동안 발생하는 감소된 방사 방향 인게이지와 낮은 절삭력은 절삭 공구에 가해지는 힘을 줄여줍니다. 이는 더 작고 강성이 낮은 소구경 공구에 특히 중요하며, 감소된 절삭력은 편향과 파손 가능성을 줄여줍니다.
마이크로 가공 시 과제
미니어처 공구로 트로코이달 밀링을 하는 것이 이론적으로는 유익하지만, 더 작은 공구와 관련된 추가 과제가 있습니다. 미니어처 절삭 공구는 스핀들 런아웃과 진동, 소재 불균일성, 불균등한 부하, 가공 중 발생하는 많은 다른 변수들로 인해 파손에 훨씬 더 취약합니다. 애플리케이션에 따라 더 큰 직경의 공구를 사용하여 추가 강도를 확보하는 것이 가치가 있을 수 있습니다. 미니어처 레벨에서도 잠재적 이점이 있지만, 기계 셋업과 소재에 더 많은 주의를 기울여 공구가 성공할 최고 확률을 보장해야 합니다.
HEM과 마찬가지로, 일반적인 규칙으로 절삭 직경이 .031인치 미만인 공구를 사용할 때는 트로코이달 밀링을 고려하지 않아야 합니다. 가능은 하지만, .062인치 미만 직경에서는 트로코이달 밀링이 여전히 지나치게 어렵거나 위험할 수 있으며, 애플리케이션과 기계를 신중하게 고려해야 합니다.
결론
트로코이달 밀링은 원형 또는 트로코이달 툴패스가 특징인 고효율 밀링 기술(고속, 고 ADOC, 저 RDOC)입니다. 이 밀링 스타일은 공구 수명 증가, 가공 시간 단축, 작업에 필요한 공구 수 감소 등 중요한 가공 공정 이점을 제공하는 것으로 입증되었습니다. 그러나 고속 및 고이송과 끊임없이 변하는 이송 속도를 처리할 수 있는 기계와 소프트웨어를 갖는 것이 치명적인 공구 파손을 피하기 위해 필수적입니다. 미니어처 공구도 여전히 트로코이달 밀링의 이점을 누릴 수 있지만, 특히 커터 직경 .062인치 미만에서는 공구 파손 위험을 신중하게 고려해야 합니다. 트로코이달 밀링이 많은 애플리케이션에서 가공 효율을 높일 수 있지만, 작업 전 공구 제조업체와 상담하는 것이 항상 좋습니다.
트로코이달 밀링의 실제 작동 예는 이 비디오에서 볼 수 있습니다. 가변 헬릭스, 가변 피치의 1/2인치 Helical Solutions 엔드밀로 316 스테인리스강 블록을 가공했습니다.