5축 가공의 오해와 진실: 다품종 소량 생산에서 4개 부품 동시 가공 사례
2013년 2월 '5축... 그렇게 무섭지 않다'라는 제목의 글을 올린 적 있는데, 지금까지 제 블로그 시리즈에서 가장 많이 읽힌 글 중 하나입니다. 그래서 그 글을 좀 더 확장해 5축 기술로 무엇을 할 수 있는지 더 깊이 파고들어, 5축의 고급 기능들도 분해해 보면 다축 상식의 연장선일 뿐임을 보여드리려 합니다.
지난 몇 년간 5축 가공을 둘러싼 열풍 덕분에, 5면 가공이나 3+2 가공 플랫폼으로 전환해 작업장 효율과 수익성을 높이는 이점을 교육하기가 상대적으로 쉬웠습니다. 하지만 '한 번에 한 개 부품만 가공할 수 있다'는 반론을 자주 듣습니다. 이는 사실이 아닙니다. 픽스처에 조금만 창의성을 발휘하거나, 시판되는 전문 OEM 픽스처를 활용하면 공정에 부품을 더 추가할 수 있고, 원한다면 완전 또는 부분 자동화도 가능합니다.
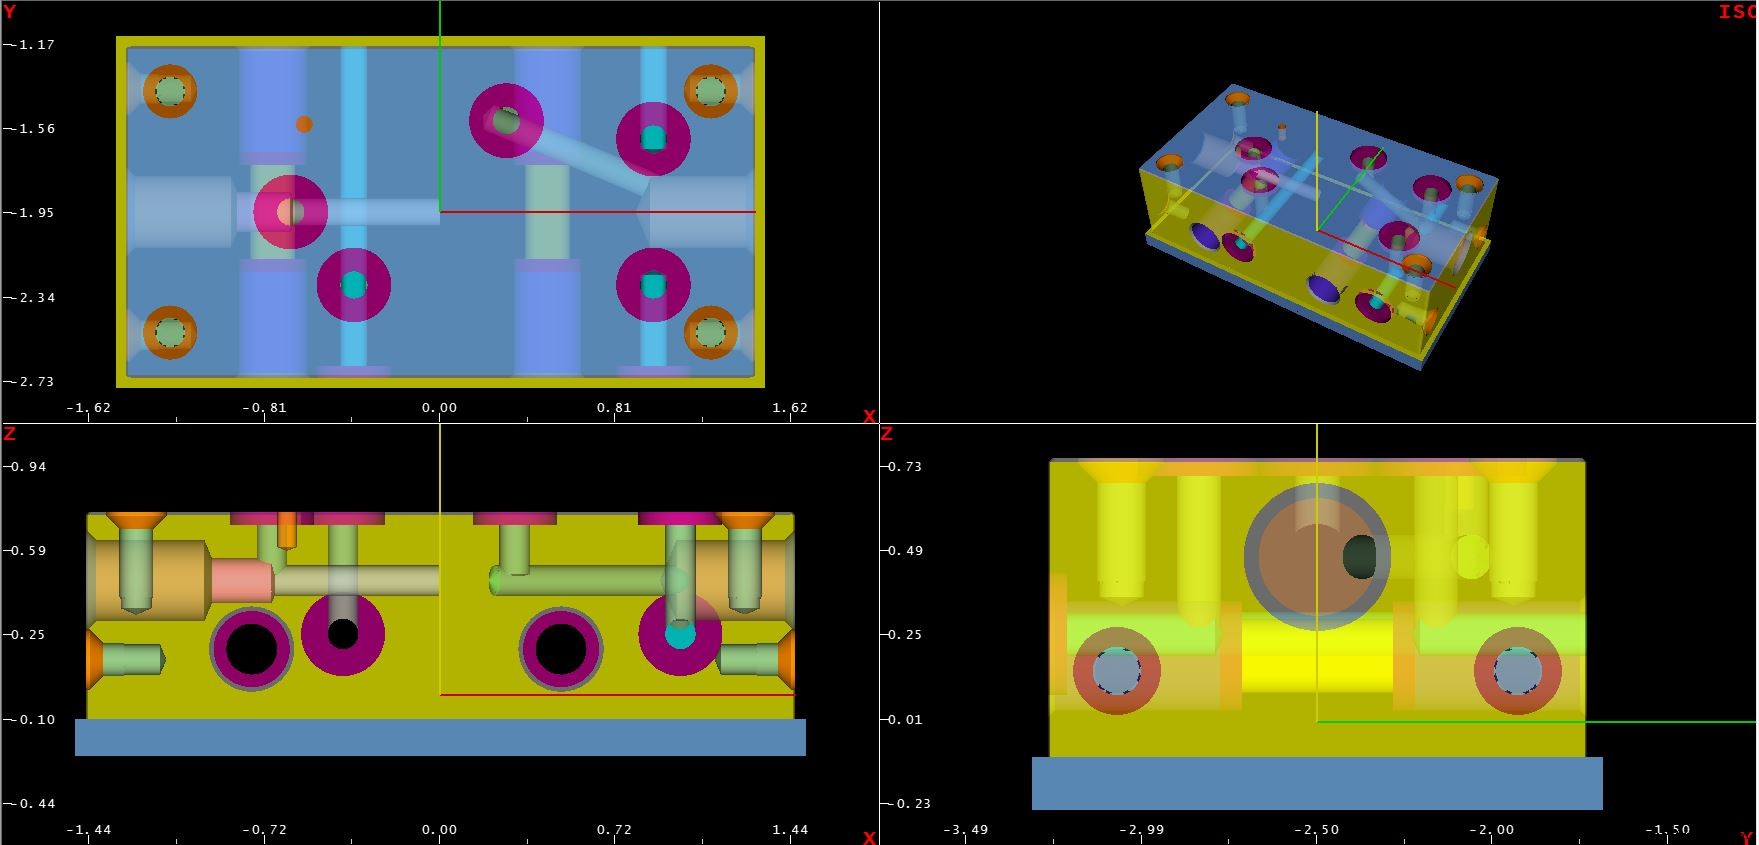
최근 한 고객과 작업했는데, 단순한 직사각형 매니폴드를 가공 중이었습니다. 부품 5개 면에 포트, 나사/테이퍼 홀, O-링 그루브 등 단순한 피처가 있어 최소 셋업으로 가공해야 했습니다. 전형적인 5면/3+2 공정 후보였습니다!
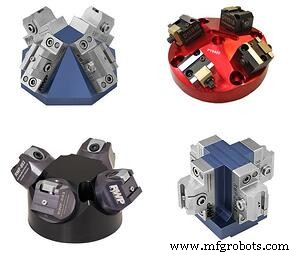
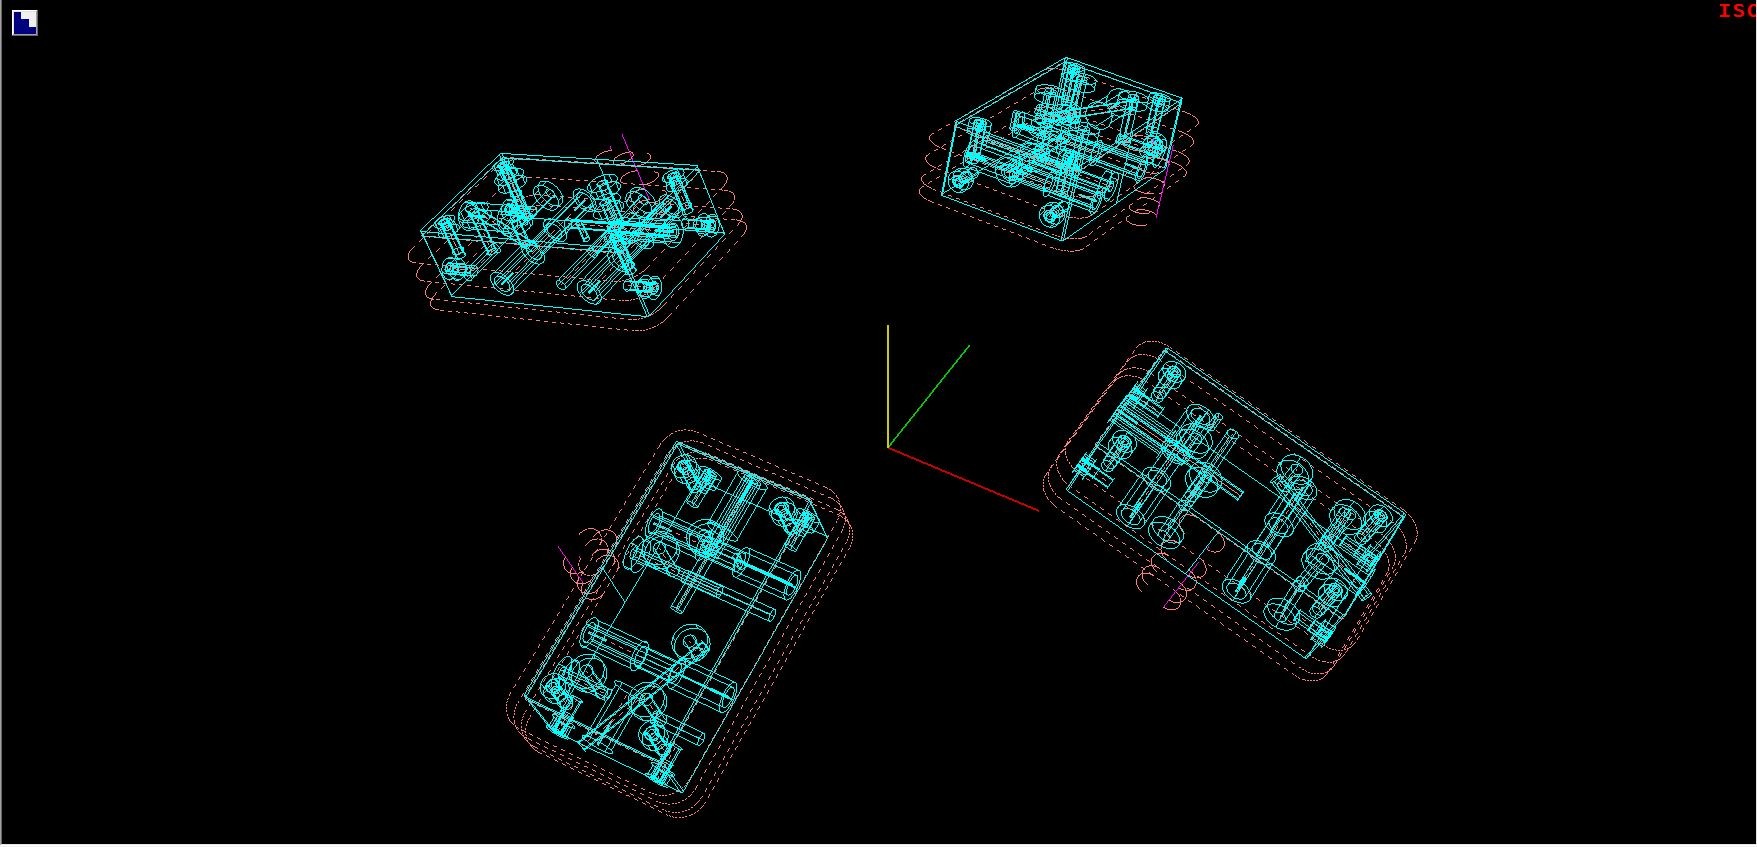
부품을 보니, 상용 픽스처(20° 피라미드에 바이스 4개 장착)를 사용하면 이 단순한 공정을 다음 단계로 끌어올릴 수 있음을 깨달았습니다. 이 픽스처는 4개 부품의 5개 면 전체에 도달할 수 있는 충분한 클리어런스를 제공하며, 경사진 홀 하나도 가공 가능합니다. 문 한 번 열 때마다 완제품 4개가 나옵니다. 단 한 번의 파트 셋업으로! 이 작업은 반복 작업이라, 이 숍은 복잡한 작업에서 다음 작업으로 매우 빠르게 전환할 수 있고, 여러 부품의 다중 작업을 단일 셋업으로 완료할 수 있으며, 찾기 쉬운 워크 좌표 하나만 잡으면 됩니다.
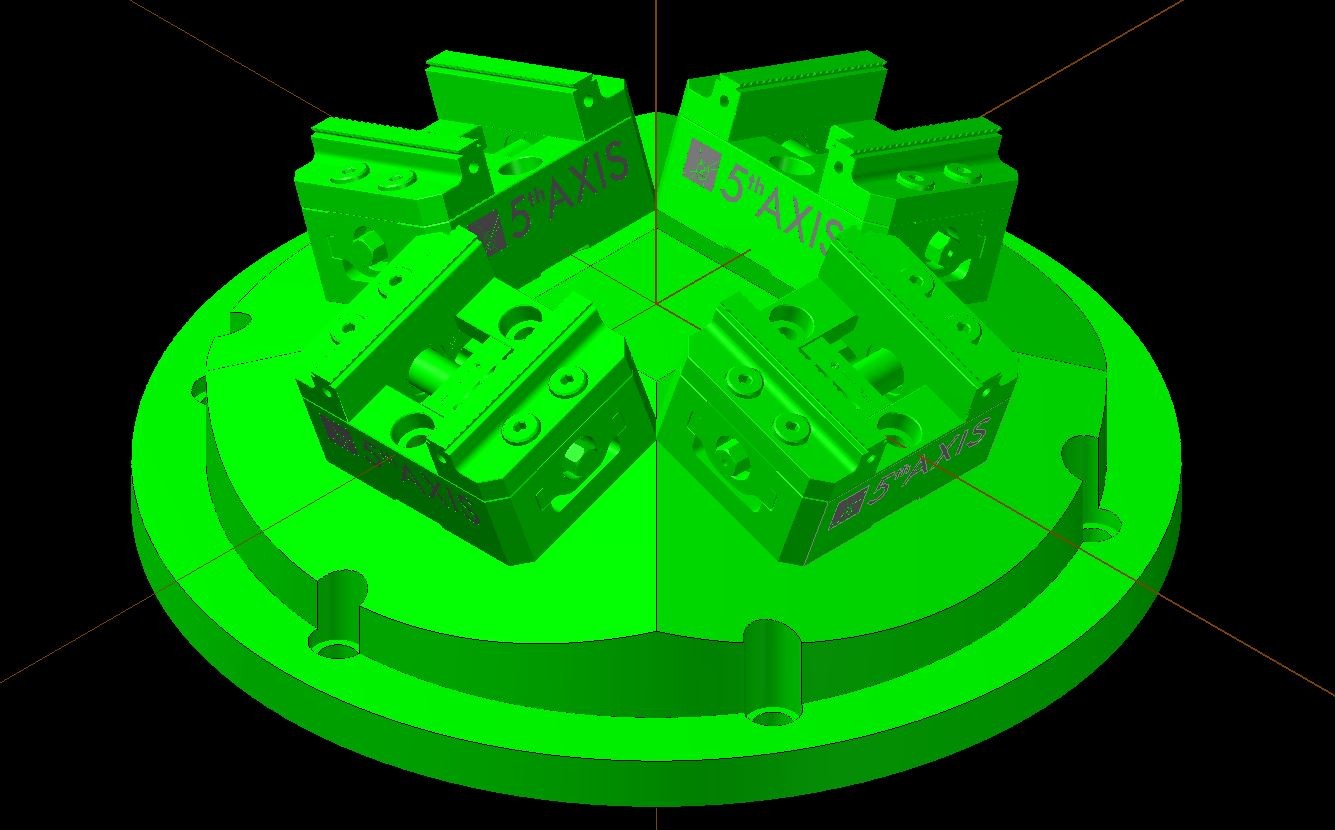
프로그래밍이 얼마나 어려울까요? 별도의 부품들, 부품 면들, 계속 변하는 각도를 추적하려면 악몽일 것 같죠? 믿기 힘들겠지만, 사실 꽤 단순합니다.
이 글이 시리즈 2탄이므로, 이전 글이 끝난 지점부터 설명하겠습니다. 기억을 되살리거나 5면 부품 프로그래밍을 더 배우고 싶다면 이전 글(링크)이나 5면 프로그래밍 짧은 영상 시리즈(링크)를 참조하세요.
프로그램 반복 및 최적화 과정을 시작하려면, 먼저 반복하고 최적화할 프로그램이 있어야 합니다. 이전 글이나 위 온라인 교육 영상의 원칙을 사용해 단일 공작물에 대한 성공적인 파트 프로그램을 만들었다고 가정합시다. 하지만 프로그램을 검증한 후, 이걸 멀티 사이드 픽스처에 고정하고 전체 공정을 사후에 더 효율적으로 최적화하기로 결정했습니다. 이 부품은 부품 자체의 중심 바닥면을 기준점으로 프로그래밍되었다고 가정합니다(위 고객 부품 참조).
애초에 멀티 사이드 픽스처를 쓰기로 했다면 공정을 조금 다르게 접근했을 수도 있습니다. 하지만 '공정 중 변경'도 전혀 걱정할 필요 없음을 보이려 하니, 간단한 컨트롤 기능으로 이 작업을 수행해 보겠습니다. 과정이 끝날 때 성공할 것입니다.
모든 부품이 픽스처에 장착되면, 첫 번째로 할 일은 원점 위치를 이전 단일 부품의 기준점에서 새 공정에 사용할 새 위치로 옮기는 것입니다. 원형 픽스처에 여러 부품을 가공하므로, 가공 기준점으로 가장 명백한 곳은 픽스처 자체의 상단 중심입니다. 부품을 재프로그래밍하고 싶지 않으므로, 이 위치 변화를 변환 평면(Transform Plane) 블록으로 보정합니다. 변환 평면은 보통 임시 워크플레인의 재배치 및 재정렬에 쓰이지만, 여기선 전체 파트 프로그램을 임시로 재배치하고 재정렬하는 데 씁니다. 변환 평면은 중첩 가능(취소되지 않으면 새 변환 평면은 이전 변환 평면으로부터의 증분 변화)하므로, 이 첫 번째 변환 평면을 프로그램 끝까지, 전체 공정 완료까지 활성화한 후 취소합니다.
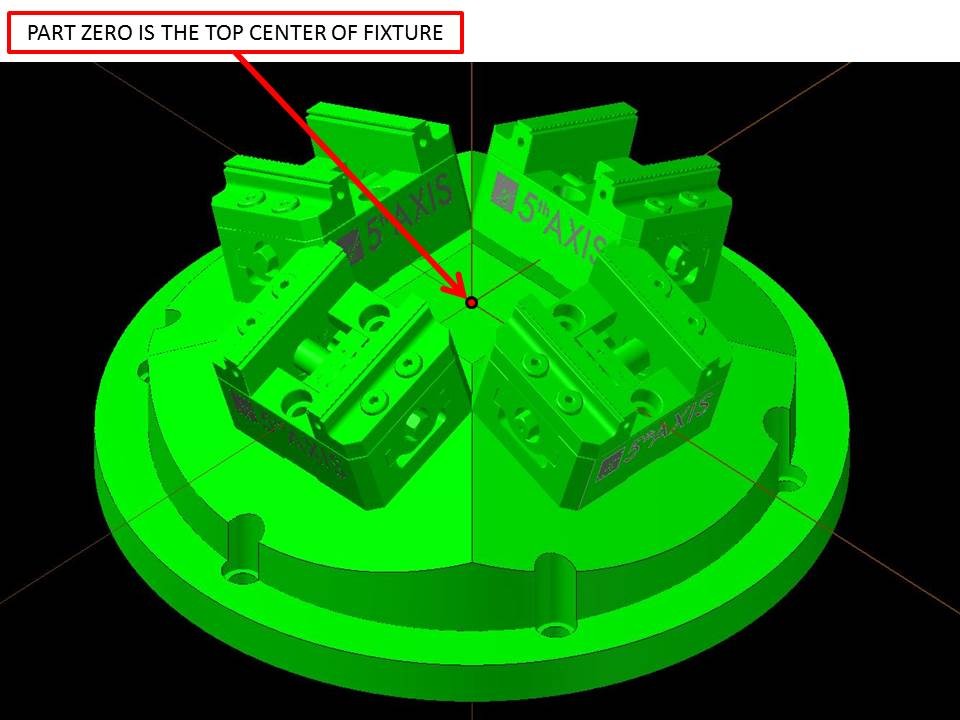
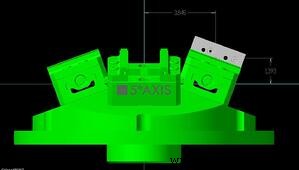
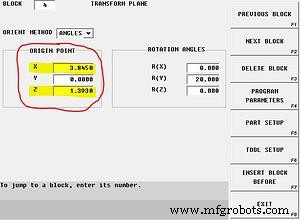
이 예에서 픽스처의 첫 번째 부품(3시 방향)은 픽스처 중심에서 X축 양방향으로 3.845", Z축 양방향으로 1.393" 떨어져 있습니다(위 참조 이미지). 따라서 변환 평면의 '원점(origin point)' XYZ 필드에 이 값들을 입력합니다. 이제 전체 프로그램이 새 위치로 재배치되었으니, 픽스처에 맞춰 Y축 기준 20° 기울여야 합니다. 이를 위해 '회전 각도(rotation angle)' 필드에 Y축 기준 회전으로 양수 20을 입력합니다. 아래는 대화형 프로그램 블록 예시지만, NC에서도 G68.2 X3.845 Y0 Z1.393 B20 코드로 동일하게 가능합니다. G68.2는 변환 평면 지정, XYZ는 기준점 재배치, Y축 기준 틸트는 B축 변경입니다.
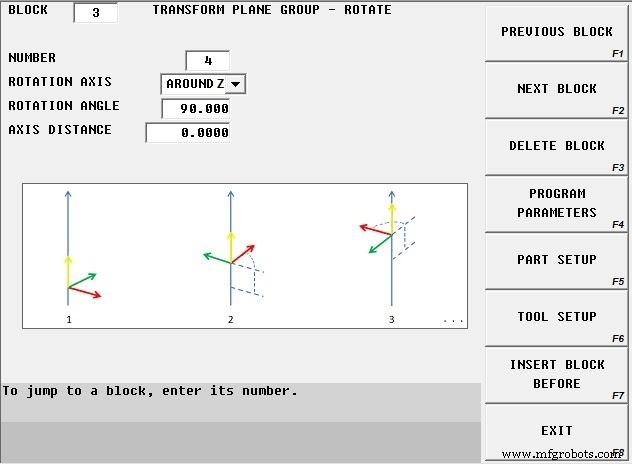
첫 번째 부품이 기울어지고 재배치되었으니, 픽스처의 나머지 세 부품을 처리해야 합니다. 이전 단계를 '루프(Loop)'로 돌려 90° 간격으로 나머지 위치에서 파트 프로그램을 다시 실행합니다. 이 단계는 '변환 평면 그룹(Transform Plane Group)' 명령으로 수행합니다. 변환 평면 그룹은 변환 평면을 원하는 방향으로 패턴화할 수 있게 해줍니다. 여기선 픽스처 중심점을 기준으로 Z축 방향으로 90°마다 4번 회전(루프)시킵니다.
마지막으로 공구 교환을 처리해야 합니다. 이 프로그램은 20개 이상의 공구를 사용하며, 단일 부품용으로 작성되어 머신에서 실행하면 다음 부품으로 넘어가기 전에 한 부품을 완전히 가공합니다. 이는 비효율적입니다. 이를 해결하기 위해 '공구 교환 최적화(Toolchange Optimization, TCO)'를 켭니다. TCO 블록은 공구가 스핀들에 장착될 때마다 전체 공정을 살펴 해당 공구가 몇 번, 어느 위치에서 사용되는지 판단하고, 다른 공구 교환 전에 해당 공정들을 모두 실행합니다. 이렇게 하면 각 부품을 완료한 후 다음 부품으로 넘어갈 때 필요했던 80회 공구 교환이, 파트 프로그램에 사용된 공구 수인 20회로 줄어듭니다.
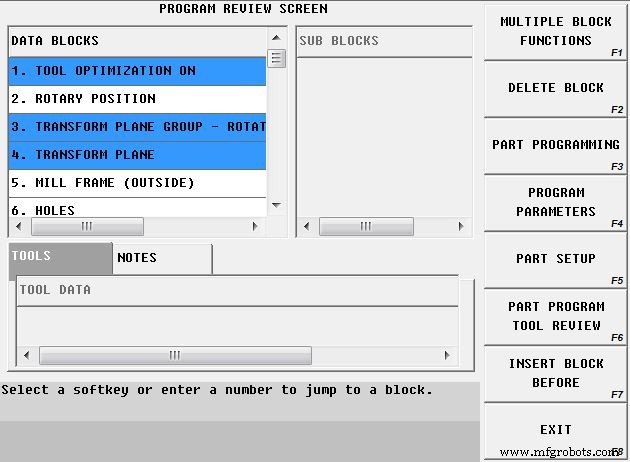
최종 결과: 멀티 파트 픽스처 위에 4개 완제품, 단일 파트 프로그램, 찾기 쉬운 단일 파트 셋업으로 한 번의 작업으로 완성. 쉽지 않나요?
5축 기술에 대해 더 알고 싶으시면 녹화 웨비나 'Take Five for 5-Axis...complex technology simplified'를 시청하거나 교육 사이트 www.5-axis.org를 방문하세요.



