원호 보간 기법: G90/G91 고급 프로그래밍과 CNC 예제
'원호 보간 개념 & 프로그래밍' 시리즈 5번째 파트로, 다음의 사용법을 설명합니다.
- G90 절대 프로그래밍 (Absolute Programming)
- G91 증분 프로그래밍 (Incremental Programming)
CNC 프로그램 예제 코드로 G90/G91 모두 설명합니다.
시리즈 다른 파트 읽기 (1~6부 링크 생략)
G90과 G91을 사용한 원호 보간
- G90 X_ Y_: 공작물 좌표계에서 원호 종점 절대 좌표 정의
- G91 X_ Y_: 원호 시작점에서 종점까지의 부호 있는 상대 거리 정의
- I_ J_: 원호 시작점에서 원호 중심점까지의 부호 있는 상대 거리 정의 (G90/G91 무관하게 항상 증분)
예를 들어 다음 그림을 보세요.
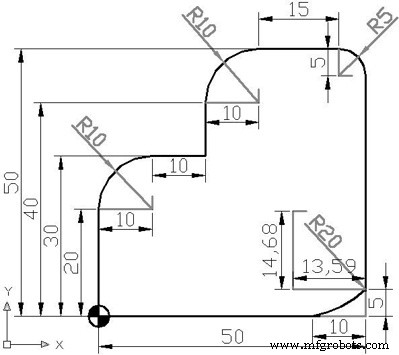
G90과 G91을 사용한 원호 보간
예제 CNC 프로그램 비교
| G90 절대 좌표 프로그램 | G91 증분 좌표 프로그램 |
|---|
G41 G90 G01 X0 Y20 G02 X10 Y30 I10 J0 G01 X20 Y30 G01 X20 Y40 G02 X30 Y50 I10 J0 G01 X45 Y50 G02 X50 Y45 I0 J-5 G01 X50 Y5 G02 X40 Y0 I-13.59 J14.68 G01 X0 Y0 |
G41 G91 G01 X0 Y20 G02 X10 Y10 I10 J0 G01 X10 Y0 G01 X0 Y10 G02 X10 Y10 I10 J0 G01 X15 Y0 G02 X5 Y-5 I0 J-5 G01 X0 Y-40 G02 X-10 Y-5 I-13.59 J14.68 G01 X-40 Y0 |
코드 상세 비교 분석
| 세그먼트 | G90 (절대) | G91 (증분) | 비고 |
|---|
| 시작 → 점1 | G01 X0 Y20 | G01 X0 Y20 | 시작점이 원점(0,0) 가정 시 동일 |
| 점1 → 점2 (원호) | G02 X10 Y30 I10 J0 | G02 X10 Y10 I10 J0 | 종점: 절대(10,30) vs 증분(10,10), 중심점 I/J 동일 |
| 점2 → 점3 | G01 X20 Y30 | G01 X10 Y0 | X만 10 이동 |
| 점3 → 점4 | G01 X20 Y40 | G01 X0 Y10 | Y만 10 이동 |
| 점4 → 점5 (원호) | G02 X30 Y50 I10 J0 | G02 X10 Y10 I10 J0 | 종점 절대(30,50) vs 증분(10,10) |
| 점5 → 점6 | G01 X45 Y50 | G01 X15 Y0 | |
| 점6 → 점7 (원호) | G02 X50 Y45 I0 J-5 | G02 X5 Y-5 I0 J-5 | |
| 점7 → 점8 | G01 X50 Y5 | G01 X0 Y-40 | |
| 점8 → 점9 (원호) | G02 X40 Y0 I-13.59 J14.68 | G02 X-10 Y-5 I-13.59 J14.68 | 대원호, I/J 동일 (항상 증분) |
| 점9 → 원점 | G01 X0 Y0 | G01 X-40 Y0 | |
핵심 원리: I/J/K는 항상 증분(상대) 벡터
절대 좌표(G90)든 증분 좌표(G91)든 I, J, K는 항상 "원호 시작점에서 중심점까지의 벡터"로 증분 값입니다. 이는 모든 CNC 컨트롤러(Fanuc, Siemens, Heidenhain, Haas, Mitsubishi 등) 공통 규칙입니다.
원호 보간의 기계적 요구사항
원호 보간은 두 축을 정밀하게 조정해야 하므로 기계에 상당한 부담을 줍니다. 완전한 원을 그리려면 조정 운동뿐만 아니라 4분기점(0°, 90°, 180°, 270°)에서 방향 반전이 필요합니다.
- 고속 고정밀 원호 보간 시: 서보 게인 튜닝, 역간극(Backlash) 보정, 피치 오차 보정 필수
- 코너에서 급격한 가감속 → 진동, 자국 발생 방지 위해 G64(연속 경로) 또는 코너 반경/챔퍼 적용
- 5축 동시 가공 시: RTCP(Tool Center Point Control)로 공구 끝점 기준 원호 보간
실무 권장사항
- 메인 프로그램: G90 절대 좌표 기본 (도면 치수 직관적, 수정 용이)
- 서브프로그램/매크로: G91 증분 좌표 활용 (위치 독립적 재사용)
- CAM 포스트프로세서: 보통 G90 절대 좌표 출력, 옵션으로 G91 선택 가능
- 수동 편집/수정: G90이 직관적, G91은 현재 위치 추적 필요로 실수 위험
G90/G91 원호 보간 차이를 완벽히 이해하면 어떤 도면이든 유연하게 프로그래밍할 수 있습니다.



