원호 보간 마스터 4부: R값 모를 때 원호 반지름 계산 및 프로그래밍
'원호 보간 개념 & 프로그래밍' 시리즈 4번째 파트로, 원호 반지름(R)이 직접 주어지지 않았을 때 CNC 프로그램으로 원호를 만드는 방법을 설명합니다.
시리즈 다른 파트 읽기 (1~6부 링크 생략)
중심점만 주어졌을 때 원호 프로그래밍
원호 중심점만 주어지고 반지름은 모를 때, 주소 문자 I와 J를 사용합니다.
- I: X축 관련 - 원호 시작점에서 원호 중심점까지 X축 방향 증분 값과 방향(±)
- J: Y축 관련 - 원호 시작점에서 원호 중심점까지 Y축 방향 증분 값과 방향(±)
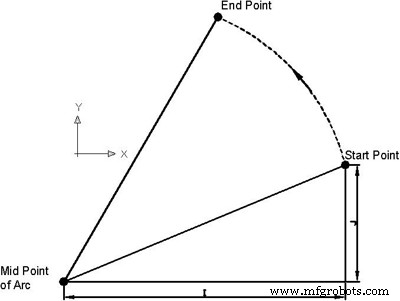
중심점만 주어졌을 때 원호 프로그래밍
이 그림에서 절차는 매우 명확합니다. 원호가 시작되는 점에서 항상 원호 중간점(중심점)을 향해 봅니다. 원호가 1사분면(90°) 미만이면 I와 J 값 둘 다 구해야 합니다.
G03 X(종점) Y(종점) I J
I/J 계산법 (시작점 → 중심점 벡터)
| 사분면 | 시작점→중심점 방향 | I 부호 | J 부호 | 예시 (R=50) |
|---|
| 1사분면 (0°→90°) | 왼쪽(-X), 아래(-Y) 아님 → 중심점이 시작점 왼쪽 아래? | 음수 (-) | 0 또는 음수 | 시작 (50,0), 중심 (0,0) → I=-50, J=0 |
| 2사분면 (90°→180°) | 왼쪽(-X), 위(+Y)? | 0 또는 음수 | 음수 (-) | 시작 (0,50), 중심 (0,0) → I=0, J=-50 |
| 3사분면 (180°→270°) | 오른쪽(+X), 위(+Y)? | 양수 (+) | 0 또는 양수 | 시작 (-50,0), 중심 (0,0) → I=50, J=0 |
| 4사분면 (270°→360°) | 오른쪽(+X), 아래(-Y)? | 0 또는 양수 | 양수 (+) | 시작 (0,-50), 중심 (0,0) → I=0, J=50 |
일반적인 I/J 계산 공식
I = 중심점_X - 시작점_X
J = 중심점_Y - 시작점_Y
- 시작점: 원호가 시작되는 현재 공구 위치
- 중심점: 원호의 기하학적 중심 좌표 (도면에서 확인)
- 종점: 원호가 끝나는 좌표 (G02/G03 블록에 X/Y로 지정)
선반 공작기계 조작자를 위한 팁
화낙 원호 보간 G02 G코드 예제
(선반: XZ 평면 G18 사용 시)
G18 G02 X_Z_I_K_  (I: X축 벡터, K: Z축 벡터)
- 선반에서는 G18(ZX 평면) 선택 시 I/K 사용 (J는 Y축용이므로 사용 안 함)
- X축은 직경 값(Diameter) 또는 반경 값(Radius) 모드에 따라 해석 달라짐 (G150/G151 또는 파라미터)
R 지정 vs I/J/K 지정 선택 기준
| 상황 | 추천 방식 | 이유 |
|---|
| 도면에 반지름 명시 | R 지정 | 간단, 계산 불필요 |
| 도면에 중심점 좌표 명시 | I/J/K 지정 | 직접 벡터 계산 가능 |
| 반지름 계산 복잡/애매 | I/J/K 지정 | 중심점 좌표가 더 명확한 경우 |
| 180° 초과 대원호 | I/J/K 지정 | R 음수 부호 실수 방지 |
| 전체 원 (360°) | I/J/K 지정 필수 | R 지정 불가 (시작=종점) |
| 고정밀 요구 | I/J/K 지정 | 반올림 오차 없음, 정밀도 우수 |
주의사항
- 기하학적으로 불가능한 원호 (시작-종점 거리 > 2R 등) 시 알람 발생 (Fanuc: 알람 20 OVER TOLERANCE OF RADIUS)
- I/J/K 값 단위: 최소 설정 단위 (0.001mm) 기준 정수 값으로 입력
- 평면 선택(G17/G18/G19)에 따라 사용되는 주소쌍 결정: G17→I/J, G18→I/K, G19→J/K
R값을 모를 때 I/J/K로 중심점 벡터를 계산해 지정하는 것은 CNC 프로그래머의 필수 역량입니다. 도면에서 중심점 좌표 읽기 → 시작점 좌표 빼기 → I/J/K 값 도출 연습을 충분히 하세요.



