ATF는 총기 일련번호가 총 프레임이나 리시버에 각인, 주조, 또는 스탬핑되어 지워지지 않는 방식으로 표시되도록 의무화합니다. 총기 일각인에 대한 현재 요구되는 깊이는 1/16인치보다 작지 않은 인쇄 크기로 0.003인치입니다. 모델 번호, 구경 또는 게이지, 로고, 제조업체 이름, 원산지 같은 기타 총기 마킹도 0.003인치 깊이로 총기에 각인되어야 합니다. 두 총기가 같은 일련번호를 가질 수 없으므로, 면허가 있는 총기 제조업체는 생산된 모든 총기와 시설에서 수행된 모든 총기 마킹 또는 총기 각인, 각인된 총기 부품의 위치를 기록하고 추적할 의무가 있습니다. 이 블로그는 3가지 다른 총기 마킹 기술과 품질 관리에 이로운 기능들을 다룹니다.
1) 롤 마킹
롤 마킹부터 시작해 보죠. 이 공정과 관련하여, 필요한 총기 마킹 깊이를 달성할 수 있는지 여부(달성 가능)는 제 생각에 거의 무관합니다. 왜냐하면 마킹 품질이 제가 수백 또는 수천 달러를 주고 산 총에 원하는 품질이 아니기 때문입니다. 총기 마킹 또는 일련번호 부여에서 롤 마킹 공정은 날카로운 영숫자 문자가 있는 원형 다이를 총기 부품 위로 굴려 일련번호를 총기에 눌러 인상을 만드는 방식으로, 금속을 짜내고 변위시켜 인상을 만듭니다. 사실은, 각 문자의 가장자리에 인상에서 변위된 금속의 잔재물 또는 '재주조(recast)'가 포함되어 있어 이 마크들이 선명하고 깨끗하지 않습니다.
2) 레이저 마킹
반면 레이저 기계는 괜찮은 품질의 총기 마킹을 생성합니다. 레이저의 단점은 깊이입니다. ATF가 의무화한 0.003인치 총기 각인 깊이는 레이저 기술의 한계를 밀어붙입니다. 왜냐하면 '절단'이 깊어질수록 빛이 더 많이 굽기 시작하기 때문입니다. 이는 가공 세계에서 런아웃과 유사하며 결과는 많은 총기 제조업체에게 불만족스럽습니다.
3) 고속 밀링 머신으로 총기 각인하기
예를 들어 Smith & Wesson은 ATF 가이드라인을 넘어 M&P 같은 총기를 0.005인치 깊이로 각인하는 고속 가공 센터를 사용합니다. 이 관행은 ATF가 총기 일련번호 깊이에 더 엄격한 요구사항을 부과할 미래에 대비하게 합니다.
고속 CNC 밀링 머신(또는 가공 센터)으로 총기 일련번호와 로고 같은 브랜딩을 각인하면 ATF 요구사항을 충족하는 깊이에서 선명하고 깨끗한 엣지를 생성합니다. 위에서 언급했듯, 품질 총기 마킹은 요구사항을 초과하는 깊이에서도 밀링될 수 있습니다. 또한 DATRON 고속 밀링 머신 같은 가공 센터는 속도(사이클 타임), 품질, 폐기물 감소, 린 제조, 부품 기록 및 추적과 관련하여 총기 제조업체에 이로운 통합 기능과 강력한 기능을 제공합니다. Smith & Wesson의 M&P 권총 라인을 예로 들어 어떻게 작동하는지 살펴보겠습니다. 이 라인은 다양한 모델에 사용되는 3개의 다른 권총 슬라이드에 각인이 필요합니다. 이 슬라이드들은 다양한 구경에 사용되므로 최대 7가지 변형이 있습니다. Smith & Wesson은 '단일 유닛 풀'을 사용하여 린 제조를 실천합니다. 주문이 접수되면 필요한 부품이 각인됩니다.
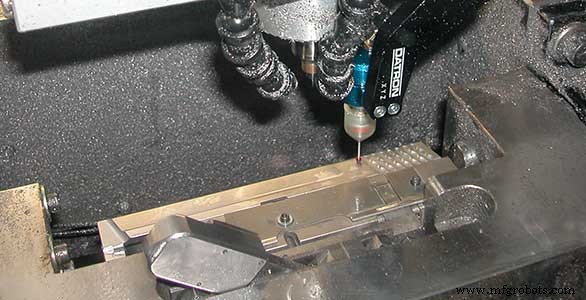
DATRON의 프로빙을 부품 참조 및 식별에 사용하여, 조작자는 적절한 슬라이드를 선택하여 고속 밀링 머신에 놓습니다. 로터리 인덱서에 고정되어 부품과 부품 고정구를 회전시켜 양면을 각인합니다. 프로브가 슬라이드를 스캔하여 부품 정의(부품 유형)를 결정하고, 특정 마킹과 부품 번호를 각인하기 위한 적절한 서브 프로그램을 불러옵니다. 이렇게 하면 최악의 시나리오에서 조작자가 잘못된 블랭크를 설정하더라도 DATRON 기계는 여전히 고품질의 사용 가능한 총기 부품을 생산합니다. 초기 프로빙을 통해 얻은 측정값은 일관된 0.005인치 각인 깊이를 유지하는 첫 단계가 됩니다. 각 권총 슬라이드의 표면 지형 데이터가 컨트롤 소프트웨어에 입력되어 각인이 시작되기 전에 표면 불규칙성을 자동으로 보상합니다. 이 기술로 곡선이나 둥근 총기 부품(총신 등)에서도 균일한 각인 깊이를 유지할 수 있습니다.
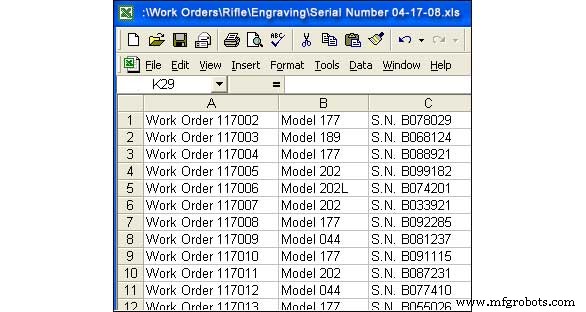
총기 부품이 한번 각인되면, DATRON 가공 센터는 제조업체의 데이터베이스에 정보를 기록할 수 있습니다. 제조업체의 IT 시스템에 맞춤화되고 연결된 동적 링크 라이브러리(DLL)를 사용하여, 자동화된 보고서가 CNC 기계에서 전송되어 추적 목적을 위한 적절한 생산 문서를 보장합니다. 이는 또한 일련번호 중복 위험을 제거합니다. 총기 각인 공정 요약:
부품이 기계에 들어가면, 기계가 자동으로 어떤 부품인지 확인하고 표면 편차를 위해 프로빙
기계 컨트롤이 해당 부품의 프로그램을 선택하고 표면 편차가 가공 데이터에서 보상됨
적절한 순차 일련번호, 로고 및 기타 총기 마킹이 각인됨
일관된 깊이가 유지됨... 둥근 표면에서도
기계가 일련번호가 존재하고 균일한 깊이를 가지는지 확인한 후 부품 제거
부품 생산이 데이터베이스에 기록되고 추적됨
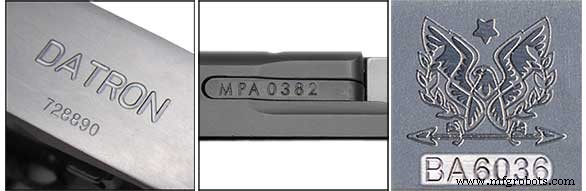
CNC 밀링 머신으로 총기 각인 샘플:
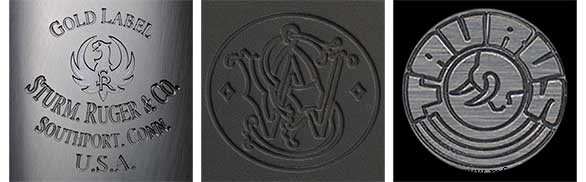
대부분의 총기 소유자에게 총기 구매는 품질과 성능에 대한 조사와 검토가 필요한 결정입니다. 이를 알기에 총기 제조업체는 브랜드 홍보에 엄청난 돈을 투자합니다. '브랜드'라는 단어는 제품 자체의 브랜딩 또는 마킹에서 파생됩니다. 그래서 총기 제조업체가 로고나 '브랜드'가 총기에 최상의 형태로 나타나 품질을 전달하길 원하는 건 논리적입니다. 즉, 미학이 중요합니다. 아래 샘플들은 40,000-60,000 RPM 스핀들을 특징으로 하는 고속 CNC 밀링 머신으로 각인된 총기 로고의 선명하고 깨끗한 품질을 보여줍니다.
이 블로그 전반에서 언급했듯, 총기 일련번호 깊이는 ATF에 의해 규제되므로 일련번호 마킹 품질은 미학만큼 정부 의무 사항 충족에 관한 것입니다. 고속 CNC 밀링 머신은 아래 샘플들로 설명된 것처럼 최고의 정확도와 각인 깊이를 제공합니다.
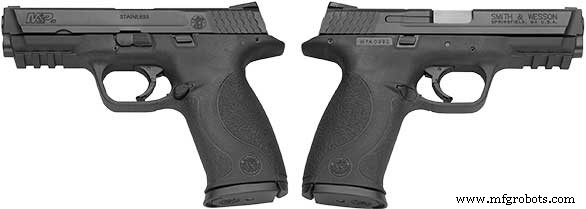
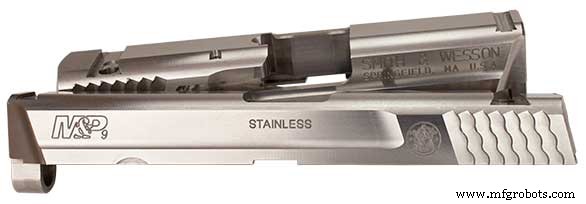
ATF가 원산지(제조업체 위치), 구경, 게이지, 모델 번호 같은 기타 총기 마킹에 대해 0.003인치 각인 깊이를 일관되게 지정하므로, 논리적으로 총기 제조업체는 모든 각인을 단일 공정으로 통합하여 시간과 비용을 절약하길 원합니다. 아래 Smith & Wesson M&P 권총 슬라이드들은 로터리 인덱서가 장착된 DATRON 고속 밀링 머신에서 각인되었으며, 부품을 뒤집어 양면을 단일 설정으로 각인할 수 있었습니다. 이 자동화는 총기의 각 면에 각인하기 위한 수동 설정과 관련된 조작자 개입을 제거합니다.