


CNC 기계

산업 제조
CNC 밀링 머신 셋업 방법은?
“CNC 밀링 머신 셋업 방법”이라는 질문에 답하기 전에 고려해야 할 여러 요소가 있습니다.
또한 다음과 같은 기본 공작기계 지식이 있다고 가정합니다.
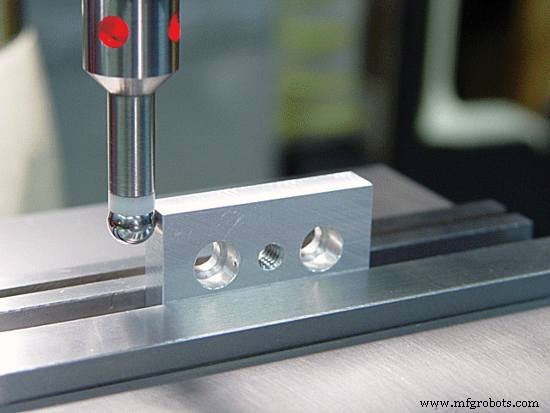
LED 에지 파인더
모든 CNC 밀링 머신 셋업 절차는 기계마다 약간 차이가 있으나, 3축 수직 머시닝 센터(VMC) 기준 일상적인 일반 절차를 정리합니다.
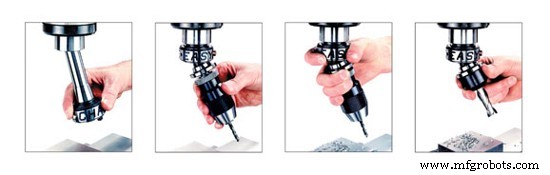
공구 장착 예시

쿨런트 라인 조정
| 단계 | 핵심 확인 사항 | 실수 방지 |
|---|---|---|
| 청소 | 이물질 완전 제거 | 에어건 + 천 병행, 바이스 조 내부까지 |
| 공구 | T/H/D 번호 일치, 공구 상태 양호 | 공구 리스트와 대조, 파손/마모 확인 |
| 공작물 | 고정 견고, 기준면 밀착, 간섭 없음 | 바이스 조 평행도, 토크 렌치 사용 |
| XY 원점 | 에지 파인더 정확 접촉, 오프셋 입력 정확 | 양방향 접근 평균값, 재확인 필수 |
| Z 오프셋 | 시머 두께 정확, 부호 정확(-시머) | 동일 시머 사용, 측정 후 시머 제거 확인 |
| 공구 반경 | D오프셋에 공구 직경 입력 | 카탈로그 값 아닌 실측값 입력 |
| 쿨런트 | 절삭 영역 직격, 충분한 유량 | 가공 중 노즐 흔들림 없는지 확인 |
| 시험 가공 | 싱글 블록, 저속, 비상정지 손 대기 | 첫 가공은 반드시 검증 후 무인 전환 |
체계적인 셋업 절차 준수가 정밀 가공 품질과 기계/공구 수명, 작업자 안전의 기반입니다.
CNC 기계
CNC 밀링 공정에서 가공 오차 원인 많음. 공구 반경 방향 런아웃으로 인한 오차 중요 요인 중 하나, 이상적 가공 조건 하 공작 기계 달성 가능 최소 형상 오차와 가공 표면 기하 정밀도 직접 영향. 실제 절삭에서 공구 반경 런아웃은 가공 정밀도, 표면 거칠기, 공구 마모 불균일, 다치 공구 절삭 공정 특성 영향. 공구 반경 런아웃 클수록 공구 가공 상태 더 불안정, 가공 효과 영향 더 큼. 반경 방향 런아웃 원인 공구와 스핀들 부품 제조 오차, 클램핑 오차로 공구 축과 스핀들 이상적 회전축 사이 드리프트와 편심 발생, 특정 가공
GSK983M S/V 드릴링 & 밀링 CNC 시스템 G코드 GSK983M G코드표 G코드기능 G00위치 결정 (Positioning) G01직선 보간 (Linear interpolation) G02원호 보간 시계방향 (CW) G03원호 보간 반시계방향 (CCW) G04드웰 (Dwell) G05고속 연속 절삭 모드 G07이송률 사인 커브 제어 G09정확한 정지 체크 G10오프셋 값 설정, 공구 수명 관리 데이터 등록 시작 G11공구 수명 관리 데이터 등록 종료 G17XY 평면 선택 G18ZX 평면 선택 G19YZ 평면 선택 G20인