


CNC 기계

산업 제조
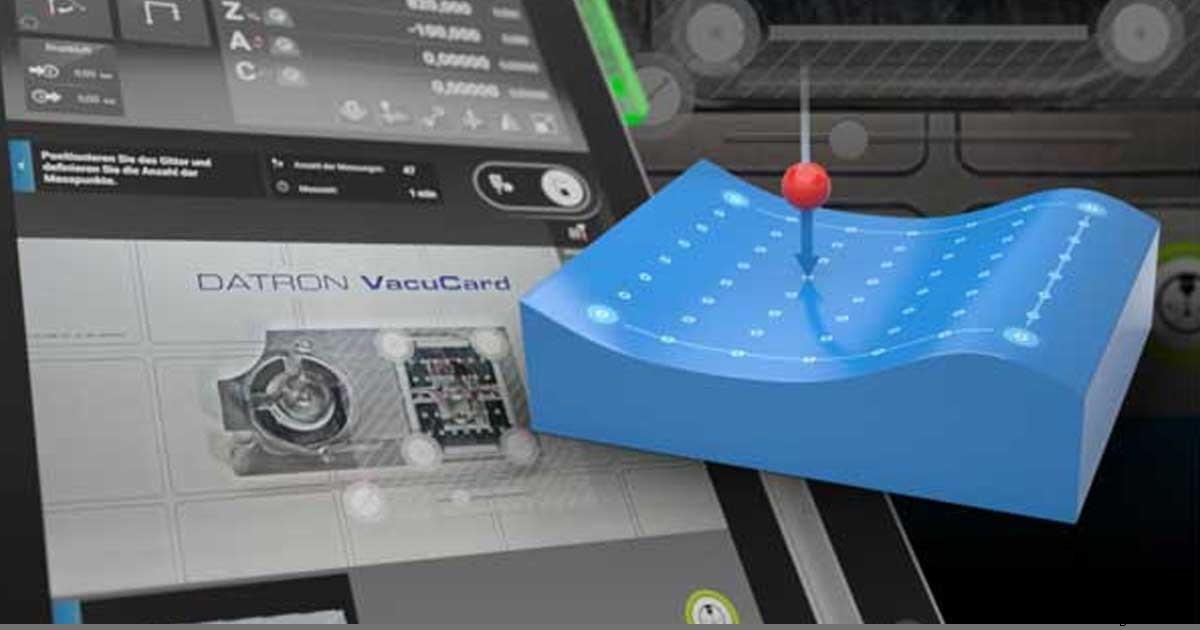
프로빙은 DATRON 고속 밀링 머신에서 사용할 수 있는 기능 중 하나로, 독일 엔지니어들에게 가장 큰 찬사를 받는 기술입니다. 하지만 기존 CNC 장비를 사용하던 전통적인 배경의 머시니스트들은 이 기능을 자신의 애플리케이션에 어떻게 활용해야 할지, 그리고 표면 매핑과 3D 프로빙의 궁극적인 이점이 무엇인지 잘 모르는 경우가 많습니다. CNC 프로브는 접촉 방식으로 소재 표면을 측정하는 기기입니다. 이 측정값을 통해 밀링 및 조각 작업의 균일한 깊이를 보장할 수 있습니다.
이상적인 세상이라면 공급업체로부터 받는 소재 블랭크가 완벽하게 평평할 것입니다. 이는 가공된 완제품의 균일성을 보장하는 출발점이 될 것입니다. 하지만 현실은 그렇지 않습니다. 예를 들어, 단일 공급업체에서 구입한 두 개의 1/2인치 6061 알루미늄 판재라도 실제 두께가 서로 다를 수 있습니다. 한 판재의 양끝 두께가 다르거나, 시트 전체 표면에 여러 개의 봉우리와 골짜기가 있을 수도 있습니다. 일부 애플리케이션에서는 수천 분의 1인치 또는 마이크론 단위의 편차가 제조사에게 큰 영향을 주지 않을 수 있습니다. 하지만 항공우주, 전자, 의료 분야의 부품을 생산하는 많은 제조사에게는 엄격한 공차 준수가 필수이며, 정밀도는 성공의 핵심 요소입니다.
CNC 밀링에서 표면 매핑의 전제는 통합 프로브를 장착한 머시닝 센터가 소재 블랭크 표면의 다양한 간격 또는 위치(사용자 정의 매트릭스)에서 측정을 수행하고, 그 데이터를 제어 소프트웨어에 입력하여 밀링 프로그램을 동적으로 조정함으로써 블랭크 고유의 표면 편차와 관계없이 균일한 절삭 깊이를 유지하는 것입니다. 이 모든 과정은 밀링이 시작되기 전에 동적으로 이루어지므로 폐기물을 최소화하고 부품 균일성을 유지하는 데 도움이 됩니다. 하지만 모든 부품이 평평한 것은 아니므로 판재 같은 평평한 공작물로 시작하지 않는 경우도 있습니다. 이러한 부품은 봉재 같은 둥근 블랭크로 시작할 수 있습니다. 총기 제조의 경우, 강철 총신 같은 둥근 부품이나 강철 및 알루미늄 같은 금속으로 된 곡면의 총몸(리시버) 가공이 필요합니다.
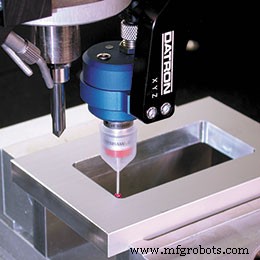
일련번호 조각은 이러한 작업의 대표적인 예로, ATF(주류·담배·화기단속국)의 규제를 받는 공정입니다. ATF는 일련번호가 특정 깊이(현재 0.003인치)로 조각되도록 의무화하여 범죄에 악용될 경우 연마로 지워지지 않게 하고 있습니다.
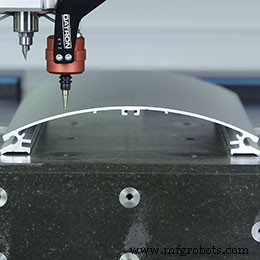
둥근 표면에서 밀링 또는 조각 작업을 하려면 DATRON의 Z-보정 프로브 같은 프로브가 필요하며, 많은 경우 회전 축도 필요합니다. 원형 소재나 둥근 공작물을 가공하려면 4축이 필요한 유연성을 제공합니다. 4축은 CNC 머시닝 제어 시스템과 거의 완벽하게 통합됩니다. 4축은 X축 또는 Y축을 대체할 수 있으며, 프로그램 제어 하에 동적으로 전환할 수 있습니다. 4축과 5축이 함께 있으면 가장 복잡한 공작물에도 필요한 유연성을 제공합니다. 5축은 4축을 독립적으로 회전시키며, 각 축이 적절한 머시닝 프로그램에 의해 독립적이고 동적으로 제어됩니다. 그 결과 둥근 부품에서 앵글 가공을 쉽게 수행할 수 있습니다.
하지만 통합 CNC 프로브에는 아직 더 훌륭한 활용법이 있습니다. 부품 식별 또는 부품 위치 파악이 그 예입니다. 부품 식별은 프로브가 측정하여 어떤 블랭크가 셋업되었는지 판단하고, 그에 맞는 밀링 프로그램을 자동으로 실행하는 것입니다. 이 전략은 비슷하지만 다른 다양한 부품을 생산하는 제조사들이 자주 사용합니다. 다시 총기 제조를 예로 들면, 1911 권총은 크기와 모양이 비슷하지만 9mm, .45구경 등 다양한 구경으로 나옵니다. 작업자가 잘못된 블랭크를 기계에 올려놓더라도, 통합 프로빙 기능이 있는 밀링 머신을 사용하면 해당 부품에 적합한 프로그램을 실행하도록 설정할 수 있습니다. 이는 폐기물을 없애주며, 엄격한 규제가 있는 이 업계에서는 골칫거리도 덜어줍니다.
부품 위치 파악 측면에서, 통합 프로빙과 3D 프로브 익스텐션을 갖춘 DATRON M8Cube 같은 기계는 특정 부품 고유의 특징을 프로빙하여 해당 부품이 머시닝 테이블上的 정확한 위치와 배치를 파악할 수 있습니다. 여기에는 구멍과 보스의 중심 찾기, 에지 파인딩, 가공 전 블랭크 사전 측정이 포함됩니다. 3D 프로브 익스텐션은 Z-보정 프로브가 3차원에서 작동하도록 합니다. 직관적인 프로그래밍을 통해 머시닝 프로그램이 머시닝 베드上의 특정 공작물에 맞춰 스스로 조정됩니다. X, Y, Z 방향의 소재 편차를 동적으로 보정하여 부품 품질과 균일성을 유지합니다. 추가적인 품질 관리를 위해 가공 후 공작물을 검사할 수도 있는데, 이는 내장형 CMM(3차원 측정기)처럼 작동합니다. 마지막으로 경쟁사에게는 말하지 마세요. 특정 부품은 역설계 목적으로 프로빙할 수도 있습니다.
CNC 기계
고속 가공(HSM 또는 HSC)은 1990년대에 급속히 개발·적용된 첨단 가공 기술입니다. 보통 고주축 속도(10,000~100,000r/min)와 고이송 속도(40~180m/min)에서 밀링 가공을 의미합니다. 오늘 고속 가공에 대해 다음 내용을 자세히 소개합니다: 고속 가공이란? 고속 가공 역사 전통 가공 vs 고속 가공 고속 가공 특징 고속 가공 고려 요소 고속 가공 기술 고속 가공 장점 고속 가공 적용 분야 고속 가공이란? 고속 가공(HSM 또는 HSC)은 1990년대에 급속히 개발·적용된 첨단 가공 기술입니다. 보통
게시일: 2020년 10월 19일 | 작성: Candy, WayKen Rapid Manufacturing 티타늄은 그 특성 때문에 오랫동안 외면받아 왔습니다. 그러나 최근 야금학과 제조 기술의 발전으로 이 소재에 대한 새로운 시각이 열렸습니다. 현재 티타늄은 뛰어난 중량 대비 강도비(강철의 3배), 내식성, 인체 조직 적합성, 고온에서의 탁월한 성능으로 각광받고 있습니다. 항공우주 티타늄 부품은 경량성과 고강도로 특히 인기가 높습니다. 하지만 티타늄 가공에는 많은 문제가 따릅니다. 가장 일반적인 티타늄 합금 티타늄에 여러