


CNC 기계

산업 제조
머시니스트만큼 ±0.005인치(약 0.127mm) 도면 공차를 좋아하는 사람도 없습니다. 5천분지 1인치는 실력 있는 머시니스트에겐 식은 죽 먹기—눈 감고 밀링해도 될 정도. 하지만 0 하나 더해 ±0.0005인치(약 0.0127mm, 5/10천분지 1인치)면 완전히 다른 차원. 사람 머리카락 굵기와 백혈구 크기 차이입니다. 타이트 공차 사수, 이 6가지 팁이 도움 됩니다.
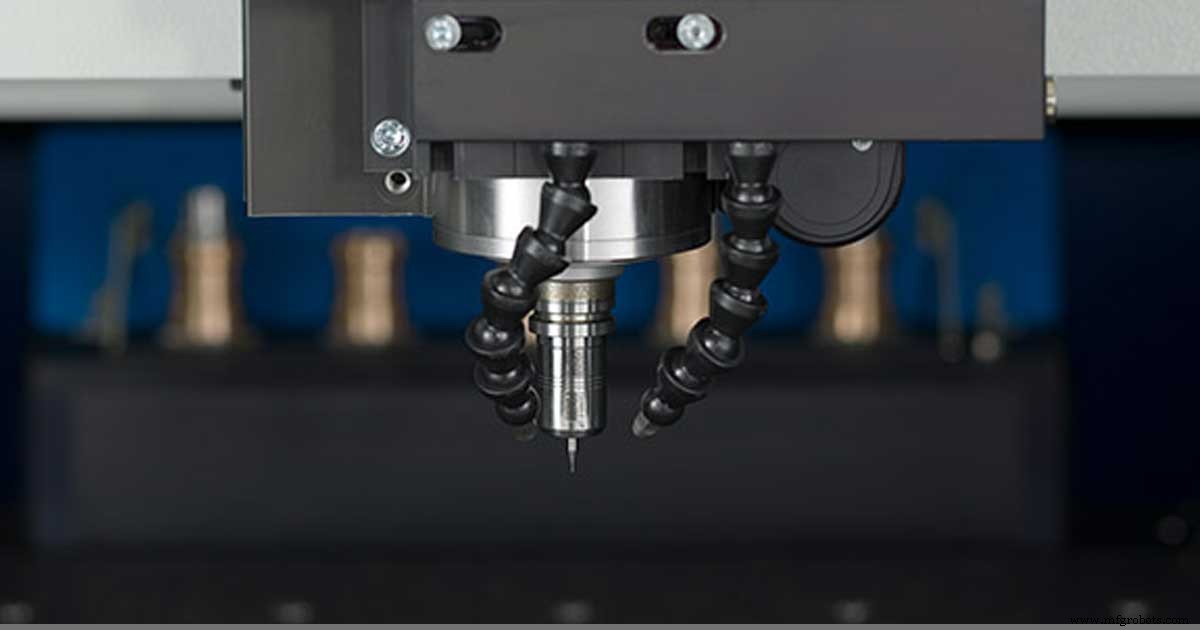
워밍업 루틴 실행—대부분 CNC 표준 절차지만, 좀 더 강도 높게 가세요. 일반 절차는 스핀들만 데워 베어링 조기 마모 방지용 그리스 순환에 그칩니다. 하지만 내부 부품까지 정상 작동 온도 도달시켜 열팽창을 잡아야 합니다. Z축만 보면 그만이지만, 전 축 이동을 겸한 워밍업이면 금상첨화. 10~20분 전 축 구동으로 부품들이 이상 온도 도달하면 밀링 중 열팽창 영향 완화. 워밍업 끝나면 모든 공구 실측으로 절대 정밀도 확인 필수.
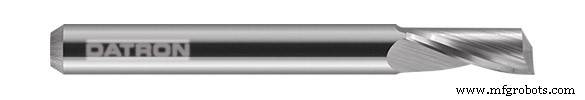
공구 선택에 신중하세요. 이런 가혹한 공차엔 공구도 배려해야 합니다. 황삭/마무리 전용 공구 분리—황삭 공구가 마모 떠안고 마무리 공구는 최종 패스만 전담→정확한 부품 반복 생산 프로세스 확립.
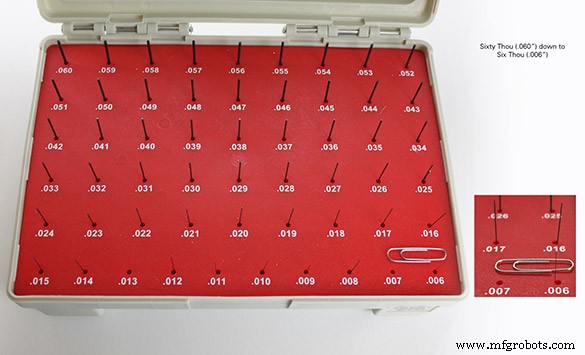
게이지 핀으로 미달 피처 측정 후 목표 치수로 마무리 가공.
공구 제조사도 완벽하지 않아 공구를 약간 '관대하게' 만듭니다. 사용자가 자기 공구로 가공했을 때 오버사이즈보다 언더사이즈 나오는 게 훨씬 기분 좋으니까요. 헤어컷처럼 깎아내는 건 가능해도 붙일 순 없으니까. 이걸 알면 정밀 잡 세팅 시 실제 공구 직경 다이얼인(Dial-in)이 1순위. 방법은 여러 가지지만 선호하는 건: 피처 밀링 → 정밀 도구(게이지 핀/블록)로 실측. 예: 0.236인치 공구로 0.250인치 홀 인터폴레이션 했는데 0.248인치 게이지 핀만 들어가면 공구가 양쪽 0.001인치씩 작음(총 0.002인치). 절반인 0.001인치 보정해 공구 사이즈 0.235인치로 입력(CAM 또는 툴 컴프 명령).
열적 안정화—이 리스트에서 가장 중요할 수 있습니다. 영향 큰데 눈치채기 어려워서. 머신 위치 확인: 창가? 직사광선? 오후 에어컨 찬바람이 머신 캐빈 직격? 소재가 찜통 창고 있다가 20℃(68°F) 실내로? 다 사소해 보여도 공차엔 대참사. 머신과 소재 열팽창/수축이 공정 변동 만듭니다. 이 모든 걸 통제—머신과 소재를 온도 제어 환경에 두고 직사광선 차단. 공정 일관성이 보답합니다.
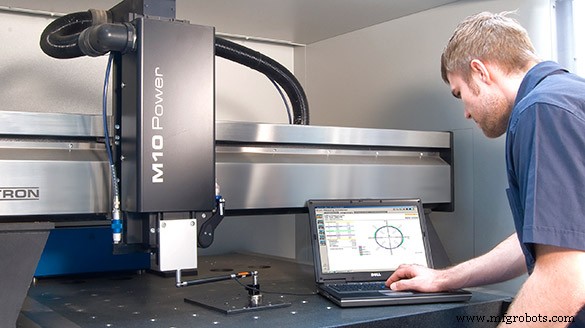
장비 캘리브레이션—위 다 했는데 '딱 그만큼' 더 타이트해야 하면 제조사 호출 고려. 머신 제작→출하→트럭 하차→이동→레벨링→수천 시간 가동 거치면 미세 변위·침하 불가피. 다행히 화강암 스퀘어, 레니쇼 볼바 등 장비로 풀어진 머신 조여 타이트 공차 사수 가능. 저희는 연 1회 볼바 테스트+조정으로 머신 정밀도 타이트하게 관리. 베어링 조임, 벨트 텐션, 드라이브 모터 건강까지 챙겨 정밀 머신 유지.
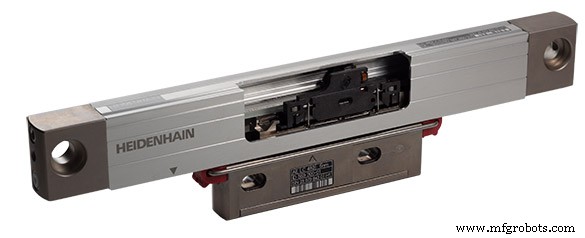
다 했는데도 버거우면 스케일! 일반 CNC는 드라이브 모터 엔코더로 절대 위치 추적하지만 볼스크류 불완전성·열적 차이로 오차 발생. 리니어 스케일이 판도 바꿉니다. 보통 공장 출하 시 장착, 두 메인 컴포넌트(스케일+리드헤드). 단순화: 스케일 = 머신이 읽는 초정밀 자. 계속 읽으며 편차 보상. 저희 M10 Pro에선 포지셔닝 공차 25% 강화, 반복정도 20% 개선, 백래시 85% 감소.
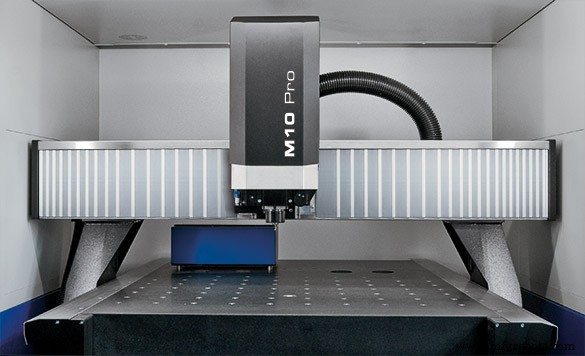
DATRON M10 Pro는 추가 정밀도·정확도 위해 리니어 스케일 탑재.
이 팁들이 길고 굽이치고 울퉁불퉁하지만(그래도 보람찬!) 고정밀 가공·타이트 공차 사수의 길잡이 되길.
HEIDENHAIN 포스트에서 타이트 공차 영향 3요소도 참고하세요.
CNC 기계
3D 프린팅 팁 시리즈 마무리로 출력 후 관리 핵심 5가지를 정리합니다. 베드 분리 요령, 파이버 함유 소재(카본 PLA 등) 후 익스트루더 세척법 포함. 1. 베드에서 모델 분리 출력 완료 후 5~10분 자연 냉각(연화점 이하) 필수. 미준수 시 변형·마감 저하. 이후 헤라(스패튤러) 활용 분리. 헤라 없을 땐 실온 대기 또는 급냉(냉장고, 베드 반대면 찬물 붓기→뚝 소리 후 손분리). 급랭 민감 소재(ABS, 나일론)은 베드 온도 5℃ 간격 단계 하강(Simplify3D 등 활용)으로 변형 방지. 2. 익스트루더 세척 카본 파이
출력 전 6단계 사전 점검으로 FDM/FFF 오류 대부분을 사전 차단할 수 있습니다. 1. STL 파일 검증 설계·다운로드 모델 슬라이서 프리뷰(Pronterface, Cura, Simplify3D, Slic3r)에서 면 간 틈·불량 조인트 확인. 공극·필라멘트 탈락 원인 사전 제거. 2. 출력 파라미터 최적화 온도·속도·서포트·필라멘트 직경·프린터 모델별 맞춤 설정 필수. 제조사 권장값 준수 + 온도 타워 테스트(1cm마다 5℃ 변조)로 최적값 탐색. 3. 필라멘트 잔량 확인 슬라이서 산출 예상 중량(서포트 포함) 대비 스풀 잔량