CNC 백래시 이해와 관리: 원인, 측정, 보상 솔루션
오늘은 CNC 머신 축에서 발견되는 CNC 백래시(Backlash)에 대해 이야기하겠습니다.
다룰 내용:
- CNC 백래시란 무엇인가
- CNC 백래시 원인
- 언제 백래시를 걱정해야 하는가
- 백래시 측정 방법
- 하드웨어와 CNC 제어 소프트웨어를 통한 백래시 해결 및 보상 방법
CNC 백래시
CNC 백래시란?
CNC 백래시는 CNC 머신 축에서 발견되는 모든 종류의 유격(play)입니다.
다르게 표현하면,
CNC 백래시는 축 반전 시 발생하는 CNC 축의 비운동(non-movement)입니다.
CNC 백래시 원인
이 유격(백래시)은 다음 이유로 발생할 수 있습니다:
- 마찰을 줄이기 위해 기계 부품에 의도적으로 둔 클리어런스
- 시간 경과에 따른 기계 부품 느슨해짐
- 장시간 작동하며 부품 간 마찰로 실제 형상과 치수가 변형됨
CNC 백래시는 본래 존재합니다
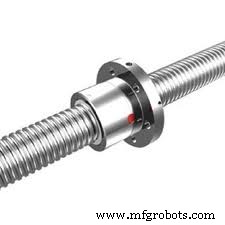
CNC 머신 축은 리드 스크류(Lead Screw)와 리드 스크류 너트(Lead Screw Nut)에 의해 움직입니다. 리드 스크류와 너트 사이에는 손상과 마모를 줄이기 위해 항상 미세한 백래시가 의도적으로 존재합니다.
CNC 백래시: 언제 걱정해야 하나?
CNC 머신 축 백래시가 0.0001인치(약 0.0025mm)에 가까우면 이상적이나 항상 가능한 것은 아닙니다. 0.0003~0.0004인치(약 0.0076~0.01mm)까지는 허용 가능합니다. 하지만 리드 스크류와 너트의 유격이 이 한계를 넘으면 걱정할 시점이며, 기계 유지보수 팀을 호출해야 합니다.
CNC 백래시 측정 방법
CNC 머신 백래시는 다이얼 인디케이터(Dial Indicator)와 조절 가능한 스탠드로 측정합니다.
스탠드를 CNC 베드에 놓고 다이얼 인디케이터의 니들(플런저)을 측정하려는 축 방향으로 향하게 합니다.
- 다이얼 니들을 0.0mm(제로)로 설정합니다.
- 축을 한 방향으로 0.5mm 이동합니다. 다이얼 인디케이터는 0.5mm 이동을 표시해야 합니다.
- 같은 축을 반대 방향으로 0.5mm 역방향 이동시킵니다.
다이얼 인디케이터가 다시 0.0mm로 돌아가면 정상입니다. 하지만 역방향 이동 시 다이얼이 뒤처진다면, 뒤처진 양이 백래시입니다.
CNC 백래시 해결 방법 (백래시 보상)
이제 두 가지 선택지가 있습니다: 하드웨어 방식과 소프트웨어 방식.
하드웨이 방식을 먼저 시도하는 것이 좋습니다. 백래시는 보통 리드 스크류나 너트 마모 때문이므로, 필요 이상으로 느슨하다면 조여주는 것이 근본 해결책입니다. 그 외 다양한 하드웨어적 대처법이 있습니다.
CNC 제어장치도 파라미터를 통해 백래시 제어(보상) 기능을 제공합니다.
CNC 제어 파라미터를 통한 백래시 보상, 얼마나 효과적인가?
더 나은 조언은 리드 스크류(가능한 경우)나 너트를 교체하거나, 느슨하다면 조여서 하드웨어적으로 해결하는 것입니다. 그렇지 않으면
CNC 제어 파라미터를 변경하여 백래시를 보상할 수 있습니다. 제가 작업하는 Fanuc 제어 CNC 선반은 X축과 Z축 백래시 보상값으로 0.012mm를 파라미터에 설정해두고 있습니다.
하지만 이런 변경은 오래 지속되지 않습니다. 하드웨어 마모가 원인이라면 조치를 취하지 않을 경우 마모가 계속 진행되어 백래시가 증가하고, 결국 더 큰 값으로 파라미터를 다시 변경해야 합니다.



