CNC 프로그램 블록 이해: 초보자부터 전문가까지 완벽 가이드
CNC 프로그램 블록이란?
이 문서는 입문자뿐 아니라 기존 CNC 머시니스트의 기술 복습용으로도 훌륭합니다. CNC 선반, 밀링, 연삭기 등 모든 CNC 기계에서 공통으로 볼 수 있는 것이 CNC 프로그램 블록입니다.
구조
모든 CNC 프로그램은 수많은 프로그램 블록의 나열로 구성되며, 이는 하나 또는 여러 공구의 완전한 툴패스를 형성합니다. 각 블록은 프로그램에 유용한 정보를 추가/수정/보완합니다.
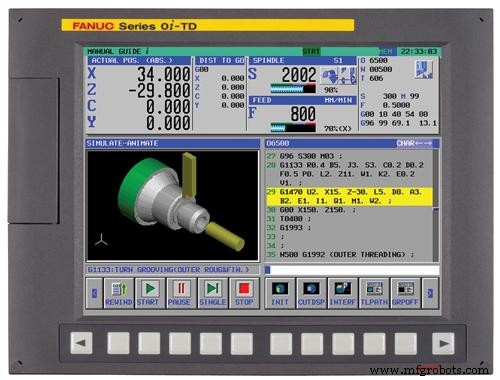
Fanuc CNC 컨트롤
CNC 프로그램 블록 구조 분석
일반적인 블록 예:
N50 G01 X100 Y-50.02 F100 M08
위 블록은 공백으로 구분된 6개 워드(Word)로 구성:
- 각 워드는 영문자로 시작 (N, G, X, Y, F, M)
- 뒤에 부호 있는/없는 숫자 값 (50, 01, 100, -50.02, 100, 08)
주요 CNC 프로그래밍 명령어
각 워드는 중요한 명령/지시 역할을 합니다. 표준 명령어(모든 컨트롤 공통)와 제어기 종속 명령어가 있습니다. CNC 머시니스트는 널리 쓰이는 핵심 명령어를 반드시 이해해야 합니다.
1. 시퀀스 번호 N
N50
블록 일련번호. 정렬, 검색, 편의 용도. 필수는 아님. 하지만 캔드 사이클(G71, G72 등)에서는 최소 1~2개 블록 번호 필수.
2. G코드 프로그래밍
G01
G로 시작하는 워드 = G코드. G01 = 직선 보간 (제어된 이송으로 특정 위치 이동). G코드 각각은 방대한 기능/동작 시퀀스를 가짐.
3. 위치 지정 (축 이동)
X100 Y-50.02
- X, Y, Z = CNC 기계 축
- 선반: 주로 X, Z 축 (2축)
- 밀링: X, Y, Z 축 (3축)
- X100 = X축 방향으로 100 단위( mm 또는 inch, G코드로 설정) 이동
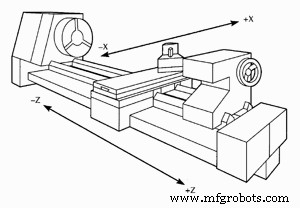
CNC 선반 기계 축 X, Z
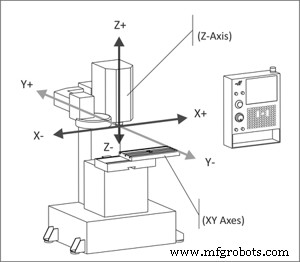
CNC 밀링 축 X Y Z
4. 공구 이송 (Feed)
F100
F = 이송속도. 모든 운동 명령에 이송 필요. 분당 이송(G94) 또는 회당 이송(G95) 모드 선택 가능.
5. M코드 (기타 기능)
M08
M = M코드 (기타 기능). 기계 동작 제어.
- M08 = 쿨런트 ON
- M03 = 스핀들 정회전, M04 = 역회전, M05 = 스핀들 정지
요약
CNC 프로그램 블록 = N(순번) + G(준비기능) + X/Y/Z(축위치) + F(이송) + M(기타기능) 등의 조합. 각 요소의 역할 이해가 CNC 프로그래밍의 기초.



