G90 모달 사이클로 테이퍼 터닝 마스터하기: CNC 프로그래밍 가이드
G90 모달 터닝 사이클
G90 터닝 사이클은 이 CNC 튜토리얼 G90 터닝 사이클에서 간략히 설명됩니다.
G90 모달 터닝 사이클을 이용한 직선 터닝 예제는 G90 터닝 사이클 Fanuc - CNC 프로그램 예제 코드를 참조하세요.
G90 터닝 사이클은 단순 터닝에 사용되지만 X축 추가 패스 위치 지정으로 다중 패스도 가능합니다.
모달이란
"모달" G코드는 상충하는 G코드로 취소되거나 대체될 때까지 효과가 지속됨을 의미합니다. G90도 모달 G코드라 G00, G01 등 다른 모션 명령이 주어질 때까지 활성 상태 유지. 아래 CNC 프로그램 예제에서 G90 G코드는 G30 G코드로 취소됩니다.
G90 터닝 사이클 용도
이 CNC 프로그램은 G90 테이퍼 터닝 사용법을 보여줍니다.
G90 터닝 사이클로 테이퍼 터닝
CNC 프로그램 예제
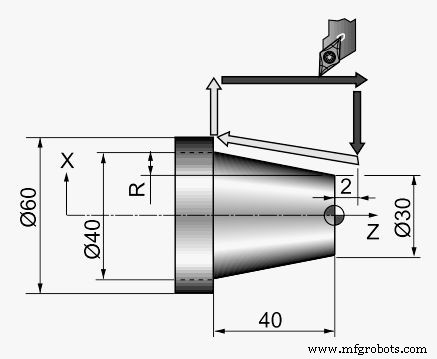
G90 모달 터닝 사이클로 테이퍼 터닝 - CNC 예제 코드
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X61.0 Z2.0 T0101 M8 G90 X55.0 W–42.0 F0.25 X50.0 X45.0 X40.0 Z-12.0 R-1.75 Z-26.0 R-3.5 Z-40 R-5.25 G30 U0 W0 M30
위 CNC 프로그램 예제에서 볼 수 있듯 테이퍼 값을 직접 계산해야 합니다.
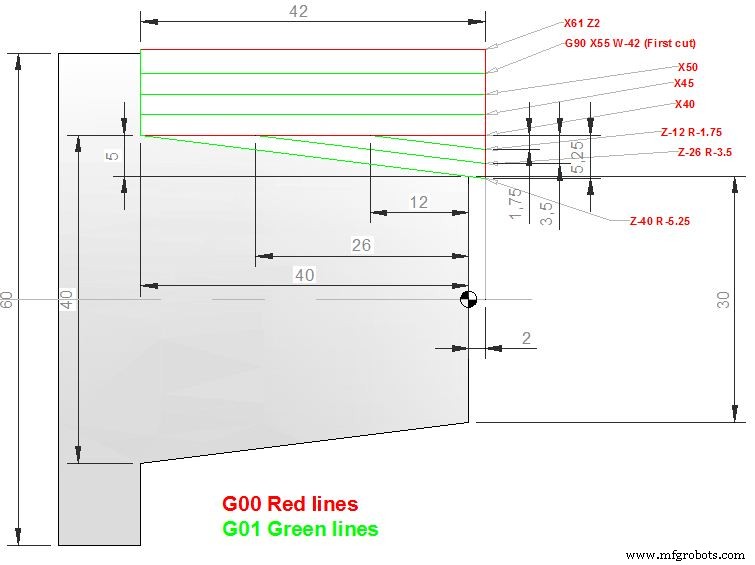
공구 경로 설명
아래 그림은 위 프로그램 실행 시 공구 이동 경로를 보여줍니다.
가능하다면 모든 계산을 자동으로 해주는 G71 터닝 사이클 사용을 권장합니다.
또 G90 터닝 사이클은 직선과 테이퍼만 가능하고 원호 보간(아크)은 불가능.
반면 G71은 직선, 테이퍼, 아크 모두 가능.
G90 터닝 사이클 대안
- CNC Fanuc G71 터닝 사이클 또는 소재 제거 캔드 사이클
- G71 황삭 터닝 사이클 원라인 포맷
- Fanuc G71 황삭 터닝 사이클과 G70을 이용한 CNC 프로그래밍 예제
- Fanuc G70 G71 황삭 및 정삭 터닝 사이클 프로그램 예제



