G90 터닝 사이클 마스터하기: CNC 황삭 터닝 종합 가이드
G90 터닝 사이클 포맷
G90 터닝 사이클은 여러 이름으로 불립니다.
G90 고정 사이클, G90 직선 절삭 사이클, G90 황삭 터닝 사이클, G90 황삭 캔드 사이클, G90 박스 사이클.
G90 터닝 사이클은 단순 터닝에 사용되지만 X축 추가 패스 위치 지정으로 다중 패스도 가능합니다.
관련: G90 터닝 사이클 Fanuc - CNC 프로그램 예제 코드
G90 황삭 캔드 사이클 용도:
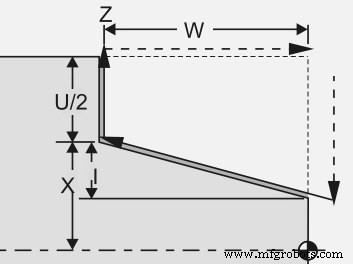
프로그래밍
G90 X... Z... I...
또는
G90 X... Z... R...
파라미터
| 파라미터 | 설명 |
|---|
| X | 절삭할 직경. |
| Z | Z축 끝점. |
| Q | 시작점 각도. |
| I 또는 R | 테이퍼 거리와 방향 (반경 값). |
참고 - 일부 CNC 제어장치는 G90 직선 절삭 사이클에 테이퍼로 "I"를 사용하고, 최신 제어장치는 "R"을 사용합니다.
증분 값
G90 터닝 사이클에서 X, Z 대신 U, W 같은 증분 값 사용 가능.
G90 U... W...
U - X축 목표 증분 거리.
W - Z축 목표 증분 거리.
작동/연산
- 공구를 시작 위치로 이동.
- X Z 값으로 G90 터닝 사이클로 절삭.
- X축 값만 추가로 주어 여분 패스/컷 수행 (선택사항)
- G00, G01 등 모션 명령으로 G90 터닝 사이클 종료.
G90 터닝 사이클은 모든 패스 깊이를 제어할 수 있게 해줍니다.
CNC 프로그램 예제
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X56.0 Z2.0 T0101 M08 G90 X51.0 W-32.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G30 U0 W0 M30
코드 설명
위 CNC 프로그램 코드에서 볼 수 있듯,
첫 컷은 X51에서
두 번째 컷은 X46에서
세 번째 컷은 X41에서
...
마지막 컷은 X30에서 수행됩니다.
G90 터닝 사이클 취소
G90 터닝 사이클은 모달 G코드입니다.
"모달" G코드는 상충하는 G코드로 취소되거나 대체될 때까지 효과가 지속됨을 의미합니다.
즉, G90 터닝 사이클은 G00, G01 등 다른 모션 명령이 주어질 때까지 활성 상태 유지. 위 예제에서 G90 G코드는 G30 G코드로 취소됩니다.
간단히 말해 G90 터닝 사이클은 G00, G01 등 모션 명령으로 끝나야 합니다.
G90 터닝 사이클 vs G71 터닝 사이클
G90 터닝 사이클은 직선과 테이퍼만 가능, 원호 보간(아크) 불가능.
반면 G71 터닝 사이클은 직선, 테이퍼, 아크 모두 가능.



